









Envíanos un mensaje
¿Cuándo merece la pena invertir en una máquina automatizada para la construcción de neumáticos?
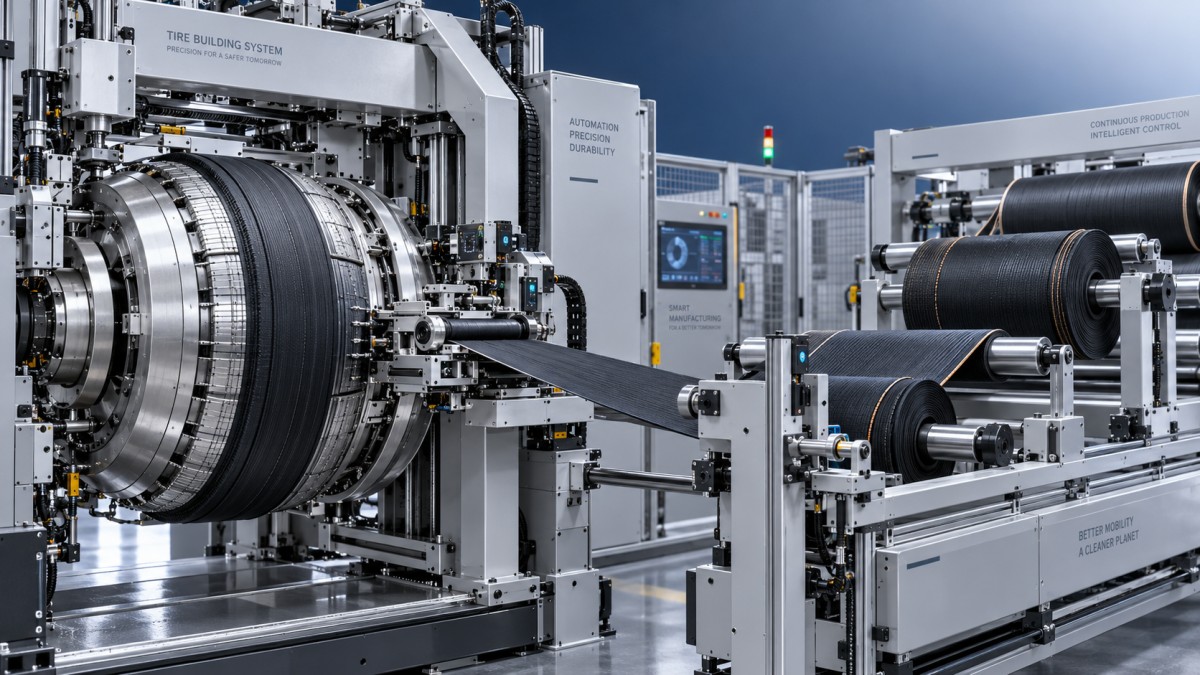
Una máquina automatizada para la construcción de neumáticos merece la inversión cuando la fábrica puede mantenerla suficientemente ocupada, convertir sus capacidades técnicas en mejoras medibles de calidad o productividad y prestar soporte al equipo después de su instalación. Un precio de compra elevado, por sí solo, no determina si la automatización está económicamente justificada. La cuestión más importante es si la máquina modifica lo suficiente la estructura de costes y riesgos de la producción como para recuperar el coste total de propiedad.
En una planta que produce volúmenes limitados, cambia de especificaciones con frecuencia o opera con una demanda inestable, los equipos manuales o semiautomáticos pueden seguir siendo financieramente racionales. En una planta con una producción repetible, costes laborales crecientes, estrictos requisitos de uniformidad y una vía clara para aumentar la utilización, la automatización puede convertirse en un activo competitivo y no solo en un gasto de capital.
Empiece por la utilización, no por el precio de catálogo
La misma máquina puede generar resultados de inversión muy distintos en dos fábricas. Una máquina para la construcción de neumáticos que funciona en un solo turno con pedidos irregulares tendrá un coste por neumático mucho mayor que una máquina idéntica que opera de forma continua con varias familias de productos estables.
Antes de comparar proveedores, la dirección debe determinar las horas de funcionamiento anuales previstas, la combinación de productos, la frecuencia de los cambios de modelo y el volumen de producción planificado. Un modelo sencillo de recuperación de la inversión puede partir de lo siguiente:
- ahorro anual de costes laborales o costes de contratación evitados;
- neumáticos vendibles adicionales producidos;
- reducción de desechos, reprocesos y reclamaciones de calidad;
- costes de energía, consumibles y mantenimiento;
- gastos de financiación, instalación y puesta en marcha;
- tiempo de inactividad causado por cambios de modelo, averías o soporte técnico insuficiente.
La capacidad nominal de la máquina no debe considerarse como producción real. La cifra realista debe tener en cuenta la carga, la preparación de materiales, los cambios de modelo, la intervención del operario, el mantenimiento planificado y los productos rechazados. Si la utilización prevista se basa únicamente en el tiempo de ciclo indicado por el proveedor, el cálculo de recuperación de la inversión suele ser demasiado optimista.
Dónde aporta valor financiero la automatización
La reducción de mano de obra suele ser el beneficio más fácil de calcular, pero no siempre es el mayor. Los equipos automatizados para la construcción de neumáticos también pueden mejorar la repetibilidad en el posicionamiento de los componentes, el control de la tensión, la manipulación de los empalmes y la sincronización del proceso. Estas mejoras pueden reducir las variaciones entre operarios y estabilizar el rendimiento de la inspección posterior o del curado.
El valor financiero de la uniformidad depende de la estructura de pérdidas existente en la fábrica. Si el nivel de desechos ya es bajo y las especificaciones de los clientes son flexibles, una gran inversión en automatización puede generar un valor adicional limitado. Si las desviaciones de calidad provocan reprocesos, retrasos en las entregas o reclamaciones de clientes, un mejor control del proceso puede justificar la inversión, incluso cuando el ahorro directo en mano de obra sea modesto.
El rendimiento solo tiene valor si la empresa puede vender o consumir internamente la producción adicional. Instalar una máquina más rápida cuando el departamento de curado, la capacidad de inspección, el suministro de materiales o la cartera de pedidos siguen siendo factores limitantes puede trasladar el cuello de botella en lugar de aumentar los beneficios. Por tanto, la inversión debe evaluarse en todo el flujo de producción, no solo en la estación de construcción.
La automatización también cambia las necesidades de mano de obra, pero no las elimina por completo. Puede ser necesario contar con operarios para la preparación de materiales, la selección de recetas, la inspección, la reposición y la recuperación de fallos. Además, la fábrica necesitará personal capaz de trabajar con controles eléctricos, sensores, parámetros de software y mantenimiento preventivo. Un proyecto que elimine varios puestos rutinarios pero genere una brecha de competencias técnicas sin resolver quizá no ofrezca el ahorro previsto.
El coste total de propiedad es más importante que el presupuesto
El presupuesto del equipo es solo una parte de la inversión. Una comparación realista debe incluir transporte, descarga, cimentaciones, servicios, instalación, puesta en marcha, formación, utillaje, repuestos y pérdidas de producción durante el periodo de transición. En las compras de exportación, deben confirmarse el voltaje, la frecuencia, las normas eléctricas locales y la disponibilidad de personal de servicio cualificado antes de realizar el pedido.
El soporte del software y del sistema de control merece especial atención. Una máquina puede seguir en buen estado mecánico mientras sus componentes de control, accionamientos o piezas patentadas se vuelven difíciles de sustituir. El comprador debe aclarar la disponibilidad prevista de las piezas críticas, las opciones de diagnóstico remoto, las copias de seguridad del software, el acceso a los parámetros y el proceso para actualizar o restaurar el sistema de control.
Los costes de mantenimiento deben evaluarse en función de las condiciones de funcionamiento. El polvo, los residuos de caucho, la temperatura, la calidad del aire comprimido y la estabilidad del suministro eléctrico pueden influir en la fiabilidad de los sensores y la vida útil de los actuadores. Los intervalos de mantenimiento preventivo deben ajustarse a las condiciones reales de producción, en lugar de copiarse de un folleto genérico. El coste de una parada imprevista incluye más que la reparación: también puede abarcar entregas incumplidas, equipos posteriores inactivos y transporte urgente de repuestos.
Equipos nuevos frente a equipos reacondicionados
La maquinaria nueva no es automáticamente la opción de menor riesgo, y la maquinaria reacondicionada no es automáticamente la opción de menor coste. La comparación adecuada depende de la vida útil restante, el grado de renovación del sistema de control, la disponibilidad de documentación y las responsabilidades del proveedor después de la entrega.
Una máquina reacondicionada puede resultar atractiva cuando la capacidad requerida es moderada, el proceso se conoce bien y el comprador puede aceptar un proceso de implementación o inspección más largo. Sin embargo, «reacondicionada» debe definirse en términos técnicos. El comprador debe preguntar qué conjuntos mecánicos se han inspeccionado, qué piezas de desgaste se han sustituido, si se han actualizado el PLC y los accionamientos, y si la máquina se ha probado con una carga de producción representativa.
La duración de la garantía solo es útil si su alcance está claro. Los documentos contractuales deben especificar si la garantía cubre mano de obra, desplazamientos, software, componentes eléctricos, piezas hidráulicas y envío de repuestos. Una garantía nominal que excluye los componentes con más probabilidades de causar paradas ofrece una protección limitada a la inversión.
Los proveedores que combinan capacidades de fabricación, instalación y reacondicionamiento pueden ofrecer más flexibilidad para ajustar la antigüedad y el presupuesto del equipo a las necesidades de producción. Aun así, esa ventaja debe verificarse mediante criterios de aceptación, compromisos de suministro de repuestos y condiciones de respuesta del servicio técnico. Un menor coste de adquisición no resulta atractivo si el soporte técnico es incierto en el país de instalación.
No compare activos de producción distintos
En ocasiones, las decisiones de inversión implican elegir entre ampliar la producción de neumáticos nuevos y añadir capacidad de recauchutado. No son tecnologías intercambiables. Una máquina de construcción permite ensamblar componentes de neumáticos, mientras que una línea de recauchutado se ocupa de la preparación y el curado de carcasas usadas. La opción adecuada depende de la disponibilidad de carcasas, las normativas de producto, la demanda del mercado, la capacidad de control de calidad y el modelo operativo de la empresa.
Por ejemplo, una línea de recauchutado de neumáticos diseñada para neumáticos PCR y LT puede utilizar una prensa de curado con control PLC, control automático de temperatura y un ciclo de curado declarado de 40 minutos por pieza. La configuración indicada incluye la cámara de curado, el sistema de vejiga, la estación hidráulica, la placa calefactora y los componentes de cierre del molde. Estos detalles son importantes porque muestran que el análisis de la inversión debe examinar los límites del proceso completo, no solo el nombre destacado de la máquina.
Las especificaciones técnicas también deben vincularse a la economía operativa. Una potencia nominal de motor de 2.2 kW o un ahorro energético declarado del 20%–30% no pueden convertirse directamente en beneficios anuales sin conocer las horas reales de funcionamiento, el consumo de vapor, los precios locales de la energía, las condiciones de carga y los requisitos de mantenimiento. Del mismo modo, la compatibilidad con medidas como 225/65R16 o 315/80R22.5 solo es relevante si esas medidas coinciden con el plan de producción previsto.
Riesgos de integración e implementación
El caso de inversión puede fracasar durante la implementación, incluso cuando la máquina funciona según las especificaciones. Entre las causas habituales se encuentran la falta de espacio en planta, unas cimentaciones inadecuadas, una capacidad insuficiente de aire comprimido o suministro eléctrico, un flujo deficiente de materiales y un intercambio incompleto de datos con los sistemas de gestión de producción.
Las pruebas de aceptación deben basarse en productos y condiciones medibles acordados. Pueden incluir la tasa de producción, la uniformidad dimensional, el tiempo de cambio de modelo, la recuperación de fallos, las funciones de seguridad y el porcentaje de productos aceptables. Probar únicamente una especificación de neumático fácil de producir no demuestra el rendimiento con toda la combinación de productos prevista.
La formación debe abarcar más que el funcionamiento normal. El personal de mantenimiento necesita acceso a esquemas eléctricos, historiales de alarmas, procedimientos de calibración y referencias de piezas de repuesto. Los operarios deben saber qué parámetros pueden ajustar y cuáles requieren la aprobación de ingeniería. Sin esta disciplina, una máquina altamente automatizada puede depender de un pequeño número de personas y generar un riesgo operativo diferente.
Un umbral de inversión práctico
La automatización suele ser más fácil de justificar cuando se dan a la vez cuatro condiciones: la demanda es suficientemente estable, la combinación de productos es repetible, los costes actuales de calidad o mano de obra son importantes y la organización puede mantener el equipo. Si alguna de estas condiciones es débil, una inversión por fases puede ser más adecuada que adquirir el sistema de mayor capacidad disponible.
La decisión final debe comparar al menos tres escenarios: mantener el proceso actual, adquirir equipos nuevos y adquirir una opción reacondicionada con validación técnica. Cada escenario debe utilizar las mismas hipótesis de producción e incluir consideraciones sobre tiempo de inactividad, mantenimiento, financiación y valor residual. También es importante realizar pruebas de sensibilidad. Si el proyecto sigue siendo viable cuando la utilización es menor o la puesta en marcha tarda más de lo previsto, la inversión será más resiliente.
Por tanto, una máquina automatizada para la construcción de neumáticos merece la inversión cuando resuelve una limitación de producción definida y ofrece un rendimiento creíble en condiciones de funcionamiento realistas. Si el caso de negocio depende de una utilización perfecta, de ahorros de mano de obra no verificados o de afirmaciones de capacidad sin fundamento, la máquina aún no está lista para su aprobación. Las mejores decisiones se basan en adaptar la capacidad del equipo a las limitaciones reales de la fábrica, los recursos de servicio y la demanda, no en elegir la opción más automatizada del presupuesto.