









Wyślij nam wiadomość
Kiedy zautomatyzowana maszyna do budowy opon jest warta inwestycji?
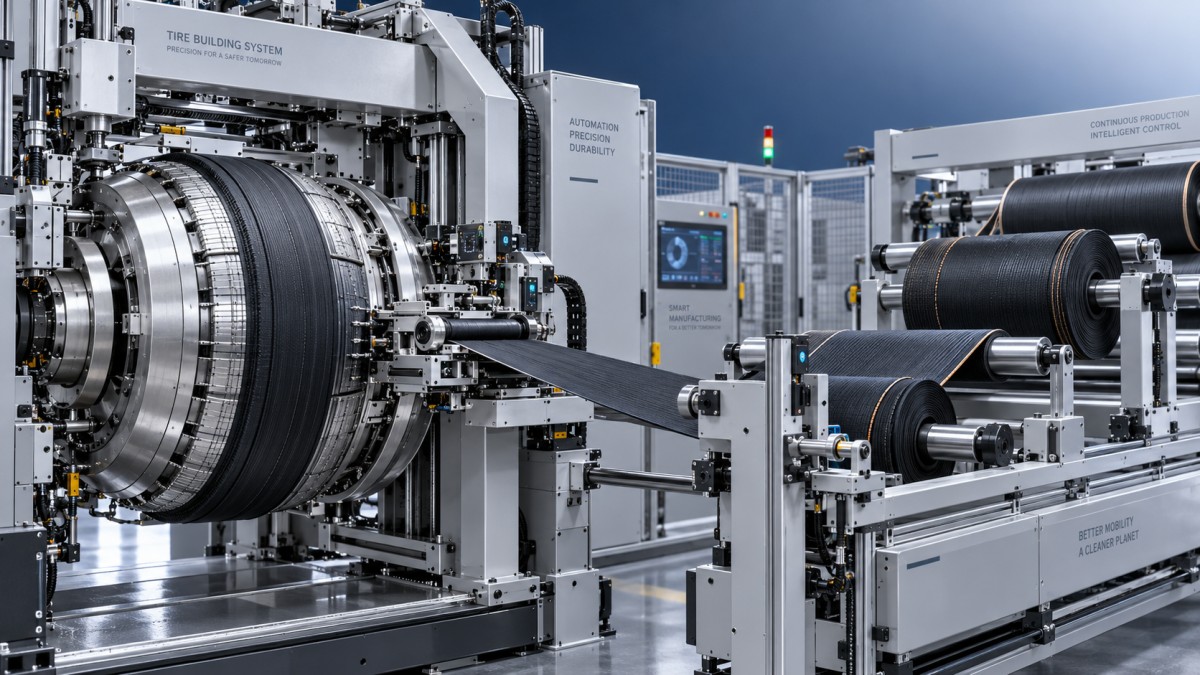
Automatyczna maszyna do budowy opon jest warta inwestycji, jeśli zakład może zapewnić jej odpowiednio wysokie wykorzystanie, przełożyć jej możliwości techniczne na mierzalną poprawę jakości lub produktywności oraz zapewnić obsługę urządzenia po instalacji. Sama wysoka cena zakupu nie przesądza o ekonomicznym uzasadnieniu automatyzacji. Ważniejsze jest to, czy maszyna zmienia strukturę kosztów i ryzyka produkcji na tyle, aby odzyskać całkowity koszt jej posiadania.
W zakładzie produkującym niewielkie ilości, często zmieniającym specyfikacje lub działającym przy niestabilnym popycie sprzęt ręczny albo półautomatyczny może nadal być ekonomicznie uzasadniony. W zakładzie o powtarzalnej produkcji, rosnących kosztach pracy, rygorystycznych wymaganiach dotyczących powtarzalności i wyraźnych możliwościach zwiększenia wykorzystania automatyzacja może stać się atutem konkurencyjnym, a nie tylko wydatkiem inwestycyjnym.
Zacznij od wykorzystania, a nie od ceny katalogowej
Ta sama maszyna może przynieść bardzo różne wyniki inwestycyjne w dwóch fabrykach. Maszyna do budowy opon pracująca na jedną zmianę przy nieregularnych zamówieniach będzie miała znacznie wyższy koszt na oponę niż identyczna maszyna działająca w trybie ciągłym przy stabilnej produkcji kilku rodzin produktów.
Przed porównaniem dostawców kierownictwo powinno określić przewidywaną roczną liczbę godzin pracy, asortyment produkcji, częstotliwość przezbrojeń oraz planowaną wielkość produkcji. Prosty model okresu zwrotu może uwzględniać:
- roczne oszczędności na kosztach pracy lub uniknięte koszty rekrutacji;
- dodatkową liczbę opon nadających się do sprzedaży;
- ograniczenie ilości braków, poprawek i reklamacji jakościowych;
- koszty energii, materiałów eksploatacyjnych i konserwacji;
- koszty finansowania, instalacji i uruchomienia;
- przestoje spowodowane przezbrojeniami, awariami lub niewystarczającym wsparciem technicznym.
Nominalnej wydajności maszyny nie należy utożsamiać z rzeczywistą produkcją. Realistyczna wartość musi uwzględniać załadunek, przygotowanie materiałów, zmiany modeli, interwencje operatora, planowaną konserwację i produkty odrzucone. Jeśli prognozowane wykorzystanie opiera się wyłącznie na czasie cyklu podanym przez dostawcę, obliczenie okresu zwrotu będzie zwykle zbyt optymistyczne.
Gdzie automatyzacja przynosi korzyści finansowe
Ograniczenie kosztów pracy jest często najłatwiejszą do obliczenia korzyścią, ale nie zawsze największą. Zautomatyzowane urządzenia do budowy opon mogą również poprawić powtarzalność pozycjonowania komponentów, kontroli naprężenia, łączenia styków i czasu trwania procesu. Usprawnienia te mogą ograniczyć różnice między operatorami oraz zapewnić większą stabilność późniejszych kontroli lub procesu wulkanizacji.
Wartość finansowa powtarzalności zależy od obecnej struktury strat w zakładzie. Jeśli poziom braków jest już niski, a specyfikacje klientów są elastyczne, duża inwestycja w automatyzację może przynieść niewielką dodatkową wartość. Jeśli odchylenia jakościowe prowadzą do poprawek, opóźnień dostaw lub skarg klientów, lepsza kontrola procesu może uzasadniać inwestycję nawet przy umiarkowanych bezpośrednich oszczędnościach na kosztach pracy.
Wyższa przepustowość ma wartość tylko wtedy, gdy firma może sprzedać dodatkową produkcję lub wykorzystać ją wewnętrznie. Instalacja szybszej maszyny, gdy ograniczeniem pozostaje wydział wulkanizacji, zdolności kontrolne, dostawy materiałów lub portfel zamówień, może jedynie przenieść wąskie gardło zamiast zwiększyć zysk. Dlatego uzasadnienie inwestycji należy oceniać w kontekście całego przepływu produkcji, a nie tylko stanowiska budowy opon.
Automatyzacja zmienia również wymagania dotyczące personelu, zamiast całkowicie eliminować potrzebę jego pracy. Operatorzy mogą być potrzebni do przygotowania materiałów, wyboru receptur, kontroli, uzupełniania materiałów i usuwania skutków usterek. Zakład będzie ponadto potrzebował pracowników potrafiących obsługiwać sterowanie elektryczne, czujniki, parametry oprogramowania i konserwację prewencyjną. Projekt, który eliminuje kilka rutynowych stanowisk, ale powoduje nierozwiązany niedobór umiejętności technicznych, może nie przynieść oczekiwanych oszczędności.
Całkowity koszt posiadania jest ważniejszy niż oferta
Oferta cenowa urządzenia to tylko jedna część inwestycji. Realistyczne porównanie powinno uwzględniać transport, rozładunek, fundamenty, media, instalację, uruchomienie, szkolenia, oprzyrządowanie, części zamienne i straty produkcyjne w okresie przejściowym. W przypadku zakupu za granicą przed złożeniem zamówienia należy potwierdzić napięcie i częstotliwość zasilania, lokalne normy elektryczne oraz dostępność wykwalifikowanego personelu serwisowego.
Szczególną uwagę należy zwrócić na obsługę oprogramowania i systemu sterowania. Maszyna może pozostać sprawna mechanicznie, podczas gdy jej sprzęt sterujący, napędy lub podzespoły własnościowe staną się trudne do wymiany. Nabywca powinien wyjaśnić przewidywaną dostępność krytycznych części, zasady zdalnej diagnostyki, tworzenia kopii zapasowych oprogramowania, dostęp do parametrów oraz procedurę aktualizacji lub przywracania systemu sterowania.
Koszty konserwacji należy oceniać z uwzględnieniem warunków eksploatacji. Pył, pozostałości gumy, temperatura, jakość sprężonego powietrza i stabilność zasilania mogą wpływać na niezawodność czujników i trwałość siłowników. Odstępy między przeglądami prewencyjnymi powinny wynikać z rzeczywistych warunków produkcji, a nie być kopiowane z ogólnej broszury. Koszt nieplanowanego przestoju obejmuje nie tylko samą naprawę, lecz także opóźnione dostawy, bezczynność urządzeń na dalszych etapach produkcji oraz ekspresowy transport części.
Nowe urządzenia a urządzenia po renowacji
Nowe maszyny nie zawsze są automatycznie wyborem o najniższym ryzyku, a maszyny po renowacji nie zawsze są najtańszym rozwiązaniem. Właściwe porównanie zależy od pozostałego okresu eksploatacji, zakresu modernizacji systemu sterowania, dostępności dokumentacji i odpowiedzialności dostawcy po dostawie.
Maszyna po renowacji może być atrakcyjnym rozwiązaniem, gdy wymagana wydajność jest umiarkowana, proces jest dobrze znany, a nabywca może zaakceptować dłuższy proces wdrożenia lub kontroli. Należy jednak precyzyjnie określić techniczne znaczenie terminu „po renowacji”. Nabywca powinien zapytać, które zespoły mechaniczne zostały sprawdzone, które części zużywające się wymieniono, czy sterownik PLC i napędy zostały zmodernizowane oraz czy maszynę przetestowano przy reprezentatywnym obciążeniu produkcyjnym.
Okres gwarancji ma znaczenie tylko wtedy, gdy jej zakres jest jasno określony. Dokumenty umowne powinny określać, czy gwarancja obejmuje robociznę, dojazd, oprogramowanie, podzespoły elektryczne, części hydrauliczne i wysyłkę zamienników. Gwarancja nominalna, która wyklucza podzespoły najczęściej powodujące przestoje, zapewnia ograniczoną ochronę inwestycji.
Dostawcy łączący możliwości produkcyjne, instalacyjne i renowacyjne mogą zaoferować większą elastyczność w dopasowaniu wieku i budżetu urządzenia do potrzeb produkcyjnych. Tę zaletę należy jednak zweryfikować za pomocą kryteriów odbioru, zobowiązań dotyczących części zamiennych oraz warunków czasu reakcji serwisu. Niższy koszt zakupu nie jest atrakcyjny, jeśli wsparcie techniczne w kraju instalacji jest niepewne.
Nie porównuj różnych rodzajów aktywów produkcyjnych
Decyzje inwestycyjne czasami wiążą się z wyborem między zwiększeniem produkcji nowych opon a uruchomieniem możliwości bieżnikowania. Nie są to zamienne technologie. Maszyna do budowy opon służy do montażu jej komponentów, natomiast linia do bieżnikowania jest przeznaczona do przygotowania i wulkanizacji używanych karkasów. Wybór odpowiedniego rozwiązania zależy od dostępności karkasów, przepisów dotyczących produktów, popytu rynkowego, możliwości kontroli jakości i modelu operacyjnego firmy.
Na przykład linia do bieżnikowania opon przeznaczona do opon PCR i LT może wykorzystywać prasę wulkanizacyjną ze sterowaniem PLC, automatyczną regulacją temperatury i deklarowanym cyklem wulkanizacji wynoszącym 40 minut na sztukę. Wymieniona konfiguracja obejmuje komorę wulkanizacyjną, system dętek, agregat hydrauliczny, płytę grzewczą i elementy zamykania formy. Szczegóły te są istotne, ponieważ pokazują, że analiza inwestycji musi uwzględniać cały proces, a nie tylko nazwę urządzenia podaną w ofercie.
Specyfikacje techniczne należy również powiązać z ekonomią eksploatacji. Deklarowanej mocy silnika 2.2 kW ani oszczędności energii na poziomie 20%–30% nie można bezpośrednio przeliczyć na roczny zysk bez znajomości rzeczywistego czasu pracy, zużycia pary, lokalnych cen energii, warunków obciążenia i wymagań konserwacyjnych. Podobnie zgodność z rozmiarami takimi jak 225/65R16 lub 315/80R22.5 ma znaczenie tylko wtedy, gdy odpowiadają one planowanej produkcji.
Ryzyko integracji i wdrożenia
Uzasadnienie inwestycji może się nie sprawdzić na etapie wdrożenia, nawet jeśli maszyna działa zgodnie ze specyfikacją. Do częstych przyczyn należą niewystarczająca powierzchnia hali, nieodpowiednie fundamenty, zbyt mała wydajność instalacji sprężonego powietrza lub zasilania, nieefektywny przepływ materiałów i niekompletna wymiana danych z systemami zarządzania produkcją.
Testy odbiorcze powinny opierać się na uzgodnionych produktach i mierzalnych warunkach. Mogą obejmować tempo produkcji, powtarzalność wymiarów, czas przezbrojenia, usuwanie skutków usterek, funkcje bezpieczeństwa i odsetek produktów spełniających wymagania. Testowanie tylko łatwej w produkcji specyfikacji opony nie potwierdza wydajności w całym planowanym asortymencie.
Szkolenie powinno obejmować więcej niż standardową obsługę. Personel konserwacyjny powinien mieć dostęp do schematów elektrycznych, historii alarmów, procedur kalibracji i wykazów części zamiennych. Operatorzy powinni wiedzieć, które parametry mogą regulować samodzielnie, a które wymagają zgody działu inżynieryjnego. Bez takich zasad wysoce zautomatyzowana maszyna może stać się zależna od niewielkiej liczby osób, co stwarza inne ryzyko operacyjne.
Praktyczny próg opłacalności inwestycji
Uzasadnienie automatyzacji jest zwykle łatwiejsze, gdy jednocześnie spełnione są cztery warunki: popyt jest wystarczająco stabilny, asortyment produkcji jest powtarzalny, obecne koszty pracy lub straty jakościowe są znaczące, a organizacja potrafi utrzymać urządzenie. Jeśli któryś z tych warunków nie jest spełniony, bardziej odpowiednia może być inwestycja etapowa zamiast zakupu systemu o największej dostępnej wydajności.
Ostateczna decyzja powinna uwzględniać co najmniej trzy scenariusze: utrzymanie obecnego procesu, zakup nowego urządzenia oraz zakup zweryfikowanego technicznie urządzenia po renowacji. W każdym scenariuszu należy przyjąć te same założenia dotyczące produkcji oraz uwzględnić przestoje, konserwację, finansowanie i wartość rezydualną. Ważna jest również analiza wrażliwości. Jeśli projekt pozostaje opłacalny przy niższym wykorzystaniu lub dłuższym niż planowano uruchomieniu, inwestycja jest bardziej odporna na zmiany.
Automatyczna maszyna do budowy opon jest zatem warta inwestycji, gdy rozwiązuje jasno określone ograniczenie produkcyjne i zapewnia wiarygodny zwrot w realistycznych warunkach eksploatacji. Jeśli uzasadnienie biznesowe opiera się na pełnym wykorzystaniu, niezweryfikowanych oszczędnościach na kosztach pracy lub niepotwierdzonych deklaracjach wydajności, maszyna nie jest jeszcze gotowa do zatwierdzenia. Najlepsze decyzje wynikają z dopasowania możliwości urządzenia do rzeczywistych ograniczeń fabryki, zasobów serwisowych i popytu, a nie z wyboru najbardziej zautomatyzowanej opcji w ofercie.