









أرسل لنا رسالة
ضوابط الانبعاثات التي يجب مراجعتها قبل تركيب ماكينة المطاط المستصلح
يجب تحديد ضوابط الانبعاثات قبل وضع ماكينة المطاط المستصلح في موقعها، لا إضافتها بعد ظهور شكاوى من الروائح أو الإخفاق في عمليات التفتيش أو عدم استقرار الإنتاج. والسؤال العملي لا يقتصر على ما إذا كان الخط مزودًا بمروحة شفط. إذ يتعين على فِرق الجودة والسلامة تحديد كل نقطة يمكن أن يتسرب منها الغبار أو الأبخرة أو المتطايرات أو الروائح، ثم التأكد من أن ترتيبات التجميع والمعالجة والتصريف والمراقبة تتوافق مع العملية الفعلية.
قد تشمل عمليات المطاط المستصلح تقليل الحجم والنقل والخلط والاستصلاح والتبريد والتفريغ. ويمكن أن تنتج عن كل مرحلة انبعاثات مختلفة. فالنظام الذي يضبط المساحيق في منطقة الطحن قد لا يفعل الكثير حيال أبخرة العمليات الساخنة، في حين أن تدفق الشفط القوي قد يؤدي إلى فقدان المواد أو يتداخل مع التحكم في درجة الحرارة إذا لم تُصمَّم أغطية الشفط جيدًا.
ابدأ برسم خريطة للانبعاثات في العملية بأكملها
قبل اعتماد تخطيط المعدات، ارسم مسار المواد من المواد الأولية الواردة حتى المطاط المستصلح النهائي. وحدد المعدات المغلقة ونقاط النقل ومناطق التسخين ومحطات الفحص ونقاط الوصول لأعمال الصيانة. ويكون ذلك أكثر فائدة من مراجعة الماكينة الرئيسية بمعزل عن غيرها، لأن الانبعاثات غالبًا ما تتسرب عند نقاط الاتصال: مثل نقطة سقوط المواد من الناقل، أو قادوس مفتوح، أو غطاء غير محكم الإغلاق، أو حاوية تفريغ تُفتح قبل الأوان.
حدّد لكل موقع الملوث المحتمل والظروف التي تؤدي إلى انبعاثه. فعادةً ما ترتبط الجسيمات الدقيقة بمناولة المواد الجافة والتحريك الميكانيكي. ويزداد احتمال وجود الأبخرة والدخان والروائح في المواضع التي يُسخَّن فيها المطاط أو تُضاف فيها مواد الاستصلاح. كما يجب مراعاة مهام الصيانة: إذ قد يؤدي فتح حجرة أو تغيير المرشحات أو تنظيف مجاري الهواء أو إزالة انسداد إلى حالات تعرض قصيرة لكنها كبيرة الأثر.
لا تتعامل مع تجميع الغبار ومعالجة الأبخرة كنظام واحد
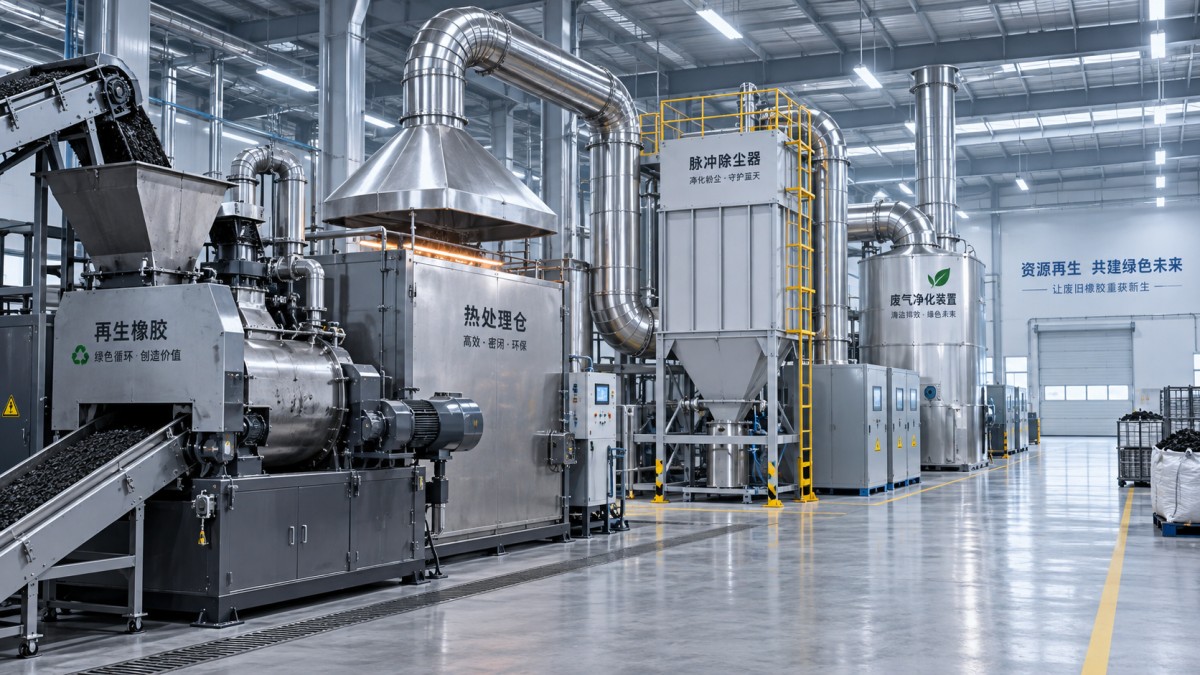
صُمّم مجمّع الغبار لالتقاط المواد الصلبة المحمولة جوًا. وغالبًا ما يكون ضروريًا في مناطق التغذية والنقل والقطع وغيرها من أنشطة مناولة المواد الجافة. وتعتمد فعاليته على موضع غطاء الشفط، وسرعة الهواء داخل مجرى الهواء، ومسار المجاري، واختيار المرشح، والتحكم في الضغط، والطريقة المستخدمة لتفريغ الغبار المُجمَّع. إن تركيب مجمّع لا يوفر التقاطًا كافيًا عند المصدر لا يؤدي إلا إلى نقل المشكلة من الماكينة إلى منطقة العمل.
تتطلب الأبخرة والمركبات المتطايرة الناتجة عن تسخين المطاط تقييمًا منفصلًا. وبحسب العملية والمواد المستخدمة، قد تشمل المعالجة التكثيف أو الامتزاز أو الأكسدة الحرارية أو التحفيزية أو الغسل أو طريقة أخرى مناسبة. وينبغي اختيار طريقة المعالجة وفقًا لمزيج الملوثات المتوقع ودرجة الحرارة والرطوبة وتفاوت التركيز وجدول التشغيل. وقد تكون وحدة المعالجة المختارة استنادًا إلى معدل تدفق الهواء الاسمي وحده غير فعّالة إذا لم تكن متوافقة مع تيار الغاز.
تستحق الروائح تقييمًا مستقلًا. فقد تؤدي إلى شكاوى حتى عندما يكون الدخان المرئي محدودًا، وقد يصعب حل المشكلة بعد تثبيت مجاري العادم ونقاط التصريف في أماكنها. قيّم المسار بأكمله: غطاء الشفط، وإحكام مجاري الهواء، ومعدات المعالجة، وموقع المدخنة، واحتمال عودة العادم إلى الأبواب أو مآخذ الهواء أو مناطق العمل المجاورة.
التقط الانبعاثات من المصدر قبل زيادة سعة المروحة
من الأخطاء الشائعة أثناء التركيب الاستجابة للانبعاثات بتحديد مروحة أكبر. فزيادة تدفق الهواء لا تعني تلقائيًا تحكمًا أفضل. فإذا كان غطاء الشفط بعيدًا جدًا عن نقطة الانبعاث، أو أبعدت التيارات الهوائية المتقاطعة الملوثات، أو كانت فتحة الماكينة أكبر من اللازم، فقد تؤدي زيادة سعة المروحة إلى هدر الطاقة مع استمرار تعرض العاملين للملوثات.
تحقق مما إذا كان كل غلاف يتيح التشغيل المعتاد دون الحاجة إلى إبقاء فتحة دائمة. وينبغي تصميم الأغطية وفتحات الفحص والوصلات المرنة وواجهات التغذية بحيث يمكن استخدامها في الإنتاج الفعلي، لا أثناء اختبار القبول فقط. وعندما يلزم الوصول إلى مواد ساخنة، ينبغي ترتيب شفط موضعي حول الفتحة وضبطه لالتقاط الانبعاثات دون الإخلال باستقرار العملية.
تُعد معدات مناولة المواد جزءًا من استراتيجية التحكم هذه. فعندما تُنقل المواد المستصلحة أو الخردة أو الإضافات بين مستويات مختلفة، قد تصبح نقاط النقل المفتوحة مصادر للغبار. ويمكن أن يدعم حزام ناقل بجدار جانبي مناولة المواد الثقيلة عندما يلزم مسار نقل شديد الانحدار أو محصور، لكن ينبغي تقييمه مع إحكام الحواجز الجانبية وارتفاع التحميل وتنظيف الحزام والشفط الموضعي. فالحزام وحده لا يوفر التحكم في الانبعاثات.
راجع مجاري الهواء، وليس وحدة المعالجة فقط
كثيرًا ما تتعطل أنظمة الانبعاثات عند نقاط الاتصال بين مكوناتها. فالمجاري الطويلة والانحناءات الحادة والفروع الأصغر من اللازم ومخمدات الهواء الموضوعة في أماكن غير مناسبة وأبواب الوصول غير المحكمة، كلها قد تقلل كفاءة الالتقاط. كما تحتاج المجاري التي تحمل الغبار إلى تخطيط يحد من تراكمه المفرط، إذ قد تعيق الرواسب تدفق الهواء وتزيد التعرض أثناء التنظيف.
عندما تشترك عدة ماكينات في مجمّع واحد، تأكد من أداء النظام عند تشغيل ماكينة واحدة فقط، وعند تشغيل جميع الماكينات معًا، وأثناء بدء التشغيل أو إيقافه. ويجب الحفاظ على توازن مقبول لتدفق الهواء في جميع هذه الظروف. ومن المهم أيضًا عدم دمج تيارات غير متوافقة دون مراجعة. فخلط الغبار والأبخرة الساخنة والرطوبة والعادم المحمّل بالمواد الكيميائية عشوائيًا قد يسبب مشكلات في الصيانة أو التآكل أو المعالجة.
أدرج المراقبة والصيانة ضمن إجراءات التشغيل التجريبي
ينبغي أن تكون لضوابط الانبعاثات ظروف تشغيل قابلة للقياس. وعلى الأقل، يجب أن يسهّل التركيب التحقق من فرق الضغط عبر المرشحات، وحالة المروحة، وتدفق الهواء أو الضغط الساكن عند النقاط الرئيسية، وحالة تشغيل معدات المعالجة. وينبغي لمنطق الإنذار تحديد الظروف التي تقلل كفاءة التحكم، لا الاكتفاء بالإبلاغ عن تشغيل المحرك.
ينبغي لموظفي الجودة أيضًا ربط الفحوصات البيئية بسجلات الإنتاج. فقد يؤدي تغيير المواد الأولية أو عامل الاستصلاح أو درجة حرارة الدفعة أو زمن المكوث أو الإنتاجية إلى تغيير حمل الانبعاثات. وإذا زادت الروائح أو الانبعاثات المرئية بعد تغيير العملية، فقد يكون السبب ظروف العملية لا تعطل جهاز التحكم. ويسرّع تسجيل كلا النوعين من المعلومات التحقيق ويمنع تكرار ضبط المكوّن الخطأ.
يتطلب الوصول لأعمال الصيانة القدر نفسه من التخطيط. وينبغي أن يكون الوصول إلى المرشحات وحاويات الغبار وفتحات الفحص ونقاط التنظيف ممكنًا دون اضطرار العاملين إلى العمل مباشرةً ضمن سحابة ملوثة. ويشمل التصميم السليم نقاط العزل وخطوات الإيقاف الآمن ومساحة كافية لإزالة قطع الصيانة دون إتلاف المجاري أو الأختام.
تحقق من حزمة التركيب قبل اعتمادها
قبل تشغيل ماكينة المطاط المستصلح، اطلب نطاقًا موثقًا للتحكم في الانبعاثات يشمل حدود الماكينة وأغطية الشفط ومجاري الهواء والمراوح والمجمّعات ومعدات المعالجة وترتيبات التصريف وأجهزة التحكم ونقاط الصيانة. وينبغي أن توضح الوثيقة ظروف العملية المقصودة وتحدد الافتراضات المستخدمة بشأن نوع المواد ودرجة حرارة التشغيل ونمط الإنتاج.
ويكتسب ذلك أهمية خاصة للمعدات المجددة أو المطوّرة. فقد تكون الماكينة سليمة من الناحية الميكانيكية، بينما يكون نظام التهوية الأصلي غير مناسب لتخطيط جديد أو مواد أولية مختلفة أو متطلبات بيئية متغيرة. ويمكن لموردي المعدات الذين يجمعون بين آلات العمليات والمعدات البيئية المساعدة على تنسيق نقاط الاتصال هذه، لكن ينبغي أن تظل مراجعة القبول النهائية شاملة للنظام المركب بأكمله بدلًا من التعامل مع كل عنصر على أنه عملية شراء مستقلة.
لذلك، يتمثل القرار الأهم قبل التركيب في اعتماد تصميم للتحكم في الانبعاثات يستند إلى تدفق المواد الفعلي وظروف التشغيل. فبعد تشغيل خط المطاط المستصلح، يكون إصلاح الفجوات في الأغلفة أو نقل أغطية الشفط أو إعادة إنشاء مجاري الهواء عادةً أكثر إرباكًا من معالجة هذه التفاصيل أثناء التخطيط والتشغيل التجريبي.