









Изпратете ни съобщение
Как точността на барабана влияе върху равномерността на гумите в машина за производство на гуми
Какво наистина променя точността на барабана в машина за изграждане на гуми
В машина за изграждане на гуми „точността на барабана“ често се обсъжда така, сякаш става въпрос единствено за проблем при механичната обработка. На практика това е проблем с качеството на гумата, който по-късно се проявява като вариация на радиалната сила, странично биене, разместване на кордните слоеве, отклонение в позиционирането на борда или неочаквана корекция на баланса на етапа на готовата гума. Барабанът е референтната повърхност, върху която се сглобяват множество компоненти. Ако тази референтна повърхност е нестабилна, ексцентрична, некръгла или с непостоянно поведение при разширяване, проблемите с еднородността се вграждат в зелената гума още преди да започне вулканизацията.
Ето защо екипите по поддръжката не трябва да разглеждат прецизността на барабана само като проблем с тесен диапазон на размерните допуски. По-полезният въпрос е следният: създава ли барабанът все още повторяема геометрия на изграждане при реални работни условия, включително натоварване, температура, скорост, износване на втулката и многократни цикли на разширяване? Барабанът може да премине елементарна статична проверка и въпреки това да създава нееднородни гуми след започване на производството.
Най-често срещаното погрешно разбиране е свързването на еднородността на гумата единствено с вариациите в каучуковата смес или с ефективността на вулканизацията. Тези фактори са важни, но изненадващо голям брой оплаквания, които се проявяват на по-късен етап, започват по-рано, на етапа на изграждане. Когато осевата линия на барабана се измести дори леко, когато разширяването на сегментите е неравномерно или когато контактната повърхност вече не поддържа равномерно каркаса, грешките при позиционирането на компонентите се натрупват. Едно малко отклонение може да не се вижда при един слой. При позиционирането на вътрешния слой, каркасния слой, борда, страничната стена и пакета от брекери то става измеримо.
Къде точността е по-важна, отколкото се очаква
При работа по следпродажбено обслужване е полезно точността на барабана да се раздели на няколко практически условия, вместо да се описва с една неясна спецификация:
- Геометрична точност: кръглост, концентричност, праволинейност и аксиално биене на корпуса на барабана.
- Динамична точност: дали барабанът остава стабилен по време на въртене, индексиране и разширяване при производствена скорост.
- Функционална точност: дали сегментите, пневматичните системи, втулките или затягащите части се движат симетрично и се връщат в една и съща позиция при всеки цикъл.
- Точност на повърхността: дали челната повърхност на барабана все още осигурява равномерна опора и триене без локални изпъкналости, канали от износване, замърсяване или ремонтирани участъци.
Тези условия влияят на различни дефекти. Радиалната нееднородност често е свързана с ексцентричност, некръглост или непостоянен диаметър при разширяване. Проблемите със страничната еднородност могат да бъдат свързани с аксиално отклонение, грешка в синхронизацията на сегментите или разлики в натоварването от двете страни. Ако качеството на снаждането започне да се променя, докато материалите остават непроменени, състоянието на повърхността на барабана и стабилността на диаметъра заслужават внимание, преди да бъдат коригирани настройките на процеса.
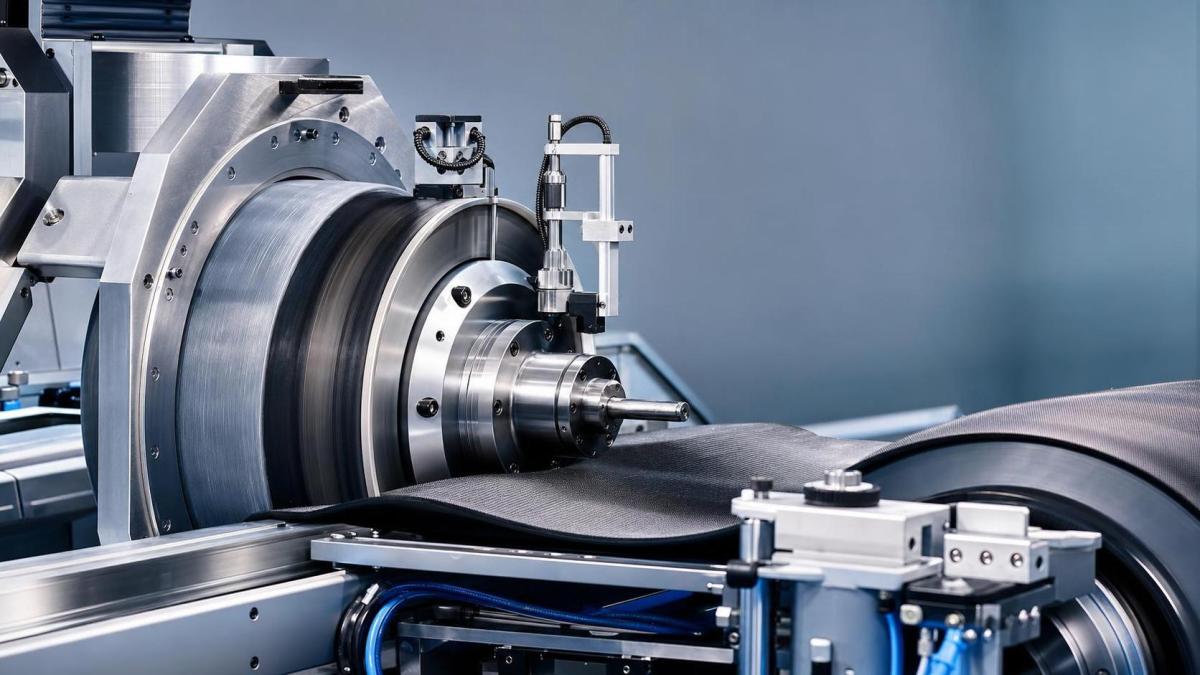
Добрата диагностика на място обикновено започва с модела на проявление на симптомите. Ако дефектът се повтаря при фиксирана ъглова позиция, екипът по поддръжката трябва да подозира периодична механична грешка: износване на лагерите, ексцентричност на вала, повреда на сегмент или отклонение при индексирането, свързано с енкодера. Ако вариацията нараства след загряване, термичното поведение може да е част от причината. Това е една от причините опитните производители на машини да обръщат внимание не само на номиналните размери, но и на конструктивната коравина, избора на материали и контрола на деформациите, свързани с топлината. Същата логика се среща и при други системи за обработка на каучук. Например линията за преса за вулканизация на транспортни ленти от текстилен корд разчита на контролирано налягане, стабилно нагряване и малък допуск на плочите, тъй като повторяемостта на размерите при натоварване защитава постоянството на крайния продукт. Барабаните за изграждане на гуми са различно оборудване, но инженерният принцип е сходен: прецизността има значение само ако се запазва при работно натоварване.
Защо статичното измерване не е достатъчно
Ново монтиран или рециклиран барабан може да изглежда приемлив при проверка с прости индикаторни часовници в покой. Това не означава автоматично, че той ще изгражда еднородни гуми. Реалното работно състояние включва въртене, движение при напомпване или разширяване, вакуумно или задържащо действие, опън на материала и многократни цикли на спиране и стартиране. Всеки луфт във веригата на предаване, износване на направляващите части или несъответствие между обратната връзка на управлението и механичната реакция може да превърне номинално точния барабан в нестабилна технологична референтна повърхност.
Тук опитът в поддръжката е от значение. Ако машината осигурява приемлива геометрия при ниска скорост, но качеството се влошава при стандартна производствена скорост, проблемът може да не е в «процеса» в тесния смисъл на думата. Възможно е да става въпрос за динамична реакция: взаимодействие между настройката на сервоуправлението и луфта, дисбаланс на масата на барабана или забавено връщане на сегментите. В такава ситуация подмяната на консумативи без проверка на механичната синхронизация обикновено е загуба на време.
Признаци, че барабанът се превръща в скрит източник на загуба на еднородност
Не всяко предприятие има еднаква процедура за инспекция, но няколко предупредителни признака заслужават сериозно внимание:
- Постепенно увеличаване на необходимостта от корекция на баланса без съответна промяна в материала.
- Повтарящи се отклонения в позиционирането на рамото или ръба на брекера само на една машина.
- Непостоянство при снаждането, което не може да бъде обяснено само с метода на оператора.
- Честа необходимост от компенсиране чрез промени в параметрите на процеса, само за да се запази същият резултат.
- Разлики между производството при студен старт и производството при стабилна температура.
Тези признаци сами по себе си не доказват проблем с барабана, но оправдават проверка на лагерите, втулките, износването на сегментите, заключващите механизми, повторяемостта на разширяването и подравняването на осевата линия спрямо останалата част на станцията за изграждане.
Какво всъщност трябва да наблюдават екипите по поддръжката
Най-ефективният подход към поддръжката не е да се преследва само една стойност. Необходимо е да се създаде запис на повторяемостта. Това означава текущото поведение на барабана да се сравнява с неговото известно добро състояние: тенденция на биенето, постоянство на диаметъра при разширяване, стабилност на връщаната позиция, промяна във вибрациите и развитие на износването на контактните части. В много фабрики проблемите с качеството се разследват едва след влошаване на данните от изпитванията на готовите гуми. Дотогава механичното отклонение обикновено се е развивало от известно време.
За компаниите с дългогодишен опит в производството на машини за каучуковата промишленост този превантивен подход е стандартна практика. JC INDUSTRY, с възможности за проектиране, производство, рециклиране и обслужване на оборудване, свързано с производството на гуми, има практическото предимство да наблюдава как точността се влошава през целия жизнен цикъл на оборудването, а не само при доставката. Тази перспектива е особено важна за употребявани или модернизирани машини. Възстановената система може да работи надеждно, но само ако барабанният възел, задвижващата верига и реакцията на управлението бъдат възстановени като работеща система, вместо да се разглеждат като отделни части.
Полезно е също така езикът на инспекциите да бъде прецизен. «Барабанът е наред» не е полезно заключение. По-добрите записи описват какво е проверено и при какви условия: статично радиално биене, аксиално движение по време на въртене, отклонение на диаметъра при разширяване през многократни цикли, синхронизация на сегментите, модел на износване на повърхността и тенденция на температурата на лагерите. Този вид подробности позволява последващо оплакване относно качеството да бъде проследено до конкретен механизъм, а не до предположение.
Практическият стандарт
Няма една универсална стойност за работа на място, която да обяснява всички резултати за еднородност при всеки дизайн на гума и всяка конфигурация на машина за изграждане на гуми. Размерът на гумата, конструкцията на барабана, методът на изграждане и критериите за качество на следващите етапи са от значение. Практическият стандарт е повторяема геометрия при производствени условия. Ако барабанът не може да я поддържа, еднородността ще се променя дори когато операторите са опитни, а материалите са в нормалния диапазон.
За персонала по поддръжката правилният подход е ясен: когато еднородността на гумата се промени, барабанът трябва да се провери като референтен елемент на процеса, а не само като въртяща се част. След като тази промяна в подхода бъде направена, отстраняването на неизправности става по-бързо, настройките се извършват по-дисциплинирано, а действителният източник на вариацията се изолира по-лесно, преди да доведе до брак, престой или повтарящи се оплаквания от клиенти.