









Gửi tin nhắn cho chúng tôi
Mòn dao làm tăng chi phí vận hành của máy nghiền lốp từ lâu trước khi cần thay dao. Khi lưỡi cắt bị cùn và khe hở thay đổi, máy có thể xử lý ít tấn vật liệu hơn, tiêu thụ nhiều điện hơn trên mỗi tấn và mất thêm thời gian đảo chiều hoặc dừng để bảo trì. Giá mua thấp hơn có thể nhanh chóng mất đi lợi thế nếu những ảnh hưởng này không được tính vào dự toán chi phí.
Cách so sánh hữu ích là chi phí trên mỗi tấn vật liệu đáp ứng quy cách đầu ra yêu cầu. Giá dao rất quan trọng, nhưng tuổi thọ sử dụng được của dao, thời gian thay dao, độ ổn định của đầu ra và tình trạng của các bộ phận giữ dao đúng vị trí cũng quan trọng không kém.
Dao bị mòn làm tăng chi phí như thế nào
Cụm cắt sắc bén và được điều chỉnh chính xác sẽ tập trung lực tại lưỡi cắt. Khi lưỡi cắt xuống cấp, cao su có thể biến dạng hoặc trượt trước khi bị cắt. Tùy thiết kế máy nghiền và vật liệu cấp liệu, tình trạng này có thể làm tăng lực cản cắt, giảm khả năng cắn vật liệu hiệu quả hoặc khiến máy đảo chiều do quá tải thường xuyên hơn.
Vì vậy, mức tiêu thụ điện cần được đo lường so với sản lượng. Máy có thể tiêu thụ lượng điện tương tự nhưng xử lý được ít tấn vật liệu hơn, khiến chi phí trên mỗi tấn tăng lên ngay cả khi mức tiêu thụ điện theo giờ có vẻ ổn định. Dòng điện động cơ hữu ích để nhận biết những thay đổi, nhưng không thể tự nó xác định hiệu suất năng lượng.
Sản lượng giảm cũng khiến chi phí nhân công và các chi phí khác tính theo thời gian được phân bổ cho lượng đầu ra ít hơn. Người vận hành, băng tải, thiết bị hút bụi và máy móc ở công đoạn sau có thể vẫn hoạt động trong suốt ca, trong khi máy nghiền tạo ra ít vật liệu sử dụng được hơn.
Chất lượng đầu ra cũng có thể thay đổi. Tùy cách bố trí bộ phận cắt và sàng, lưỡi dao bị mòn hoặc khe hở quá lớn có thể để lại nhiều mảnh còn dính liền hoặc vật liệu quá khổ hơn. Nếu những vật liệu này cần được xử lý thêm một lượt, phải tính chi phí xử lý và gia công bổ sung vào dự toán. Nếu không có hệ thống tuần hoàn vật liệu, đầu ra không đồng đều có thể hạn chế thiết bị ở công đoạn sau.
Lập dự toán dựa trên toàn bộ chu kỳ sử dụng dao
Buổi chạy thử với dao mới cho thấy khả năng ban đầu của máy, nhưng không xác định được chi phí vận hành trung bình. Để có dự toán hữu ích, hãy đánh giá sản lượng từ khi lắp đặt hoặc bảo dưỡng dao cho đến lần can thiệp tiếp theo.
Chi phí vận hành trên mỗi tấn đạt yêu cầu = tổng chi phí vận hành trong kỳ ÷ số tấn đáp ứng quy cách đã thống nhất trong kỳ đó.
Bao gồm chi phí điện, nhân công vận hành, dao, mài lại hoặc phục hồi được phê duyệt, nhân công bảo trì và vật tư tiêu hao liên quan. Khi dự báo sản lượng, hãy sử dụng số giờ sản xuất theo lịch và mức độ sẵn sàng thực tế để thời gian dừng bảo trì được phản ánh phù hợp trong mẫu số.
Hãy tách riêng chi phí vận hành và cơ hội kinh doanh bị mất. Nếu thời gian dừng máy làm giảm sản lượng dự báo, phép tính chi phí trên mỗi tấn đã phản ánh mức giảm năng suất đó. Mọi ước tính bổ sung về lợi nhuận đóng góp bị mất cần được trình bày riêng, kèm giải thích liệu có thể bù lại sản lượng vào thời điểm sau hay không.
Tuổi thọ dao phụ thuộc vào vật liệu được đưa vào máy nghiền
Tuyên bố về tuổi thọ dao ít có giá trị khi mua hàng nếu không mô tả vật liệu cấp liệu. Lốp xe du lịch, lốp xe tải và các loại lốp chuyên dụng cỡ lớn khác nhau về kết cấu, vật liệu gia cường và yêu cầu xử lý. Việc tháo tanh lốp, cắt sơ bộ và kích thước đầu ra yêu cầu cũng có thể làm thay đổi tải cắt.
Thép bên trong lốp là thành phần bình thường trong quá trình xử lý lốp, nhưng đất, đá và các kim loại không liên quan gây ra những rủi ro khác về mài mòn và va đập. Không nên so sánh trực tiếp máy xử lý lốp tương đối sạch, đồng nhất với máy tiếp nhận lốp hỗn hợp lưu trữ ngoài trời.
Hãy yêu cầu nhà cung cấp đưa ra ước tính dựa trên cơ cấu vật liệu cấp liệu dự kiến, phương pháp chuẩn bị, mức độ nhiễm bẩn và yêu cầu đầu ra. Số giờ giữa các lần thay dao kém hữu ích hơn số tấn được xử lý trong những điều kiện xác định. Ngay cả số liệu về khối lượng tính theo tấn cũng cần được đặt trong bối cảnh cụ thể nếu một máy tạo ra mảnh nghiền sơ cấp thô còn máy khác phải tạo ra mảnh nhỏ hơn.
Chỉ xét độ cứng cũng chưa đủ để lựa chọn. Vật liệu dao và quy trình nhiệt luyện phải cân bằng giữa khả năng chống mài mòn và khả năng chống mẻ dưới tải trọng dự kiến. Nếu lưỡi dao liên tục bị hư hại, có thể cần điều chỉnh việc kiểm soát cấp liệu, quy cách dao hoặc tình trạng máy thay vì chỉ chọn dao thay thế cứng hơn.
Phân biệt mài mòn thông thường với sự cố ở cụm cắt
Lưỡi dao bị cùn chỉ là một trong những nguyên nhân khiến hiệu suất cắt suy giảm. Khe hở không chính xác, bu lông lỏng, miếng căn bị mòn, bệ dao hư hỏng hoặc trục dịch chuyển đều có thể ảnh hưởng đến cách dao cắt ăn khớp với vật liệu. Lắp dao mới mà không khắc phục những tình trạng này có thể khiến vấn đề vận hành ban đầu vẫn chưa được giải quyết.
Khi kiểm tra, hãy so sánh mức độ cùn, vết mẻ, vết nứt và kiểu mòn trên toàn bộ cụm cắt. Cần tìm hiểu nguyên nhân nếu hư hỏng tập trung ở một vị trí hoặc mức độ mòn không đồng đều, đặc biệt khi tình trạng này tái diễn sau khi thay dao. Nếu thiết kế có dao đối hoặc dao bàn, hãy kiểm tra cả những bộ phận đó.
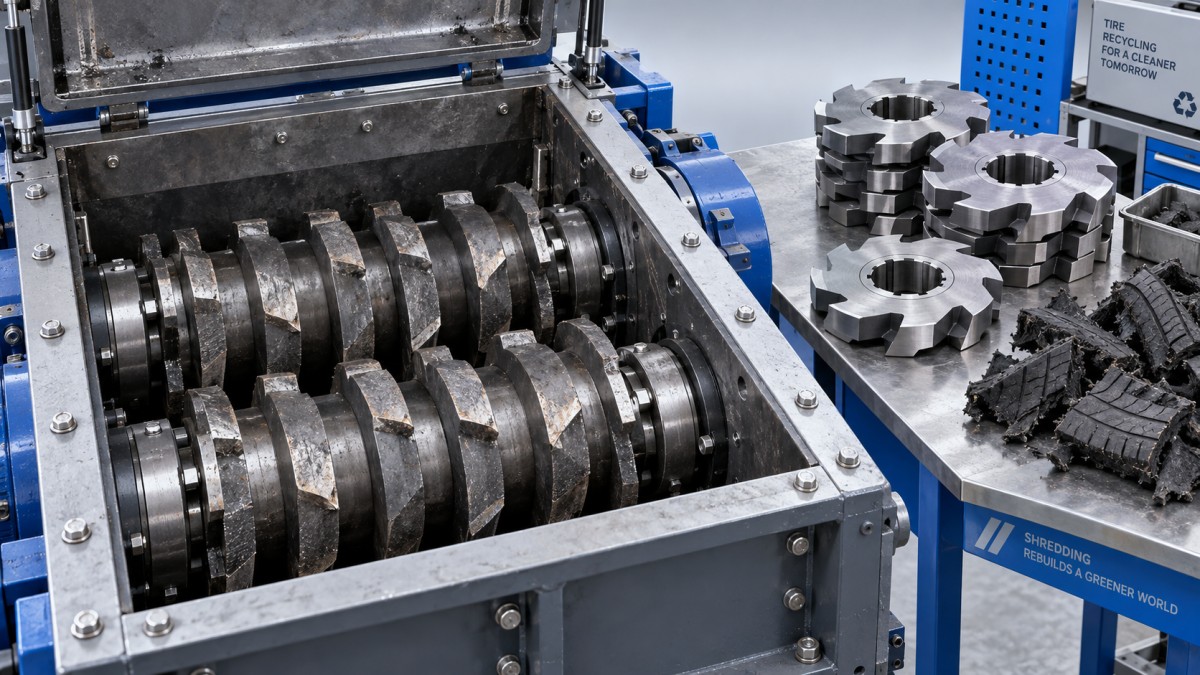
Đối với thiết bị tân trang, hãy kiểm tra hệ thống lắp dao cùng với các lưỡi cắt nhìn thấy được. Dao mới có thể khiến máy trông như sẵn sàng sản xuất, trong khi bệ dao bị mòn hoặc ổ trục bị rơ khiến việc điều chỉnh không ổn định dưới tải. Hãy yêu cầu hồ sơ tân trang nêu rõ những hạng mục đã đo, sửa chữa và thay thế, bao gồm cả công việc liên quan đến hệ truyền động và bảo vệ quá tải.
Khả năng bảo trì có thể quan trọng hơn giá dao thấp
Báo giá dao thay thế cần nêu rõ phạm vi bao gồm cả bộ dao hoàn chỉnh hay từng dao riêng lẻ, bu lông, miếng căn và công việc điều chỉnh cần thiết. Thiết kế mỗi loại khác nhau: một số loại cho phép xoay dao để sử dụng lưỡi cắt còn dùng được ở phía khác, một số cho phép mài lại có kiểm soát, còn những loại khác phải thay khi đạt đến giới hạn quy định.
Mài lại chỉ tiết kiệm chi phí khi dao vẫn có thể sử dụng và cụm dao có thể được khôi phục về hình dạng hình học và khe hở yêu cầu. Vết nứt, sứt mẻ nghiêm trọng hoặc phần vật liệu còn lại không đủ có thể khiến phương án này không còn khả thi. Không nên dùng số lần mài lại giả định để thay thế cho các giới hạn bảo dưỡng được ghi nhận.
Khả năng tiếp cận có ảnh hưởng trực tiếp đến chi phí. Hãy hỏi cách cô lập máy, cách nâng các bộ phận nặng, loại dụng cụ cần thiết và quy trình điều chỉnh lại khe hở. Một bộ dao dự phòng có thể rút ngắn thời gian dừng sản xuất bằng cách cho phép bảo dưỡng dao ngoài máy, nhưng cũng làm tăng chi phí tồn kho.
Thời điểm bảo trì nên được xác định dựa trên tình trạng máy và xu hướng hiệu suất, trong phạm vi giới hạn của nhà sản xuất. Theo dõi mức tiêu thụ điện trên mỗi tấn, sản lượng đạt yêu cầu, số lần đảo chiều và chất lượng đầu ra. Chờ đến khi xảy ra tắc nghẽn nghiêm trọng hoặc hỏng hóc dễ khiến chi phí do sản lượng giảm cao hơn chi phí can thiệp sớm theo kế hoạch.
So sánh máy mới và máy tân trang dựa trên cùng một cơ sở đánh giá
Máy nghiền lốp tân trang có thể là lựa chọn phù hợp nếu tình trạng cơ khí, cụm cắt và phương án hỗ trợ đáp ứng yêu cầu vận hành dự kiến. Thiết bị mới cũng cần có dự toán đáng tin cậy về mức độ mài mòn và bảo trì; tình trạng thiết bị mới không tự xác định được chi phí vận hành.
JC INDUSTRY cung cấp máy móc mới và tân trang với chế độ bảo hành 24 tháng như đã công bố. Để đánh giá chi phí vận hành, những thông tin hữu ích gồm phạm vi bảo hành đối với các bộ phận được cung cấp, cách xử lý hao mòn vật tư tiêu hao, thời gian phản hồi dịch vụ và khả năng cung cấp phụ tùng thay thế. Thời hạn bảo hành tự nó không dự đoán được chi phí dao.
Trước khi quyết định, hãy yêu cầu chạy thử với vật liệu cấp liệu đại diện và các yêu cầu đầu ra đã thống nhất. Ghi lại sản lượng đạt yêu cầu, mức tiêu thụ điện, số lần đảo chiều, tình trạng dao và mọi hoạt động tuần hoàn vật liệu. Sử dụng những quan sát này cùng hồ sơ bảo trì của thiết bị hoạt động trong điều kiện tương tự, vì một đợt chạy thử ngắn không thể thể hiện trọn vẹn chu kỳ mài mòn.
Yêu cầu mỗi nhà cung cấp báo giá cho cùng một kịch bản vận hành, bao gồm bảo dưỡng dao, lượng phụ tùng dự trữ, nhân công và thời gian dừng máy dự kiến để bảo trì. So sánh dự báo này với sản lượng hằng năm mà nhà máy cần đạt. Lựa chọn tốt hơn là máy có chi phí vẫn ở mức chấp nhận được khi dao mòn, đồng thời có phương án rõ ràng để khôi phục hiệu suất khi đến hạn bảo dưỡng.