









Wyślij nam wiadomość
Koszty maszyn do bieżnikowania opon: porównanie wydajności, nakładu pracy i energii wulkanizacji
Cena zakupu maszyny do bieżnikowania opon jest jedynie widoczną częścią inwestycji. Ważniejsze porównanie dotyczy kosztu na zaakceptowany bieżnikowany karkas: ile opon linia może przetworzyć przy wymaganym poziomie jakości, ilu operatorów potrzebuje na każdym etapie produkcji oraz ile energii system wulkanizacji zużywa na cykl.
Maszyna o niższej cenie może okazać się droższym wyborem, jeśli tworzy wąskie gardła, wymaga wielokrotnego ręcznego przenoszenia lub pracuje w cyklach wulkanizacji o słabej kontroli. Z kolei większy lub bardziej zautomatyzowany system nie jest automatycznie ekonomiczny, jeśli dostawy karkasów, struktura zamówień, dostępna moc elektryczna zakładu lub zdolność kontroli końcowej nie pozwalają wykorzystać jego wydajności. Wybór urządzeń powinien rozpoczynać się od ograniczeń produkcyjnych, a nie od wydajności znamionowej.
Wydajność jest kwestią zbilansowania linii, a nie parametrów maszyny
Dostawcy mogą podawać wydajność jako liczbę opon na dzień, opon na zmianę lub liczbę stanowisk komorowych. Dane te są użyteczne tylko wtedy, gdy jasne są założenia podstawowe: rozmiary opon, stan karkasów, wymagania dotyczące szorstkowania i napraw, czas wulkanizacji, metoda załadunku, długość zmiany oraz wskaźnik odrzutów. Jednostka wulkanizacyjna z większą liczbą stanowisk nie zwiększa produkcji gotowej, jeśli kontrola, skrawanie, naprawa, zakładanie osłon lub rozładunek nadal przebiegają wolno.
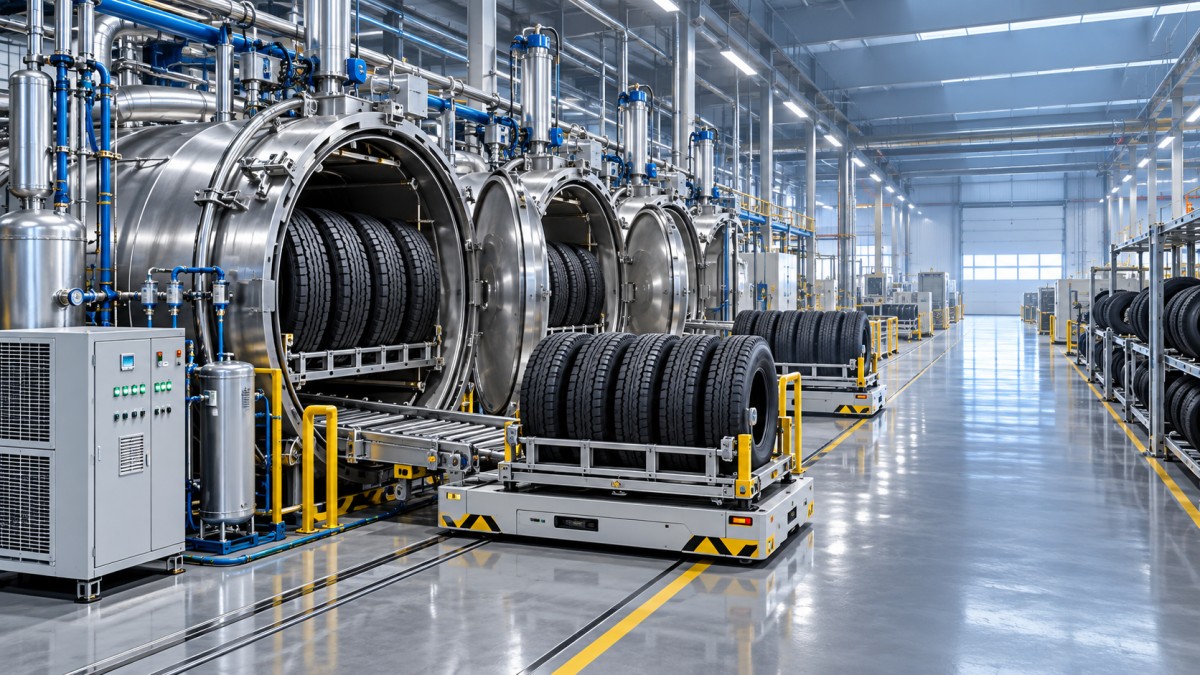
W przypadku bieżnikowania na zimno etap wulkanizacji jest często najbardziej oczywistym ograniczeniem wydajności, ponieważ każda opona zajmuje stanowisko w komorze lub autoklawie przez określony czas. Istotne obliczenie nie polega wyłącznie na liczbie stanowisk. Jest ono następujące:
użyteczne stanowiska wulkanizacji × ukończone cykle na zmianę × średnia liczba opon na stanowisko × wskaźnik akceptacji przy pierwszym przejściu.
Określenie „użyteczne” ma znaczenie. Komora, która jest technicznie zainstalowana, ale niedostępna z powodu konserwacji, niestabilności ciśnienia, utrudnionego dostępu przy załadunku lub częstych przezbrojeń, nie powinna być traktowana jako wydajność produkcyjna. Ta sama zasada dotyczy większego autoklawu: jego teoretyczna wydajność wsadowa może wyglądać atrakcyjnie, ale ekonomika zależy od tego, czy wsady można ładować prawie do pełna bez opóźniania zamówień.
Mały zakład o zróżnicowanym udziale karkasów ciężarowych, autobusowych, rolniczych lub terenowych może bardziej cenić elastyczne, krótsze partie produkcyjne niż maksymalną wielkość wsadu. Zakład o dużej skali, przetwarzający wąski zakres rozmiarów opon, może zazwyczaj bardziej skorzystać ze standaryzowanej obsługi i większych wsadów wulkanizacyjnych. Żadna z tych konfiguracji nie jest z natury tańsza; przewaga kosztowa wynika z dopasowania architektury maszyny do rzeczywistego schematu produkcji.
Przed wystąpieniem o oferty kupujący powinien przedstawić realistyczny miesięczny profil karkasów, a nie jedną roczną wielkość wolumenu. Należy uwzględnić wymiary opon, przewidywany zakres napraw, preferowaną metodę nakładania bieżnika, zmiany produkcyjne oraz docelowy czas realizacji. Umożliwia to porównanie ofert na tej samej podstawie operacyjnej.
Koszt pracy jest kształtowany przez przepływ materiałów
Wymagania dotyczące pracy są często niedoszacowane, ponieważ oferty zwykle wymieniają główną maszynę do bieżnikowania opon, a nie każdą czynność ręczną wokół niej. Załadunek karkasów, ustawianie na szorstarce, przygotowanie bieżnika, montaż osłon, obsługa obręczy, przemieszczanie wózków, chłodzenie i kontrola końcowa mogą wymagać więcej pracy, niż sugeruje cykl głównej maszyny.
Istotne jest rozróżnienie między pracą, która wnosi wartość techniczną, a pracą polegającą wyłącznie na przemieszczaniu materiału lub kompensowaniu słabej integracji urządzeń. Wykwalifikowane czynności kontrolne i naprawcze nie mogą zostać po prostu wyeliminowane; te etapy chronią jakość i wartość karkasu. Inaczej jest z powtarzającym się podnoszeniem, ręcznym obracaniem, szukaniem narzędzi i oczekiwaniem na kolejne stanowisko. Zwiększają one koszty pracy, narażenie ergonomiczne i powodują, że wydajność jest wrażliwa na absencję oraz różnice między operatorami.
Porównując poziomy automatyzacji, należy poprosić dostawców o podanie liczby operatorów wymaganych dla kompletnego stanowiska roboczego, a nie tylko dla pojedynczej maszyny. Szorstkarka może wymagać jednego operatora, lecz w praktyce stanowisko może także potrzebować wsparcia przy załadunku i przygotowaniu. System wulkanizacji może mieć automatyczne sterowanie, a mimo to wymagać ręcznej obsługi osłon i transferu wózków. Wynik należy wyrazić jako roboczogodziny na gotową oponę przy planowanym układzie zmianowym.
Automatyzacja ma również ograniczenia. Dodanie napędzanej obsługi materiałowej lub automatycznego załadunku może być trudne do uzasadnienia, gdy wolumen jest niski, rozmiary karkasów znacznie się różnią lub proces często się zmienia. W takich przypadkach solidny ręczny przepływ pracy z krótkimi odległościami transportu i jasno określonymi stanowiskami może przewyższać kosztowny, słabo wykorzystywany zautomatyzowany układ. Decyzja zakupowa nie dotyczy więc „ręcznie czy automatycznie”; chodzi o to, czy ograniczenie roboczogodzin, ryzyka związanego z obsługą i zmienności produkcji przewyższa dodatkowy koszt kapitałowy oraz obciążenie serwisowe.
Przygotowanie gumy na wcześniejszym etapie zasługuje na odrębne rozważenie, gdy regenerowana guma jest przetwarzana wewnętrznie. Otwarta walcarka rafinacyjna służy do rafinacji i formowania w arkusze gumy regenerowanej, a nie jako maszyna do wulkanizacji, lecz może wpływać na planowanie pracy w zintegrowanym procesie przetwarzania gumy. Funkcje takie jak hydrauliczna regulacja walców i mieszalnik gumy zaprojektowany w celu zastąpienia ręcznego obracania mogą zmniejszyć intensywność obsługi. Należy to oceniać jako część procesu przygotowania materiału, a nie traktować jako bezpośredni zamiennik automatyzacji linii bieżnikowania.
Energię wulkanizacji należy mierzyć na produktywną oponę
Energia wulkanizacji jest często omawiana w odniesieniu do mocy silnika lub zdolności grzewczej autoklawu. Żaden z tych parametrów sam w sobie nie wskazuje kosztu energii. Bardziej użyteczną miarą jest energia zużyta na zaakceptowaną oponę, obliczona z uwzględnieniem nagrzewania, wytwarzania ciśnienia, utrzymania temperatury, cyrkulacji powietrza, czasu bezczynności oraz strat związanych z częściowo załadowanymi wsadami.
W przypadku systemów ogrzewanych elektrycznie lokalna taryfa energii elektrycznej, opłaty za zapotrzebowanie mocy, tam gdzie mają zastosowanie, oraz profil obciążenia szczytowego mogą istotnie wpływać na koszty operacyjne. W przypadku systemów ogrzewanych parą analiza powinna obejmować kocioł, uzdatnianie wody, powrót kondensatu, straty w dystrybucji oraz koszty utrzymania dostępnej infrastruktury parowej. System parowy może być ekonomiczny w zakładzie, który już dysponuje stabilną wydajnością kotłowni, podczas gdy samodzielna instalacja może mieć zupełnie inną strukturę kosztów.
Energia wulkanizacji jest również związana z dyscypliną harmonogramowania. Eksploatacja autoklawu z niewykorzystaną przestrzenią może zwiększać zużycie energii na oponę, nawet jeśli sam cykl spełnia specyfikację. Zbyt długie oczekiwanie na utworzenie pełnego wsadu może jednak zwiększyć produkcję w toku, wydłużyć czas realizacji i powodować zatory na wcześniejszych etapach. Najlepszy punkt pracy zależy od przepływu zamówień i struktury opon, a nie od uniwersalnej zasady „najpełniejszego możliwego wsadu”.
Należy poprosić dostawców o udokumentowane wymagania dotyczące mediów w normalnych warunkach pracy: przyłączoną moc elektryczną, metodę ogrzewania, zapotrzebowanie na sprężone powietrze, zakres ciśnienia roboczego, oczekiwane parametry cyklu oraz wszelkie wymagania dotyczące chłodzenia. Następnie należy przeliczyć je według własnych cen energii w zakładzie. Jeśli dostawca podaje jedynie moc zainstalowaną, oszacowanie zużycia mediów pozostaje niepełne.
Porównanie zakupu powinno obejmować koszty poza konstrukcją maszyny
Transport, instalacja, uruchomienie, fundamenty, wentylacja, rozdział energii elektrycznej, modernizacja instalacji sprężonego powietrza, przyłącza pary, odwodnienie i urządzenia podnoszące mogą istotnie zmienić koszt projektu. W przypadku urządzeń importowanych harmonogram zakupów powinien również uwzględniać dostępność części zamiennych, jakość dokumentacji, możliwości zdalnego rozwiązywania problemów, klasyfikację celną oraz zakres odpowiedzialności dostawcy podczas uruchomienia.
Koszt konserwacji nie ogranicza się do części zamiennych. Przestoje spowodowane przez uszczelnienia, zawory, czujniki, elementy próżniowe, układy sterowania ogrzewaniem, przekładnie lub usterki systemu sterowania mogą być droższe niż sama część, gdy wydajność wulkanizacji jest ograniczona. Przydatny przegląd oferty rozdziela materiały eksploatacyjne, zalecane krytyczne części zamienne, planowane czynności konserwacyjne oraz elementy wymagające specjalistycznego serwisu. Powinien on również określać, czy części zamienne są standardowymi komponentami przemysłowymi, czy elementami własnościowymi dostępnymi z jednego źródła.
Systemy sterowania zasługują na szczególną analizę. Zapisy temperatury, ciśnienia i czasu mają kluczowe znaczenie dla powtarzalności wulkanizacji i identyfikowalności. Kupujący powinien ustalić, jakie dane są rejestrowane, w jaki sposób operatorzy widzą alarmy, czy zapisy można eksportować oraz jak realizowana jest kalibracja. Maszyna, która osiąga nominalną wydajność, lecz zapewnia słabą widoczność procesu, może później powodować kosztowne analizy jakościowe.
Nowe urządzenia a profesjonalnie odnowione urządzenia
Profesjonalnie odnowione urządzenia mogą ograniczyć początkowe zaangażowanie kapitałowe, zwłaszcza gdy planowany wolumen nie uzasadnia zakupu całkowicie nowej linii. Decyzja nie powinna opierać się wyłącznie na wieku. Istotne jest to, co zostało odbudowane, przetestowane, udokumentowane i objęte gwarancją.
Wiarygodny zakres odnowienia powinien określać stan zbiornika ciśnieniowego lub komory wulkanizacyjnej, systemu ogrzewania i izolacji, rurociągów, zaworów, szafy elektrycznej, oprzyrządowania, urządzeń bezpieczeństwa, komponentów napędowych oraz oprogramowania sterującego. Powinien także wskazywać, co jest wymieniane, a co naprawiane, czy maszyna jest testowana w warunkach roboczych oraz czy uwzględniono wsparcie instalacyjne i zakres gwarancji. Kosmetyczne malowanie nie stanowi dowodu niezawodności procesu.
Nowe urządzenia mogą zapewniać lepszą integrację sterowania, dostępność aktualnych komponentów i prostsze uruchomienie, gdy wymagania dotyczące układu są znane. Odnowione urządzenia mogą być rozsądnym rozwiązaniem, jeśli platforma mechaniczna nadal jest odpowiednia, a odbudowa obejmuje kluczowe modernizacje. W obu przypadkach oczekiwana dostępność operacyjna, czas dostawy części zamiennych, równomierność wulkanizacji i reakcja serwisu powinny mieć większe znaczenie niż nominalna cena zakupu.
Rzetelne porównanie przelicza każdą ofertę na szacowany koszt na zaakceptowaną oponę w określonym okresie planowania. Należy uwzględnić odzysk kapitału, roboczogodziny, energię, konserwację, materiały eksploatacyjne, przewidywane przestoje oraz rezerwę na odrzuty lub poprawki. Szacunek pozostanie wrażliwy na założenia, ale ujawnia, czy maszyna do bieżnikowania opon o niższym koszcie jest rzeczywiście ekonomiczna, czy jedynie tańsza w zakupie. Najlepszym wyborem jest rozwiązanie dopasowane do struktury karkasów, zapewniające stabilną jakość wulkanizacji i utrzymujące przewidywalne koszty operacyjne przy poziomie wykorzystania, który zakład może realistycznie utrzymać.