









Envie-nos uma Mensagem
Custos de máquinas de recauchutagem de pneus: comparação de capacidade, mão de obra e energia de vulcanização
O preço de compra de uma máquina de recauchutagem de pneus é apenas a parte visível do investimento. A comparação mais relevante é o custo por carcaça recauchutada aprovada: quantos pneus a linha pode processar no nível de qualidade exigido, quantos operadores são necessários em cada etapa de produção e quanta energia o sistema de vulcanização consome por ciclo.
Uma máquina com preço mais baixo pode ser a opção mais cara quando cria gargalos, exige manuseio manual repetido ou opera com ciclos de vulcanização mal controlados. Por outro lado, um sistema maior ou mais automatizado não é automaticamente econômico se o fornecimento de carcaças, o mix de pedidos, a capacidade elétrica da oficina ou a capacidade de inspeção posterior não puderem suportar sua produção. A seleção do equipamento deve começar pela restrição de produção, e não pela capacidade nominal.
A capacidade é uma questão de balanceamento da linha, não de classificação da máquina
Os fornecedores podem declarar a capacidade em pneus por dia, pneus por turno ou posições de câmara. Esses números são úteis apenas quando as premissas subjacentes são claras: tamanhos dos pneus, condição das carcaças, requisitos de raspagem e reparo, tempo de vulcanização, método de carregamento, duração do turno e taxa de rejeição. Uma unidade de vulcanização com mais posições não aumenta a produção final se a inspeção, a escariação, o reparo, a colocação de envelopes ou o descarregamento continuarem lentos.
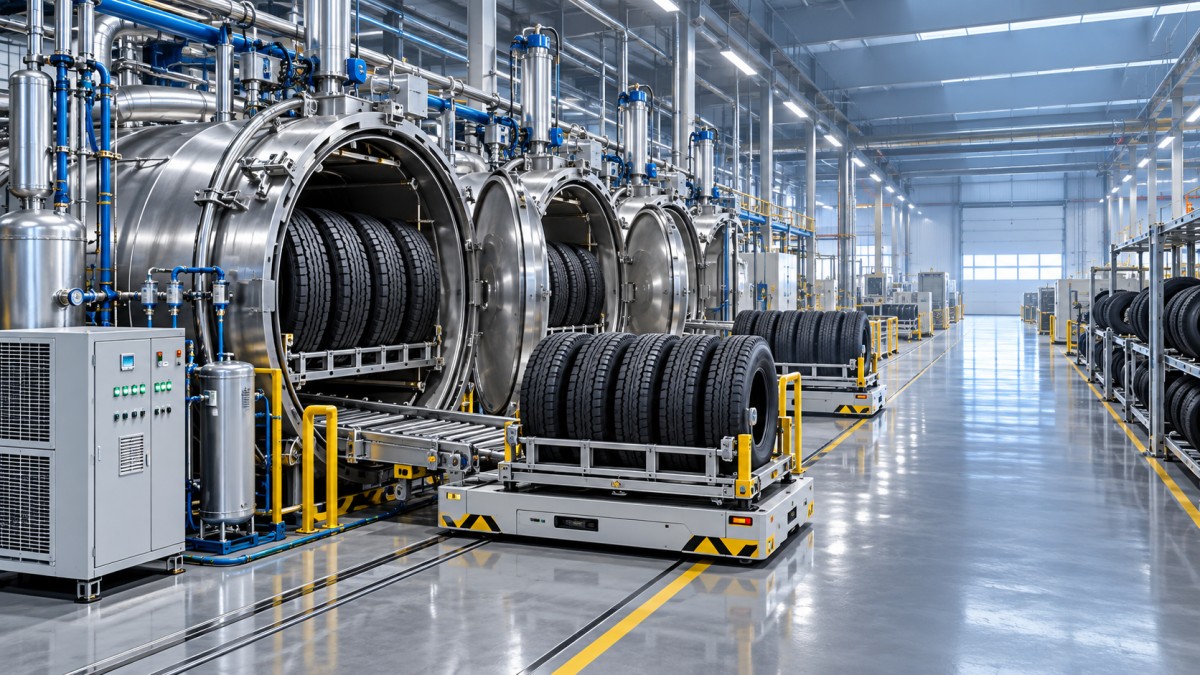
Na recauchutagem a frio, a etapa de vulcanização costuma ser a restrição de capacidade mais evidente, pois cada pneu ocupa uma posição na câmara ou autoclave por um período definido. O cálculo relevante não é simplesmente o número de posições. É:
posições de vulcanização utilizáveis × ciclos concluídos por turno × média de pneus por posição × taxa de aprovação na primeira passagem.
“Utilizáveis” é importante. Uma câmara tecnicamente instalada, mas indisponível devido à manutenção, instabilidade de pressão, acesso inadequado para carregamento ou trocas frequentes, não deve ser considerada capacidade produtiva. O mesmo princípio aplica-se a uma autoclave maior: sua produção teórica por lote pode parecer atraente, mas sua viabilidade econômica depende de os lotes poderem ser carregados próximos da capacidade total sem atrasar os pedidos.
Uma pequena fábrica com uma variedade de carcaças de caminhões, ônibus, veículos agrícolas ou fora de estrada pode valorizar lotes de produção flexíveis e mais curtos mais do que o volume máximo por lote. Uma operação de alto volume que processa uma faixa restrita de tamanhos de pneus geralmente pode se beneficiar mais de manuseio padronizado e maiores cargas de vulcanização. Nenhuma configuração é inerentemente mais barata; a vantagem de custo vem de adequar a arquitetura da máquina ao padrão real de produção.
Antes de solicitar cotações, o comprador deve fornecer um perfil mensal realista de carcaças, em vez de um único volume anual. Inclua as dimensões dos pneus, a intensidade esperada de reparos, o método preferido de aplicação da banda de rodagem, os turnos de produção e o prazo de entrega pretendido. Isso permite comparar as propostas com a mesma base operacional.
O custo de mão de obra é moldado pelo fluxo de materiais
As necessidades de mão de obra são frequentemente subestimadas porque as cotações tendem a listar a principal máquina de recauchutagem de pneus, em vez de todas as atividades manuais ao seu redor. O carregamento das carcaças, o posicionamento na raspadora, a preparação da banda de rodagem, a instalação de envelopes, o manuseio de aros, o deslocamento de carrinhos, o resfriamento e a inspeção final podem consumir mais mão de obra do que o ciclo da máquina principal sugere.
A distinção importante é entre o trabalho que agrega valor técnico e o trabalho que apenas movimenta material ou compensa a má integração dos equipamentos. O trabalho especializado de inspeção e reparo não pode simplesmente ser eliminado; essas etapas protegem a qualidade e o valor da carcaça. Levantamentos repetidos, giros manuais, procura de ferramentas e espera pela próxima estação são diferentes. Eles aumentam o custo de mão de obra, elevam a exposição ergonômica e tornam a produção sensível ao absenteísmo e à variação entre operadores.
Ao comparar níveis de automação, peça aos fornecedores que informem o número de operadores necessários para uma célula operacional completa, e não apenas para uma única máquina. Uma máquina de raspagem pode precisar de um operador, mas a célula prática também pode exigir assistência para carregamento e preparação. Um sistema de vulcanização pode ter controles automáticos e ainda exigir manuseio manual de envelopes e transferência por carrinho. O resultado deve ser expresso em horas de trabalho por pneu finalizado, conforme o arranjo de turnos pretendido.
A automação também tem limites. Adicionar manuseio motorizado ou carregamento automático pode ser difícil de justificar quando o volume é baixo, os tamanhos das carcaças variam significativamente ou o processo muda com frequência. Nesses casos, um fluxo de trabalho manual robusto, com curtas distâncias de deslocamento e postos de trabalho claros, pode superar um layout automatizado caro e mal utilizado. Portanto, a decisão de compra não é “manual versus automático”; trata-se de saber se a redução das horas de mão de obra, do risco de manuseio e da variabilidade de produção supera o custo adicional de capital e a carga de manutenção.
A preparação de borracha a montante merece consideração separada quando a borracha regenerada é processada internamente. Ummoinho aberto de refino é utilizado para refino e laminação de borracha regenerada, e não como máquina de vulcanização, mas pode afetar o planejamento de mão de obra em uma operação integrada de processamento de borracha. Recursos como ajuste hidráulico dos rolos e um misturador de massa projetado para substituir o giro manual podem reduzir a intensidade de manuseio. Isso deve ser avaliado como parte do fluxo de preparação de materiais, e não contabilizado como substituto direto da automação da linha de recauchutagem.
A energia de vulcanização deve ser medida por pneu produtivo
A energia de vulcanização é frequentemente discutida em termos de potência do motor ou capacidade de aquecimento da autoclave. Nenhum desses valores, isoladamente, indica o custo de energia. A medida mais útil é a energia consumida por pneu aprovado, calculada considerando aquecimento inicial, geração de pressão, retenção de calor, circulação de ar, tempo ocioso e perdas associadas a lotes parcialmente carregados.
Para sistemas com aquecimento elétrico, a tarifa local de eletricidade, as cobranças por demanda, quando aplicáveis, e o perfil de carga de pico podem afetar significativamente o custo operacional. Para sistemas aquecidos a vapor, a análise deve incluir a caldeira, o tratamento de água, o retorno de condensado, as perdas de distribuição e o custo de manter a infraestrutura de vapor disponível. Um sistema a vapor pode ser econômico em uma fábrica que já possui capacidade estável de caldeira, enquanto uma instalação independente pode enfrentar uma estrutura de custos muito diferente.
A energia de vulcanização também está ligada à disciplina de programação. Operar uma autoclave com espaço não utilizado pode aumentar a energia por pneu, mesmo quando o ciclo atende à especificação. No entanto, esperar tempo demais para formar um lote completo pode aumentar o estoque em processo, estender o prazo de entrega e criar congestionamento a montante. O melhor ponto operacional depende do fluxo de pedidos e do mix de pneus, e não de uma regra universal de “lote o mais cheio possível”.
Os fornecedores devem ser solicitados a fornecer requisitos documentados de utilidades em condições normais de operação: carga elétrica conectada, método de aquecimento, demanda de ar comprimido, faixa de pressão operacional, parâmetros de ciclo esperados e quaisquer requisitos de resfriamento. Esses dados devem então ser convertidos para os preços de energia do próprio local. Se o fornecedor oferecer apenas a potência instalada, a estimativa de utilidades permanecerá incompleta.
A comparação de compra deve incluir os custos fora da estrutura da máquina
Frete, instalação, comissionamento, fundações, ventilação, distribuição elétrica, melhorias no ar comprimido, conexões de vapor, drenagem e equipamentos de elevação podem alterar significativamente o custo do projeto. Para equipamentos importados, o cronograma de aquisição também deve considerar a disponibilidade de peças de reposição, a qualidade da documentação, a capacidade de diagnóstico remoto, a classificação aduaneira e o escopo da responsabilidade do fornecedor durante o comissionamento.
O custo de manutenção não se limita às peças de reposição. O tempo de inatividade causado por vedações, válvulas, sensores, componentes de vácuo, controles de aquecimento, redutores ou falhas no sistema de controle pode ser mais caro do que a própria peça quando a capacidade de vulcanização é limitada. Uma análise útil da cotação separa consumíveis, peças críticas recomendadas, tarefas de manutenção programada e itens que exigem serviço especializado. Também deve identificar se os componentes de reposição são peças industriais padrão ou itens proprietários com uma única fonte de fornecimento.
Os sistemas de controle merecem atenção especial. Os registros de temperatura, pressão e tempo são fundamentais para a consistência e rastreabilidade da vulcanização. O comprador deve estabelecer quais dados são registrados, como os operadores visualizam os alarmes, se os registros podem ser exportados e como a calibração é tratada. Uma máquina que atinge a produção nominal, mas oferece baixa visibilidade do processo, pode gerar investigações de qualidade dispendiosas posteriormente.
Equipamentos novos versus equipamentos recondicionados profissionalmente
Equipamentos recondicionados profissionalmente podem reduzir a exposição inicial de capital, especialmente quando o volume pretendido não justifica uma linha totalmente nova. A decisão não deve se basear apenas na idade. A questão relevante é o que foi reconstruído, testado, documentado e garantido.
Um escopo de recondicionamento confiável deve identificar a condição do vaso de pressão ou da câmara de vulcanização, do sistema de aquecimento e isolamento, das tubulações, válvulas, painel elétrico, instrumentação, dispositivos de segurança, componentes de acionamento e software de controle. Também deve especificar o que é substituído em comparação ao que é reparado, se a máquina é testada em condições operacionais e se estão incluídos suporte à instalação e cobertura de garantia. A repintura estética não é evidência de confiabilidade do processo.
Equipamentos novos podem oferecer integração de controle mais clara, disponibilidade atual de componentes e comissionamento mais simples quando os requisitos de layout são conhecidos. Equipamentos recondicionados podem fazer sentido quando a plataforma mecânica continua adequada e a reconstrução inclui atualizações críticas. Em ambos os casos, o tempo de atividade esperado, o prazo de entrega de peças de reposição, a uniformidade de vulcanização e a resposta de serviço devem ter mais peso do que o preço de aquisição anunciado.
Uma comparação sólida converte cada proposta em um custo estimado por pneu aprovado durante um período de planejamento definido. Inclua recuperação de capital, horas de mão de obra, energia, manutenção, consumíveis, tempo de inatividade esperado e uma provisão para rejeições ou retrabalho. A estimativa continuará sensível às premissas, mas revela se uma máquina de recauchutagem de pneus de menor custo é realmente econômica ou apenas mais barata para comprar. A melhor escolha é aquela que se adapta ao mix de carcaças, produz qualidade de vulcanização estável e mantém um custo operacional previsível no nível de utilização que a fábrica pode sustentar de forma realista.