









Trimiteți-ne un mesaj
Costurile utilajelor de reșapat anvelope: compararea capacității, forței de muncă și energiei de vulcanizare
Prețul de achiziție al unei mașini de reșapat anvelope reprezintă doar partea vizibilă a investiției. Comparația cu adevărat importantă este costul per carcasă reșapată acceptabilă: câte anvelope poate procesa linia la nivelul de calitate necesar, de câți operatori are nevoie în fiecare etapă de producție și câtă energie consumă sistemul de vulcanizare pe ciclu.
O mașină cu preț mai mic poate fi alegerea mai costisitoare atunci când creează blocaje, necesită manipulări manuale repetate sau funcționează cu cicluri de vulcanizare slab controlate. În schimb, un sistem mai mare sau mai automatizat nu este automat economic dacă aprovizionarea cu carcase, mixul de comenzi, capacitatea electrică a atelierului sau capacitatea de inspecție din aval nu îi pot susține producția. Selecția echipamentului ar trebui să înceapă cu constrângerea de producție, nu cu capacitatea nominală.
Capacitatea este o chestiune de echilibrare a liniei, nu de specificația mașinii
Furnizorii pot indica capacitatea în anvelope pe zi, anvelope pe tură sau poziții în cameră. Aceste cifre sunt utile numai atunci când ipotezele de bază sunt clare: dimensiunile anvelopelor, starea carcaselor, cerințele de rașchetare și reparație, timpul de vulcanizare, metoda de încărcare, durata turei și rata de respingere. O unitate de vulcanizare cu mai multe poziții nu crește producția finală dacă inspecția, șanfrenarea, reparația, montarea anvelopei elastice sau descărcarea rămân lente.
Pentru reșaparea cu bandă de rulare prevulcanizată, etapa de vulcanizare este adesea cea mai clară constrângere de capacitate, deoarece fiecare anvelopă ocupă o poziție într-o cameră sau într-o autoclavă pentru o perioadă definită. Calculul relevant nu este pur și simplu numărul de poziții. Acesta este:
poziții de vulcanizare utilizabile × cicluri finalizate pe tură × numărul mediu de anvelope per poziție × rata de acceptare la prima trecere.
„Utilizabile” este important. O cameră instalată tehnic, dar indisponibilă din cauza întreținerii, a instabilității presiunii, a accesului dificil pentru încărcare sau a schimbărilor frecvente nu trebuie considerată capacitate productivă. Același principiu se aplică unei autoclave mai mari: producția sa teoretică pe lot poate părea atractivă, însă economia acesteia depinde de posibilitatea încărcării loturilor aproape complet, fără întârzierea comenzilor.
O fabrică mică, cu un mix variat de carcase de camion, autobuz, agricole sau off-road, poate aprecia loturile de producție flexibile și mai scurte mai mult decât volumul maxim al lotului. O operațiune cu volum mare, care procesează o gamă restrânsă de dimensiuni de anvelope, poate beneficia în general mai mult de manipularea standardizată și de încărcături de vulcanizare mai mari. Niciuna dintre configurații nu este în mod inerent mai ieftină; avantajul de cost rezultă din adaptarea arhitecturii mașinii la modelul real de producție.
Înainte de a solicita oferte, cumpărătorul ar trebui să furnizeze un profil lunar realist al carcaselor, nu un singur volum anual. Includeți dimensiunile anvelopelor, intensitatea preconizată a reparațiilor, metoda preferată de aplicare a benzii de rulare, turele de producție și timpul-țintă de execuție. Astfel, propunerile pot fi comparate pe aceeași bază operațională.
Costul forței de muncă este determinat de fluxul de materiale
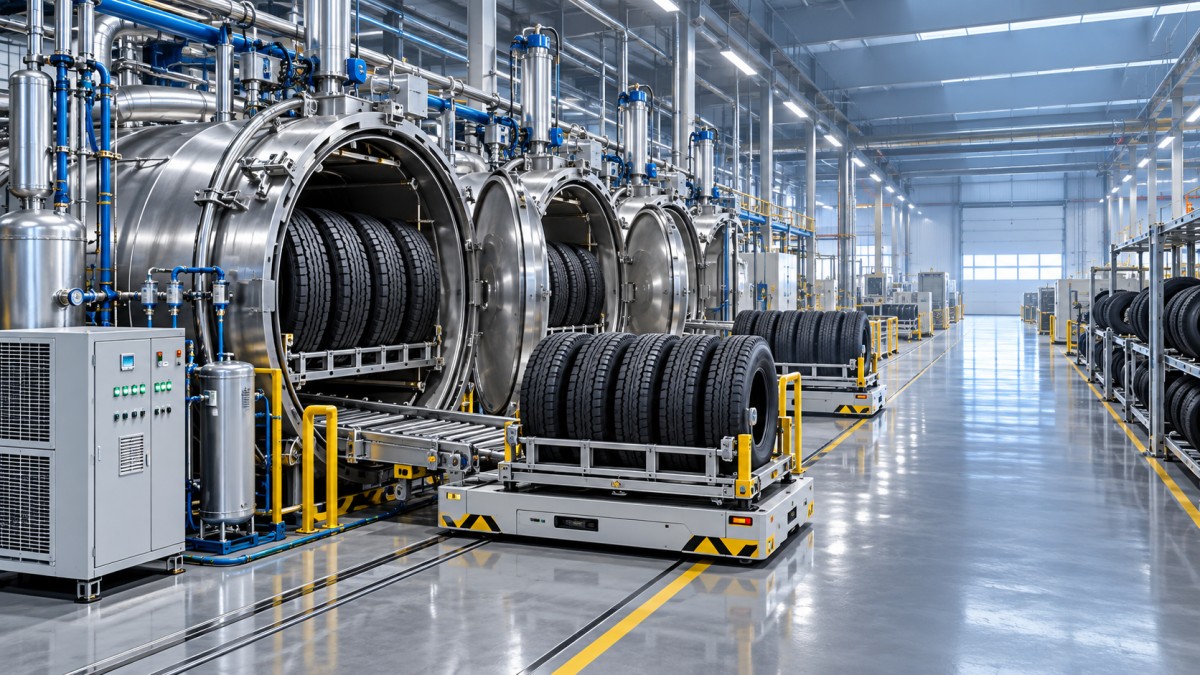
Necesarul de forță de muncă este frecvent subestimat, deoarece ofertele tind să enumere mașina principală de reșapat anvelope, nu fiecare activitate manuală din jurul acesteia. Încărcarea carcaselor, poziționarea la mașina de rașchetat, pregătirea benzii de rulare, instalarea anvelopei elastice, manipularea jantelor, deplasarea cărucioarelor, răcirea și inspecția finală pot consuma mai multă forță de muncă decât sugerează ciclul mașinii principale.
Distincția importantă este între munca ce adaugă valoare tehnică și munca ce doar deplasează materiale sau compensează integrarea deficitară a echipamentului. Lucrările calificate de inspecție și reparație nu pot fi pur și simplu eliminate; aceste etape protejează calitatea și valoarea carcasei. Ridicările repetate, rotirea manuală, căutarea uneltelor și așteptarea următoarei stații sunt diferite. Acestea cresc costul forței de muncă, sporesc expunerea ergonomică și fac producția sensibilă la absențe și la variațiile dintre operatori.
Atunci când comparați nivelurile de automatizare, cereți furnizorilor să indice numărul de operatori necesar pentru o celulă operațională completă, nu doar pentru o singură mașină. O mașină de rașchetat poate necesita un operator, însă celula practică poate necesita și asistență pentru încărcare și pregătire. Un sistem de vulcanizare poate avea comenzi automate, necesitând totuși manipularea manuală a anvelopei elastice și transferul cu căruciorul. Rezultatul ar trebui exprimat în ore de muncă per anvelopă finită, în configurația de ture preconizată.
Automatizarea are și limite. Adăugarea manipulării mecanizate sau a încărcării automate poate fi dificil de justificat atunci când volumul este redus, dimensiunile carcaselor variază semnificativ sau procesul se modifică frecvent. În astfel de cazuri, un flux de lucru manual robust, cu distanțe scurte de deplasare și posturi de lucru clare, poate depăși performanțele unei configurații automatizate costisitoare, utilizate necorespunzător. Prin urmare, decizia de achiziție nu este „manual versus automat”; ea constă în a stabili dacă reducerea orelor de muncă, a riscului de manipulare și a variabilității producției depășește costul de capital suplimentar și sarcina de service.
Pregătirea din amonte a cauciucului merită o analiză separată atunci când cauciucul regenerat este procesat intern. O moară de rafinare deschisă este utilizată pentru rafinarea și laminarea cauciucului regenerat, nu ca mașină de vulcanizare, însă poate influența planificarea forței de muncă într-o operațiune integrată de prelucrare a cauciucului. Caracteristici precum reglarea hidraulică a cilindrilor și un malaxor de material conceput să înlocuiască întoarcerea manuală pot reduce intensitatea manipulării. Acest aspect trebuie evaluat ca parte a fluxului de pregătire a materialelor, nu considerat un înlocuitor direct al automatizării liniei de reșapare.
Energia de vulcanizare trebuie măsurată per anvelopă productivă
Energia de vulcanizare este adesea discutată în funcție de puterea motorului sau de capacitatea de încălzire a autoclavei. Niciuna dintre aceste valori, luată separat, nu indică costul energiei. O măsură mai utilă este energia consumată per anvelopă acceptată, calculată pentru încălzire, generarea presiunii, menținerea căldurii, circulația aerului, timpul de inactivitate și pierderile asociate loturilor încărcate parțial.
Pentru sistemele încălzite electric, tariful local de electricitate, taxele de putere acolo unde se aplică și profilul de sarcină de vârf pot afecta semnificativ costul de operare. Pentru sistemele încălzite cu abur, analiza trebuie să includă cazanul, tratarea apei, recuperarea condensatului, pierderile de distribuție și costul menținerii disponibile a infrastructurii de abur. Un sistem cu abur poate fi economic într-o fabrică ce dispune deja de o capacitate stabilă a cazanului, în timp ce o instalație independentă poate avea o structură de cost foarte diferită.
Energia de vulcanizare este, de asemenea, legată de disciplina programării. Exploatarea unei autoclave cu spațiu neutilizat poate crește energia per anvelopă, chiar dacă ciclul în sine respectă specificațiile. Totuși, așteptarea prea îndelungată pentru a forma un lot complet poate crește producția în curs, poate prelungi timpul de execuție și poate crea aglomerare în amonte. Punctul optim de funcționare depinde de fluxul comenzilor și de mixul de anvelope, nu de o regulă universală privind „cel mai plin lot posibil”.
Furnizorilor ar trebui să li se solicite cerințe documentate privind utilitățile în condiții normale de funcționare: sarcina electrică conectată, metoda de încălzire, necesarul de aer comprimat, intervalul presiunii de operare, parametrii de ciclu preconizați și orice cerințe de răcire. Acestea trebuie apoi convertite în prețurile proprii ale energiei de la locație. Dacă furnizorul oferă doar puterea instalată, estimarea utilităților rămâne incompletă.
Comparația de achiziție trebuie să includă costurile din afara cadrului mașinii
Transportul, instalarea, punerea în funcțiune, fundațiile, ventilația, distribuția electrică, modernizările sistemului de aer comprimat, racordurile de abur, drenajul și echipamentele de ridicare pot modifica semnificativ costul proiectului. Pentru echipamentele importate, planificarea achiziției trebuie să țină cont și de disponibilitatea pieselor de schimb, calitatea documentației, capacitatea de depanare la distanță, clasificarea vamală și domeniul responsabilității furnizorului în timpul punerii în funcțiune.
Costul întreținerii nu se limitează la piesele de schimb. Timpul de nefuncționare cauzat de garnituri, valve, senzori, componente de vid, comenzi de încălzire, reductoare sau defecțiuni ale sistemului de control poate fi mai costisitor decât piesa în sine atunci când capacitatea de vulcanizare este limitată. O evaluare utilă a ofertei separă consumabilele, piesele de schimb critice recomandate, sarcinile de întreținere programată și articolele care necesită service specializat. De asemenea, trebuie să identifice dacă componentele de înlocuire sunt piese industriale standard sau articole proprietare cu o singură sursă de aprovizionare.
Sistemele de control merită o analiză deosebită. Înregistrările de temperatură, presiune și timp sunt esențiale pentru consecvența vulcanizării și trasabilitate. Cumpărătorul trebuie să stabilească ce date sunt înregistrate, cum văd operatorii alarmele, dacă înregistrările pot fi exportate și cum este gestionată calibrarea. O mașină care atinge producția nominală, dar oferă vizibilitate redusă asupra procesului, poate genera ulterior investigații de calitate costisitoare.
Echipamente noi versus echipamente recondiționate profesional
Echipamentele recondiționate profesional pot reduce expunerea inițială de capital, în special atunci când volumul preconizat nu justifică o linie complet nouă. Decizia nu trebuie bazată doar pe vechime. Întrebarea relevantă este ce a fost reconstruit, testat, documentat și garantat.
Un domeniu credibil de recondiționare ar trebui să identifice starea vasului sub presiune sau a camerei de vulcanizare, a sistemului de încălzire și izolație, a conductelor, valvelor, dulapului electric, instrumentației, dispozitivelor de siguranță, componentelor de acționare și software-ului de control. De asemenea, trebuie să specifice ce se înlocuiește față de ce se repară, dacă mașina este testată în condiții de operare și dacă sunt incluse asistența la instalare și acoperirea prin garanție. Revopsirea estetică nu reprezintă dovada fiabilității procesului.
Echipamentele noi pot oferi o integrare mai clară a controlului, disponibilitatea actuală a componentelor și o punere în funcțiune mai simplă atunci când cerințele de amplasare sunt cunoscute. Echipamentele recondiționate pot fi o alegere judicioasă atunci când platforma mecanică rămâne adecvată și reconstrucția include modernizări critice. În ambele cazuri, timpul de funcționare preconizat, termenul de livrare al pieselor de schimb, uniformitatea vulcanizării și răspunsul service-ului ar trebui să aibă o pondere mai mare decât prețul de achiziție afișat.
O comparație solidă transformă fiecare propunere într-un cost estimat per anvelopă acceptată, pentru o perioadă de planificare definită. Includeți recuperarea capitalului, orele de muncă, energia, întreținerea, consumabilele, timpul de nefuncționare preconizat și o alocație pentru respingeri sau refaceri. Estimarea va rămâne sensibilă la ipoteze, însă evidențiază dacă o mașină de reșapat anvelope cu cost mai mic este cu adevărat economică sau doar mai ieftină de cumpărat. Cea mai bună alegere este cea care se potrivește mixului de carcase, produce o calitate stabilă a vulcanizării și menține un cost de operare previzibil la nivelul de utilizare pe care fabrica îl poate susține în mod realist.