









Envíanos un mensaje
¿Cuándo justifica una prensa de vulcanización al vacío su precio más elevado?
Una prensa de vulcanización al vacío justifica su precio más elevado cuando la eliminación del aire atrapado permite obtener suficientes piezas adicionales comercializables, reducir los costes de rechazo o disponer de capacidad de producción utilizable para cubrir la inversión y los gastos operativos adicionales. El argumento más sólido se da cuando existe un problema recurrente de calidad relacionado con el aire en un producto que implica costes significativos de materiales, procesamiento o fallos.
La compra resulta más difícil de justificar cuando una prensa convencional ya cumple los requisitos de calidad, las series de producción son poco frecuentes o los defectos tienen otro origen. Antes de comparar cotizaciones, determine qué cambiará el vacío en sus piezas reales y cuánto vale ese cambio.
Empiece por el defecto cuya eliminación está pagando
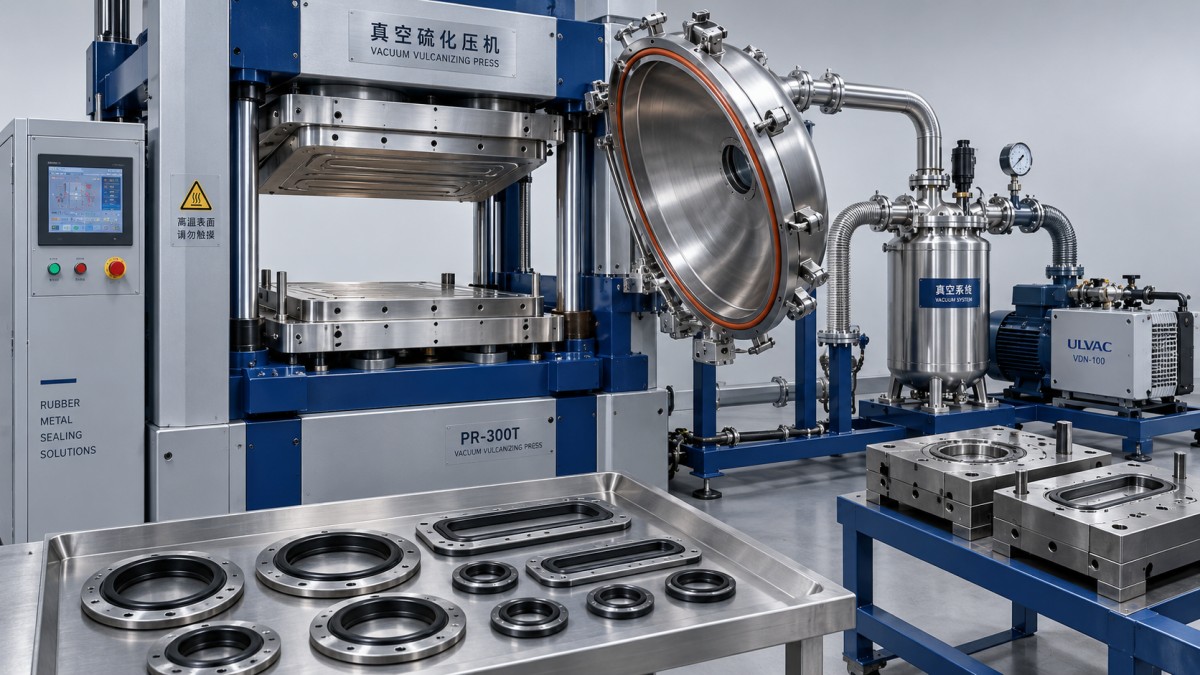
Durante el moldeo del caucho, el aire puede quedar atrapado a medida que el compuesto fluye por el molde. Según la geometría y el proceso, esto puede provocar huecos, un llenado incompleto o imperfecciones superficiales. Un sistema de vacío extrae el aire de una cámara o configuración del molde durante una fase controlada del ciclo de moldeo y ayuda a que el aire escape antes de que el compuesto cierre su trayectoria.
Esto puede ser valioso para cavidades complejas, secciones delgadas, piezas con exigentes requisitos superficiales y algunos componentes de caucho-metal en los que el aire atrapado impide un contacto completo. Sin embargo, el molde debe ofrecer una vía de salida para el aire. Una cámara de vacío no puede evacuar de forma fiable una bolsa aislada después de que el caucho haya sellado su salida.
El vacío es una herramienta para gestionar el aire, no una solución general para los defectos de moldeo. La contaminación, una viscosidad inadecuada del compuesto, una colocación incorrecta de la carga, una ventilación insuficiente, una temperatura desigual de los platos y un ciclo de curado inadecuado pueden causar problemas que la evacuación por sí sola no resolverá. Los fallos de adhesión también requieren prestar atención a la preparación del metal, la aplicación del adhesivo y las condiciones de curado.
Clasifique los rechazos actuales por causa antes de atribuir ahorros a una máquina nueva. Considerar que todas las piezas rechazadas se pueden recuperar mediante el vacío sobreestimará el retorno.
Cuándo se justifica mejor la prima de precio
El volumen de producción importa, pero por sí solo no determina la compra. Una serie más pequeña de componentes costosos puede justificar el vacío más fácilmente que una serie grande de piezas sencillas y económicas que ya se moldean de forma uniforme.
El coste de los fallos también importa. Un defecto detectado después del recorte, el montaje o las pruebas funcionales acumula más costes que uno detectado inmediatamente después del moldeo. Incluya esos costes posteriores cuando estén documentados y excluya del cálculo base los ahorros de garantía especulativos.
Calcule el retorno frente a una prensa convencional comparable
Compare máquinas con una superficie útil de platos, fuerza de cierre, capacidad de calentamiento, acceso al molde y automatización equivalentes. De lo contrario, las mejoras debidas a un molde más grande, un mejor control de temperatura o la manipulación automática podrían atribuirse erróneamente al vacío.
La prima de inversión debe incluir más que la diferencia entre los precios de las máquinas. Considere el transporte, la instalación, los servicios auxiliares, la puesta en marcha, la formación, las modificaciones del molde y los repuestos iniciales. Una cámara compatible con el vacío o un cambio en las herramientas pueden afectar sustancialmente al coste instalado.
Un cálculo inicial práctico es:
Beneficio neto anual = costes evitados de desperdicio y reprocesamiento + ahorros de mano de obra realizables + margen de contribución de la producción adicional comercializable − costes operativos y de mantenimiento adicionales.
Plazo de recuperación simple = inversión instalada adicional ÷ beneficio neto anual.
Para el desperdicio evitado, utilice el coste de fabricación recuperable. Al valorar la producción adicional, utilice el margen de contribución después de los costes variables necesarios para producirla y venderla. Aplicar el precio de venta íntegro a cada pieza adicional exagera el retorno.
Mantenga los beneficios suficientemente separados para evitar contabilizarlos dos veces. Si la mejora del rendimiento ya produce más piezas conformes en las mismas horas de producción, no contabilice también esas mismas piezas como un aumento independiente de la capacidad. Los ahorros de mano de obra deben reflejar tiempo que realmente se pueda reasignar o eliminar de las necesidades de producción.
Calcule un escenario conservador utilizando la demanda confirmada y mejoras moderadas. Después, examine qué ocurre si baja la utilización, la evacuación tarda más de lo previsto o aumentan los costes de mantenimiento. Una compra que depende de funcionar continuamente a plena capacidad merece un análisis más riguroso.
Mida las piezas conformes por hora, incluido el tiempo de evacuación
Una prensa de vulcanización al vacío no acorta automáticamente el curado. Los requisitos de curado siguen dependiendo del compuesto, el espesor de la pieza, la temperatura y las propiedades requeridas. La evacuación añade una etapa al proceso, aunque puede sustituir movimientos repetidos de venteo o reducir los rechazos.
La comparación útil es la producción aceptable por hora. Incluya la carga, la evacuación, el cierre del molde, el curado, la apertura, la descarga y las interrupciones habituales. Un ciclo de moldeo más rápido con más rechazos puede aportar menos valor que uno ligeramente más largo y uniforme.
El rendimiento del vacío también debe evaluarse en condiciones de producción. La capacidad de la bomba por sí sola no indica cuánto se tarda en alcanzar la presión requerida. El volumen de la cámara, las tuberías, las fugas, el estado de las juntas y el molde cargado influyen en la evacuación. Especifique si los valores de vacío indicados son de presión absoluta o lecturas relativas a la presión atmosférica, para poder comparar las ofertas de forma coherente.
Solicite pruebas con su compuesto, herramientas representativas, prácticas de carga habituales y criterios de aceptación acordados. Registre el tiempo de evacuación, la duración total del ciclo, los tipos de defectos y los resultados funcionales durante ciclos repetidos, una vez que la máquina haya alcanzado la temperatura de funcionamiento. Una única muestra visualmente aceptable aporta pocas pruebas de una economía de producción reproducible.
Compruebe si la limitación se encuentra fuera de la prensa
El vacío aporta un valor limitado si la prensa suele esperar a que haya material preparado o si las operaciones de acabado posteriores no pueden procesar una producción adicional. Una preparación y un almacenamiento inconsistentes del compuesto también pueden perjudicar un proceso de moldeo que, por lo demás, sea capaz.
Para las instalaciones que preparan láminas de caucho internamente, los equipos de proceso anteriores, como la línea de enfriamiento por lotes, permiten enfriar, transportar, cortar y plegar mediante un funcionamiento controlado por PLC. Su función es la preparación y manipulación del material. Cualquier beneficio de ese equipo debe evaluarse por separado del rendimiento de la prensa en la eliminación del aire.
Revise toda la ruta de producción antes de atribuir un beneficio de capacidad. La capacidad de moldeo adicional tiene valor financiero cuando se dispone de suficiente material, mano de obra, capacidad de acabado y demanda de los clientes para aprovecharla.
Prevea el mantenimiento y considere equipos reacondicionados
El conjunto de vacío incorpora bombas, juntas, válvulas, sensores y controles asociados. Los requisitos de mantenimiento dependen del diseño y del proceso, pero la comparación de costes debe contemplar el mantenimiento de las bombas, la sustitución de juntas, la filtración cuando corresponda, el diagnóstico de fugas y la disponibilidad de repuestos.
Pregunte cómo responde la máquina cuando no puede alcanzar el vacío especificado: ¿emite una alarma, se detiene o continúa el moldeo? Un sistema que continúa sin indicarlo claramente puede producir piezas dudosas hasta que se detecte el problema. Los registros útiles del proceso deben hacer visibles las desviaciones del ciclo validado.
Una prensa de vacío reacondicionada puede resultar más atractiva económicamente al reducir la inversión inicial. Su idoneidad depende del estado de la máquina completa, incluidos el bastidor, los platos, el sistema hidráulico, el sistema de calentamiento, la cámara de vacío, los controles y las funciones de seguridad.
JC INDUSTRY ofrece maquinaria reacondicionada junto con equipos nuevos e indica una garantía de 24 meses para ambos. Incluya en la comparación el alcance de la garantía, las condiciones del servicio, los detalles del reacondicionamiento y las pruebas de aceptación en producción. Una garantía ofrece un recurso contractual; la capacidad del proceso demostrada respalda las previsiones de producción.
Antes de aprobar la compra, defina qué resultados debe proporcionar la prima: una tasa de defectos aceptable, una calidad funcional reproducible, la cantidad requerida de piezas conformes por hora y unos costes operativos sostenibles. Incluya estos requisitos en el acuerdo de aceptación. Cuando las pruebas representativas los cumplan y el escenario financiero conservador supere el umbral de inversión, el precio más elevado estará justificado.