









Envie-nos uma Mensagem
Quando uma prensa de vulcanização a vácuo justifica seu preço mais alto?
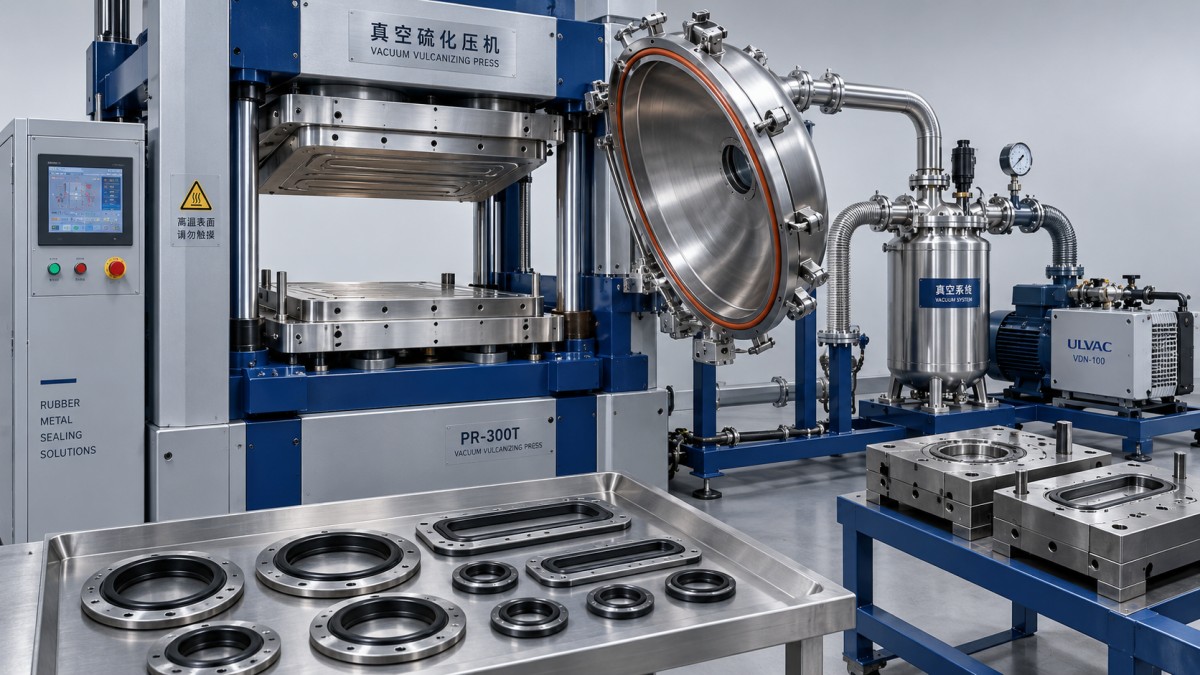
Uma prensa de vulcanização a vácuo justifica seu preço mais elevado quando a remoção do ar retido gera peças comercializáveis adicionais, reduz os custos de rejeição ou libera capacidade produtiva suficiente para cobrir o investimento adicional e as despesas operacionais. O argumento mais sólido é a existência de um problema recorrente de qualidade relacionado ao ar em um produto com custos significativos de material, processamento ou falhas.
A compra é mais difícil de justificar quando uma prensa convencional já atende aos requisitos de qualidade, as séries de produção são pouco frequentes ou os defeitos têm outras causas. Antes de comparar propostas, determine o que o vácuo mudará nas suas peças e quanto essa mudança vale.
Comece pelo defeito cuja eliminação você está pagando
Durante a moldagem de borracha, o ar pode ficar retido à medida que o composto flui pelo molde. Dependendo da geometria e do processo, isso pode contribuir para a formação de vazios, preenchimento incompleto ou imperfeições superficiais. Um sistema de vácuo remove o ar de uma câmara ou configuração do molde durante uma etapa controlada do ciclo de moldagem, ajudando o ar a escapar antes que o composto bloqueie sua passagem.
Isso pode ser valioso para cavidades complexas, seções finas, peças com requisitos rigorosos de acabamento superficial e alguns componentes de borracha-metal nos quais o ar retido impede o contato completo. No entanto, o molde precisa oferecer uma via de saída para o ar. Uma câmara de vácuo não consegue remover de forma confiável o ar de uma bolsa isolada depois que a borracha a sela.
O vácuo é uma ferramenta de gestão do ar, não uma solução geral para defeitos de moldagem. Contaminação, viscosidade inadequada do composto, posicionamento incorreto da carga, ventilação insuficiente, temperatura desigual das placas e um ciclo de cura inadequado podem causar problemas que a evacuação, por si só, não resolverá. Falhas de adesão também exigem atenção à preparação do metal, à aplicação do adesivo e às condições de cura.
Classifique as peças rejeitadas atuais por causa antes de atribuir economias a uma máquina nova. Considerar que todas as peças rejeitadas podem ser recuperadas com o vácuo superestimará o retorno.
Onde o ágio tem a justificativa comercial mais sólida
O volume de produção é importante, mas, por si só, não determina a compra. Uma série menor de componentes caros pode justificar o vácuo mais facilmente do que uma grande série de peças simples e baratas que já são moldadas de forma consistente.
O custo das falhas também importa. Um defeito detectado após o rebarbamento, a montagem ou os testes funcionais acumula mais custos do que um defeito identificado imediatamente após a moldagem. Inclua os custos subsequentes quando estiverem documentados, mas deixe de fora da estimativa básica as economias especulativas com garantia.
Calcule o retorno em relação a uma prensa convencional comparável
Compare máquinas com área útil de placa, força de fechamento, capacidade de aquecimento, acesso ao molde e nível de automação equivalentes. Caso contrário, melhorias decorrentes de um molde maior, melhor controle de temperatura ou manuseio automático podem ser atribuídas indevidamente ao vácuo.
O investimento adicional deve incluir mais do que a diferença entre os preços das máquinas. Considere frete, instalação, serviços públicos, comissionamento, treinamento, modificações do molde e peças de reposição iniciais. Uma câmara compatível com vácuo ou uma alteração no ferramental pode afetar significativamente o custo instalado.
Um cálculo inicial prático é:
Benefício líquido anual = custos evitados com sucata e retrabalho + economia de mão de obra efetivamente realizável + contribuição da produção comercializável adicional − custos operacionais e de manutenção adicionais.
Prazo de retorno simples = investimento instalado adicional ÷ benefício líquido anual.
Para calcular o custo da sucata evitada, use o custo de fabricação recuperável. Ao avaliar a produção adicional, considere a contribuição após os custos variáveis necessários para produzi-la e vendê-la. Aplicar o preço de venda integral a cada peça adicional exagera o retorno.
Mantenha os benefícios suficientemente separados para evitar a dupla contagem. Se o aumento do rendimento já resulta em mais peças boas nas mesmas horas de produção, não contabilize essas mesmas peças também como um ganho de capacidade independente. A economia de mão de obra deve refletir um tempo que possa ser realmente realocado ou eliminado da necessidade de produção.
Calcule um cenário conservador com base na demanda comprovada e em melhorias modestas. Depois, avalie o que acontece se a utilização cair, a evacuação demorar mais do que o esperado ou os custos de manutenção aumentarem. Uma compra que depende de operação ininterrupta na capacidade total merece uma análise mais rigorosa.
Meça as peças boas por hora, incluindo o tempo de evacuação
Uma prensa de vulcanização a vácuo não reduz automaticamente o tempo de cura. Os requisitos de cura continuam dependendo do composto, da espessura da peça, da temperatura e das propriedades exigidas. A evacuação acrescenta uma etapa ao processo, embora possa substituir movimentos repetidos de ventilação ou reduzir as rejeições.
A comparação útil é a produção aprovada por hora de produção. Inclua carregamento, evacuação, fechamento do molde, cura, abertura, descarregamento e interrupções de rotina. Um ciclo de moldagem mais rápido, mas com mais rejeições, pode gerar menos valor do que um ciclo ligeiramente mais longo e consistente.
O desempenho do vácuo também deve ser avaliado em condições de produção. A capacidade da bomba, por si só, não indica a rapidez com que a pressão necessária será atingida. O volume da câmara, a tubulação, os vazamentos, as condições das vedações e o molde carregado influenciam a evacuação. Especifique se os valores de vácuo informados correspondem à pressão absoluta ou a leituras relativas à pressão atmosférica, para que as propostas concorrentes possam ser comparadas de maneira consistente.
Solicite testes com seu composto, ferramental representativo, práticas normais de carregamento e critérios de aceitação acordados. Registre o tempo de evacuação, o tempo total do ciclo, os tipos de defeito e os resultados funcionais ao longo de ciclos repetidos, depois que a máquina atingir a temperatura operacional. Uma única amostra visualmente aceitável oferece pouca evidência de uma economia de produção consistente.
Verifique se o gargalo está fora da prensa
O vácuo agrega pouco valor se a prensa costuma ficar parada à espera de material preparado ou se as etapas posteriores de acabamento não conseguem processar uma produção adicional. A preparação e o armazenamento inconsistentes do composto também podem comprometer um processo de moldagem que, de outro modo, seria capaz.
Para instalações que preparam chapas de borracha internamente, equipamentos a montante, como a linha de resfriamento de borracha, realizam resfriamento, transporte, corte e dobragem com operação controlada por PLC. Sua relevância está na preparação e no manuseio do material. Qualquer benefício desse equipamento deve ser avaliado separadamente do desempenho da prensa na remoção do ar.
Analise todo o fluxo de produção antes de atribuir um ganho de capacidade. A capacidade adicional de moldagem tem valor financeiro quando há material, mão de obra, capacidade de acabamento e demanda de clientes suficientes para utilizá-la.
Considere a manutenção e avalie equipamentos recondicionados
O conjunto de vácuo inclui bombas, vedações, válvulas, sensores e controles associados. Os requisitos de manutenção dependem do projeto e do processo, mas a comparação de custos deve considerar a manutenção das bombas, a substituição das vedações, a filtragem, quando instalada, o diagnóstico de vazamentos e a disponibilidade de peças de reposição.
Pergunte como a máquina reage quando não consegue atingir o nível de vácuo especificado: ela emite um alarme, para ou continua a moldagem? Um sistema que continua operando sem uma indicação clara pode produzir peças suspeitas até que o problema seja detectado. Registros úteis do processo devem tornar visíveis os desvios em relação ao ciclo validado.
Uma prensa de vácuo recondicionada pode tornar a análise econômica mais atraente ao reduzir o investimento inicial. Sua adequação depende das condições da máquina como um todo, incluindo estrutura, placas, sistema hidráulico, sistema de aquecimento, câmara de vácuo, controles e funções de segurança.
A JC INDUSTRY oferece máquinas recondicionadas além de equipamentos novos e declara uma garantia de 24 meses para ambos. Inclua na comparação a cobertura da garantia, as condições de assistência técnica, os detalhes do recondicionamento e os testes de aceitação da produção. A garantia oferece uma solução contratual; a capacidade comprovada do processo dá suporte à previsão de produção.
Antes de aprovar a compra, defina o resultado que o investimento adicional deve proporcionar: uma taxa de defeitos aceitável, qualidade funcional consistente, o número necessário de peças boas por hora e custos operacionais sustentáveis. Inclua esses requisitos no acordo de aceitação. Quando os testes representativos atenderem a esses critérios e o cenário financeiro conservador superar o limite de investimento da sua empresa, o preço mais alto terá uma justificativa defensável.