









Wyślij nam wiadomość
Kiedy prasa wulkanizacyjna próżniowa uzasadnia swoją wyższą cenę?
Prasa wulkanizacyjna próżniowa uzasadnia swoją wyższą cenę, gdy usuwanie uwięzionego powietrza pozwala uzyskać wystarczająco dużo dodatkowych części nadających się do sprzedaży, obniżyć koszty braków lub zwiększyć użyteczną zdolność produkcyjną, aby pokryć dodatkowe nakłady inwestycyjne i koszty eksploatacji. Najmocniejsze uzasadnienie stanowi powtarzający się problem jakościowy związany z powietrzem w przypadku produktu generującego istotne koszty materiałów, przetwarzania lub awarii.
Zakup trudniej uzasadnić, gdy prasa konwencjonalna już spełnia wymagania jakościowe, serie produkcyjne są rzadkie lub wady mają inne źródło. Zanim porównasz oferty, ustal, co próżnia zmieni w przypadku Twoich rzeczywistych części — i jaką wartość będzie miała ta zmiana.
Zacznij od wady, której usunięcie ma przynieść oszczędności
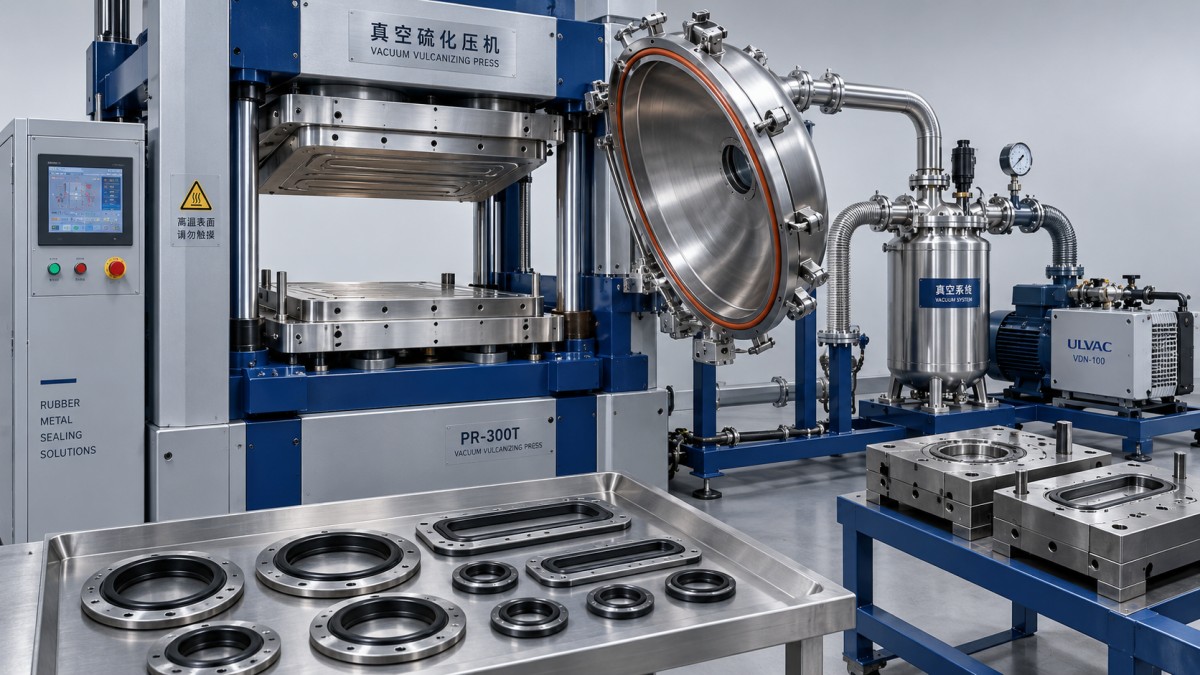
Podczas formowania gumy powietrze może zostać uwięzione, gdy mieszanka przepływa przez formę. W zależności od geometrii i procesu może to prowadzić do pustek, niepełnego wypełnienia lub skaz powierzchni. System próżniowy usuwa powietrze z komory lub układu formy na kontrolowanym etapie cyklu formowania, ułatwiając jego odpływ, zanim mieszanka zamknie mu drogę.
Może to być korzystne w przypadku skomplikowanych gniazd, cienkich przekrojów, części o wysokich wymaganiach dotyczących powierzchni oraz niektórych elementów gumowo-metalowych, w których uwięzione powietrze utrudnia uzyskanie pełnego styku. Forma musi jednak zapewniać drogę odpływu powietrza. Komora próżniowa nie jest w stanie niezawodnie usunąć powietrza z odizolowanej kieszeni, gdy guma już ją uszczelni.
Próżnia służy do zarządzania powietrzem, a nie do ogólnego usuwania wad formowania. Zanieczyszczenia, nieodpowiednia lepkość mieszanki, niewłaściwe umieszczenie porcji materiału, niewystarczające odpowietrzenie, nierównomierna temperatura płyt grzewczych i nieodpowiedni harmonogram wulkanizacji mogą powodować problemy, których samo odprowadzanie powietrza nie rozwiąże. W przypadku niepowodzeń klejenia należy również zwrócić uwagę na przygotowanie metalu, nakładanie kleju i warunki wulkanizacji.
Przed przypisaniem oszczędności nowej maszynie sklasyfikuj obecne braki według przyczyny. Uznanie każdej odrzuconej części za możliwą do uratowania dzięki próżni zawyży przewidywany zwrot.
Kiedy dopłata ma najmocniejsze uzasadnienie biznesowe
Wielkość produkcji ma znaczenie, ale sama nie przesądza o zakupie. Mniejsza seria kosztownych komponentów może łatwiej uzasadniać zastosowanie próżni niż duża seria prostych, niedrogich części, które już teraz są formowane w sposób powtarzalny.
Znaczenie ma również koszt niepowodzenia. Wada wykryta po przycinaniu, montażu lub testach funkcjonalnych wiąże się z większymi poniesionymi kosztami niż ta wykryta bezpośrednio po formowaniu. Uwzględnij udokumentowane koszty dalszych etapów, ale nie wliczaj do podstawowych obliczeń spekulacyjnych oszczędności związanych z roszczeniami gwarancyjnymi.
Oblicz zwrot w porównaniu z porównywalną prasą konwencjonalną
Porównuj maszyny o równoważnej użytecznej powierzchni płyt, sile zwarcia, możliwościach grzewczych, dostępie do formy i poziomie automatyzacji. W przeciwnym razie korzyści wynikające z większej formy, lepszej kontroli temperatury lub automatycznej obsługi mogą zostać błędnie przypisane próżni.
Dopłata inwestycyjna powinna uwzględniać więcej niż różnicę w cenach maszyn. Weź pod uwagę transport, instalację, media, uruchomienie, szkolenie, modyfikacje form i początkowy zapas części zamiennych. Komora przystosowana do pracy w próżni lub zmiana oprzyrządowania mogą znacząco wpłynąć na koszt instalacji.
Praktyczne obliczenia można rozpocząć od wzoru:
Roczna korzyść netto = uniknięte koszty braków i poprawek + możliwe do zrealizowania oszczędności pracy + marża z dodatkowej produkcji nadającej się do sprzedaży − dodatkowe koszty eksploatacji i konserwacji.
Prosty okres zwrotu = dodatkowy nakład inwestycyjny wraz z instalacją ÷ roczna korzyść netto.
W przypadku unikniętych braków uwzględnij możliwe do odzyskania koszty produkcji. Wartość dodatkowej produkcji oblicz na podstawie marży po odjęciu kosztów zmiennych niezbędnych do jej wytworzenia i sprzedaży. Przypisanie pełnej ceny sprzedaży każdej dodatkowej części zawyża zwrot.
Rozdziel poszczególne korzyści na tyle, by uniknąć podwójnego liczenia. Jeśli lepsza wydajność już zwiększa liczbę dobrych części wytwarzanych w tych samych godzinach produkcji, nie uwzględniaj tych samych części ponownie jako niezależnego wzrostu zdolności produkcyjnej. Oszczędności pracy powinny odzwierciedlać czas, który można rzeczywiście przeznaczyć na inne zadania lub wyeliminować z wymagań produkcyjnych.
Oblicz wariant ostrożny, opierając się na potwierdzonym popycie i umiarkowanych usprawnieniach. Następnie sprawdź, co się stanie, jeśli wykorzystanie spadnie, odsysanie potrwa dłużej, niż zakładano, lub wzrosną koszty konserwacji. Zakup, którego opłacalność zależy od nieprzerwanej pracy z pełną wydajnością, wymaga dokładniejszej analizy.
Mierz liczbę dobrych części na godzinę, uwzględniając czas odsysania
Prasa wulkanizacyjna próżniowa nie skraca automatycznie czasu wulkanizacji. Wymagany czas nadal zależy od mieszanki, grubości części, temperatury i wymaganych właściwości. Odsysanie dodaje etap procesu, choć może zastąpić powtarzane ruchy odpowietrzające lub ograniczyć liczbę braków.
Użytecznym wskaźnikiem jest liczba zgodnych z wymaganiami produktów na godzinę produkcji. Uwzględnij załadunek, odsysanie, zamykanie formy, wulkanizację, otwieranie, rozładunek i typowe przerwy. Krótszy cykl formowania przy większej liczbie braków może przynieść mniejsze korzyści niż cykl nieco dłuższy, ale bardziej powtarzalny.
Skuteczność próżni należy również oceniać w warunkach produkcyjnych. Sama wydajność pompy nie pokazuje, jak szybko zostanie osiągnięte wymagane ciśnienie. Na czas odsysania wpływają objętość komory, przewody rurowe, nieszczelności, stan uszczelnień i załadowana forma. Określ, czy podane wartości próżni oznaczają ciśnienie bezwzględne, czy odczyty względem ciśnienia atmosferycznego, aby można było rzetelnie porównać konkurencyjne oferty.
Poproś o próby z użyciem Twojej mieszanki, reprezentatywnego oprzyrządowania, standardowych praktyk załadunku i uzgodnionych kryteriów odbioru. Po osiągnięciu przez maszynę temperatury roboczej rejestruj czas odsysania, całkowity czas cyklu, rodzaje wad i wyniki testów funkcjonalnych w kolejnych cyklach. Jedna próbka o akceptowalnym wyglądzie niewiele mówi o powtarzalnej ekonomice produkcji.
Sprawdź, czy ograniczenie nie występuje poza prasą
Próżnia przynosi ograniczone korzyści, jeśli prasa regularnie czeka na przygotowany materiał albo dalsza obróbka nie jest w stanie obsłużyć większej produkcji. Niespójne przygotowanie i przechowywanie mieszanki również może osłabić działanie nawet wydajnego procesu formowania.
W zakładach, które przygotowują arkusze gumowe we własnym zakresie, urządzenia poprzedzające formowanie, takie jak linia do odbioru z wytłaczarki, obsługują chłodzenie, transport, cięcie i składanie w ramach pracy sterowanej przez PLC. Jej znaczenie dotyczy przygotowania i transportu materiału. Korzyści z tego urządzenia należy oceniać niezależnie od skuteczności usuwania powietrza przez prasę.
Przed przypisaniem korzyści związanych ze wzrostem zdolności produkcyjnej przeanalizuj cały przebieg produkcji. Dodatkowa wydajność formowania ma wartość finansową, jeśli dostępne są wystarczające ilości materiału, pracowników i mocy przerobowych dalszej obróbki, a także popyt klientów.
Uwzględnij konserwację — i rozważ maszynę po regeneracji
Układ próżniowy obejmuje pompy, uszczelnienia, zawory, czujniki i powiązane z nimi układy sterowania. Wymagania konserwacyjne zależą od konstrukcji i procesu, jednak w porównaniu kosztów należy uwzględnić serwisowanie pomp, wymianę uszczelnień, filtry, jeśli są stosowane, wykrywanie nieszczelności i dostępność części zamiennych.
Zapytaj, jak maszyna reaguje, gdy nie może osiągnąć określonego poziomu próżni: czy uruchamia alarm, zatrzymuje się, czy kontynuuje formowanie? Układ, który kontynuuje pracę bez wyraźnego sygnału, może wytwarzać części budzące wątpliwości, zanim problem zostanie zauważony. Przydatne rejestry procesu powinny umożliwiać wykrycie odchyleń od zatwierdzonego cyklu.
Prasa próżniowa po regeneracji może poprawić opłacalność dzięki obniżeniu początkowych nakładów inwestycyjnych. Jej przydatność zależy od stanu całej maszyny, w tym ramy, płyt, układu hydraulicznego, systemu grzewczego, komory próżniowej, układu sterowania i zabezpieczeń.
JC INDUSTRY oferuje maszyny po regeneracji obok nowego wyposażenia i deklaruje 24-miesięczną gwarancję na oba rodzaje. Porównując oferty, uwzględnij zakres gwarancji, warunki serwisu, szczegóły regeneracji i testy odbiorcze w warunkach produkcyjnych. Gwarancja zapewnia środki ochrony umownej, a potwierdzona zdolność procesu stanowi podstawę prognozy produkcji.
Przed zatwierdzeniem zakupu określ, jakie wyniki ma zapewnić dopłata: akceptowalny poziom wad, powtarzalną jakość funkcjonalną, wymaganą liczbę dobrych części na godzinę i możliwe do utrzymania koszty eksploatacji. Uwzględnij te wymagania w umowie odbiorczej. Jeśli próby na reprezentatywnych częściach je potwierdzą, a ostrożny wariant finansowy przekroczy wymagany próg inwestycyjny, wyższa cena będzie miała uzasadnienie.