









أرسل لنا رسالة
لماذا تستمر آلة تقطيع الإطارات في عكس اتجاهها أثناء التغذية العادية؟
لماذا تستمر آلة تقطيع الإطارات في عكس اتجاه الدوران أثناء التغذية العادية؟
عندما تستمر آلة تقطيع الإطارات في عكس اتجاه الدوران أثناء تغذية تبدو طبيعية، ينخفض معدل الإنتاج وتبرز مسألة محيّرة: هل تحمي الآلة نفسها، أم أن هناك خللاً؟ غالباً ما يستجيب العكس التلقائي للحمل الزائد، لكن تكرار دوراته قد يشير إلى تغذية غير متوازنة، أو قواطع متآكلة، أو أسلاك فولاذية عالقة، أو مشكلات في نظام القيادة والتحكم. والتمييز المهم هو ما إذا كان العكس يزيل عائقاً صعباً من حين لآخر، أم أنه أصبح نمط التشغيل المعتاد للآلة.
لا تبدأ بزيادة حد الحمل الزائد. حدّد سبب إصدار أمر العكس، ثم افحص المواد وغرفة التقطيع ونظام القيادة وأجهزة التحكم بالتتابع.
تحقّق مما إذا كان العكس ناتجاً عن الحماية من الحمل الزائد أم عن دورة مبرمجة
تراقب كثير من آلات تقطيع الإطارات بطيئة السرعة تيار المحرك أو الضغط الهيدروليكي أو سرعة العمود أو مجموعة من هذه الإشارات. عند بلوغ حالة الحمل الزائد المحددة، قد توقف وحدة التحكم الدوران الأمامي، وتعكس الاتجاه لفترة وجيزة، ثم تعيد المحاولة. وتتضمن آلات أخرى تسلسلات عكس موقّتة. ينبغي أن يوضح دليل التشغيل وسجل أحداث وحدة التحكم أي السلوكين ينطبق على الآلة.
قد يكون العكس العرضي الذي يحرر إطاراً صعب التقطيع ويعيد عملية التقطيع إلى استقرارها أمراً متوقعاً. أما تكرار العكس مع المادة نفسها من دون تفريغ يُذكر، فيشير إلى وجود عائق لم يُعالج. ويستدعي العكس عند حمل أخف من المعتاد — أو أثناء فحص مصرح به للتشغيل دون حمل — إجراء تحقيق يتجاوز أسلوب التغذية.
سجّل نص الإنذار أو الحدث كما هو قبل إعادة ضبطه. فحدوث عطل في نظام القيادة ثم إعادة التشغيل لا يعني بالضرورة أن ما جرى دورة مقصودة لمقاومة الانحشار، حتى لو بدت حركة العمود متشابهة.
قد تتسبب «التغذية العادية» مع ذلك في حمل تقطيع غير طبيعي
لا يضمن ثبات سرعة الناقل ثبات الحمل على القواطع. فقد تتراكم الإطارات فوق غرفة التقطيع ثم تسقط معاً. وقد تؤدي الإطارات المتداخلة والجوانب المتراكبة إلى وصول عدة طبقات في وقت واحد. كما أن الانتقال من إطارات سيارات الركاب إلى إطارات المركبات التجارية الأثقل قد يزيد مقاومة التقطيع من دون تغير واضح في سرعة الناقل.
راقب من موقع آمن ومخصص: هل يحدث العكس عند دخول حزمة إطارات، أو وصول منطقة الحافة إلى القواطع، أو تراكم المواد بوتيرة أسرع من تفريغها؟ قد يصعب معالجة الحزم القوية في منطقة الحافة، ولا سيما إذا كانت طريقة التغذية تختلف عن المواصفات المعتمدة للآلة. ويعتمد تحديد الحاجة إلى إزالة الحافة أو التقطيع المسبق على تصميم آلة التقطيع ونوع الإطار.
إذا سمحت إجراءات التشغيل، فخفّض معدل التغذية وافصل الإطارات الواردة باستخدام معدات التغذية المركّبة. إذا استقرت عملية التقطيع، فتحقق من طريقة تقديم المواد ومدى ملاءمتها قبل الاشتباه في أجهزة التحكم. لا تدفع الإطارات أو تسحبها أو تعيد وضعها يدوياً بالقرب من القادوس مطلقاً.
تحقّق مما يمنع تفريغ المواد
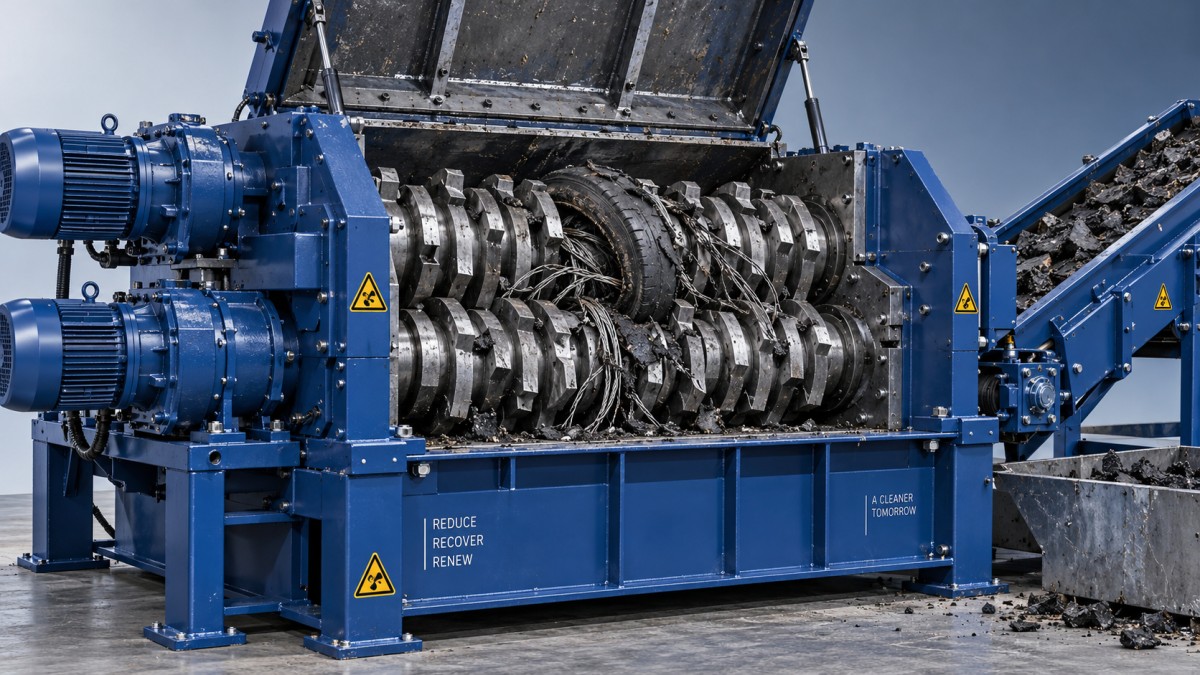
قد تبدو غرفة التقطيع مشغولة من دون أن تنجز عملية تقطيع مفيدة. فحواف القواطع المستديرة قد تمسك بالمطاط وتمطّه بدلاً من قصّه بشكل نظيف. وقد تؤدي أسنان القواطع التالفة أو الخلوص غير المناسب أو مكونات التنظيف المتآكلة إلى دوران المواد داخل الآلة بدلاً من مرورها عبرها. يجب فحص هذه الحالات بالاستناد إلى حدود التآكل التي تحددها الشركة المصنّعة، لا إلى قيمة خلوص عامة مأخوذة من آلة أخرى.
وتضيف التعزيزات الفولاذية تحدياً آخر. فقد تلتف الأسلاك المنفصلة حول الأعمدة أو تتجمع قرب المباعدات وأصابع التنظيف. وقد يؤدي عكس الاتجاه إلى إرخاء التراكم مؤقتاً من دون إزالته، فيعود الحمل الزائد نفسه في دورة الدوران الأمامي التالية.
تحقّق أيضاً من نظام التفريغ. فقد يمنع توقف ناقل الإخراج أو انسداد المزلق أو زيادة الحمل على الفاصل اللاحق خروج المواد المعالجة. وفي الآلات المزودة بمنخل تحديد المقاس، قد يسهم انسداد المنخل في المشكلة. ولا تفترض أن جميع آلات تقطيع الإطارات مزودة بهذا الترتيب.
أوقف الآلة لإجراء الفحص إذا استمر تراكم المواد من دون تفريغ، أو صدر صوت ارتطام معدني غير معتاد، أو ظهر دخان أو تسرب أو اهتزاز غير طبيعي. اعزل جميع مصادر الطاقة واقفلها، وتعامل مع الطاقة المختزنة وفقاً لإجراءات الآلة، وتحقق من العزل قبل الوصول إلى الداخل. قد تحتفظ الأسلاك والمطاط بشدّ، لذا تتطلب إزالتها أدوات مناسبة وأفراداً مدرّبين.
استخدم مؤشرات التشغيل لتحديد نطاق العطل
إن تسلسل الأحداث الذي يسبق العكس مباشرةً أفيد من قراءة ذروة واحدة. قارن الملاحظات بالإعدادات الموثقة للآلة وبسجل أدائها المستقر.
- يرتفع الحمل مع تباطؤ العمود: من الأسباب المحتملة زيادة حجم اللقمة، أو انحشار المواد، أو تآكل القواطع، أو وجود مقاومة ميكانيكية.
- يحدث العكس من دون ارتفاع مماثل في الحمل: راجع الدورات الموقّتة، وملاحظات السرعة، وتحجيم الإشارات، ومصدر الأمر المسجّل.
- تظهر المشكلة مع ارتفاع حرارة الآلة: تحقّق من اتجاهات درجات الحرارة، وكفاءة التبريد، وإنذارات نظام القيادة. وفي الآلات الهيدروليكية، يجب أيضاً تقييم حالة الزيت والأداء الهيدروليكي.
- يختلف أداء أحد العمودين في آلة ذات عمودين: افحص مجموعة التقطيع ونظام القيادة وملاحظات ذلك العمود بدلاً من اعتبار المشكلة مجرد زيادة في التغذية.
ينبغي أن يتولى فنيو مؤهلون الاختبارات الكهربائية واختبارات الضغط وتشخيص وحدة التحكم. ويمكن للمشغلين تقديم الأوقات المسجلة والقراءات المعروضة وأوصاف الإطارات ومقاطع فيديو ملتقطة بأمان، من دون فتح اللوحات أو الاقتراب من الأجزاء المتحركة.
لا تضبط الإعدادات لإسكات التحذير
قد تؤدي زيادة حدود التيار أو ضغط صمام التنفيس الهيدروليكي أو مهلة الحمل الزائد إلى تقليل مرات العكس الظاهرة، لكنها تزيد الضغط على القواطع والأعمدة وعلب التروس والمحركات. كما أن تقصير مدة العكس قد لا يترك وقتاً كافياً لتحرير الانحشار. يجب أن تظل أي تعديلات ضمن الحدود المعتمدة، وألا تُجرى إلا بعد تحديد السبب.
بعد تنفيذ الإصلاحات، أعد التشغيل وفقاً لإجراءات الشركة المصنّعة مع تغذية مضبوطة. قارن استقرار الدوران الأمامي وانتظام التفريغ واتجاهات الحمل وأحداث العكس، في ظل ظروف مواد متماثلة. ولا يُعد انخفاض عدد مرات العكس تحسناً إذا كانت الآلة تتحمل ببساطة حملاً زائداً مستمراً أعلى.
تحقّق من خط أساس التشغيل للمعدات المجددة
قد تكون آلة التقطيع المستعملة مزودة بقواطع بديلة أو بنظام قيادة متغير أو بإعدادات تحكم موروثة من تطبيق آخر. تحقّق من مواصفات التغذية المعتمدة والمكونات المركّبة وإعدادات الحماية وسجلات التشغيل التجريبي. فالتجديد وحده لا يثبت ملاءمة الآلة لكل أنواع الإطارات المراد معالجتها.
تجمع JC INDUSTRY بين تصميم الآلات وتصنيعها وتركيبها وتشغيلها التجريبي وتقديم الاستشارات في مجالات معدات المطاط والبيئة والمسابك. ويوفر مركز إعادة تدوير الآلات والمعدات المستعملة، الذي أُنشئ عام 2015، إطاراً مناسباً لمراجعة حالة الآلة وتجهيزاتها. وتذكر الشركة أنها تقدم ضماناً لمدة 24 شهراً للمعدات الجديدة والمستعملة على حد سواء؛ وينبغي التأكد من نطاق التغطية وترتيبات الخدمة في مستندات الشراء.
وتشمل معداتها المستعملة لتصنيع الإطارات أيضاً آلاتالتقويم المستعملة من النوع الثاني. وهذا تطبيق تصنيع منفصل، وليس حلاً لمشكلة عكس اتجاه آلة التقطيع؛ لذلك ينبغي أن تكون تقييمات المعدات خاصة بمهام كل آلة.
عند تكرار العكس، جهّز طراز الآلة ووصف المواد المغذّاة وسجل الإنذارات وقراءات الحمل وسجل الصيانة وتفاصيل التغييرات الأخيرة قبل طلب الدعم الفني. تساعد هذه المعلومات على التمييز بين مشكلة تغذية والتآكل أو تقييد التفريغ أو عطل في نظام التحكم، من دون إضعاف أنظمة الحماية التي تحافظ على سلامة الآلة.