









Wyślij nam wiadomość
Dlaczego rozdrabniarka do opon stale zmienia kierunek podczas normalnego podawania materiału?
Dlaczego rozdrabniarka do opon ciągle zmienia kierunek obrotów podczas normalnego podawania materiału?
Gdy rozdrabniarka do opon ciągle zmienia kierunek obrotów, mimo że podawanie materiału wydaje się normalne, wydajność spada i pojawia się frustrujące pytanie: czy maszyna chroni sama siebie, czy też coś jest nie tak? Automatyczna zmiana kierunku obrotów często jest reakcją na nadmierne obciążenie, ale powtarzające się cykle mogą wskazywać na nierównomierne podawanie, zużyte noże, zakleszczony drut stalowy albo problemy z napędem lub układem sterowania. Kluczowe jest ustalenie, czy zmiana kierunku obrotów pozwala usunąć sporadycznie trudny do rozdrobnienia materiał, czy stała się normalnym trybem pracy maszyny.
Nie zaczynaj od zwiększania progu przeciążenia. Ustal, co wyzwala polecenie zmiany kierunku, a następnie sprawdź kolejno materiał, komorę tnącą, napęd i układy sterowania.
Ustal, czy działa zabezpieczenie przeciążeniowe, czy zaprogramowany cykl
Wiele wolnoobrotowych rozdrabniarek do opon monitoruje prąd silnika, ciśnienie hydrauliczne, prędkość obrotową wału lub kombinację tych sygnałów. Po osiągnięciu skonfigurowanego progu przeciążenia sterownik może zatrzymać obrót do przodu, na krótko zmienić kierunek obrotów, a następnie ponowić próbę. Niektóre maszyny mają też zaprogramowane cykle czasowej zmiany kierunku. Instrukcja obsługi i historia zdarzeń sterownika powinny wskazywać, które z tych działań dotyczy danej maszyny.
Sporadyczna zmiana kierunku obrotów, która uwalnia trudny do rozdrobnienia element opony i przywraca stabilne cięcie, może być zjawiskiem oczekiwanym. Powtarzające się zmiany kierunku przy tym samym materiale, bez znaczącego odprowadzania rozdrobnionego materiału, sugerują nierozwiązane ograniczenie przepływu. Zmiana kierunku przy obciążeniu mniejszym niż zwykle lub podczas dopuszczonej kontroli pracy bez obciążenia wymaga sprawdzenia wykraczającego poza samą technikę podawania.
Przed zresetowaniem zapisz dokładny komunikat alarmu lub zdarzenia. Błąd napędu, po którym następuje ponowne uruchomienie, niekoniecznie oznacza celowy cykl przeciwzakleszczeniowy, nawet jeśli ruch wału wygląda podobnie.
„Normalne podawanie” może nadal powodować nadmierne obciążenie układu tnącego
Równomierna praca przenośnika nie gwarantuje równomiernego obciążenia noży. Opony mogą zawieszać się nad komorą, a następnie opadać jednocześnie. Opony włożone jedna w drugą i zachodzące na siebie ściany boczne mogą tworzyć kilka warstw materiału. Zmiana opon osobowych na cięższe opony do pojazdów użytkowych może również zwiększyć opór cięcia, nawet jeśli prędkość przenośnika pozostaje bez zmian.
Obserwuj maszynę z wyznaczonego, bezpiecznego miejsca: czy zmiana kierunku następuje, gdy do komory trafia wiązka opon, część opony z obręczą drutową dociera do noży albo materiał gromadzi się szybciej, niż jest odprowadzany? Mocne wiązki elementów obręczy mogą być trudne do przetworzenia, zwłaszcza gdy sposób podawania odbiega od specyfikacji zatwierdzonej dla maszyny. Konieczność usunięcia obręczy drutowej lub wstępnego cięcia zależy od konstrukcji rozdrabniarki i rodzaju opony.
Jeśli pozwalają na to procedury eksploatacyjne, zmniejsz prędkość podawania i rozdzielaj podawane opony za pomocą zainstalowanego urządzenia podającego. Jeśli cięcie się ustabilizuje, przed podejrzeniem układu sterowania sprawdź sposób podawania i przydatność materiału. Nigdy nie popychaj, nie ciągnij ani nie przesuwaj ręcznie opon w pobliżu leja zasypowego.
Sprawdź, co uniemożliwia odprowadzanie materiału
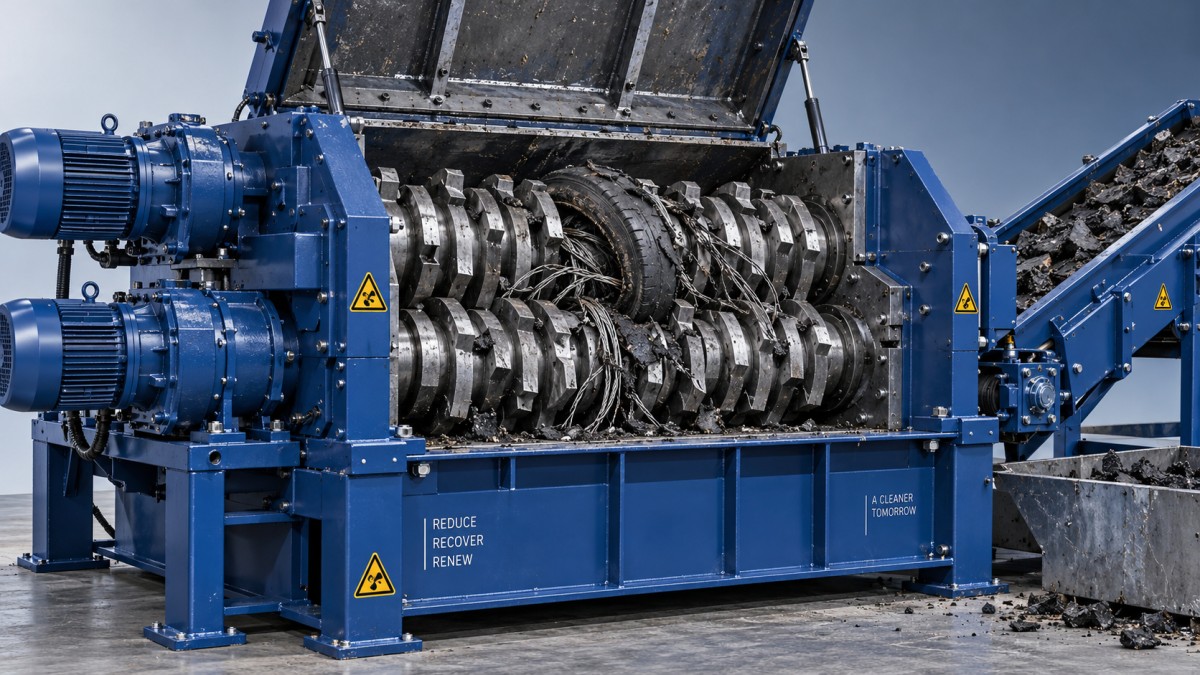
Komora może wyglądać na pełną, a jednocześnie nie wykonywać użytecznego cięcia. Zaokrąglone krawędzie noży mogą chwytać i rozciągać gumę zamiast czysto ją ścinać. Uszkodzone zęby noży, niewłaściwe luzy lub zużyte elementy czyszczące mogą powodować, że materiał krąży w komorze zamiast przez nią przechodzić. Stan tych elementów należy oceniać w odniesieniu do granicznych wartości zużycia określonych przez producenta, a nie na podstawie uniwersalnej wartości luzu z innej maszyny.
Zbrojenie stalowe stanowi dodatkowe utrudnienie. Uwolniony drut może owijać się wokół wałów lub gromadzić w pobliżu podkładek dystansowych i palców czyszczących. Zmiana kierunku obrotów może na chwilę poluzować nagromadzony materiał, ale go nie usunąć, przez co przeciążenie powraca w kolejnym cyklu pracy do przodu.
Sprawdź również układ odprowadzania materiału. Zatrzymany przenośnik odbiorczy, zatkany zsyp lub przeciążony separator w dalszej części linii mogą uniemożliwiać odprowadzanie przetworzonego materiału. W maszynach wyposażonych w sito kalibrujące przyczyną może być jego zablokowanie. Nie zakładaj, że każda rozdrabniarka do opon ma taki układ.
Przerwij pracę i przeprowadź kontrolę, jeśli materiał stale nie jest odprowadzany, słychać nietypowe uderzenia metalu, pojawia się dym lub wyciek albo występują nadmierne drgania. Odłącz i zablokuj wszystkie źródła energii, rozładuj energię zgromadzoną zgodnie z procedurą dla maszyny i przed uzyskaniem dostępu sprawdź, czy odłączenie jest skuteczne. Drut i guma mogą pozostawać naprężone; ich usuwanie wymaga odpowiednich narzędzi i przeszkolonego personelu.
Wykorzystaj sygnały pracy maszyny, aby zawęzić zakres usterki
Sekwencja zdarzeń bezpośrednio poprzedzająca zmianę kierunku jest bardziej użyteczna niż pojedynczy odczyt wartości szczytowej. Porównaj obserwacje z udokumentowanymi ustawieniami maszyny i jej własną historią stabilnej pracy.
- Obciążenie rośnie, gdy wał zwalnia: prawdopodobnymi przyczynami są nadmierna ilość materiału pobierana przez noże, zakleszczony materiał, zużycie noży lub opór mechaniczny.
- Zmiana kierunku następuje bez odpowiadającego jej wzrostu obciążenia: sprawdź cykle czasowe, sygnał sprzężenia zwrotnego prędkości, skalowanie sygnałów oraz zarejestrowane źródło polecenia.
- Problem pojawia się w miarę nagrzewania maszyny: sprawdź trendy temperatury, działanie chłodzenia i alarmy napędu. W maszynach hydraulicznych należy również ocenić stan oleju i działanie układu hydraulicznego.
- Jeden wał pracuje inaczej w maszynie dwuwałowej: sprawdź zespół tnący, napęd i sprzężenie zwrotne tego wału, zamiast przypisywać problem wyłącznie nadmiernemu podawaniu materiału.
Pomiary elektryczne, pomiary ciśnienia i diagnostykę sterownika powinni wykonywać wykwalifikowani technicy. Operatorzy mogą przekazać znaczniki czasu, wskazania wyświetlacza, opisy opon oraz bezpiecznie nagranie wideo, nie otwierając szaf sterowniczych ani nie zbliżając się do ruchomych części.
Nie wyłączaj ostrzeżenia przez zmianę ustawień
Zwiększenie limitów prądu, ciśnienia zaworu przelewowego układu hydraulicznego lub opóźnienia zabezpieczenia przeciążeniowego może ograniczyć widoczne zmiany kierunku obrotów, jednocześnie zwiększając obciążenie noży, wałów, przekładni i silników. Skrócenie czasu zmiany kierunku może również nie zapewnić wystarczająco dużo czasu na uwolnienie zakleszczonego materiału. Każda regulacja musi mieścić się w zatwierdzonych granicach i być poprzedzona ustaleniem przyczyny.
Po wykonaniu prac naprawczych uruchom maszynę zgodnie z procedurą producenta, podając materiał w kontrolowany sposób. Porównaj stabilność pracy do przodu, równomierność odprowadzania, trendy obciążenia i zdarzenia zmiany kierunku w porównywalnych warunkach materiałowych. Mniejsza liczba zmian kierunku nie oznacza poprawy, jeśli maszyna pracuje przy większym, stałym przeciążeniu.
W przypadku sprzętu po regeneracji sprawdź podstawowe parametry pracy
Używana rozdrabniarka może mieć wymienione noże, zmieniony napęd lub ustawienia sterowania przejęte z innego zastosowania. Potwierdź zatwierdzoną specyfikację podawanego materiału, zainstalowane podzespoły, ustawienia zabezpieczeń i dokumentację rozruchu. Sama regeneracja nie potwierdza, że maszyna nadaje się do przetwarzania każdego rodzaju opon.
JC INDUSTRY łączy projektowanie, produkcję, instalację, uruchamianie i doradztwo w zakresie urządzeń dla przemysłu gumowego, ochrony środowiska i odlewnictwa. Utworzone w 2015 roku Centrum Recyklingu Używanych Maszyn i Urządzeń firmy stanowi właściwy kontekst do oceny stanu i konfiguracji maszyny. Firma deklaruje 24-miesięczną gwarancję na sprzęt nowy i używany; zakres ochrony i warunki serwisu należy potwierdzić w dokumentach zakupu.
Do używanego sprzętu do produkcji opon należą również maszynyused_second hand Calender. Jest to odrębne zastosowanie produkcyjne, a nie sposób na rozwiązanie problemu zmiany kierunku obrotów rozdrabniarki; ocenę sprzętu należy przeprowadzać w kontekście zadań konkretnej maszyny.
W przypadku powtarzających się zmian kierunku obrotów przygotuj model maszyny, opis podawanego materiału, historię alarmów, odczyty obciążenia, dokumentację konserwacji oraz informacje o ostatnich zmianach przed zgłoszeniem się po wsparcie techniczne. Dane te pomagają odróżnić problem z podawaniem od zużycia, ograniczeń w odprowadzaniu materiału lub usterki układu sterowania — bez osłabiania zabezpieczeń chroniących maszynę.