









Envíanos un mensaje
Cómo las extrusoras de filtración contribuyen al control de la contaminación en los compuestos de caucho
Una mota negra detectada durante la inspección de una lámina, un residuo inesperado en la malla tras una producción o un defecto superficial recurrente en una pieza moldeada pueden convertir una revisión rutinaria de calidad en un problema de contención. En el procesamiento de caucho, la contaminación rara vez se limita a la apariencia. Las partículas extrañas, el compuesto quemado, el gel duro, las fibras, los fragmentos metálicos o los ingredientes mal dispersos pueden afectar la estabilidad de la extrusión, las herramientas de las etapas posteriores, la uniformidad del producto terminado y, en aplicaciones sensibles a la seguridad, la aceptabilidad del material.
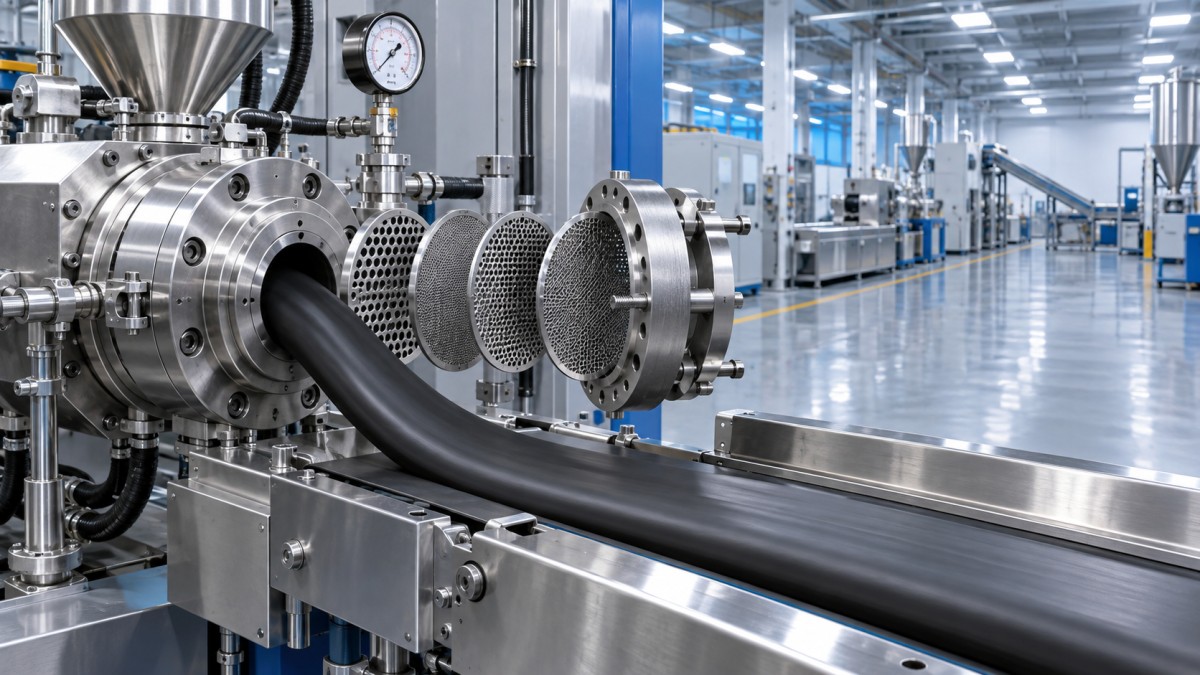
Unaextrusora de filtrado contribuye al control de la contaminación al forzar el caucho mezclado a través de un paquete de mallas antes de que el material entre en etapas posteriores de procesamiento. No sustituye una adecuada manipulación de materias primas, disciplina de mezclado, limpieza o inspección. Su valor reside en ser un punto de filtración controlado: puede retener partículas y aglomerados superiores a la abertura de malla seleccionada, generar evidencia de contaminación anormal y evitar que material sospechoso pase inadvertidamente al calandrado, la extrusión, el moldeo o el acabado de láminas.
Por qué el control de contaminación necesita una barrera definida
Los compuestos de caucho pueden incorporar contaminación en más de un punto. Los residuos de embalaje pueden entrar durante la carga; el material acumulado puede desprenderse de una mezcladora o línea de transferencia; el negro de humo u otros ingredientes pueden incorporarse de forma incompleta; el caucho degradado puede formar partículas duras durante una desviación de temperatura. Los trabajos de mantenimiento introducen otro punto de exposición, especialmente cuando se manipulan cubiertas, protecciones, herramientas, sujetadores o materiales de limpieza alrededor de equipos abiertos.
Sin una barrera definida, la primera indicación puede aparecer mucho más adelante en el proceso. Una matriz puede presentar un flujo inestable, una lámina calandrada puede contener defectos visibles o un componente moldeado puede no superar la inspección visual solo después de que ya se haya añadido valor. Cuanto más tarde se detecte, mayor será el alcance potencial de la revisión del lote. Una etapa de filtrado traslada la detección aguas arriba y proporciona un punto práctico de separación entre el «compuesto mezclado» y el «compuesto liberado para el siguiente proceso».
Para los equipos de calidad y seguridad, el punto clave no es que se eliminen todas las partículas. La selección de malla siempre tiene limitaciones, y los contaminantes más pequeños que la abertura pueden pasar. El objetivo de control es establecer un proceso validado y supervisado que aborde riesgos creíbles de contaminación para un compuesto y una aplicación definidos.
Qué puede y qué no puede controlar el paquete de mallas
El paquete de mallas crea resistencia a medida que el caucho lo atraviesa. Esta resistencia ayuda a capturar materia extraña sobredimensionada y parte del material no mezclado o degradado. La disposición de las mallas, el tamaño de malla, la viscosidad del compuesto, el caudal, la temperatura y el comportamiento de la presión determinan el rendimiento del sistema. Una malla más fina puede mejorar la retención de partículas más pequeñas, pero también aumenta la demanda de presión y puede elevar el riesgo de generación excesiva de calor o de una salida inestable.
Un paquete de mallas tampoco puede corregir una mezcla fundamentalmente deficiente. Cuando el residuo de la malla contiene un alto nivel del propio compuesto en lugar de material extraño aislado, el proceso puede estar revelando problemas aguas arriba de dispersión, quemado, temperatura o limpieza. Tratar la extrusora simplemente como una «máquina de limpieza» puede ocultar un fallo de proceso en desarrollo hasta que aumente la presión, la producción se vuelva inconsistente o se incremente la frecuencia de material rechazado.
Base el control de contaminación en condiciones de proceso observables
Un control eficaz comienza antes de poner en marcha la extrusora. La especificación de la malla debe documentarse por familia de compuestos y aplicación prevista, incluida la secuencia de mallas cuando se utilizan varias capas. Los operadores necesitan un método inequívoco para confirmar que está instalado el paquete de mallas correcto. Una malla que parece similar pero tiene una abertura, condición del material o disposición de soporte diferentes puede modificar tanto el rendimiento de filtración como la respuesta de presión.
Antes de liberar la producción, verifique que el área de alimentación, la zona del tornillo, el cabezal, la placa rompedora, las herramientas y las superficies de recogida estén limpios y libres de residuos sueltos. Los propios materiales de limpieza deben controlarse; las fibras de tela, los cepillos dañados y los fragmentos de material de limpieza son fuentes evitables de contaminación. Después del mantenimiento, una comprobación documentada de despeje de línea es especialmente importante, ya que los elementos de fijación sueltos y el material desplazado pueden no hacerse visibles hasta que comience el flujo.
Observe la tendencia de presión, no solo la lectura final
La presión es uno de los indicadores más útiles, pero un único valor no explica el estado de la malla. Un aumento gradual en condiciones operativas estables suele indicar una carga normal de la malla. Un incremento rápido puede indicar una contaminación inusualmente alta, una malla excesivamente fina, un compuesto más frío de lo esperado, reticulación temprana o una obstrucción en la trayectoria de flujo. Una caída repentina de presión puede sugerir una malla dañada, un montaje incorrecto, una vía de fuga o un cambio significativo en la consistencia de alimentación.
Establezca límites operativos utilizando el diseño del equipo, el comportamiento del compuesto y los requisitos internos de proceso establecidos. La respuesta a una desviación debe definirse con antelación: reduzca o detenga la alimentación cuando sea necesario, aísle el material producido desde el último punto de verificación aceptable, inspeccione el paquete de mallas e investigue la causa antes de reiniciar. Continuar operando simplemente porque la producción sigue avanzando puede ampliar la cantidad de material que requiere revisión.
El residuo de la malla es una señal de calidad
Los cambios de malla no son solo eventos de mantenimiento. Son oportunidades de inspección. El material retirado debe examinarse conforme a una rutina consistente y adecuada al riesgo del producto. Registre la identificación de la malla, la referencia de hora o lote, las observaciones operativas y cualquier residuo inusual. La evidencia clara de metal, fibras, fragmentos de embalaje, partículas duras curadas o grupos repetidos de ingredientes debe activar acciones de trazabilidad y análisis de causa raíz, en lugar de desecharse sin revisión.
La revisión debe distinguir entre hallazgos aislados y patrones recurrentes. Un solo fragmento asociado a una actividad de mantenimiento conocida requiere una respuesta diferente de partículas duras repetidas encontradas en varios lotes. La repetición puede indicar zonas muertas en el equipo, limpieza insuficiente entre compuestos, envejecimiento del material, condiciones de mezclado inestables o desgaste en los componentes de transferencia. Cuando la contaminación metálica sea creíble, deben evaluarse los imanes aguas arriba, la detección de metales y los controles de mantenimiento junto con el filtrado; ningún dispositivo individual debe asumir toda la carga de control.
Mantenga las decisiones de liberación vinculadas a la manipulación posterior
El compuesto filtrado puede volver a contaminarse después de la extrusora. Los transportadores abiertos, las superficies de enfriamiento expuestas, la manipulación manual, el almacenamiento a nivel del suelo y las bandejas de recogida deficientemente controladas crean oportunidades para que la materia extraña vuelva a entrar. Por esta razón, el control de contaminación debe acompañar al material durante el enfriamiento, el transporte, el muestreo, el corte y el apilado, en lugar de detenerse en el cabezal de malla.
Para el caucho en láminas, una disposición automatizada de enfriamiento y transporte puede reducir la manipulación innecesaria después de la etapa de filtración. Unalínea batch-off está diseñada para el enfriamiento industrial de láminas de caucho e incluye funciones de enfriamiento, prensado, transporte, muestreo, corte y manipulación de láminas controladas por PLC. Su disposición independiente de baño de agua y sus funciones automatizadas de recogida, transporte, oscilación y plegado pueden favorecer un flujo de trabajo más limpio después del filtrado cuando se incorporan a una rutina documentada de higiene e inspección. El propio equipo sigue requiriendo verificación de limpieza, acceso controlado e inspección de las superficies de contacto entre ciclos de producción.
Fallos de control comunes que debilitan el rendimiento del filtrado
- Utilizar una sola especificación de malla para todos los compuestos: una configuración adecuada para una formulación puede sobrecargar otra o no abordar un requisito posterior más sensible.
- Cambiar las mallas solo cuando la presión se vuelve excesiva: esto desaprovecha el valor de inspección de los cambios planificados y puede permitir una calidad variable entre eventos.
- Registrar la presión sin registrar el contexto operativo: las tendencias de presión son difíciles de interpretar sin temperatura, caudal, identidad del compuesto y detalles de la malla.
- Ignorar los residuos como «desecho normal»: los residuos inusuales pueden ser la primera señal visible de una fuente de contaminación aguas arriba.
- Liberar material después de una desviación sin definir el punto de retención: la trazabilidad se debilita cuando no se puede identificar el último material verificado como aceptable.
Un procedimiento práctico debe indicar quién puede aprobar los cambios de malla, cómo se verifican las mallas instaladas, qué señales operativas requieren acción, cómo se identifica el compuesto sospechoso y qué registro de inspección acompaña al residuo. Estos controles suelen ser más importantes para obtener resultados consistentes que simplemente seleccionar la malla más fina posible.
Uso de la etapa de filtrado en el aseguramiento de calidad preparado para auditorías
Cuando una planta opera bajo un sistema interno de calidad o un requisito específico del cliente, la extrusora de filtrado puede proporcionar evidencia objetiva útil si sus controles están documentados. Los registros útiles pueden incluir especificaciones de malla aprobadas, verificación de instalación, estado de limpieza y mantenimiento, tendencias operativas, registros de cambio de mallas, observaciones de residuos, informes de desviaciones y disposición del material retenido. El propósito no es generar documentación por sí misma; es demostrar que los riesgos de contaminación se identificaron, supervisaron y abordaron antes de que el compuesto llegara a una operación crítica.
El enfoque más sólido conecta el filtro con la prevención aguas arriba y la protección aguas abajo. Un buen control de recepción reduce lo que entra en el proceso. El mezclado y la limpieza reducen lo que se desarrolla o cae dentro. La extrusora de filtrado captura y revela lo que permanece. El enfriamiento, transporte y almacenamiento controlados ayudan a conservar la condición lograda en el filtro. Cuando estas etapas se gestionan como una sola cadena, los equipos de calidad pueden investigar las desviaciones antes, limitar el alcance de la revisión de material y tomar decisiones de liberación basadas en evidencia en lugar de suposiciones.