









Wyślij nam wiadomość
Jak wytłaczarki filtracyjne wspierają kontrolę zanieczyszczeń w mieszankach gumowych
Czarna drobina wykryta podczas kontroli arkusza, nieoczekiwane pozostałości na sicie po zakończeniu produkcji lub powtarzająca się wada powierzchni elementu formowanego mogą przekształcić rutynową ocenę jakości w problem wymagający odizolowania materiału. W przetwórstwie gumy zanieczyszczenia rzadko ograniczają się do wyglądu. Cząstki obce, przypalona mieszanka, twardy żel, włókna, fragmenty metalu lub niedostatecznie zdyspergowane składniki mogą wpływać na stabilność wytłaczania, dalsze oprzyrządowanie, jednorodność gotowego produktu oraz, w zastosowaniach krytycznych dla bezpieczeństwa, na dopuszczalność materiału.
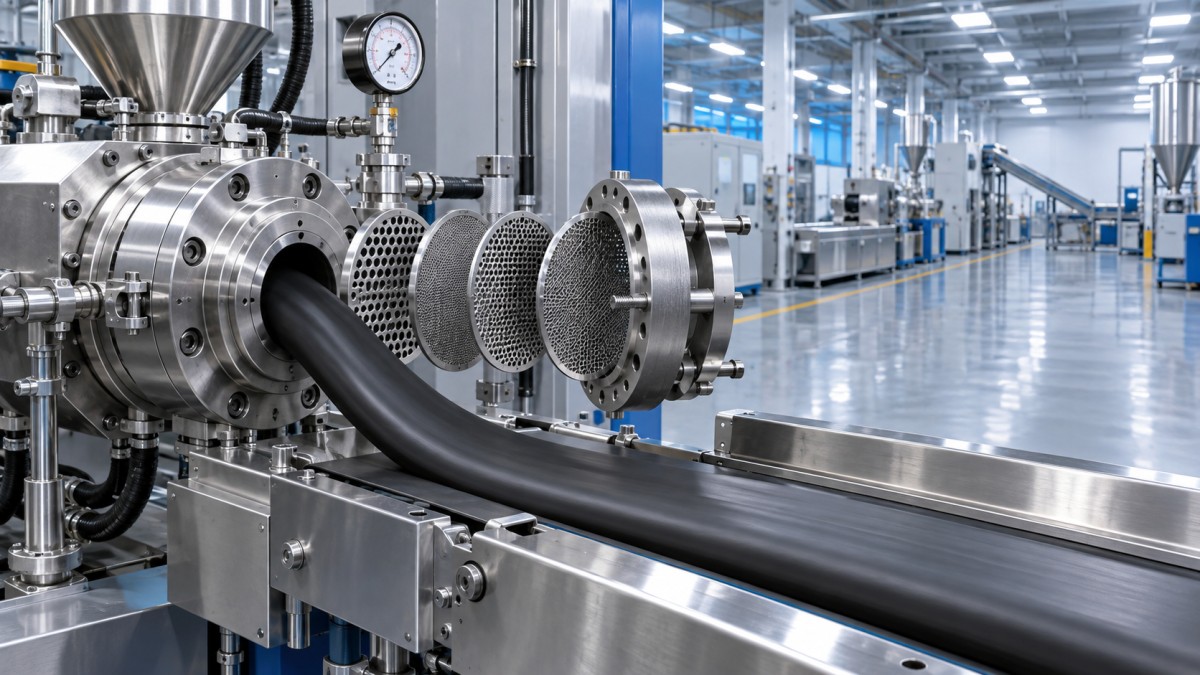
Awytłaczarka filtrująca wspiera kontrolę zanieczyszczeń, przepuszczając mieszankę gumową przez pakiet sit, zanim materiał trafi do kolejnych etapów przetwarzania. Nie zastępuje ona właściwego postępowania z surowcami, dyscypliny mieszania, czyszczenia ani kontroli. Jej wartość polega na pełnieniu funkcji kontrolowanego punktu filtracji: może zatrzymywać cząstki i aglomeraty większe niż wybrane otwory sita, dostarczać dowodów nietypowego zanieczyszczenia oraz zapobiegać niezauważonemu przejściu podejrzanego materiału do kalandrowania, wytłaczania, formowania lub wykańczania arkuszy.
Dlaczego kontrola zanieczyszczeń wymaga określonej bariery
Mieszanki gumowe mogą ulegać zanieczyszczeniu w więcej niż jednym punkcie. Zanieczyszczenia z opakowań mogą dostać się podczas załadunku; nagromadzony materiał może odrywać się od mieszalnika lub linii transportowej; sadza techniczna lub inne składniki mogą zostać niecałkowicie wprowadzone; zdegradowana guma może tworzyć twarde cząstki podczas odchylenia temperatury. Prace konserwacyjne stanowią kolejny punkt narażenia, szczególnie gdy osłony, zabezpieczenia, narzędzia, elementy złączne lub materiały czyszczące są używane w pobliżu otwartych urządzeń.
Bez określonej bariery pierwsza oznaka może pojawić się znacznie dalej w procesie. Głowica może wykazywać niestabilny przepływ, kalandrowany arkusz może zawierać widoczne wady, a formowany komponent może nie przejść kontroli wizualnej dopiero po dodaniu wartości. Im późniejsze wykrycie, tym szerszy potencjalny zakres przeglądu partii. Etap filtracji przenosi wykrywanie na wcześniejszy etap i zapewnia praktyczny punkt rozdziału między „mieszanką po zmieszaniu” a „mieszanką dopuszczoną do następnego procesu”.
Dla zespołów jakości i bezpieczeństwa kluczowe jest to, że nie każda cząstka zostanie usunięta. Dobór sita zawsze ma ograniczenia, a zanieczyszczenia mniejsze od otworu mogą przez nie przejść. Celem kontroli jest ustanowienie zwalidowanego, monitorowanego procesu, który uwzględnia wiarygodne ryzyka zanieczyszczenia dla określonej mieszanki i zastosowania.
Co pakiet sit może, a czego nie może kontrolować
Pakiet sit stwarza opór podczas przepływu gumy. Opór ten pomaga wychwytywać nadwymiarowe zanieczyszczenia obce oraz część niezmieszanego lub zdegradowanego materiału. Układ sit, wielkość oczek, lepkość mieszanki, wydajność, temperatura i charakterystyka ciśnienia określają działanie systemu. Drobniejsze sito może poprawić zatrzymywanie mniejszych cząstek, ale zwiększa również wymagane ciśnienie i może podnieść ryzyko nadmiernego wytwarzania ciepła lub niestabilnej wydajności.
Pakiet sit nie może również skorygować zasadniczo złej mieszanki. Gdy pozostałości na sicie zawierają dużą ilość samej mieszanki zamiast pojedynczych zanieczyszczeń obcych, proces może ujawniać problemy z dyspersją, przypaleniem, temperaturą lub czyszczeniem na wcześniejszych etapach. Traktowanie wytłaczarki wyłącznie jako „maszyny do oczyszczania” może ukryć rozwijającą się awarię procesu, dopóki nie wzrośnie ciśnienie, wydajność nie stanie się niespójna lub nie zwiększy się częstotliwość odrzucanego materiału.
Budowanie kontroli zanieczyszczeń wokół obserwowalnych warunków procesu
Skuteczna kontrola zaczyna się przed uruchomieniem wytłaczarki. Specyfikacja sita powinna być udokumentowana według rodziny mieszanek i zamierzonego zastosowania, w tym kolejności sit tam, gdzie stosuje się wiele warstw. Operatorzy potrzebują jednoznacznej metody potwierdzania, że zainstalowano właściwy pakiet sit. Sito, które wygląda podobnie, lecz ma inny otwór, stan materiału lub układ podparcia, może zmienić zarówno skuteczność filtracji, jak i reakcję ciśnieniową.
Przed dopuszczeniem do produkcji należy sprawdzić, czy strefa podawania, strefa ślimaka, głowica, płyta łamacza, narzędzia i powierzchnie odbiorcze są czyste i wolne od luźnych pozostałości. Same materiały czyszczące również powinny być kontrolowane; włókna tkanin, uszkodzone szczotki i fragmenty materiałów do wycierania są możliwymi do uniknięcia źródłami zanieczyszczeń. Po konserwacji szczególnie ważna jest udokumentowana kontrola oczyszczenia linii, ponieważ luźne elementy metalowe i przemieszczony materiał mogą nie być widoczne aż do rozpoczęcia przepływu.
Monitoruj trend ciśnienia, a nie tylko końcowy odczyt
Ciśnienie jest jednym z najbardziej użytecznych wskaźników, lecz pojedyncza wartość nie wyjaśnia stanu sita. Stopniowy wzrost przy stabilnych warunkach pracy często wskazuje na normalne obciążanie sita. Gwałtowny wzrost może wskazywać na wyjątkowo duże zanieczyszczenie, zbyt drobne sito, mieszankę chłodniejszą niż oczekiwano, wczesne sieciowanie lub blokadę na drodze przepływu. Nagły spadek ciśnienia może sugerować uszkodzone sito, nieprawidłowy montaż, drogę wycieku lub istotną zmianę w jednorodności podawania.
Ustal limity operacyjne na podstawie konstrukcji urządzenia, zachowania mieszanki i ustalonych wewnętrznych wymagań procesowych. Reakcja na odchylenie powinna być zdefiniowana z wyprzedzeniem: w razie potrzeby ogranicz lub zatrzymaj podawanie, odizoluj materiał wyprodukowany od ostatniego dopuszczalnego punktu weryfikacji, sprawdź pakiet sit i zbadaj przyczynę przed ponownym uruchomieniem. Kontynuowanie pracy tylko dlatego, że materiał nadal jest wytwarzany, może zwiększyć ilość materiału wymagającego przeglądu.
Pozostałości na sicie są sygnałem jakościowym
Wymiana sit nie jest wyłącznie czynnością konserwacyjną. Stanowi okazję do kontroli. Usunięty materiał należy zbadać według spójnej rutyny odpowiedniej do ryzyka związanego z produktem. Należy rejestrować identyfikację sita, czas lub odniesienie do partii, obserwacje operacyjne oraz wszelkie nietypowe pozostałości. Wyraźne dowody obecności metalu, włókien, fragmentów opakowań, twardych cząstek usieciowanych lub powtarzających się skupisk składników powinny uruchamiać działania w zakresie identyfikowalności i analizy przyczyn źródłowych, a nie usuwanie bez przeglądu.
Przegląd powinien rozróżniać pojedyncze ustalenia od powtarzających się wzorców. Pojedynczy fragment związany ze znaną czynnością konserwacyjną wymaga innej reakcji niż powtarzające się twarde cząstki wykryte w kilku partiach. Powtarzalność może wskazywać na martwe strefy w urządzeniu, niewystarczające czyszczenie między mieszankami, starzenie się materiału, niestabilne warunki mieszania lub zużycie elementów transportowych. Tam, gdzie zanieczyszczenie metalem jest wiarygodnym zagrożeniem, należy ocenić magnesy na wcześniejszych etapach, wykrywanie metali i środki kontroli konserwacji wraz z filtracją; żadne pojedyncze urządzenie nie powinno przejmować całego ciężaru kontroli.
Utrzymuj powiązanie decyzji o dopuszczeniu z dalszym postępowaniem
Przefiltrowana mieszanka może zostać ponownie zanieczyszczona po opuszczeniu wytłaczarki. Otwarte przenośniki, odsłonięte powierzchnie chłodzące, ręczne manipulowanie, składowanie na poziomie podłogi i niedostatecznie kontrolowane tace odbiorcze stwarzają możliwość ponownego przedostania się ciał obcych. Dlatego kontrola zanieczyszczeń powinna obejmować materiał podczas chłodzenia, transportu, pobierania próbek, cięcia i układania w stosy, zamiast kończyć się na głowicy sitowej.
W przypadku gumy w arkuszach zautomatyzowany układ chłodzenia i transportu może ograniczyć niepotrzebne manipulowanie po etapie filtracji. Linia batch-off jest przeznaczona do przemysłowego chłodzenia arkuszy gumowych i obejmuje funkcje chłodzenia, prasowania, transportu, pobierania próbek, cięcia i obsługi arkuszy sterowane przez PLC. Jej oddzielny układ kąpieli wodnej oraz zautomatyzowane funkcje odbioru, transportu, przechylania i składania mogą wspierać czystszy przepływ pracy po filtracji, jeśli zostaną włączone do udokumentowanej rutyny higieny i kontroli. Samo urządzenie nadal wymaga weryfikacji czyszczenia, kontrolowanego dostępu oraz kontroli powierzchni kontaktowych między seriami produkcyjnymi.
Typowe błędy kontroli osłabiające skuteczność filtracji
- Stosowanie jednej specyfikacji sita dla każdej mieszanki: ustawienie odpowiednie dla jednej formulacji może przeciążać inną lub nie spełniać bardziej wymagających wymagań kolejnego etapu procesu.
- Wymiana sit tylko wtedy, gdy ciśnienie staje się nadmierne: pomija to wartość kontrolną planowanych wymian i może prowadzić do zmiennej jakości między zdarzeniami.
- Rejestrowanie ciśnienia bez rejestrowania kontekstu operacyjnego: trendy ciśnienia są trudne do interpretacji bez informacji o temperaturze, wydajności, identyfikacji mieszanki i szczegółach sita.
- Traktowanie pozostałości jako „zwykłego odpadu”: nietypowe pozostałości mogą być najwcześniejszym widocznym sygnałem źródła zanieczyszczenia na wcześniejszym etapie.
- Dopuszczanie materiału po odchyleniu bez określenia punktu wstrzymania: identyfikowalność staje się słaba, gdy nie można zidentyfikować ostatniego zweryfikowanego dopuszczalnego materiału.
Praktyczna procedura powinna określać, kto może zatwierdzać wymianę sit, jak weryfikowane są zainstalowane sita, które sygnały operacyjne wymagają działania, jak identyfikowana jest podejrzana mieszanka oraz jaki zapis kontroli towarzyszy pozostałościom. Te środki kontroli są często ważniejsze dla uzyskania spójnych wyników niż samo wybranie najmniejszego możliwego oczka sita.
Wykorzystanie etapu filtracji w zapewnianiu jakości gotowym do audytu
Gdy zakład działa zgodnie z wewnętrznym systemem jakości lub wymaganiami specyficznymi dla klienta, wytłaczarka filtrująca może dostarczać użytecznych obiektywnych dowodów, jeśli jej środki kontroli są udokumentowane. Przydatne zapisy mogą obejmować zatwierdzone specyfikacje sit, weryfikację instalacji, stan czyszczenia i konserwacji, trendy operacyjne, dzienniki wymiany sit, obserwacje pozostałości, raporty odchyleń oraz decyzje dotyczące wstrzymanego materiału. Celem nie jest dokumentacja dla niej samej; chodzi o wykazanie, że ryzyka zanieczyszczeń zostały zidentyfikowane, monitorowane i uwzględnione, zanim mieszanka dotarła do krytycznej operacji.
Najskuteczniejsze podejście łączy filtr z zapobieganiem na wcześniejszych etapach i ochroną na dalszych etapach. Dobra kontrola przyjęcia ogranicza to, co trafia do procesu. Mieszanie i utrzymanie porządku ograniczają ilość materiału, który powstaje lub wpada do procesu. Wytłaczarka filtrująca wychwytuje i ujawnia to, co pozostaje. Kontrolowane chłodzenie, transport i magazynowanie pomagają zachować stan uzyskany na filtrze. Gdy te etapy są zarządzane jako jeden łańcuch, zespoły jakości mogą wcześniej badać odchylenia, ograniczać zakres przeglądu materiału i podejmować decyzje o dopuszczeniu na podstawie dowodów, a nie założeń.