









Envie-nos uma Mensagem
Como as Extrusoras de Filtragem Apoiam o Controle de Contaminação em Compostos de Borracha
Uma partícula preta encontrada durante a inspeção de uma folha, um resíduo inesperado na tela após um ciclo de produção ou um defeito recorrente na superfície de uma peça moldada podem transformar uma revisão de qualidade de rotina em uma questão de contenção. No processamento de borracha, a contaminação raramente se limita à aparência. Partículas estranhas, composto queimado, gel duro, fibras, fragmentos metálicos ou ingredientes mal dispersos podem afetar a estabilidade da extrusão, o ferramental posterior, a uniformidade do produto acabado e, em aplicações sensíveis à segurança, a aceitabilidade do material.
Umaextrusora de filtragem auxilia no controle de contaminação ao forçar a borracha composta através de um conjunto de telas antes que o material entre nas etapas posteriores de processamento. Ela não substitui boas práticas de manuseio de matérias-primas, disciplina de mistura, limpeza ou inspeção. Seu valor está em atuar como um ponto de filtragem controlado: ela pode reter partículas e aglomerados maiores que a abertura de tela selecionada, gerar evidências de contaminação anormal e impedir que material suspeito siga sem ser percebido para calandragem, extrusão, moldagem ou acabamento de folhas.
Por que o controle de contaminação precisa de uma barreira definida
Os compostos de borracha podem adquirir contaminação em mais de um ponto. Resíduos de embalagem podem entrar durante o carregamento; material acumulado pode se desprender de um misturador ou linha de transferência; negro de fumo ou outros ingredientes podem ser incorporados de forma incompleta; borracha degradada pode formar partículas duras durante uma variação de temperatura. Trabalhos de manutenção introduzem outro ponto de exposição, especialmente quando tampas, proteções, ferramentas, fixadores ou materiais de limpeza são manuseados ao redor de equipamentos abertos.
Sem uma barreira definida, a primeira indicação pode surgir muito mais adiante no processo. Uma matriz pode apresentar fluxo instável, uma folha calandrada pode conter defeitos visíveis ou um componente moldado pode falhar na inspeção visual somente depois que valor já foi agregado. Quanto mais tardia a descoberta, maior será a potencial revisão do lote. Uma etapa de filtragem antecipa a detecção e fornece um ponto prático de separação entre “composto misturado” e “composto liberado para o próximo processo”.
Para as equipes de qualidade e segurança, o ponto principal não é que todas as partículas serão removidas. A seleção da tela sempre tem limites, e contaminantes menores que a abertura podem passar. O objetivo do controle é estabelecer um processo validado e monitorado que trate riscos de contaminação plausíveis para um composto e uma aplicação definidos.
O que o conjunto de telas pode — e não pode — controlar
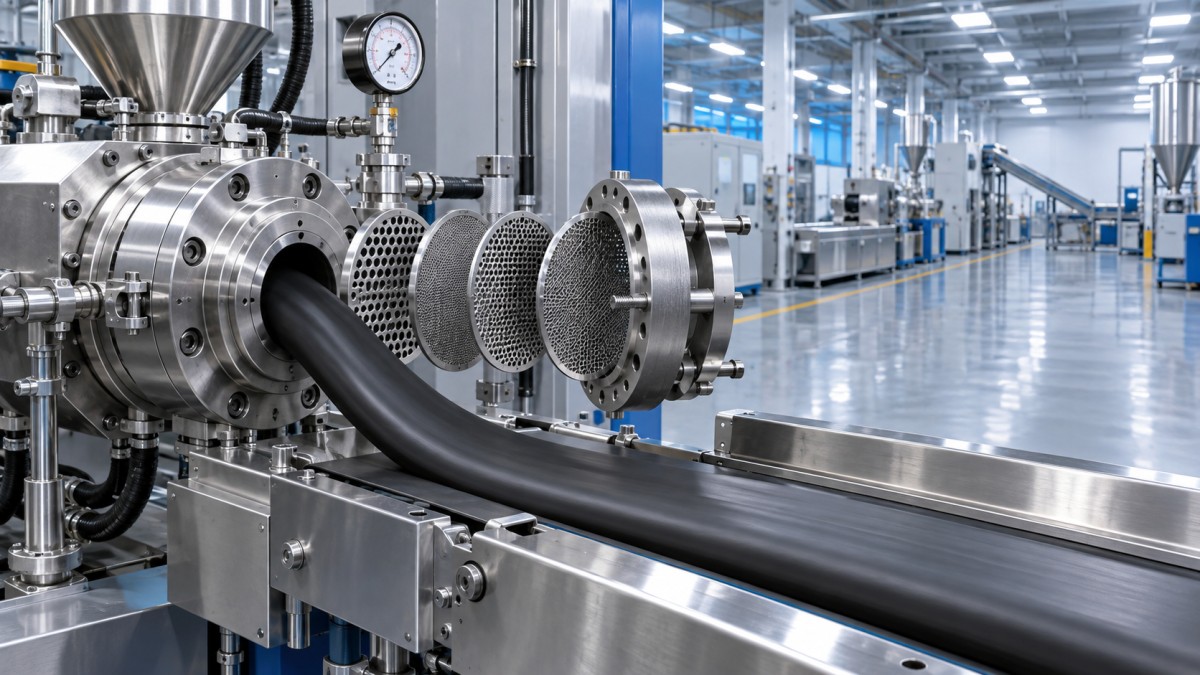
O conjunto de telas cria resistência à medida que a borracha passa por ele. Essa resistência ajuda a capturar materiais estranhos de tamanho excessivo e parte do material não misturado ou degradado. A configuração das telas, o tamanho da malha, a viscosidade do composto, a vazão, a temperatura e o comportamento da pressão determinam o desempenho do sistema. Uma tela mais fina pode melhorar a retenção de partículas menores, mas também aumenta a demanda de pressão e pode elevar o risco de geração excessiva de calor ou de saída instável.
Um conjunto de telas também não pode corrigir uma mistura fundamentalmente deficiente. Quando o resíduo da tela contém alto nível do próprio composto, em vez de material estranho isolado, o processo pode estar revelando problemas de dispersão, queima, temperatura ou limpeza a montante. Tratar a extrusora apenas como uma “máquina de limpeza” pode ocultar uma falha de processo em desenvolvimento até que a pressão aumente, a produção se torne inconsistente ou a frequência de material rejeitado cresça.
Estruture o controle de contaminação em torno de condições de processo observáveis
O controle eficaz começa antes de a extrusora ser iniciada. A especificação da tela deve ser documentada por família de compostos e aplicação pretendida, incluindo a sequência de telas quando são utilizadas várias camadas. Os operadores precisam de um método inequívoco para confirmar que o conjunto de telas correto está instalado. Uma tela que parece semelhante, mas possui abertura, condição do material ou configuração de suporte diferente, pode alterar tanto o desempenho da filtragem quanto a resposta de pressão.
Antes da liberação para produção, verifique se a área de alimentação, a zona da rosca, o cabeçote, a placa quebra-fluxo, as ferramentas e as superfícies de coleta estão limpos e livres de resíduos soltos. Os próprios materiais de limpeza devem ser controlados; fibras de pano, escovas danificadas e fragmentos de materiais de limpeza são fontes evitáveis de contaminação. Após a manutenção, uma verificação documentada de liberação da linha é especialmente importante, pois ferragens soltas e material deslocado podem não se tornar visíveis até o início do fluxo.
Monitore a tendência da pressão, não apenas a leitura final
A pressão é um dos indicadores mais úteis, mas um único valor não explica a condição da tela. Um aumento gradual sob condições operacionais estáveis geralmente indica carregamento normal da tela. Um aumento rápido pode indicar contaminação incomumente alta, tela excessivamente fina, composto mais frio do que o esperado, reticulação precoce ou bloqueio no percurso do fluxo. Uma queda súbita de pressão pode sugerir uma tela danificada, montagem incorreta, caminho de vazamento ou uma mudança significativa na consistência da alimentação.
Defina limites operacionais com base no projeto do equipamento, no comportamento do composto e nos requisitos internos de processo estabelecidos. A resposta a um desvio deve ser definida antecipadamente: reduzir ou interromper a alimentação quando necessário, isolar o material produzido desde o último ponto de verificação aceitável, inspecionar o conjunto de telas e investigar a causa antes de reiniciar. Continuar operando simplesmente porque a produção ainda está fluindo pode ampliar a quantidade de material que requer revisão.
O resíduo da tela é um sinal de qualidade
As trocas de tela não são apenas eventos de manutenção. Elas são oportunidades de inspeção. O material removido deve ser examinado segundo uma rotina consistente e adequada ao risco do produto. Registre a identificação da tela, a referência de hora ou lote, as observações operacionais e qualquer resíduo incomum. Evidências claras de metal, fibras, fragmentos de embalagem, partículas curadas duras ou aglomerados repetidos de ingredientes devem acionar ações de rastreabilidade e análise de causa-raiz, em vez de descarte sem revisão.
A revisão deve distinguir entre achados isolados e padrões recorrentes. Um único fragmento associado a uma atividade de manutenção conhecida exige uma resposta diferente de partículas duras repetidas encontradas em vários lotes. A repetição pode indicar zonas mortas no equipamento, limpeza insuficiente entre compostos, envelhecimento do material, condições de mistura instáveis ou desgaste em componentes de transferência. Quando a contaminação metálica for plausível, ímãs a montante, detecção de metais e controles de manutenção devem ser avaliados juntamente com a filtragem; nenhum dispositivo único deve assumir toda a responsabilidade de controle.
Mantenha as decisões de liberação vinculadas ao manuseio posterior
O composto filtrado pode ser recontaminado após a extrusora. Transportadores abertos, superfícies de resfriamento expostas, manuseio manual, armazenamento ao nível do piso e bandejas de coleta mal controladas criam oportunidades para que materiais estranhos retornem. Por isso, o controle de contaminação deve acompanhar o material durante o resfriamento, transporte, amostragem, corte e empilhamento, em vez de terminar no cabeçote de tela.
Para borracha em folhas, uma configuração automatizada de resfriamento e transporte pode reduzir o manuseio desnecessário após a etapa de filtragem. Umalinha batch-off é projetada para o resfriamento industrial de folhas de borracha e inclui funções de resfriamento, prensagem, transporte, amostragem, corte e manuseio de folhas controladas por PLC. Sua configuração separada de banho de água e as funções automatizadas de recolhimento, transporte, oscilação e dobragem podem apoiar um fluxo de trabalho pós-filtragem mais limpo quando incorporadas a uma rotina documentada de higiene e inspeção. O próprio equipamento ainda requer verificação de limpeza, acesso controlado e inspeção das superfícies de contato entre os ciclos de produção.
Falhas comuns de controle que enfraquecem o desempenho da filtragem
- Usar uma única especificação de tela para todos os compostos: uma configuração apropriada para uma formulação pode sobrecarregar outra ou não atender a um requisito posterior mais sensível.
- Trocar as telas somente quando a pressão se torna excessiva: isso ignora o valor de inspeção das trocas planejadas e pode permitir qualidade variável entre os eventos.
- Registrar a pressão sem registrar o contexto operacional: as tendências de pressão são difíceis de interpretar sem temperatura, taxa, identificação do composto e detalhes da tela.
- Ignorar resíduos como “descarte normal”: resíduos incomuns podem ser o primeiro sinal visível de uma fonte de contaminação a montante.
- Liberar material após um desvio sem definir o ponto de retenção: a rastreabilidade se torna fraca quando o último material aceitável verificado não pode ser identificado.
Um procedimento prático deve indicar quem pode aprovar trocas de tela, como as telas instaladas são verificadas, quais sinais operacionais exigem ação, como o composto suspeito é identificado e qual registro de inspeção acompanha o resíduo. Esses controles são frequentemente mais importantes para resultados consistentes do que simplesmente selecionar a menor malha possível.
Uso da etapa de filtragem em garantia da qualidade preparada para auditorias
Quando uma planta opera sob um sistema interno de qualidade ou um requisito específico do cliente, a extrusora de filtragem pode fornecer evidências objetivas úteis quando seus controles são documentados. Registros úteis podem incluir especificações de tela aprovadas, verificação de instalação, status de limpeza e manutenção, tendências operacionais, registros de troca de tela, observações de resíduos, relatórios de desvios e destinação de material retido. O objetivo não é a documentação por si só; é demonstrar que os riscos de contaminação foram identificados, monitorados e tratados antes de o composto alcançar uma operação crítica.
A abordagem mais robusta conecta o filtro à prevenção a montante e à proteção a jusante. Bons controles de recebimento reduzem o que entra no processo. A mistura e a organização reduzem o que se desenvolve ou cai no processo. A extrusora de filtragem captura e revela o que permanece. O resfriamento, transporte e armazenamento controlados ajudam a preservar a condição obtida no filtro. Quando essas etapas são gerenciadas como uma única cadeia, as equipes de qualidade podem investigar desvios mais cedo, limitar o escopo da revisão de materiais e tomar decisões de liberação com base em evidências, e não em suposições.