









Gửi tin nhắn cho chúng tôi
Một đốm đen phát hiện trong quá trình kiểm tra tấm, cặn còn lại trên lưới lọc ngoài dự kiến sau một đợt sản xuất, hoặc khuyết tật bề mặt lặp lại trên chi tiết đúc có thể biến một đợt đánh giá chất lượng thông thường thành vấn đề cần kiểm soát. Trong gia công cao su, nhiễm bẩn hiếm khi chỉ ảnh hưởng đến ngoại quan. Các hạt lạ, hợp chất bị cháy sém, gel cứng, sợi, mảnh kim loại hoặc thành phần phân tán kém có thể ảnh hưởng đến độ ổn định đùn, thiết bị công đoạn sau, độ đồng nhất của thành phẩm và, trong các ứng dụng nhạy cảm về an toàn, tính chấp nhận được của vật liệu.
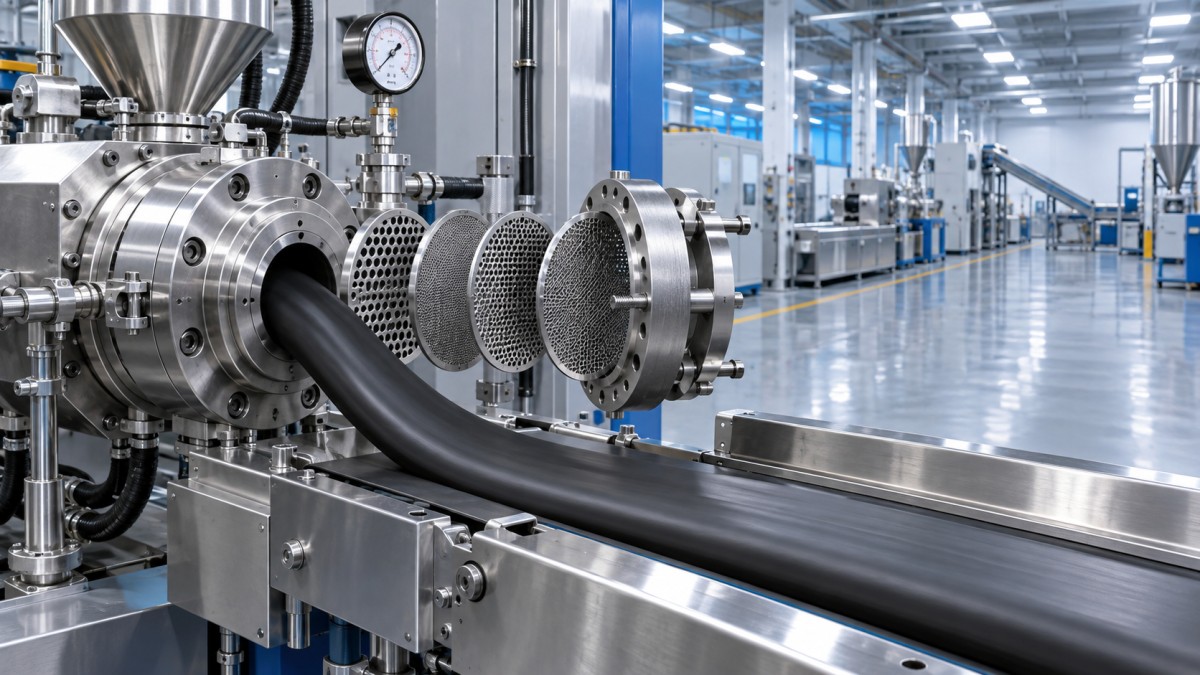
Mộtmáy đùn lọc hỗ trợ kiểm soát nhiễm bẩn bằng cách ép cao su đã phối trộn đi qua bộ lưới lọc trước khi vật liệu đi vào các công đoạn gia công tiếp theo. Thiết bị này không thay thế cho việc xử lý tốt nguyên liệu đầu vào, kỷ luật phối trộn, vệ sinh hoặc kiểm tra. Giá trị của nó nằm ở vai trò là một điểm lọc được kiểm soát: có thể giữ lại các hạt và khối kết tụ lớn hơn kích thước lỗ lưới đã chọn, tạo bằng chứng về nhiễm bẩn bất thường và ngăn vật liệu nghi ngờ đi vào cán tráng, đùn, đúc hoặc hoàn thiện tấm mà không được phát hiện.
Vì sao kiểm soát nhiễm bẩn cần một hàng rào xác định
Hợp chất cao su có thể bị nhiễm bẩn ở nhiều công đoạn. Mảnh vụn bao bì có thể xâm nhập trong quá trình nạp liệu; vật liệu tích tụ có thể bong ra từ máy trộn hoặc đường chuyển liệu; carbon đen hoặc các thành phần khác có thể không được kết hợp hoàn toàn; cao su bị suy giảm có thể tạo thành các hạt cứng khi xảy ra biến động nhiệt độ. Công tác bảo trì tạo ra thêm một điểm phơi nhiễm, đặc biệt tại những nơi nắp che, tấm bảo vệ, dụng cụ, chi tiết siết hoặc vật liệu vệ sinh được xử lý gần thiết bị đang mở.
Nếu không có hàng rào xác định, dấu hiệu đầu tiên có thể xuất hiện ở công đoạn rất phía sau. Khuôn đùn có thể cho dòng chảy không ổn định, tấm cán có thể có khuyết tật nhìn thấy được, hoặc chi tiết đúc có thể không đạt kiểm tra ngoại quan chỉ sau khi giá trị đã được gia tăng. Phát hiện càng muộn, phạm vi xem xét lô hàng tiềm năng càng rộng. Công đoạn lọc đẩy việc phát hiện lên phía trước và tạo ra một điểm phân tách thực tế giữa “hợp chất đã trộn” và “hợp chất được phê duyệt cho công đoạn tiếp theo”.
Đối với các nhóm chất lượng và an toàn, điểm then chốt không phải là mọi hạt đều sẽ được loại bỏ. Việc lựa chọn lưới luôn có giới hạn và các chất nhiễm bẩn nhỏ hơn kích thước lỗ có thể đi qua. Mục tiêu kiểm soát là thiết lập một quy trình đã được xác nhận và giám sát, nhằm xử lý các rủi ro nhiễm bẩn đáng tin cậy đối với một hợp chất và ứng dụng xác định.
Bộ lưới lọc có thể và không thể kiểm soát những gì
Bộ lưới lọc tạo lực cản khi cao su đi qua. Lực cản này giúp giữ lại vật lạ quá cỡ và một phần vật liệu chưa trộn hoặc bị suy giảm. Cấu hình lưới, cỡ mắt lưới, độ nhớt hợp chất, năng suất, nhiệt độ và đặc tính áp suất quyết định hiệu suất của hệ thống. Lưới mịn hơn có thể cải thiện khả năng giữ các hạt nhỏ hơn, nhưng cũng làm tăng yêu cầu áp suất và có thể làm tăng nguy cơ sinh nhiệt quá mức hoặc đầu ra không ổn định.
Bộ lưới lọc cũng không thể khắc phục một mẻ trộn kém về cơ bản. Khi cặn lưới chứa hàm lượng cao chính hợp chất đó thay vì vật liệu lạ riêng lẻ, quy trình có thể đang cho thấy các vấn đề về phân tán, cháy sém, nhiệt độ hoặc vệ sinh ở công đoạn trước. Chỉ xem máy đùn như một “máy làm sạch” có thể che giấu một lỗi quy trình đang phát triển cho đến khi áp suất tăng, đầu ra trở nên không đồng đều hoặc tần suất vật liệu bị loại tăng lên.
Xây dựng kiểm soát nhiễm bẩn dựa trên các điều kiện quy trình có thể quan sát
Kiểm soát hiệu quả bắt đầu trước khi khởi động máy đùn. Quy cách lưới phải được lập thành văn bản theo từng nhóm hợp chất và ứng dụng dự kiến, bao gồm trình tự các lưới khi sử dụng nhiều lớp. Người vận hành cần có phương pháp rõ ràng để xác nhận bộ lưới đúng đã được lắp đặt. Một loại lưới có vẻ tương tự nhưng khác về kích thước lỗ, tình trạng vật liệu hoặc bố trí giá đỡ có thể làm thay đổi cả hiệu suất lọc lẫn phản ứng áp suất.
Trước khi cho phép sản xuất, xác minh khu vực nạp liệu, vùng trục vít, đầu máy, tấm chắn, dụng cụ và các bề mặt thu gom sạch sẽ, không có cặn rời. Bản thân vật liệu vệ sinh cũng phải được kiểm soát; sợi vải, bàn chải hư hỏng và mảnh vật liệu lau chùi là những nguồn nhiễm bẩn có thể tránh được. Sau bảo trì, việc kiểm tra thông tuyến được lập thành văn bản đặc biệt quan trọng vì phần cứng rời và vật liệu bị dịch chuyển có thể không lộ rõ cho đến khi dòng chảy bắt đầu.
Theo dõi xu hướng áp suất, không chỉ số đọc cuối cùng
Áp suất là một trong những chỉ báo hữu ích nhất, nhưng một con số đơn lẻ không giải thích được tình trạng của lưới. Sự tăng dần trong điều kiện vận hành ổn định thường cho thấy lưới đang tích tải bình thường. Tăng nhanh có thể cho thấy nhiễm bẩn cao bất thường, lưới quá mịn, hợp chất lạnh hơn dự kiến, lưu hóa sớm hoặc tắc nghẽn trong đường dòng chảy. Giảm áp suất đột ngột có thể cho thấy lưới bị hỏng, lắp ráp không đúng, đường rò rỉ hoặc thay đổi đáng kể về tính nhất quán của liệu cấp.
Thiết lập giới hạn vận hành dựa trên thiết kế thiết bị, đặc tính hợp chất và các yêu cầu quy trình nội bộ đã được xác lập. Biện pháp xử lý khi có sai lệch cần được xác định trước: giảm hoặc dừng cấp liệu khi cần thiết, cách ly vật liệu được sản xuất kể từ điểm xác minh chấp nhận được gần nhất, kiểm tra bộ lưới và điều tra nguyên nhân trước khi khởi động lại. Việc tiếp tục vận hành chỉ vì đầu ra vẫn đang di chuyển có thể làm tăng lượng vật liệu cần được xem xét.
Cặn lưới là một tín hiệu chất lượng
Thay lưới không chỉ là sự kiện bảo trì. Đây còn là cơ hội kiểm tra. Vật liệu được tháo ra cần được kiểm tra theo một quy trình nhất quán phù hợp với rủi ro của sản phẩm. Ghi lại nhận dạng lưới, thời gian hoặc thông tin lô, các quan sát vận hành và mọi cặn bất thường. Bằng chứng rõ ràng về kim loại, sợi, mảnh bao bì, hạt cứng đã lưu hóa hoặc các cụm thành phần lặp lại cần kích hoạt hành động truy xuất nguồn gốc và phân tích nguyên nhân gốc rễ thay vì thải bỏ mà không xem xét.
Việc xem xét cần phân biệt giữa các phát hiện riêng lẻ và các mô hình lặp lại. Một mảnh vụn đơn lẻ liên quan đến hoạt động bảo trì đã biết cần phản ứng khác với các hạt cứng lặp lại được phát hiện trong nhiều lô. Sự lặp lại có thể chỉ ra các vùng chết trong thiết bị, vệ sinh không đầy đủ giữa các hợp chất, lão hóa vật liệu, điều kiện trộn không ổn định hoặc mài mòn ở các bộ phận chuyển liệu. Khi nguy cơ nhiễm kim loại là đáng tin cậy, nam châm ở công đoạn trước, thiết bị phát hiện kim loại và biện pháp kiểm soát bảo trì cần được đánh giá cùng với công đoạn lọc; không một thiết bị đơn lẻ nào nên gánh toàn bộ trách nhiệm kiểm soát.
Duy trì quyết định phê duyệt gắn với xử lý ở công đoạn sau
Hợp chất đã lọc có thể bị tái nhiễm bẩn sau máy đùn. Băng tải hở, bề mặt làm mát lộ thiên, thao tác thủ công, lưu trữ ở tầm sàn và khay thu gom được kiểm soát kém đều tạo cơ hội để vật lạ xâm nhập trở lại. Đây là lý do kiểm soát nhiễm bẩn cần theo vật liệu qua các công đoạn làm mát, vận chuyển, lấy mẫu, cắt và xếp chồng thay vì dừng lại tại đầu lưới.
Đối với cao su dạng tấm, bố trí làm mát và vận chuyển tự động có thể giảm thao tác không cần thiết sau bước lọc. Mộtdây chuyền batch-off được thiết kế để làm mát tấm cao su công nghiệp và bao gồm các chức năng làm mát, ép, vận chuyển, lấy mẫu, cắt và xử lý tấm được điều khiển bằng PLC. Bố trí bể nước riêng biệt cùng các chức năng tự động gắp, vận chuyển, lắc và gấp có thể hỗ trợ quy trình sau lọc sạch hơn khi được tích hợp vào quy trình vệ sinh và kiểm tra đã được lập thành văn bản. Bản thân thiết bị vẫn cần xác minh vệ sinh, kiểm soát quyền tiếp cận và kiểm tra các bề mặt tiếp xúc giữa các đợt sản xuất.
Các lỗi kiểm soát phổ biến làm suy yếu hiệu quả lọc
- Sử dụng một quy cách lưới cho mọi hợp chất: cài đặt phù hợp với một công thức có thể làm quá tải công thức khác hoặc không đáp ứng yêu cầu công đoạn sau nhạy cảm hơn.
- Chỉ thay lưới khi áp suất trở nên quá cao: cách này bỏ qua giá trị kiểm tra của việc thay lưới theo kế hoạch và có thể tạo ra chất lượng biến động giữa các lần thay.
- Ghi nhận áp suất mà không ghi bối cảnh vận hành: xu hướng áp suất khó được diễn giải nếu không có nhiệt độ, tốc độ, nhận dạng hợp chất và chi tiết lưới.
- Bỏ qua cặn như “phế thải thông thường”: cặn bất thường có thể là tín hiệu nhìn thấy sớm nhất về nguồn nhiễm bẩn ở công đoạn trước.
- Phê duyệt vật liệu sau sai lệch mà không xác định điểm giữ: khả năng truy xuất trở nên yếu khi không thể xác định vật liệu chấp nhận được đã được xác minh gần nhất.
Một quy trình thực tế cần nêu rõ ai có thể phê duyệt việc thay lưới, cách xác minh các lưới đã lắp, những tín hiệu vận hành nào yêu cầu hành động, cách nhận dạng hợp chất nghi ngờ và hồ sơ kiểm tra nào đi kèm với cặn. Những biện pháp kiểm soát này thường quan trọng hơn việc chỉ chọn cỡ mắt lưới nhỏ nhất có thể để đạt kết quả nhất quán.
Sử dụng công đoạn lọc trong đảm bảo chất lượng sẵn sàng cho đánh giá
Khi nhà máy vận hành theo hệ thống chất lượng nội bộ hoặc yêu cầu riêng của khách hàng, máy đùn lọc có thể cung cấp bằng chứng khách quan hữu ích nếu các biện pháp kiểm soát được lập thành văn bản. Hồ sơ hữu ích có thể bao gồm quy cách lưới đã phê duyệt, xác minh lắp đặt, tình trạng vệ sinh và bảo trì, xu hướng vận hành, nhật ký thay lưới, quan sát cặn, báo cáo sai lệch và phương án xử lý vật liệu bị giữ lại. Mục đích không phải là thủ tục giấy tờ vì chính nó, mà là chứng minh rằng các rủi ro nhiễm bẩn đã được nhận diện, giám sát và xử lý trước khi hợp chất đến một công đoạn quan trọng.
Cách tiếp cận mạnh nhất là kết nối bộ lọc với phòng ngừa ở công đoạn trước và bảo vệ ở công đoạn sau. Kiểm soát tiếp nhận tốt làm giảm những gì đi vào quy trình. Phối trộn và vệ sinh công nghiệp làm giảm những gì phát sinh hoặc rơi vào. Máy đùn lọc giữ lại và phát hiện những gì còn lại. Làm mát, vận chuyển và lưu trữ được kiểm soát giúp duy trì tình trạng đạt được tại bộ lọc. Khi các công đoạn này được quản lý như một chuỗi thống nhất, các nhóm chất lượng có thể điều tra sai lệch sớm hơn, giới hạn phạm vi xem xét vật liệu và đưa ra quyết định phê duyệt dựa trên bằng chứng thay vì giả định.