









ส่งข้อความถึงเรา
เครื่องอัดรีดแบบกรองช่วยควบคุมการปนเปื้อนในคอมพาวด์ยางได้อย่างไร
จุดดำที่พบระหว่างการตรวจสอบแผ่นงาน เศษตกค้างบนตะแกรงที่ไม่คาดคิดหลังการผลิต หรือข้อบกพร่องบนพื้นผิวที่เกิดซ้ำในชิ้นส่วนขึ้นรูป อาจทำให้การทบทวนคุณภาพตามปกติกลายเป็นประเด็นที่ต้องควบคุมและกักกันได้ ในกระบวนการแปรรูปยาง การปนเปื้อนมักไม่ได้จำกัดอยู่เพียงรูปลักษณ์ภายนอก อนุภาคแปลกปลอม ยางคอมพาวด์ไหม้ อนุภาคเจลแข็ง เส้นใย เศษโลหะ หรือส่วนผสมที่กระจายตัวไม่ดี อาจส่งผลต่อเสถียรภาพของการอัดรีด เครื่องมือในกระบวนการปลายทาง ความสม่ำเสมอของผลิตภัณฑ์สำเร็จรูป และในงานที่มีความอ่อนไหวด้านความปลอดภัย อาจส่งผลต่อการยอมรับของวัสดุ
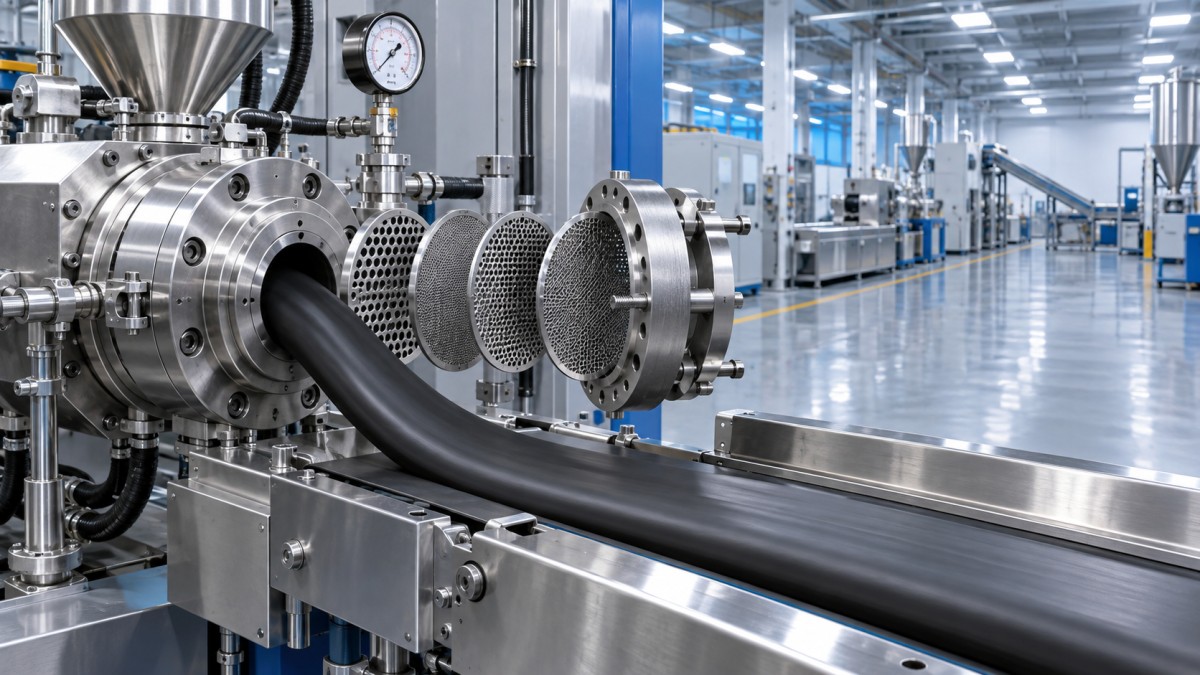
Aเครื่องอัดรีดสำหรับกรองยาง ช่วยควบคุมการปนเปื้อนโดยบังคับให้ยางคอมพาวด์ผ่านชุดตะแกรงก่อนที่วัสดุจะเข้าสู่ขั้นตอนการผลิตถัดไป เครื่องนี้ไม่ใช่สิ่งทดแทนการจัดการวัตถุดิบที่ดี วินัยในการผสม การทำความสะอาด หรือการตรวจสอบ คุณค่าของเครื่องอยู่ที่การเป็นจุดกรองที่ควบคุมได้ โดยสามารถกักเก็บอนุภาคและก้อนจับตัวที่มีขนาดใหญ่กว่าช่องเปิดของตะแกรงที่เลือกไว้ สร้างหลักฐานของการปนเปื้อนที่ผิดปกติ และป้องกันไม่ให้วัสดุที่น่าสงสัยเคลื่อนเข้าสู่กระบวนการคาเลนเดอร์ การอัดรีด การขึ้นรูป หรือการตกแต่งแผ่นงานโดยไม่มีการตรวจพบ
เหตุใดการควบคุมการปนเปื้อนจึงต้องมีแนวกั้นที่กำหนดไว้อย่างชัดเจน
ยางคอมพาวด์อาจรับการปนเปื้อนได้มากกว่าหนึ่งจุด เศษวัสดุบรรจุภัณฑ์อาจเข้าสู่ระบบระหว่างการป้อนวัตถุดิบ วัสดุสะสมอาจหลุดออกจากเครื่องผสมหรือท่อส่ง คาร์บอนแบล็กหรือส่วนผสมอื่นอาจผสมเข้ากันไม่สมบูรณ์ ยางที่เสื่อมสภาพอาจก่อตัวเป็นอนุภาคแข็งระหว่างการเปลี่ยนแปลงอุณหภูมิ งานบำรุงรักษาเป็นอีกจุดหนึ่งที่เสี่ยงต่อการปนเปื้อน โดยเฉพาะในบริเวณที่มีการจัดการฝาครอบ อุปกรณ์ป้องกัน เครื่องมือ ตัวยึด หรือวัสดุทำความสะอาดรอบเครื่องจักรแบบเปิด
หากไม่มีแนวกั้นที่กำหนดไว้ สัญญาณแรกอาจปรากฏในขั้นตอนปลายทาง แม่พิมพ์อัดรีดอาจมีการไหลไม่เสถียร แผ่นยางจากคาเลนเดอร์อาจมีตำหนิที่มองเห็นได้ หรือชิ้นส่วนขึ้นรูปอาจไม่ผ่านการตรวจสอบด้วยสายตาหลังจากที่มีการเพิ่มมูลค่าให้ผลิตภัณฑ์แล้ว ยิ่งพบปัญหาช้าเท่าใด ขอบเขตการตรวจสอบล็อตที่อาจเกิดขึ้นก็ยิ่งกว้างขึ้น ขั้นตอนการกรองช่วยย้ายการตรวจพบไปยังต้นน้ำ และเป็นจุดแยกที่ใช้งานได้จริงระหว่าง “ยางคอมพาวด์ที่ผสมแล้ว” กับ “ยางคอมพาวด์ที่ปล่อยสู่กระบวนการถัดไป”
สำหรับทีมคุณภาพและความปลอดภัย ประเด็นสำคัญไม่ใช่ว่าอนุภาคทุกชิ้นจะถูกกำจัดได้ทั้งหมด การเลือกตะแกรงมีข้อจำกัดเสมอ และสิ่งปนเปื้อนที่เล็กกว่าช่องเปิดอาจผ่านไปได้ วัตถุประสงค์ของการควบคุมคือการสร้างกระบวนการที่ผ่านการตรวจสอบความใช้ได้และมีการเฝ้าติดตาม ซึ่งจัดการความเสี่ยงจากการปนเปื้อนที่น่าเชื่อถือสำหรับยางคอมพาวด์และการใช้งานที่กำหนด
สิ่งที่ชุดตะแกรงควบคุมได้และควบคุมไม่ได้
ชุดตะแกรงสร้างแรงต้านเมื่อยางไหลผ่าน แรงต้านนี้ช่วยดักจับสิ่งแปลกปลอมขนาดใหญ่และวัสดุบางส่วนที่ผสมไม่เข้ากันหรือเสื่อมสภาพ การจัดเรียงตะแกรง ขนาดเมช ความหนืดของคอมพาวด์ อัตราการผลิต อุณหภูมิ และพฤติกรรมของแรงดัน เป็นตัวกำหนดประสิทธิภาพของระบบ ตะแกรงที่ละเอียดขึ้นสามารถเพิ่มการกักเก็บอนุภาคขนาดเล็กได้ แต่ยังเพิ่มความต้องการแรงดัน และอาจเพิ่มความเสี่ยงของการเกิดความร้อนมากเกินไปหรือผลผลิตไม่เสถียร
ชุดตะแกรงไม่สามารถแก้ไขส่วนผสมที่มีคุณภาพต่ำโดยพื้นฐานได้เช่นกัน เมื่อเศษตกค้างบนตะแกรงมีเนื้อคอมพาวด์เองในปริมาณสูง แทนที่จะเป็นสิ่งแปลกปลอมที่แยกออกมา กระบวนการอาจกำลังบ่งชี้ถึงปัญหาการกระจายตัว การไหม้ อุณหภูมิ หรือการทำความสะอาดในขั้นตอนต้นน้ำ การมองเครื่องอัดรีดเป็นเพียง “เครื่องทำความสะอาด” อาจปกปิดความล้มเหลวของกระบวนการที่กำลังก่อตัว จนกระทั่งแรงดันสูงขึ้น ผลผลิตไม่สม่ำเสมอ หรือความถี่ของวัสดุที่ถูกปฏิเสธเพิ่มขึ้น
สร้างการควบคุมการปนเปื้อนโดยอาศัยสภาวะกระบวนการที่สังเกตได้
การควบคุมที่มีประสิทธิภาพเริ่มต้นก่อนการเดินเครื่องอัดรีด ควรบันทึกข้อกำหนดของตะแกรงตามกลุ่มคอมพาวด์และการใช้งานที่ตั้งใจไว้ รวมถึงลำดับของตะแกรงเมื่อใช้หลายชั้น ผู้ปฏิบัติงานต้องมีวิธีที่ชัดเจนในการยืนยันว่าติดตั้งชุดตะแกรงที่ถูกต้อง ตะแกรงที่ดูคล้ายกันแต่มีช่องเปิด สภาพวัสดุ หรือการจัดวางส่วนรองรับต่างกัน อาจเปลี่ยนทั้งประสิทธิภาพการกรองและการตอบสนองของแรงดัน
ก่อนปล่อยเริ่มการผลิต ให้ตรวจสอบว่าบริเวณป้อนวัสดุ โซนสกรู หัวเครื่อง แผ่นเบรกเกอร์ เครื่องมือ และพื้นผิวรองรับการเก็บรวบรวม สะอาดและปราศจากเศษตกค้างที่หลวม วัสดุทำความสะอาดเองก็ควรได้รับการควบคุม เส้นใยจากผ้า แปรงที่เสียหาย และเศษจากวัสดุเช็ดทำความสะอาด เป็นแหล่งปนเปื้อนที่สามารถหลีกเลี่ยงได้ หลังการบำรุงรักษา การตรวจสอบการเคลียร์ไลน์ที่มีการบันทึกมีความสำคัญเป็นพิเศษ เนื่องจากอุปกรณ์ยึดที่หลวมและวัสดุที่เคลื่อนตำแหน่งอาจไม่ปรากฏให้เห็นจนกว่าจะเริ่มมีการไหล
ติดตามแนวโน้มแรงดัน ไม่ใช่เฉพาะค่าที่อ่านได้สุดท้าย
แรงดันเป็นหนึ่งในตัวบ่งชี้ที่มีประโยชน์ที่สุด แต่ตัวเลขเพียงค่าเดียวไม่สามารถอธิบายสภาพของตะแกรงได้ การเพิ่มขึ้นอย่างค่อยเป็นค่อยไปภายใต้สภาวะการเดินเครื่องที่คงที่ มักบ่งชี้ถึงการสะสมบนตะแกรงตามปกติ การเพิ่มขึ้นอย่างรวดเร็วอาจบ่งชี้ถึงการปนเปื้อนสูงผิดปกติ ตะแกรงละเอียดเกินไป คอมพาวด์ที่เย็นกว่าคาด การเชื่อมขวางก่อนเวลา หรือการอุดตันในเส้นทางการไหล การลดลงของแรงดันอย่างฉับพลันอาจบ่งชี้ถึงตะแกรงชำรุด การประกอบไม่ถูกต้อง เส้นทางรั่ว หรือการเปลี่ยนแปลงอย่างมีนัยสำคัญของความสม่ำเสมอในการป้อนวัสดุ
กำหนดขีดจำกัดการเดินเครื่องโดยอ้างอิงจากการออกแบบอุปกรณ์ พฤติกรรมของคอมพาวด์ และข้อกำหนดกระบวนการภายในที่กำหนดไว้ ควรกำหนดการตอบสนองต่อภาวะเบี่ยงเบนไว้ล่วงหน้า ได้แก่ ลดหรือหยุดการป้อนเมื่อจำเป็น กักแยกวัสดุที่ผลิตนับจากจุดตรวจสอบที่ยอมรับได้ล่าสุด ตรวจสอบชุดตะแกรง และสืบหาสาเหตุก่อนเริ่มเดินเครื่องใหม่ การเดินเครื่องต่อเพียงเพราะยังมีผลผลิตออกมา อาจเพิ่มปริมาณวัสดุที่ต้องได้รับการทบทวน
เศษตกค้างบนตะแกรงคือสัญญาณด้านคุณภาพ
การเปลี่ยนตะแกรงไม่ใช่เพียงเหตุการณ์บำรุงรักษา แต่เป็นโอกาสในการตรวจสอบ วัสดุที่ถอดออกควรได้รับการตรวจภายใต้แนวทางปฏิบัติที่สม่ำเสมอและเหมาะสมกับความเสี่ยงของผลิตภัณฑ์ บันทึกรหัสระบุตะแกรง เวลา אוข้อมูลอ้างอิงของแบตช์ ข้อสังเกตระหว่างการเดินเครื่อง และเศษตกค้างที่ผิดปกติ หลักฐานที่ชัดเจนของโลหะ เส้นใย เศษบรรจุภัณฑ์ อนุภาคแข็งที่คงรูปแล้ว หรือกลุ่มส่วนผสมที่เกิดซ้ำ ควรกระตุ้นให้ดำเนินการด้านการสอบกลับและการวิเคราะห์สาเหตุรากเหง้า แทนการกำจัดทิ้งโดยไม่ทบทวน
การทบทวนควรแยกความแตกต่างระหว่างสิ่งที่พบเป็นครั้งคราวกับรูปแบบที่เกิดซ้ำ เศษชิ้นเดียวที่เกี่ยวข้องกับกิจกรรมบำรุงรักษาที่ทราบ ควรได้รับการตอบสนองต่างจากการพบอนุภาคแข็งซ้ำในหลายแบตช์ การเกิดซ้ำอาจชี้ไปยังจุดอับในอุปกรณ์ การทำความสะอาดระหว่างคอมพาวด์ไม่เพียงพอ การเสื่อมสภาพของวัสดุ สภาวะการผสมไม่เสถียร หรือการสึกหรอของชิ้นส่วนถ่ายโอน ในกรณีที่มีความเป็นไปได้ของการปนเปื้อนโลหะ ควรประเมินแม่เหล็กต้นน้ำ การตรวจจับโลหะ และการควบคุมการบำรุงรักษาควบคู่กับการกรอง ไม่ควรให้อุปกรณ์เพียงชิ้นเดียวรับภาระการควบคุมทั้งหมด
เชื่อมโยงการตัดสินใจปล่อยวัสดุกับการจัดการในขั้นตอนปลายทาง
คอมพาวด์ที่ผ่านการกรองแล้วอาจปนเปื้อนซ้ำหลังออกจากเครื่องอัดรีด สายพานลำเลียงแบบเปิด พื้นผิวระบายความร้อนที่สัมผัสภายนอก การจัดการด้วยมือ การจัดเก็บระดับพื้น และถาดรวบรวมที่ควบคุมไม่ดี ล้วนสร้างโอกาสให้สิ่งแปลกปลอมกลับเข้าสู่วัสดุได้ ด้วยเหตุนี้ การควบคุมการปนเปื้อนควรติดตามวัสดุตลอดการทำความเย็น การลำเลียง การเก็บตัวอย่าง การตัด และการเรียงซ้อน แทนที่จะหยุดเพียงที่หัวตะแกรง
สำหรับยางแผ่น การจัดวางระบบทำความเย็นและลำเลียงแบบอัตโนมัติสามารถลดการจัดการที่ไม่จำเป็นหลังขั้นตอนการกรองได้ Aสายการผลิต Batch off ได้รับการออกแบบสำหรับการทำความเย็นแผ่นยางอุตสาหกรรม และมีฟังก์ชันทำความเย็น การกด การลำเลียง การเก็บตัวอย่าง การตัด และการจัดการแผ่นงานที่ควบคุมด้วย PLC การจัดวางอ่างน้ำแบบแยกส่วน รวมถึงฟังก์ชันรับ ย้าย แกว่ง และพับแบบอัตโนมัติ สามารถสนับสนุนขั้นตอนการทำงานหลังการกรองที่สะอาดยิ่งขึ้น เมื่อรวมเข้าไว้ในแนวทางปฏิบัติด้านสุขอนามัยและการตรวจสอบที่มีการบันทึก อย่างไรก็ตาม อุปกรณ์เองยังต้องมีการยืนยันการทำความสะอาด การควบคุมการเข้าถึง และการตรวจสอบพื้นผิวสัมผัสระหว่างรอบการผลิต
ความล้มเหลวในการควบคุมที่พบบ่อยซึ่งบั่นทอนประสิทธิภาพการกรอง
- ใช้ข้อกำหนดตะแกรงเดียวสำหรับคอมพาวด์ทุกชนิด: การตั้งค่าที่เหมาะสมกับสูตรหนึ่งอาจทำให้อีกสูตรหนึ่งรับภาระเกิน หรือไม่สามารถตอบสนองความต้องการที่ละเอียดอ่อนกว่าในขั้นตอนปลายทางได้
- เปลี่ยนตะแกรงเมื่อแรงดันสูงเกินไปเท่านั้น: วิธีนี้ทำให้พลาดคุณค่าด้านการตรวจสอบของการเปลี่ยนตามแผน และอาจปล่อยให้คุณภาพแปรปรวนระหว่างแต่ละเหตุการณ์
- บันทึกแรงดันโดยไม่บันทึกบริบทของการเดินเครื่อง: แนวโน้มแรงดันยากต่อการตีความหากไม่มีข้อมูลอุณหภูมิ อัตราการผลิต รหัสคอมพาวด์ และรายละเอียดของตะแกรง
- ละเลยเศษตกค้างโดยมองว่าเป็น “ของเสียปกติ”: เศษตกค้างที่ผิดปกติอาจเป็นสัญญาณที่มองเห็นได้เร็วที่สุดของแหล่งปนเปื้อนในขั้นตอนต้นน้ำ
- ปล่อยวัสดุหลังเกิดความเบี่ยงเบนโดยไม่กำหนดจุดกักกัน: การสอบกลับจะอ่อนแอลงเมื่อไม่สามารถระบุวัสดุที่ยอมรับได้ซึ่งผ่านการยืนยันล่าสุดได้
ขั้นตอนปฏิบัติที่ใช้งานได้จริงควรระบุว่าใครมีสิทธิอนุมัติการเปลี่ยนตะแกรง วิธีการยืนยันตะแกรงที่ติดตั้ง สัญญาณการเดินเครื่องใดที่ต้องดำเนินการ วิธีระบุคอมพาวด์ที่น่าสงสัย และบันทึกการตรวจสอบใดที่ต้องแนบกับเศษตกค้าง การควบคุมเหล่านี้มักมีความสำคัญต่อผลลัพธ์ที่สม่ำเสมอมากกว่าการเลือกเมชที่เล็กที่สุดเท่าที่เป็นไปได้
การใช้ขั้นตอนการกรองในการประกันคุณภาพที่พร้อมรับการตรวจประเมิน
ในกรณีที่โรงงานดำเนินงานภายใต้ระบบคุณภาพภายในหรือข้อกำหนดเฉพาะของลูกค้า เครื่องอัดรีดสำหรับกรองยางสามารถให้หลักฐานเชิงประจักษ์ที่เป็นประโยชน์ได้เมื่อมีการบันทึกการควบคุมไว้ บันทึกที่มีประโยชน์อาจรวมถึงข้อกำหนดตะแกรงที่อนุมัติแล้ว การยืนยันการติดตั้ง สถานะการทำความสะอาดและการบำรุงรักษา แนวโน้มการเดินเครื่อง บันทึกการเปลี่ยนตะแกรง ข้อสังเกตเกี่ยวกับเศษตกค้าง รายงานความเบี่ยงเบน และการจัดการวัสดุที่กักไว้ จุดประสงค์ไม่ใช่การจัดทำเอกสารเพื่อตัวเอกสารเอง แต่เพื่อแสดงว่ามีการระบุ เฝ้าติดตาม และจัดการความเสี่ยงจากการปนเปื้อนก่อนที่คอมพาวด์จะเข้าสู่กระบวนการสำคัญ
แนวทางที่เข้มแข็งที่สุดคือการเชื่อมโยงตัวกรองเข้ากับการป้องกันต้นน้ำและการคุ้มครองปลายทาง การควบคุมการรับวัตถุดิบที่ดีช่วยลดสิ่งที่เข้าสู่กระบวนการ การผสมและการดูแลความเรียบร้อยช่วยลดสิ่งที่เกิดขึ้นหรือหล่นลงมา เครื่องอัดรีดสำหรับกรองยางดักจับและเผยให้เห็นสิ่งที่เหลืออยู่ การทำความเย็น การลำเลียง และการจัดเก็บที่ควบคุมได้ช่วยรักษาสภาพที่ทำได้จากตัวกรอง เมื่อจัดการขั้นตอนเหล่านี้เป็นห่วงโซ่เดียวกัน ทีมคุณภาพจะสามารถตรวจสอบความเบี่ยงเบนได้เร็วขึ้น จำกัดขอบเขตการทบทวนวัสดุ และตัดสินใจปล่อยวัสดุโดยอิงหลักฐานแทนการคาดคะเน