









أرسل لنا رسالة
كيف تساعد آلات تجديد الإطارات على منع انفصال المداس في إطارات الشاحنات
نادراً ما يبدأ انفصال المداس بسبب خطأ واحد جسيم. بل يتطور عادةً عندما تنحرف عدة ضوابط في الوقت نفسه: يدخل هيكل إطار به تلف خفي إلى الإنتاج، أو تترك عملية الكشط سطحاً غير متساوٍ، أو تكون طبقة الربط ملوثة أو مطبقة بشكل سيئ، أو تختلف ظروف المعالجة بالكبريت من إطار إلى آخر. تساعد آلة تجديد الإطارات المضبوطة بشكل صحيح على منع هذه الإخفاقات من خلال جعل كل مرحلة حرجة قابلة للتكرار والقياس والتتبع بسهولة أكبر.
بالنسبة لمديري مراقبة الجودة والسلامة، لا يتمثل الهدف ببساطة في إنتاج إطار مجدد يبدو متجانساً. فالهدف هو إنشاء عملية لا يُقبل فيها إلا الهياكل المناسبة، وتُجهز فيها أسطح الربط بصورة متسقة، ويحصل فيها كل إطار على ظروف التجميع والمعالجة بالكبريت المطلوبة. تعد المعدات مهمة لأن العمل اليدوي قد يسبب تبايناً؛ إلا أن المعدات وحدها لا يمكنها التعويض عن قواعد الفحص الضعيفة أو ضوابط العملية التي لا تتم صيانتها جيداً.
يبدأ منع الانفصال قبل تركيب المداس الجديد
قد يبدو المداس المنفصل وكأنه فشل في الربط، لكن السبب قد يكون كامناً في هيكل الإطار الأصلي. إذ يمكن أن يؤدي التلف حول مجموعة الأحزمة، أو الإجهاد الناتج عن الحمولة الزائدة السابقة، أو تسرب الرطوبة، أو ظهور الأسلاك الفولاذية، أو إصلاح غير مناسب، إلى تقليل قدرة الهيكل على دعم مداس جديد تحت حرارة الطرق السريعة والأحمال الدورية.
لذلك ينبغي أن يعمل قسم الفحص في خط تجديد الإطارات كبوابة اعتماد، لا كإجراء شكلي. تجمع العملية الجيدة بين الفحص البصري والتقييم الداخلي للهيكل بما يتناسب مع عمل المصنع. وينبغي أن يتمكن المشغل من تحديد ما إذا كان الهيكل مناسباً من الناحية الإنشائية لتجديد الإطار، وليس فقط ما إذا كان بالإمكان جعله يبدو مقبولاً بعد الكشط.
ينبغي لفرق الجودة أيضاً تسجيل أسباب رفض الهياكل. فقد تكشف أنماط الرفض المتكررة عن مشكلات في أسطول المركبات في المراحل السابقة، مثل استمرار انخفاض ضغط الإطارات، أو عدم محاذاة المحاور، أو التعرض المفرط للحرارة، أو مسارات الخدمة غير المناسبة. تحسن معدات تجديد الإطارات الاتساق، لكن جودة الهيكل تظل الشرط الأول للالتصاق الموثوق.
لماذا يؤثر الكشط المُتحكم به مباشرةً في موثوقية الربط
يزيل الكشط المداس البالي ويُنشئ السطح المجهز الذي سيستقبل مطاط الوسادة والمداس البديل. إذا كان المحيط غير دقيق، فقد لا يستقر المداس الجديد بالتساوي على الهيكل. وإذا كان السطح أملس أكثر من اللازم، فقد تكون قوة الربط أضعف؛ وإذا كان خشناً بشكل مفرط أو متضرراً، فقد يؤدي إلى تركيزات إجهاد وهدر مادة الهيكل.
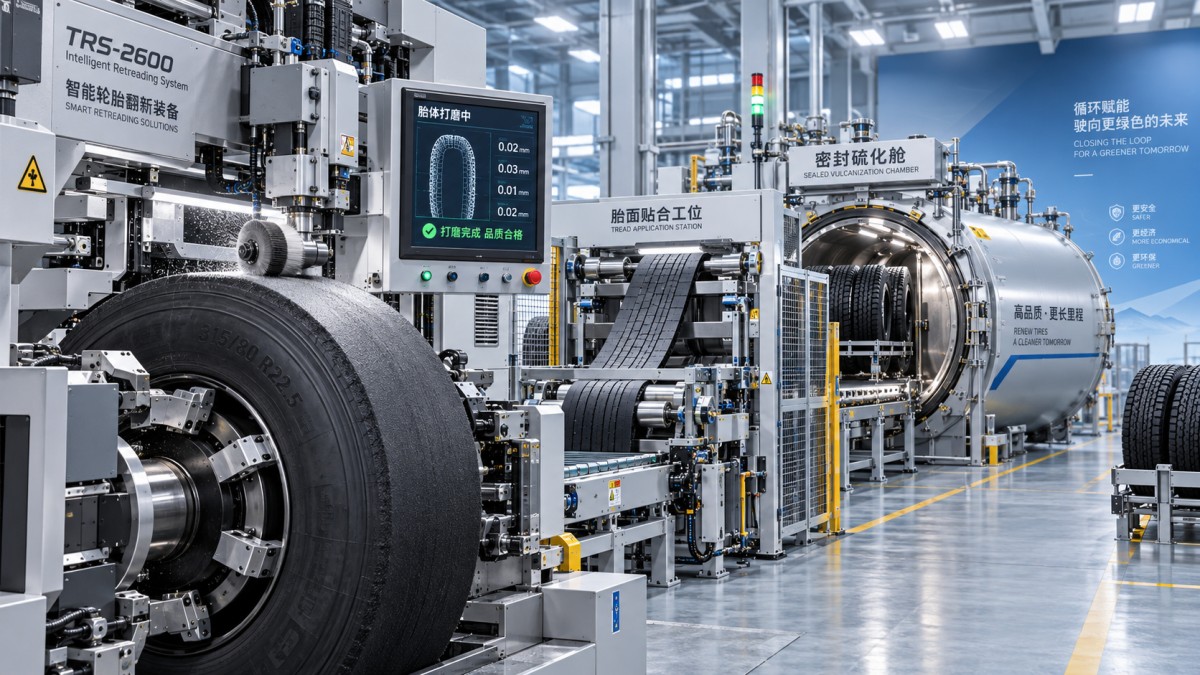
تساعد آلة تجديد الإطارات المزودة بمعلمات كشط مضبوطة المشغلين على الحفاظ على المقطع المطلوب عبر مختلف مقاسات إطارات الشاحنات وحالات الهياكل. ويوفر اتساق نصف قطر الكشط وشكل التاج وهندسة الكتف وعمق المداس المتبقي أساساً أكثر استقراراً لمرحلة التجميع. ويكتسب ذلك أهمية خاصة في منطقة الكتف، حيث تكون متطلبات الحرارة والانثناء أثناء الخدمة غالباً أكبر.
ينبغي أيضاً التحكم في غبار الكشط. إذ يمكن أن تتداخل بقايا المطاط الدقيقة وشظايا الأسلاك السائبة والزيت والرطوبة والتلوث الناتج عن المناولة مع نظام الربط. ومن الأخطاء الشائعة التركيز على ضبط الماكينة مع اعتبار التنظيف أمراً ثانوياً. وحتى الهيكل الذي تم كشطه بشكل صحيح يجب أن يكون نظيفاً وجافاً ومحميّاً من التلوث قبل المرحلة التالية.
تقلل معدات التجميع التباين في واجهة الالتصاق
يعتمد الربط بين الهيكل والمداس على تلامس متجانس ومباشر على امتداد محيط الإطار بالكامل. أثناء التجميع، يجب وضع مطاط الوسادة والمداس من دون هواء محبوس أو طيات أو أجزاء ممدودة أو نهايات موصولة بشكل سيئ. وقد لا تكون هذه العيوب مرئية بعد المعالجة بالكبريت، لكنها قد تصبح نقاط بدء للانفصال أثناء الخدمة.
يساعد التجميع بمساندة الماكينة على توحيد تمركز المداس والشد وضغط الكبس والتحكم في التراكب. والفائدة عملية: إذ يمكن للمشغلين اتباع تسلسل قابل للتكرار بدلاً من الاعتماد فقط على التقدير البصري والتقنية الفردية. وبالنسبة لمديري السلامة، يجعل ذلك أيضاً أعمال التدريب والتدقيق أكثر جدوى، لأنه يمكن تحديد الإعدادات والإجراءات الرئيسية في تعليمات العمل.
تكون الأتمتة أكثر فائدة عندما تدعم انضباط العملية. ولا ينبغي أن تشجع الفرق على تجاوز التحقق. فما زال يتعين على المشغلين فحص محاذاة المداس، وتثبيت الكتف، وجودة الوصلة، وحالة المواد الاستهلاكية قبل دخول الإطار إلى مرحلة المعالجة بالكبريت.
التحكم في المعالجة بالكبريت هو ما يحول التجميع السليم إلى إطار مجدد متين
أثناء المعالجة بالكبريت، تعمل الحرارة والضغط على تنشيط نظام الربط ودمج المداس ومطاط الوسادة والهيكل في مجموعة واحدة. وقد يؤدي سوء توزيع الضغط، أو التحكم غير المناسب في درجة الحرارة، أو دورة غير مكتملة، أو معدات غلاف متضررة، إلى ترك مناطق ذات دمج غير كافٍ. وقد تكون النتيجة إطاراً يجتاز الفحص البصري، لكنه يتمتع بهامش أقل لمقاومة الحرارة والحمل والانثناء المتكرر على الطريق.
تدعم معدات المعالجة بالكبريت الموثوقة تنفيذ الدورة بصورة متسقة، لكن ينبغي لمراقبة الجودة التحقق من حالة نظام المعالجة بالكامل: الأغلفة، والحافات، والأختام، والصمامات، وخطوط الضغط، ومستشعرات الحرارة، والسجلات التي تثبت إتمام الدورة. ولا يكون سجل العملية ذا قيمة إلا عندما ترتبط القراءات بالإطار أو الدفعة وتُراجع عند حدوث عيوب أو مرتجعات من العملاء.
اختر المعدات وفق نقاط التحكم، وليس فقط وفق طاقة الإنتاج
عند تقييم معدات تجديد الإطارات، تعد الطاقة الإنتاجية مهمة، لكنها ليست أقوى مؤشر على منع الانفصال. ينبغي لفرق الجودة والسلامة أولاً التأكد مما إذا كانت المعدات تستطيع الحفاظ باستمرار على الإعدادات التي تؤثر في تجهيز الهيكل، وتطبيق المداس، والمعالجة بالكبريت عبر نطاق الإطارات الجاري معالجتها.
- تحقق مما إذا كان يمكن تكرار الإعدادات حسب الوردية والمشغل ومقاس الإطار، بدلاً من إعادة إنشائها من الذاكرة.
- أكد إمكانية ربط مراحل الفحص والكشط والتجميع والمعالجة بالكبريت من خلال تعريف واضح للإطار وسجلات الإنتاج.
- راجع سهولة الوصول لأغراض التنظيف والمعايرة والصيانة. فالماكينة التي يصعب صيانتها تميل إلى فقدان استقرار العملية مع مرور الوقت.
- طابق مستوى الأتمتة مع انضباط التشغيل الفعلي في المصنع. ولا تكون زيادة الأتمتة مفيدة إلا عندما تواكبها الإجراءات والتدريب والتحقق.
- قيّم دعم الخدمة والتشغيل التجريبي وتدريب المشغلين إلى جانب مواصفات الماكينة.
تطوّر JC INDUSTRY آلات المطاط والبلاستيك إلى جانب قوالب الإطارات الرقمية وغيرها من المعدات الصناعية، مع التركيز على دمج اتصالات المعلومات والتحكم الإلكتروني والمعدات الذكية. وبالنسبة لعمليات تجديد الإطارات، يكون هذا المزيج ذا صلة عندما يحتاج المصنع إلى رؤية أوضح للعملية بدلاً من آلات منفصلة لا يمكنها دعم سجلات إنتاج متسقة.
لا تخلط بين ضوابط تجديد الإطارات والتعامل مع الإطارات في نهاية عمرها الافتراضي
تحتاج الهياكل المرفوضة وخردة الإنتاج إلى مسار منفصل للتخلص منها أو إعادة تدويرها. لا يمنع هذا النشاط انفصال المداس في الإطارات التي تظل قيد الخدمة، لكنه قد يحسن الترتيب وفصل المواد في منشأة تجديد الإطارات. ولمعالجة الخردة الصناعية، يمكن لآلة used_second hand Tyre shredder معالجة إطارات النفايات الشعاعية الكاملة ذات الأسلاك الفولاذية إلى رقائق مطاطية بأبعاد أقل من 50 x 50 mm. وتستهدف تكوينات ZPS-900 وZPS-1200 مقاسات إطارات وأحجام معالجة مختلفة، مع وظائف تحكم آلية تشمل العكس عند زيادة الحمل.
ينبغي تقييم هذه المعدات كجزء من نظام مناولة الإطارات المستهلكة، وليس كبديل لفحص الهياكل أو التحكم في عملية تجديد الإطارات. ويُعد خلط هذه القرارات خطأً شائعاً في المشتريات لأن كليهما يتعلق بالإطارات، لكنهما يحلان مشكلات مختلفة تماماً في السلامة والإنتاج.
الفحوصات المهمة بعد المعالجة بالكبريت
ينبغي أن يتجاوز الفحص النهائي المظهر السطحي. يحتاج المفتشون إلى تقييم موضع المداس، وحالة الكتف، ومنطقة الوصلة، والعيوب المرتبطة بالمعالجة بالكبريت، وأي علامة على تعرض مجموعة الهيكل أو المداس للخطر. وعندما يستخدم المصنع أساليب فحص غير إتلافية، ينبغي دمجها في قرار اعتماد موثق بدلاً من استخدامها بصورة غير متسقة بعد وقوع مشكلة بالفعل.
أكثر الاستجابات فائدة لحادث انفصال هي تتبعه إلى الخلف عبر العملية: قبول الهيكل، ومعلمات الكشط، والمواد المستخدمة، وفحوصات التجميع، وسجل المعالجة بالكبريت، والاعتماد النهائي، وظروف خدمة الإطار. ويميز ذلك بين خطأ تشغيلي لمرة واحدة وضعف متكرر في النظام. وعندما يظهر العيب نفسه عبر عدة إطارات، نادراً ما يكون تغيير معيار الفحص النهائي وحده كافياً؛ بل يجب تصحيح مرحلة العملية السابقة التي أدخلت التباين.
تقوم عملية تجديد الإطارات الموثوقة على تجهيز مضبوط، وظروف ربط نظيفة، وتجميع دقيق، ومعالجة بالكبريت تم التحقق منها، وإمكانية التتبع. توفر الماكينة قابلية التكرار. ويضمن نظام الجودة تطبيق هذه القابلية على الهيكل الصحيح، بالمواد الصحيحة، في كل مرة.