









Wyślij nam wiadomość
Jak maszyny do bieżnikowania pomagają zapobiegać odwarstwianiu bieżnika w oponach ciężarowych
Rozwarstwienie bieżnika rzadko zaczyna się od jednego poważnego błędu. Zwykle rozwija się, gdy jednocześnie następuje odchylenie kilku elementów kontroli: do produkcji trafia osnowa z ukrytymi uszkodzeniami, szorstkowanie pozostawia nierówną powierzchnię, warstwa wiążąca jest zanieczyszczona lub nieprawidłowo nałożona albo warunki wulkanizacji różnią się między oponami. Prawidłowo skonfigurowana maszyna do bieżnikowania opon pomaga zapobiegać tym awariom, zapewniając powtarzalność, mierzalność i łatwiejszą identyfikowalność każdego krytycznego etapu.
Dla kierowników ds. kontroli jakości i bezpieczeństwa celem nie jest jedynie wyprodukowanie bieżnikowanej opony o jednolitym wyglądzie. Celem jest ustanowienie procesu, w którym akceptowane są wyłącznie odpowiednie osnowy, powierzchnie wiązania są przygotowywane w sposób spójny, a każda opona otrzymuje założone warunki nakładania bieżnika i wulkanizacji. Wyposażenie ma znaczenie, ponieważ praca ręczna może wprowadzać zmienność; jednak samo wyposażenie nie zrekompensuje słabych zasad kontroli ani niewłaściwie utrzymywanych parametrów procesu.
Zapobieganie rozwarstwieniom zaczyna się przed nałożeniem nowego bieżnika
Oddzielony bieżnik może wyglądać na skutek awarii wiązania, lecz przyczyna może tkwić w pierwotnej osnowie. Uszkodzenia w obszarze opasania, zmęczenie wynikające z wcześniejszego przeciążenia, przenikanie wilgoci, odsłonięte elementy stalowe lub nieodpowiednia naprawa mogą obniżyć zdolność osnowy do podtrzymywania nowego bieżnika pod wpływem ciepła drogowego i obciążeń cyklicznych.
Sekcja inspekcyjna linii bieżnikowania powinna zatem pełnić funkcję bramki zwalniającej, a nie formalności. Dobry proces łączy kontrolę wizualną z wewnętrzną oceną osnowy odpowiednią dla działalności zakładu. Operator powinien być w stanie określić, czy osnowa jest konstrukcyjnie odpowiednia do bieżnikowania, a nie tylko czy po szorstkowaniu można nadać jej akceptowalny wygląd.
Zespoły jakości powinny również rejestrować przyczyny odrzucania osnów. Powtarzające się wzorce odrzucenia mogą ujawnić problemy w eksploatacji floty, takie jak ciągłe zbyt niskie ciśnienie w oponach, niewspółosiowość osi, nadmierna ekspozycja na ciepło lub nieodpowiednie trasy użytkowania. Wyposażenie do bieżnikowania poprawia spójność, lecz jakość osnowy pozostaje pierwszym warunkiem niezawodnej przyczepności.
Dlaczego kontrolowane szorstkowanie bezpośrednio wpływa na niezawodność wiązania
Szorstkowanie usuwa zużyty bieżnik i tworzy przygotowaną powierzchnię, na którą zostaną nałożone guma podkładowa i bieżnik zastępczy. Jeśli kontur jest niedokładny, nowy bieżnik może nie przylegać równomiernie do osnowy. Jeśli powierzchnia jest zbyt gładka, wiązanie może być słabsze; jeśli jest nadmiernie chropowata lub uszkodzona, może powodować koncentrację naprężeń i marnowanie materiału osnowy.
Maszyna do bieżnikowania opon z kontrolowanymi parametrami szorstkowania pomaga operatorom utrzymywać wymagany profil dla różnych rozmiarów opon ciężarowych i stanów osnowy. Stały promień szorstkowania, kształt korony, geometria barków i pozostała głębokość bieżnika zapewniają bardziej stabilną podstawę dla etapu nakładania bieżnika. Jest to szczególnie ważne w obszarze barków, gdzie ciepło i ugięcia są często bardziej wymagające podczas eksploatacji.
Należy również kontrolować pył powstający podczas szorstkowania. Drobne zanieczyszczenia gumowe, luźne fragmenty drutu, olej, wilgoć i zanieczyszczenia wynikające z manipulacji mogą zakłócać system wiązania. Częstym błędem jest skupianie się na ustawieniach maszyny przy traktowaniu czyszczenia jako kwestii drugorzędnej. Prawidłowo oszorstkowana osnowa nadal musi być czysta, sucha i chroniona przed zanieczyszczeniem przed następnym etapem.
Urządzenia do nakładania bieżnika ograniczają zmienność na styku warstwy klejącej
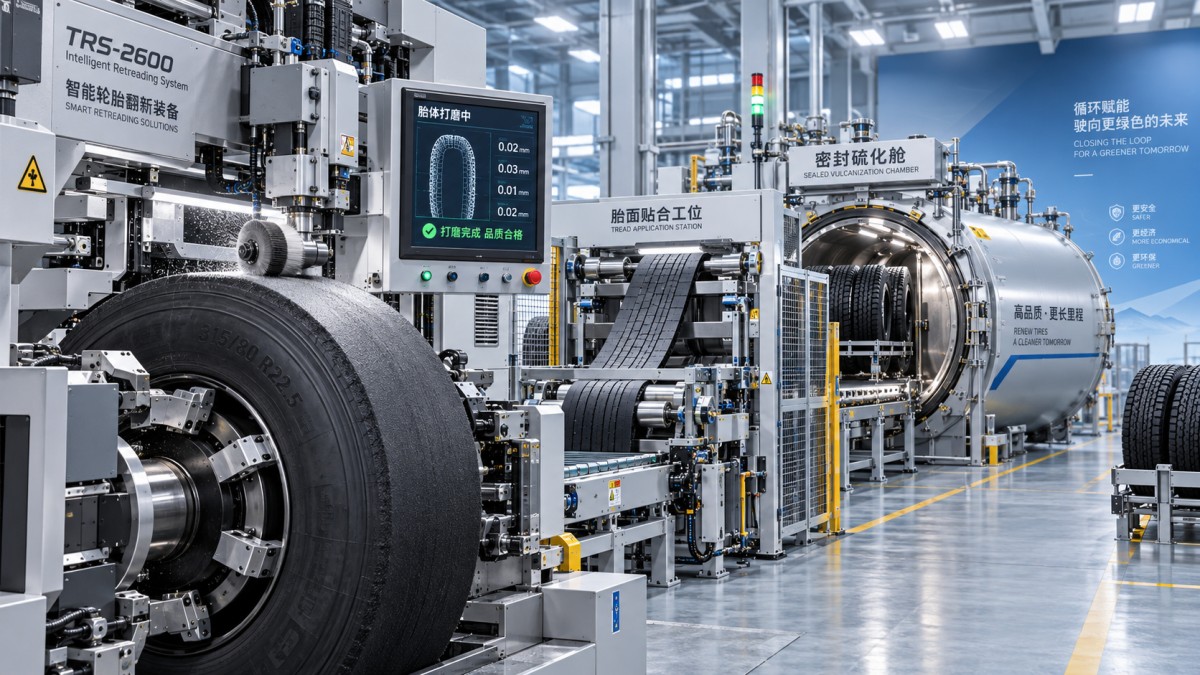
Połączenie między osnową a bieżnikiem zależy od ścisłego, równomiernego kontaktu na całym obwodzie opony. Podczas nakładania bieżnika guma podkładowa i bieżnik muszą być umieszczone bez uwięzionego powietrza, fałd, rozciągniętych odcinków lub źle połączonych końców. Defekty te mogą nie być widoczne po wulkanizacji, jednak podczas eksploatacji mogą stać się miejscami inicjacji rozwarstwienia.
Nakładanie bieżnika wspomagane przez maszynę pomaga standaryzować centrowanie bieżnika, naprężenie, nacisk dociskania i kontrolę zakładki. Korzyść jest praktyczna: operatorzy mogą stosować powtarzalną sekwencję zamiast polegać wyłącznie na ocenie wizualnej i indywidualnej technice. Dla kierowników ds. bezpieczeństwa sprawia to również, że szkolenia i audyty stają się bardziej miarodajne, ponieważ kluczowe ustawienia i działania można określić w instrukcji roboczej.
Automatyzacja jest najbardziej użyteczna, gdy wspiera dyscyplinę procesową. Nie powinna zachęcać zespołów do pomijania weryfikacji. Operatorzy nadal muszą sprawdzać wyrównanie bieżnika, osadzenie barków, jakość łączenia oraz stan materiałów eksploatacyjnych przed wprowadzeniem opony do etapu wulkanizacji.
Kontrola wulkanizacji sprawia, że prawidłowy montaż staje się trwałą oponą bieżnikowaną
Podczas wulkanizacji ciepło i ciśnienie aktywują system wiązania oraz łączą bieżnik, gumę podkładową i osnowę w jeden zespół. Nierównomierny rozkład ciśnienia, nieodpowiednia kontrola temperatury, niepełny cykl lub uszkodzone wyposażenie osłonowe mogą pozostawić obszary o niewystarczającym zespoleniu. Rezultatem może być opona, która przejdzie kontrolę wizualną, ale będzie miała mniejszy margines odporności na ciepło, obciążenie i powtarzające się ugięcia na drodze.
Niezawodne urządzenia do wulkanizacji wspierają spójną realizację cyklu, lecz kontrola jakości powinna weryfikować stan całego systemu wulkanizacji: osłon, obręczy, uszczelnień, zaworów, przewodów ciśnieniowych, czujników temperatury oraz zapisów potwierdzających zakończenie cyklu. Zapis procesu ma wartość tylko wtedy, gdy odczyty są powiązane z oponą lub partią i analizowane w przypadku wystąpienia wad lub zwrotów od klientów.
Wybieraj wyposażenie według punktów kontrolnych, a nie wyłącznie wydajności produkcyjnej
Przy ocenie wyposażenia do bieżnikowania wydajność produkcyjna ma znaczenie, ale nie jest najsilniejszym wskaźnikiem zapobiegania rozwarstwieniom. Zespoły jakości i bezpieczeństwa powinny najpierw potwierdzić, czy wyposażenie może konsekwentnie utrzymywać ustawienia wpływające na przygotowanie osnowy, nakładanie bieżnika i wulkanizację w całym przetwarzanym zakresie opon.
- Sprawdź, czy ustawienia mogą być powtarzane niezależnie od zmiany, operatora i rozmiaru opony, zamiast być odtwarzane z pamięci.
- Potwierdź, że etapy inspekcji, szorstkowania, nakładania bieżnika i wulkanizacji mogą być powiązane poprzez jednoznaczną identyfikację opony i zapisy produkcyjne.
- Oceń dostępność na potrzeby czyszczenia, kalibracji i konserwacji. Maszyna trudna w utrzymaniu z czasem zwykle traci stabilność procesu.
- Dopasuj automatyzację do rzeczywistej dyscypliny operacyjnej zakładu. Większa automatyzacja jest użyteczna tylko wtedy, gdy procedury, szkolenia i weryfikacja nadążają za nią.
- Oceń wsparcie serwisowe, uruchomienie i szkolenie operatorów wraz ze specyfikacją maszyny.
JC INDUSTRY rozwija maszyny do gumy i tworzyw sztucznych, a także cyfrowe formy do opon i inne urządzenia przemysłowe, koncentrując się na integracji komunikacji informacyjnej, sterowania elektronicznego i inteligentnego wyposażenia. W przypadku operacji bieżnikowania takie połączenie jest istotne, gdy zakład potrzebuje lepszej widoczności procesu zamiast odizolowanych maszyn, które nie mogą zapewnić spójnych zapisów produkcyjnych.
Nie myl kontroli bieżnikowania z postępowaniem z oponami wycofanymi z eksploatacji
Odrzucone osnowy i odpady produkcyjne wymagają odrębnej ścieżki utylizacji lub recyklingu. Działanie to nie zapobiega rozwarstwieniu bieżnika w oponach pozostających w eksploatacji, ale może poprawić porządek i segregację materiałów w zakładzie bieżnikowania. Do przetwarzania odpadów przemysłowych używana rozdrabniarka do opon może przetwarzać całe zużyte radialne opony ze stalowym kordem na kawałki gumy o wymiarach poniżej 50 x 50 mm. Konfiguracje ZPS-900 i ZPS-1200 są przeznaczone do różnych rozmiarów opon i wielkości przetwarzania, z funkcjami automatycznego sterowania obejmującymi odwracanie przy przeciążeniu.
Urządzenie to powinno być oceniane jako część systemu obsługi zużytych opon, a nie jako substytut inspekcji osnowy lub kontroli procesu bieżnikowania. Łączenie tych decyzji jest częstym błędem zakupowym, ponieważ obie dotyczą opon, lecz rozwiązują całkowicie różne problemy związane z bezpieczeństwem i produkcją.
Kontrole istotne po wulkanizacji
Kontrola końcowa powinna wykraczać poza wygląd powierzchni. Inspektorzy muszą ocenić ułożenie bieżnika, stan barków, obszar łączenia, wady związane z wulkanizacją oraz wszelkie oznaki naruszenia integralności zespołu osnowy lub bieżnika. Jeśli zakład stosuje metody badań nieniszczących, powinny one zostać włączone do udokumentowanej decyzji o zwolnieniu, a nie stosowane niespójnie dopiero po wystąpieniu problemu.
Najbardziej użyteczną reakcją na zdarzenie rozwarstwienia jest prześledzenie go wstecz przez proces: akceptację osnowy, parametry szorstkowania, użyte materiały, kontrole podczas nakładania bieżnika, zapis wulkanizacji, końcowe zwolnienie oraz warunki eksploatacji opony. Pozwala to odróżnić jednorazowy błąd operacyjny od powtarzającej się słabości systemu. Gdy ta sama wada występuje w wielu oponach, sama zmiana standardu kontroli końcowej rzadko wystarcza; należy skorygować wcześniejszy etap procesu, który wprowadził zmienność.
Niezawodna działalność w zakresie bieżnikowania opiera się na kontrolowanym przygotowaniu, czystych warunkach wiązania, dokładnym montażu, zweryfikowanej wulkanizacji i identyfikowalności. Maszyna zapewnia powtarzalność. System jakości gwarantuje, że ta powtarzalność jest za każdym razem stosowana do właściwej osnowy i z użyciem odpowiednich materiałów.