









Trimiteți-ne un mesaj
Cum ajută mașinile de reșapare la prevenirea separării benzii de rulare la anvelopele de camion
Separarea benzii de rulare începe rareori printr-o singură greșeală gravă. De obicei, aceasta apare atunci când mai multe controale se abat simultan: o carcasă cu deteriorări ascunse intră în producție, șlefuirea lasă o suprafață neuniformă, stratul de legătură este contaminat sau aplicat necorespunzător ori condițiile de vulcanizare diferă de la o anvelopă la alta. O mașină de reșapat anvelope configurată corespunzător contribuie la prevenirea acestor defecțiuni, făcând ca fiecare etapă critică să fie repetabilă, măsurabilă și mai ușor de urmărit.
Pentru managerii de control al calității și siguranță, obiectivul nu este doar producerea unei anvelope reșapate cu aspect uniform. Scopul este stabilirea unui proces în care sunt acceptate numai carcasele adecvate, suprafețele de lipire sunt pregătite consecvent, iar fiecare anvelopă beneficiază de condițiile prevăzute de asamblare și vulcanizare. Echipamentele contează deoarece lucrul manual poate introduce variații; totuși, echipamentele singure nu pot compensa reguli de inspecție slabe sau controale de proces întreținute necorespunzător.
Prevenirea separării începe înainte de aplicarea benzii de rulare noi
O bandă de rulare separată poate părea o defecțiune de lipire, însă cauza poate fi prezentă în carcasa originală. Deteriorările din jurul pachetului de centuri, oboseala provocată de supraîncărcările anterioare, pătrunderea umezelii, oțelul expus sau o reparație necorespunzătoare pot reduce capacitatea carcasei de a susține o bandă de rulare nouă la căldura de pe autostradă și la solicitări ciclice.
Prin urmare, secțiunea de inspecție a unei linii de reșapare trebuie să funcționeze ca un filtru de acceptare, nu ca o simplă formalitate. Un proces bun combină inspecția vizuală cu evaluarea internă a carcasei, adecvată activității fabricii. Operatorul trebuie să poată identifica dacă structura carcasei este potrivită pentru reșapare, nu doar dacă aceasta poate fi făcută să arate acceptabil după șlefuire.
Echipele de calitate trebuie, de asemenea, să înregistreze motivele respingerii carcaselor. Modelele repetitive de respingere pot dezvălui probleme din amonte ale flotelor, cum ar fi subumflarea persistentă, alinierea incorectă a axelor, expunerea excesivă la căldură sau rutele de exploatare neadecvate. Echipamentele de reșapare îmbunătățesc consecvența, însă calitatea carcasei rămâne prima condiție pentru o aderență fiabilă.
De ce șlefuirea controlată are un efect direct asupra fiabilității lipirii
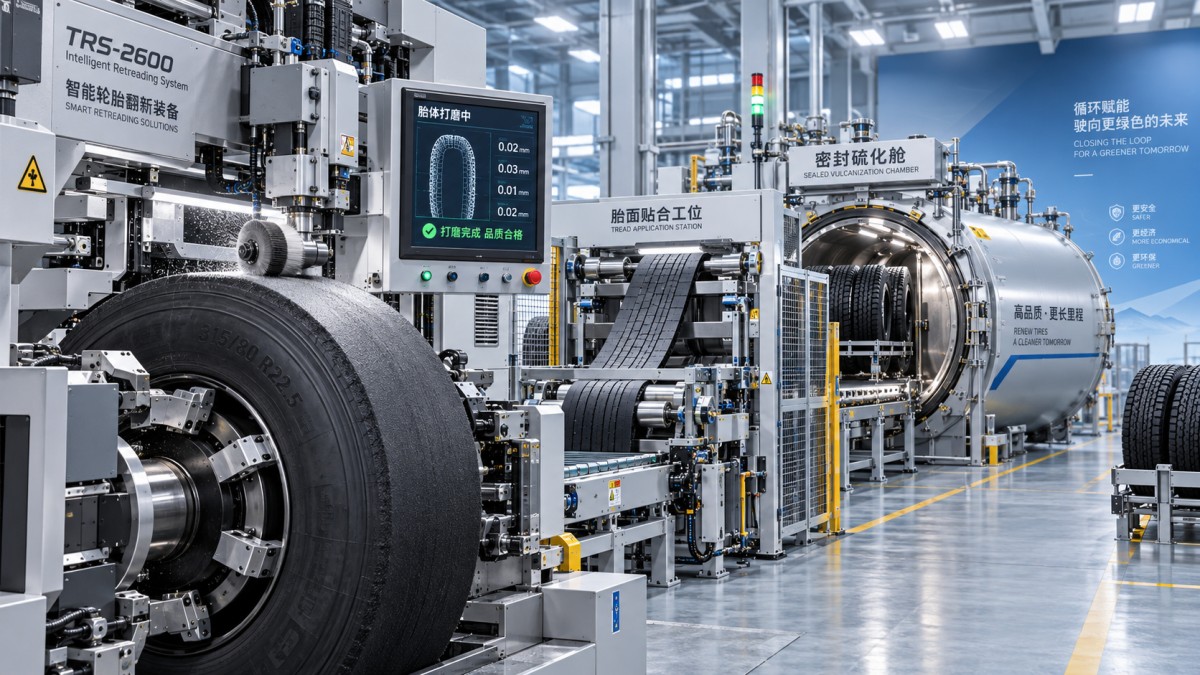
Șlefuirea îndepărtează banda de rulare uzată și creează suprafața pregătită care va primi guma de legătură și banda de rulare de înlocuire. Dacă profilul este inexact, banda de rulare nouă poate să nu se așeze uniform pe carcasă. Dacă suprafața este prea netedă, lipirea poate fi mai slabă; dacă este excesiv de aspră sau deteriorată, poate crea concentrări de tensiune și poate consuma inutil materialul carcasei.
O mașină de reșapat anvelope cu parametri de șlefuire controlați îi ajută pe operatori să mențină profilul necesar pentru diferite dimensiuni de anvelope de camion și condiții ale carcaselor. O rază de șlefuire, o formă a coroanei, o geometrie a umărului și o adâncime reziduală a benzii de rulare consecvente oferă etapei de asamblare o bază mai stabilă. Acest lucru este deosebit de important în zona umărului, unde căldura și flexarea sunt adesea mai solicitante în exploatare.
Praful rezultat din șlefuire trebuie, de asemenea, controlat. Resturile fine de cauciuc, fragmentele de sârmă desprinse, uleiul, umezeala și contaminarea din manipulare pot afecta sistemul de lipire. O greșeală frecventă este concentrarea asupra reglajului mașinii, tratând curățarea ca aspect secundar. O carcasă șlefuită corect trebuie totuși să fie curată, uscată și protejată împotriva contaminării înainte de etapa următoare.
Echipamentele de asamblare reduc variațiile la interfața adezivă
Legătura dintre carcasă și banda de rulare depinde de un contact intim și uniform pe întreaga circumferință a anvelopei. În timpul asamblării, guma de legătură și banda de rulare trebuie poziționate fără aer prins, pliuri, zone întinse sau capete îmbinate necorespunzător. Este posibil ca aceste defecte să nu fie vizibile după vulcanizare, dar ele pot deveni puncte de inițiere a separării în timpul exploatării.
Asamblarea asistată de mașină contribuie la standardizarea centrării benzii de rulare, a tensiunii, a presiunii de presare și a controlului suprapunerii. Beneficiul este practic: operatorii pot urma o succesiune repetabilă, în loc să se bazeze numai pe evaluarea vizuală și tehnica individuală. Pentru managerii de siguranță, acest lucru face ca instruirea și auditul să fie mai relevante, deoarece setările și acțiunile principale pot fi definite într-o instrucțiune de lucru.
Automatizarea este cel mai utilă atunci când susține disciplina procesului. Ea nu trebuie să încurajeze echipele să omită verificarea. Operatorii trebuie în continuare să verifice alinierea benzii de rulare, așezarea pe umăr, calitatea îmbinării și starea materialelor consumabile înainte ca anvelopa să intre în etapa de vulcanizare.
Controlul vulcanizării este etapa în care un ansamblu corect devine o anvelopă reșapată durabilă
În timpul vulcanizării, căldura și presiunea activează sistemul de lipire și consolidează banda de rulare, guma de legătură și carcasa într-un singur ansamblu. Distribuția necorespunzătoare a presiunii, controlul inadecvat al temperaturii, un ciclu incomplet sau echipamentele de anvelopare deteriorate pot lăsa zone cu consolidare insuficientă. Rezultatul poate fi o anvelopă care trece inspecția vizuală, dar are o marjă redusă de rezistență la căldură, sarcină și flexare repetată pe drum.
Echipamentele de vulcanizare fiabile susțin executarea consecventă a ciclurilor, însă controlul calității trebuie să verifice starea întregului sistem de vulcanizare: anvelopări, jante, garnituri, valve, conducte de presiune, senzori de temperatură și înregistrările care demonstrează că ciclul a fost finalizat. O înregistrare de proces este valoroasă numai atunci când valorile sunt asociate cu anvelopa sau lotul și sunt analizate atunci când apar defecte sau retururi de la clienți.
Alegeți echipamentele în funcție de punctele de control, nu doar de capacitatea de producție
La evaluarea echipamentelor de reșapare, capacitatea de producție contează, însă nu este cel mai important indicator pentru prevenirea separării. Echipele de calitate și siguranță trebuie mai întâi să confirme dacă echipamentul poate menține consecvent reglajele care influențează pregătirea carcasei, aplicarea benzii de rulare și vulcanizarea pentru întreaga gamă de anvelope prelucrate.
- Verificați dacă reglajele pot fi repetate de fiecare schimb, operator și dimensiune de anvelopă, în loc să fie recreate din memorie.
- Confirmați că etapele de inspecție, șlefuire, asamblare și vulcanizare pot fi corelate prin identificarea clară a anvelopei și înregistrările de producție.
- Analizați accesul pentru curățare, calibrare și întreținere. O mașină dificil de întreținut tinde să își piardă stabilitatea procesului în timp.
- Adaptați automatizarea la disciplina operațională reală a fabricii. O automatizare mai avansată este utilă numai atunci când procedurile, instruirea și verificarea țin pasul cu aceasta.
- Evaluați suportul de service, punerea în funcțiune și instruirea operatorilor împreună cu specificațiile mașinii.
JC INDUSTRY dezvoltă utilaje pentru cauciuc și materiale plastice, alături de matrițe digitale pentru anvelope și alte echipamente industriale, concentrându-se pe integrarea comunicațiilor informaționale, controlului electronic și echipamentelor inteligente. Pentru operațiunile de reșapare, această combinație este relevantă atunci când o fabrică are nevoie de o vizibilitate mai bună a procesului, nu de mașini izolate care nu pot susține înregistrări de producție consecvente.
Nu confundați controalele de reșapare cu gestionarea anvelopelor la sfârșitul duratei de viață
Carcasele respinse și deșeurile de producție necesită o rută separată de eliminare sau reciclare. Această activitate nu previne separarea benzii de rulare la anvelopele care rămân în exploatare, dar poate îmbunătăți ordinea și separarea materialelor într-o instalație de reșapare. Pentru procesarea deșeurilor industriale, un tocător de anvelope second-hand poate procesa anvelope radiale uzate cu sârmă de oțel, întregi, în bucăți de cauciuc sub 50 x 50 mm. Configurațiile ZPS-900 și ZPS-1200 sunt destinate diferitelor dimensiuni de anvelope și volume de procesare, cu funcții de control automat care includ inversarea la suprasarcină.
Acest echipament trebuie evaluat ca parte a unui sistem de manipulare a anvelopelor uzate, nu ca înlocuitor pentru inspecția carcaselor sau controlul procesului de reșapare. Amestecarea acestor decizii este o eroare frecventă de achiziție, deoarece ambele se referă la anvelope, însă rezolvă probleme de siguranță și producție complet diferite.
Verificările importante după vulcanizare
Inspecția finală trebuie să analizeze mai mult decât aspectul suprafeței. Inspectorii trebuie să evalueze poziționarea benzii de rulare, starea umărului, zona îmbinării, defectele legate de vulcanizare și orice semn că ansamblul carcasă-bandă de rulare a fost compromis. Atunci când o fabrică utilizează metode de inspecție nedistructivă, acestea trebuie integrate într-o decizie de acceptare documentată, nu utilizate neconsecvent după ce a apărut deja o problemă.
Cel mai util răspuns la un incident de separare este urmărirea acestuia înapoi prin proces: acceptarea carcasei, parametrii de șlefuire, materialele utilizate, verificările de asamblare, înregistrarea vulcanizării, acceptarea finală și condițiile de exploatare ale anvelopei. Acest lucru separă o eroare operațională punctuală de o slăbiciune recurentă a sistemului. Atunci când același defect apare la mai multe anvelope, schimbarea doar a standardului de inspecție finală este rareori suficientă; trebuie corectată etapa anterioară a procesului care a introdus variația.
O operațiune de reșapare fiabilă se bazează pe pregătire controlată, condiții curate de lipire, asamblare precisă, vulcanizare verificată și trasabilitate. Mașina oferă repetabilitate. Sistemul de calitate asigură aplicarea acestei repetabilități pe carcasa potrivită, cu materialele potrivite, de fiecare dată.