









Gửi tin nhắn cho chúng tôi
Hiện tượng tách lớp gai lốp hiếm khi bắt đầu từ một sai sót nghiêm trọng duy nhất. Hiện tượng này thường phát sinh khi nhiều khâu kiểm soát cùng lúc bị sai lệch: một vỏ lốp có hư hỏng tiềm ẩn được đưa vào sản xuất, quá trình mài để lại bề mặt không đồng đều, lớp liên kết bị nhiễm bẩn hoặc được áp dụng không đúng cách, hoặc điều kiện lưu hóa khác nhau giữa các lốp. Một máy đắp lại lốp được cấu hình phù hợp giúp ngăn ngừa các lỗi này bằng cách làm cho từng công đoạn quan trọng trở nên có thể lặp lại, đo lường và truy xuất dễ dàng hơn.
Đối với các nhà quản lý kiểm soát chất lượng và an toàn, mục tiêu không chỉ đơn giản là tạo ra một lốp đắp lại có bề ngoài đồng nhất. Mục tiêu là thiết lập một quy trình trong đó chỉ những vỏ lốp phù hợp mới được chấp nhận, các bề mặt liên kết được chuẩn bị nhất quán và mọi lốp đều nhận được điều kiện lắp ráp và lưu hóa theo yêu cầu. Thiết bị rất quan trọng vì thao tác thủ công có thể tạo ra biến thiên; tuy nhiên, chỉ riêng thiết bị không thể bù đắp cho các quy định kiểm tra yếu kém hoặc việc kiểm soát quy trình được bảo trì không tốt.
Ngăn ngừa tách lớp bắt đầu trước khi gai lốp mới được lắp đặt
Gai lốp bị tách có thể trông như một lỗi liên kết, nhưng nguyên nhân có thể nằm trong vỏ lốp ban đầu. Hư hỏng quanh cụm đai, hiện tượng mỏi do quá tải trước đó, hơi ẩm xâm nhập, thép bị lộ hoặc sửa chữa không phù hợp đều có thể làm giảm khả năng của vỏ lốp trong việc nâng đỡ gai lốp mới dưới nhiệt độ đường cao tốc và tải trọng tuần hoàn.
Do đó, khu vực kiểm tra của dây chuyền đắp lốp nên hoạt động như một cổng phê duyệt, chứ không phải thủ tục hình thức. Một quy trình tốt kết hợp kiểm tra trực quan với đánh giá bên trong vỏ lốp phù hợp với hoạt động của nhà máy. Người vận hành phải có khả năng xác định liệu vỏ lốp có phù hợp về mặt kết cấu để đắp lại hay không, chứ không chỉ đánh giá liệu sau khi mài nó có thể có vẻ ngoài chấp nhận được hay không.
Đội ngũ chất lượng cũng nên ghi lại lý do loại bỏ vỏ lốp. Các mẫu loại bỏ lặp lại có thể cho thấy các vấn đề ở đội xe đầu nguồn, như tình trạng thiếu áp suất lốp kéo dài, lệch trục, tiếp xúc nhiệt quá mức hoặc các tuyến vận hành không phù hợp. Thiết bị đắp lại lốp cải thiện tính nhất quán, nhưng chất lượng vỏ lốp vẫn là điều kiện đầu tiên để có độ bám dính đáng tin cậy.
Vì sao quá trình mài được kiểm soát có ảnh hưởng trực tiếp đến độ tin cậy của liên kết
Mài loại bỏ gai lốp đã mòn và tạo ra bề mặt đã chuẩn bị để tiếp nhận cao su đệm và gai lốp thay thế. Nếu biên dạng không chính xác, gai lốp mới có thể không nằm đều trên vỏ lốp. Nếu bề mặt quá nhẵn, liên kết có thể yếu hơn; nếu quá nhám hoặc bị hư hại, bề mặt có thể tạo ra các điểm tập trung ứng suất và làm lãng phí vật liệu vỏ lốp.
Máy đắp lại lốp có các thông số mài được kiểm soát giúp người vận hành duy trì biên dạng yêu cầu trên các kích thước lốp xe tải và tình trạng vỏ lốp khác nhau. Bán kính mài, hình dạng đỉnh lốp, hình học vai lốp và độ sâu gai còn lại nhất quán giúp công đoạn lắp ráp có nền tảng ổn định hơn. Điều này đặc biệt quan trọng tại khu vực vai lốp, nơi nhiệt và sự uốn cong trong quá trình vận hành thường khắt khe hơn.
Bụi mài cũng cần được kiểm soát. Mảnh vụn cao su mịn, mảnh dây thép rời, dầu, hơi ẩm và tạp nhiễm do thao tác có thể ảnh hưởng đến hệ thống liên kết. Một sai lầm phổ biến là tập trung vào cài đặt máy trong khi xem việc làm sạch là thứ yếu. Vỏ lốp được mài đúng vẫn cần sạch, khô và được bảo vệ khỏi nhiễm bẩn trước công đoạn tiếp theo.
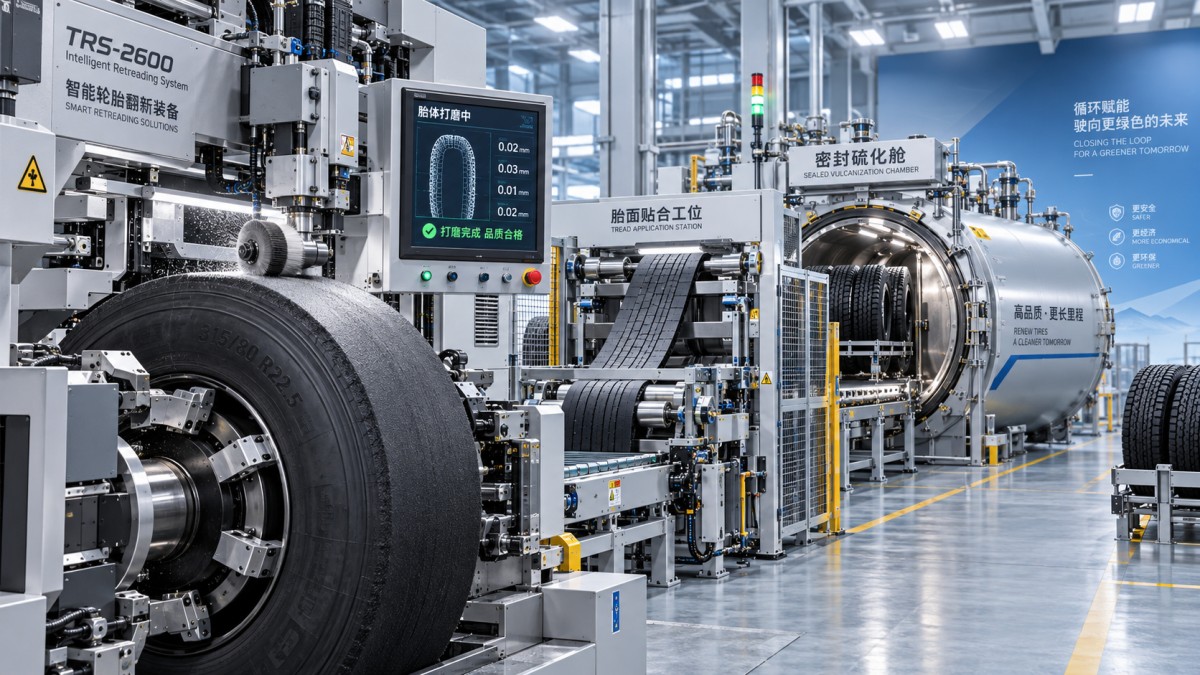
Thiết bị lắp ráp giảm biến thiên tại bề mặt tiếp xúc keo dán
Liên kết giữa vỏ lốp và gai lốp phụ thuộc vào sự tiếp xúc chặt chẽ, đồng đều trên toàn bộ chu vi lốp. Trong quá trình lắp ráp, cao su đệm và gai lốp phải được định vị không có không khí bị kẹt, nếp gấp, հատված bị kéo giãn hoặc các đầu nối không đạt yêu cầu. Những khuyết tật này có thể không nhìn thấy sau khi lưu hóa, nhưng chúng có thể trở thành điểm khởi phát tách lớp trong quá trình sử dụng.
Lắp ráp có hỗ trợ máy móc giúp tiêu chuẩn hóa việc căn tâm gai lốp, lực căng, áp lực ép lăn và kiểm soát chồng mí. Lợi ích mang tính thực tế: người vận hành có thể tuân theo một trình tự lặp lại thay vì chỉ dựa vào phán đoán trực quan và kỹ thuật cá nhân. Đối với các nhà quản lý an toàn, điều này cũng giúp công việc đào tạo và đánh giá có ý nghĩa hơn vì các cài đặt và thao tác chủ chốt có thể được xác định trong hướng dẫn công việc.
Tự động hóa hữu ích nhất khi hỗ trợ kỷ luật quy trình. Nó không nên khuyến khích đội ngũ bỏ qua việc xác minh. Người vận hành vẫn cần kiểm tra độ thẳng hàng của gai lốp, độ áp sát tại vai lốp, chất lượng mối nối và tình trạng vật liệu tiêu hao trước khi lốp đi vào công đoạn lưu hóa.
Kiểm soát lưu hóa là nơi một cụm lắp ráp đạt yêu cầu trở thành lốp đắp lại bền bỉ
Trong quá trình lưu hóa, nhiệt và áp suất kích hoạt hệ thống liên kết và kết hợp gai lốp, cao su đệm cùng vỏ lốp thành một cụm thống nhất. Phân bố áp suất kém, kiểm soát nhiệt độ không phù hợp, chu trình không hoàn chỉnh hoặc thiết bị bao lưu hóa bị hư hỏng có thể để lại những khu vực kết hợp không đủ. Kết quả có thể là một lốp vượt qua kiểm tra trực quan nhưng có biên độ chịu nhiệt, tải trọng và uốn cong lặp lại trên đường thấp hơn.
Thiết bị lưu hóa đáng tin cậy hỗ trợ thực hiện chu trình nhất quán, nhưng kiểm soát chất lượng cần xác minh tình trạng của toàn bộ hệ thống lưu hóa: bao lưu hóa, vành, phớt, van, đường áp suất, cảm biến nhiệt độ và các hồ sơ chứng minh chu trình đã hoàn thành. Hồ sơ quy trình chỉ có giá trị khi các số liệu được liên kết với lốp hoặc lô hàng và được xem xét khi xảy ra khuyết tật hoặc khách hàng trả hàng.
Lựa chọn thiết bị dựa trên các điểm kiểm soát, không chỉ dựa trên công suất đầu ra
Khi đánh giá thiết bị đắp lại lốp, năng lực sản xuất rất quan trọng, nhưng không phải là chỉ báo mạnh nhất cho việc ngăn ngừa tách lớp. Đội ngũ chất lượng và an toàn trước tiên nên xác nhận liệu thiết bị có thể duy trì nhất quán các cài đặt ảnh hưởng đến việc chuẩn bị vỏ lốp, lắp gai lốp và lưu hóa trên dải lốp đang được xử lý hay không.
- Kiểm tra xem các cài đặt có thể được lặp lại theo ca, người vận hành và kích thước lốp hay không, thay vì phải thiết lập lại từ trí nhớ.
- Xác nhận rằng các công đoạn kiểm tra, mài, lắp ráp và lưu hóa có thể được liên kết thông qua nhận diện lốp rõ ràng và hồ sơ sản xuất.
- Xem xét khả năng tiếp cận để làm sạch, hiệu chuẩn và bảo trì. Máy khó bảo trì có xu hướng mất ổn định quy trình theo thời gian.
- Điều chỉnh mức độ tự động hóa phù hợp với kỷ luật vận hành thực tế của nhà máy. Tự động hóa nhiều hơn chỉ hữu ích khi quy trình, đào tạo và xác minh theo kịp.
- Đánh giá hỗ trợ dịch vụ, chạy thử và đào tạo người vận hành cùng với thông số kỹ thuật của máy.
JC INDUSTRY phát triển máy móc cao su và nhựa cùng với khuôn lốp kỹ thuật số và các thiết bị công nghiệp khác, tập trung vào việc tích hợp truyền thông thông tin, điều khiển điện tử và thiết bị thông minh. Đối với hoạt động đắp lại lốp, sự kết hợp này có ý nghĩa khi một nhà máy cần khả năng hiển thị quy trình tốt hơn thay vì các máy riêng lẻ không thể hỗ trợ hồ sơ sản xuất nhất quán.
Không nhầm lẫn việc kiểm soát đắp lại lốp với xử lý lốp hết vòng đời
Vỏ lốp bị loại bỏ và phế liệu sản xuất cần có một tuyến xử lý hoặc tái chế riêng. Hoạt động này không ngăn ngừa tách gai ở các lốp vẫn đang sử dụng, nhưng có thể cải thiện công tác vệ sinh và phân loại vật liệu tại cơ sở đắp lại lốp. Để xử lý phế liệu công nghiệp, mộtmáy nghiền lốp đã qua sử dụng có thể xử lý toàn bộ lốp radial phế thải có dây thép thành mảnh cao su nhỏ hơn 50 x 50 mm. Các cấu hình ZPS-900 và ZPS-1200 được thiết kế cho các kích thước lốp và khối lượng xử lý khác nhau, với các chức năng điều khiển tự động bao gồm đảo chiều khi quá tải.
Thiết bị đó nên được đánh giá như một phần của hệ thống xử lý lốp phế thải, không phải là sự thay thế cho kiểm tra vỏ lốp hoặc kiểm soát quy trình đắp lại. Việc nhầm lẫn các quyết định này là một lỗi mua sắm phổ biến vì cả hai đều liên quan đến lốp, nhưng chúng giải quyết các vấn đề an toàn và sản xuất hoàn toàn khác nhau.
Các kiểm tra quan trọng sau lưu hóa
Kiểm tra cuối cùng nên đánh giá vượt ngoài bề ngoài bề mặt. Nhân viên kiểm tra cần đánh giá vị trí gai lốp, tình trạng vai lốp, khu vực mối nối, các khuyết tật liên quan đến lưu hóa và mọi dấu hiệu cho thấy cụm vỏ lốp hoặc gai lốp đã bị ảnh hưởng. Khi nhà máy sử dụng các phương pháp kiểm tra không phá hủy, các phương pháp này nên được tích hợp vào quyết định phê duyệt có tài liệu thay vì được sử dụng không nhất quán sau khi sự cố đã xảy ra.
Phản ứng hữu ích nhất đối với một sự cố tách lớp là truy vết ngược qua quy trình: chấp nhận vỏ lốp, thông số mài, vật liệu đã sử dụng, kiểm tra lắp ráp, hồ sơ lưu hóa, phê duyệt cuối cùng và điều kiện vận hành của lốp. Điều này phân biệt lỗi vận hành đơn lẻ với điểm yếu hệ thống tái diễn. Khi cùng một khuyết tật xuất hiện trên nhiều lốp, chỉ thay đổi tiêu chuẩn kiểm tra cuối cùng hiếm khi là đủ; công đoạn trước đó đã tạo ra biến thiên phải được khắc phục.
Một hoạt động đắp lại lốp đáng tin cậy được xây dựng trên sự chuẩn bị được kiểm soát, điều kiện liên kết sạch, lắp ráp chính xác, lưu hóa được xác minh và khả năng truy xuất. Máy móc cung cấp khả năng lặp lại. Hệ thống chất lượng đảm bảo khả năng lặp lại đó được áp dụng cho đúng vỏ lốp, với đúng vật liệu, mọi lúc.