









Envíanos un mensaje
Cómo ayudan las máquinas de recauchutado a prevenir la separación de la banda de rodadura en neumáticos de camión
La separación de la banda de rodadura rara vez comienza con un error drástico. Por lo general, se desarrolla cuando varios controles se desvían al mismo tiempo: una carcasa con daños ocultos entra en producción, el raspado deja una superficie irregular, la capa de unión está contaminada o mal aplicada, o las condiciones de curado varían de un neumático a otro. Una máquina de recauchutado de neumáticos correctamente configurada ayuda a prevenir estos fallos al hacer que cada etapa crítica sea repetible, medible y más fácil de rastrear.
Para los responsables de control de calidad y seguridad, el objetivo no es simplemente producir un neumático recauchutado que parezca uniforme. El objetivo es establecer un proceso en el que solo se acepten carcasas adecuadas, las superficies de unión se preparen de forma consistente y cada neumático reciba las condiciones previstas de montaje y curado. El equipo es importante porque el trabajo manual puede introducir variaciones; sin embargo, el equipo por sí solo no puede compensar unas normas de inspección deficientes o unos controles de proceso mal mantenidos.
La prevención de la separación comienza antes de aplicar la nueva banda de rodadura
Una banda de rodadura separada puede parecer un fallo de unión, pero la causa puede estar presente en la carcasa original. Los daños alrededor del paquete de cinturones, la fatiga por sobrecargas anteriores, la entrada de humedad, el acero expuesto o una reparación inadecuada pueden reducir la capacidad de la carcasa para soportar una nueva banda de rodadura bajo el calor de carretera y las cargas cíclicas.
Por lo tanto, la sección de inspección de una línea de recauchutado debe actuar como un punto de liberación, no como una formalidad. Un buen proceso combina la inspección visual con una evaluación interna de la carcasa adecuada para el trabajo de la planta. El operador debe poder identificar si la carcasa es estructuralmente apta para el recauchutado, no solo si puede hacerse que parezca aceptable después del raspado.
Los equipos de calidad también deben registrar por qué se rechazan las carcasas. Los patrones de rechazo repetidos pueden revelar problemas previos de la flota, como baja presión persistente, desalineación de ejes, exposición excesiva al calor o rutas de servicio inadecuadas. El equipo de recauchutado mejora la consistencia, pero la calidad de la carcasa sigue siendo la primera condición para una adhesión fiable.
Por qué el raspado controlado influye directamente en la fiabilidad de la unión
El raspado elimina la banda de rodadura desgastada y crea la superficie preparada que recibirá la goma cojín y la banda de rodadura de sustitución. Si el contorno es inexacto, la nueva banda de rodadura puede no asentarse de manera uniforme sobre la carcasa. Si la superficie es demasiado lisa, la unión puede ser más débil; si es excesivamente rugosa o está dañada, puede crear concentraciones de tensión y desperdiciar material de la carcasa.
Una máquina de recauchutado de neumáticos con parámetros de raspado controlados ayuda a los operadores a mantener el perfil requerido en distintos tamaños de neumáticos de camión y condiciones de carcasa. Un radio de raspado, una forma de corona, una geometría de hombro y una profundidad residual de banda de rodadura consistentes proporcionan una base más estable para la etapa de montaje. Esto es especialmente importante en la zona del hombro, donde el calor y la flexión suelen ser más exigentes durante el servicio.
El polvo generado por el raspado también debe controlarse. Los residuos finos de caucho, los fragmentos sueltos de alambre, el aceite, la humedad y la contaminación por manipulación pueden interferir con el sistema de unión. Un error común es centrarse en el ajuste de la máquina y tratar la limpieza como algo secundario. Una carcasa correctamente raspada aún debe estar limpia, seca y protegida de la contaminación antes de la siguiente etapa.
El equipo de montaje reduce la variación en la interfaz adhesiva
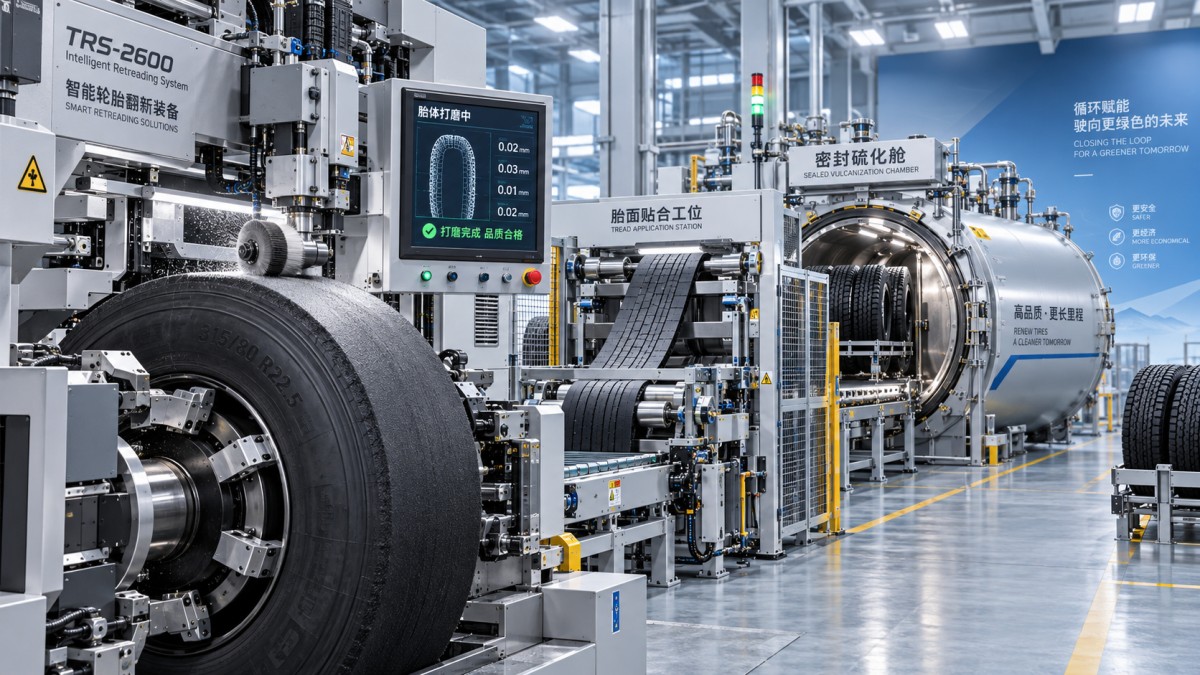
La unión entre la carcasa y la banda de rodadura depende de un contacto íntimo y uniforme en toda la circunferencia del neumático. Durante el montaje, la goma cojín y la banda de rodadura deben colocarse sin aire atrapado, pliegues, secciones estiradas o extremos mal unidos. Estos defectos pueden no ser visibles después del curado, pero pueden convertirse en puntos de inicio de separación durante el servicio.
El montaje asistido por máquina ayuda a estandarizar el centrado de la banda de rodadura, la tensión, la presión de rodillado y el control de solapamiento. El beneficio es práctico: los operadores pueden seguir una secuencia repetible en lugar de depender únicamente del juicio visual y de la técnica individual. Para los responsables de seguridad, esto también hace que la formación y las auditorías sean más significativas, ya que los ajustes y acciones clave pueden definirse en una instrucción de trabajo.
La automatización es más útil cuando respalda la disciplina del proceso. No debe animar a los equipos a omitir la verificación. Los operadores aún deben comprobar la alineación de la banda de rodadura, el asentamiento de los hombros, la calidad de la unión y el estado de los materiales consumibles antes de que el neumático entre en la etapa de curado.
El control del curado es donde un conjunto correcto se convierte en un neumático recauchutado duradero
Durante el curado, el calor y la presión activan el sistema de unión y consolidan la banda de rodadura, la goma cojín y la carcasa en un solo conjunto. Una distribución deficiente de la presión, un control de temperatura inadecuado, un ciclo incompleto o equipos de envolvente dañados pueden dejar zonas con consolidación insuficiente. El resultado puede ser un neumático que supera una inspección visual pero tiene un margen reducido frente al calor, la carga y la flexión repetida en carretera.
Un equipo de curado fiable permite una ejecución consistente del ciclo, pero el control de calidad debe verificar el estado de todo el sistema de curado: envolventes, llantas, sellos, válvulas, líneas de presión, sensores de temperatura y los registros que demuestran que el ciclo se completó. Un registro de proceso solo es valioso cuando las lecturas están vinculadas al neumático o lote y se revisan cuando se producen defectos o devoluciones de clientes.
Elija equipos en función de los puntos de control, no solo de la capacidad de producción
Al evaluar equipos de recauchutado, la capacidad de producción es importante, pero no es el indicador más sólido para prevenir la separación. Los equipos de calidad y seguridad deben confirmar primero si el equipo puede mantener de forma consistente los ajustes que afectan a la preparación de la carcasa, la aplicación de la banda de rodadura y el curado en toda la gama de neumáticos procesada.
- Compruebe si los ajustes pueden repetirse por turno, operador y tamaño de neumático, en lugar de recrearse de memoria.
- Confirme que las etapas de inspección, raspado, montaje y curado pueden vincularse mediante una identificación clara del neumático y registros de producción.
- Revise el acceso para limpieza, calibración y mantenimiento. Una máquina difícil de mantener tiende a perder estabilidad de proceso con el tiempo.
- Adapte la automatización a la disciplina operativa real de la planta. Una mayor automatización solo es útil cuando los procedimientos, la formación y la verificación avanzan al mismo ritmo.
- Evalúe el soporte de servicio, la puesta en marcha y la formación de operadores junto con las especificaciones de la máquina.
JC INDUSTRY desarrolla maquinaria para caucho y plástico junto con moldes digitales para neumáticos y otros equipos industriales, con especial atención a la integración de comunicación de información, control electrónico y equipos inteligentes. Para las operaciones de recauchutado, esta combinación es relevante cuando una planta necesita una mayor visibilidad del proceso en lugar de máquinas aisladas que no pueden respaldar registros de producción consistentes.
No confunda los controles de recauchutado con la gestión de neumáticos al final de su vida útil
Las carcasas rechazadas y los desechos de producción requieren una ruta independiente de eliminación o reciclaje. Esta actividad no evita la separación de la banda de rodadura en los neumáticos que permanecen en servicio, pero puede mejorar el orden y la segregación de materiales en una instalación de recauchutado. Para el procesamiento de residuos industriales, unatrituradora de neumáticos usados de segunda mano puede procesar neumáticos radiales completos de desecho con alambre de acero en chips de caucho de menos de 50 x 50 mm. Las configuraciones ZPS-900 y ZPS-1200 están destinadas a distintos tamaños de neumáticos y volúmenes de procesamiento, con funciones de control automatizado que incluyen inversión por sobrecarga.
Este equipo debe evaluarse como parte de un sistema de gestión de neumáticos de desecho, no como sustituto de la inspección de carcasas o del control del proceso de recauchutado. Mezclar estas decisiones es un error común de adquisición porque ambas se refieren a neumáticos, pero resuelven problemas de seguridad y producción totalmente diferentes.
Las comprobaciones que importan después del curado
La inspección final debe mirar más allá de la apariencia de la superficie. Los inspectores deben evaluar la colocación de la banda de rodadura, el estado de los hombros, la zona de unión, los defectos relacionados con el curado y cualquier señal de que el conjunto de carcasa o banda de rodadura se haya visto comprometido. Cuando una planta utiliza métodos de inspección no destructiva, estos deben integrarse en una decisión de liberación documentada en lugar de utilizarse de forma inconsistente después de que ya haya ocurrido un problema.
La respuesta más útil ante un incidente de separación es rastrearlo hacia atrás a través del proceso: aceptación de la carcasa, parámetros de raspado, materiales utilizados, comprobaciones de montaje, registro de curado, liberación final y condiciones de servicio del neumático. Esto diferencia un error operativo aislado de una debilidad recurrente del sistema. Cuando el mismo defecto aparece en varios neumáticos, rara vez basta con cambiar únicamente el estándar de inspección final; debe corregirse la etapa anterior del proceso que introdujo la variación.
Una operación de recauchutado fiable se basa en una preparación controlada, condiciones de unión limpias, un montaje preciso, un curado verificado y trazabilidad. La máquina proporciona la repetibilidad. El sistema de calidad garantiza que esa repetibilidad se aplique a la carcasa correcta, con los materiales correctos, siempre.