









Envie-nos uma Mensagem
Como as máquinas de recauchutagem ajudam a prevenir a separação da banda de rodagem em pneus de caminhão
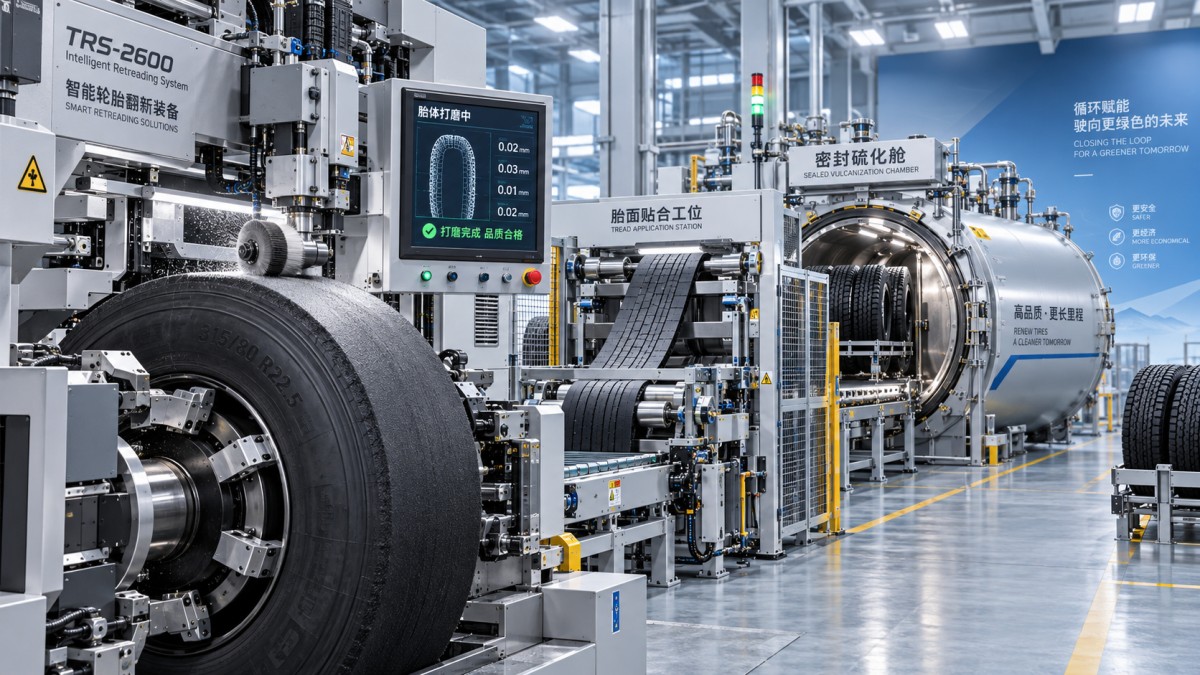
A separação da banda de rodagem raramente começa com um único erro grave. Normalmente, desenvolve-se quando vários controlos falham ao mesmo tempo: uma carcaça com danos ocultos entra na produção, a raspagem deixa uma superfície irregular, a camada de ligação está contaminada ou é mal aplicada, ou as condições de vulcanização variam de pneu para pneu. Uma máquina de recauchutagem de pneus corretamente configurada ajuda a prevenir estas falhas ao tornar cada etapa crítica repetível, mensurável e mais fácil de rastrear.
Para os gestores de controlo de qualidade e segurança, o objetivo não é simplesmente produzir um pneu recauchutado com aspeto uniforme. O objetivo é estabelecer um processo em que apenas carcaças adequadas sejam aceites, as superfícies de ligação sejam preparadas de forma consistente e cada pneu receba as condições previstas de montagem e vulcanização. O equipamento é importante porque o trabalho manual pode introduzir variações; no entanto, o equipamento por si só não pode compensar regras de inspeção deficientes ou controlos de processo mal mantidos.
A prevenção da separação começa antes da aplicação da nova banda de rodagem
Uma banda de rodagem separada pode parecer uma falha de ligação, mas a causa pode estar presente na carcaça original. Danos na zona do conjunto de cintas, fadiga causada por sobrecarga anterior, infiltração de humidade, aço exposto ou uma reparação inadequada podem reduzir a capacidade da carcaça de suportar uma nova banda de rodagem sob o calor da estrada e cargas cíclicas.
Por isso, a secção de inspeção de uma linha de recauchutagem deve funcionar como uma barreira de aprovação, e não como uma mera formalidade. Um bom processo combina a inspeção visual com uma avaliação interna da carcaça adequada ao trabalho da fábrica. O operador deve conseguir identificar se a carcaça é estruturalmente adequada para recauchutagem, e não apenas se pode adquirir um aspeto aceitável após a raspagem.
As equipas de qualidade também devem registar os motivos da rejeição das carcaças. Padrões de rejeição repetidos podem revelar problemas anteriores na frota, como subpressão persistente, desalinhamento dos eixos, exposição excessiva ao calor ou rotas de serviço inadequadas. O equipamento de recauchutagem melhora a consistência, mas a qualidade da carcaça continua a ser a primeira condição para uma adesão fiável.
Porque a raspagem controlada tem um efeito direto na fiabilidade da ligação
A raspagem remove a banda de rodagem desgastada e cria a superfície preparada que receberá a borracha de ligação e a banda de rodagem de substituição. Se o contorno for impreciso, a nova banda de rodagem poderá não assentar uniformemente sobre a carcaça. Se a superfície for demasiado lisa, a ligação poderá ser mais fraca; se for excessivamente áspera ou danificada, poderá criar concentrações de tensão e desperdiçar material da carcaça.
Uma máquina de recauchutagem de pneus com parâmetros de raspagem controlados ajuda os operadores a manter o perfil necessário em diferentes tamanhos de pneus para camião e condições de carcaça. Um raio de raspagem, formato da coroa, geometria dos ombros e profundidade residual da banda de rodagem consistentes proporcionam uma base mais estável para a etapa de montagem. Isto é particularmente importante na zona dos ombros, onde o calor e a flexão são frequentemente mais exigentes durante a utilização.
O pó gerado pela raspagem também deve ser controlado. Detritos finos de borracha, fragmentos soltos de arame, óleo, humidade e contaminação decorrente do manuseamento podem interferir no sistema de ligação. Um erro comum é concentrar-se na configuração da máquina e considerar a limpeza secundária. Uma carcaça corretamente raspada ainda precisa de estar limpa, seca e protegida contra contaminação antes da etapa seguinte.
O equipamento de montagem reduz a variação na interface adesiva
A ligação entre a carcaça e a banda de rodagem depende de um contacto íntimo e uniforme em toda a circunferência do pneu. Durante a montagem, a borracha de ligação e a banda de rodagem devem ser posicionadas sem ar aprisionado, dobras, secções esticadas ou extremidades mal unidas. Estes defeitos podem não ser visíveis após a vulcanização, mas podem tornar-se pontos de início de separação durante a utilização.
A montagem assistida por máquina ajuda a padronizar a centragem da banda de rodagem, a tensão, a pressão de compactação e o controlo de sobreposição. O benefício é prático: os operadores podem seguir uma sequência repetível em vez de dependerem apenas da avaliação visual e da técnica individual. Para os gestores de segurança, isto também torna o trabalho de formação e auditoria mais significativo, porque as definições e ações principais podem ser estabelecidas numa instrução de trabalho.
A automação é mais útil quando apoia a disciplina do processo. Não deve incentivar as equipas a ignorar a verificação. Os operadores ainda precisam de verificar o alinhamento da banda de rodagem, o assentamento dos ombros, a qualidade da emenda e o estado dos materiais consumíveis antes de o pneu entrar na etapa de vulcanização.
O controlo da vulcanização é onde uma montagem correta se torna num pneu recauchutado durável
Durante a vulcanização, o calor e a pressão ativam o sistema de ligação e consolidam a banda de rodagem, a borracha de ligação e a carcaça numa única montagem. Uma distribuição inadequada da pressão, um controlo de temperatura impróprio, um ciclo incompleto ou equipamento de envelope danificado podem deixar áreas com consolidação insuficiente. O resultado pode ser um pneu que passa numa inspeção visual, mas tem uma margem reduzida contra calor, carga e flexão repetida na estrada.
Um equipamento de vulcanização fiável permite uma execução consistente do ciclo, mas o controlo de qualidade deve verificar o estado de todo o sistema de vulcanização: envelopes, aros, vedantes, válvulas, linhas de pressão, sensores de temperatura e os registos que demonstram que o ciclo foi concluído. Um registo de processo só é valioso quando as leituras estão associadas ao pneu ou lote e são analisadas quando ocorrem defeitos ou devoluções de clientes.
Escolha o equipamento com base nos pontos de controlo, não apenas na capacidade de produção
Ao avaliar equipamento de recauchutagem, a capacidade de produção é importante, mas não é o indicador mais forte da prevenção de separação. As equipas de qualidade e segurança devem primeiro confirmar se o equipamento consegue manter de forma consistente as definições que afetam a preparação da carcaça, a aplicação da banda de rodagem e a vulcanização em toda a gama de pneus processados.
- Verifique se as definições podem ser repetidas por turno, operador e tamanho de pneu, em vez de serem recriadas de memória.
- Confirme que as etapas de inspeção, raspagem, montagem e vulcanização podem ser associadas através de uma identificação clara do pneu e de registos de produção.
- Analise o acesso para limpeza, calibração e manutenção. Uma máquina de difícil manutenção tende a perder a estabilidade do processo ao longo do tempo.
- Adapte a automação à disciplina operacional real da fábrica. Mais automação só é útil quando os procedimentos, a formação e a verificação acompanham esse desenvolvimento.
- Avalie o apoio técnico, o comissionamento e a formação dos operadores juntamente com as especificações da máquina.
A JC INDUSTRY desenvolve máquinas para borracha e plástico, juntamente com moldes digitais para pneus e outros equipamentos industriais, com foco na integração de comunicação de informação, controlo eletrónico e equipamento inteligente. Para as operações de recauchutagem, esta combinação é relevante quando uma fábrica necessita de maior visibilidade do processo, em vez de máquinas isoladas que não conseguem suportar registos de produção consistentes.
Não confunda os controlos de recauchutagem com o manuseamento de pneus em fim de vida
Carcaças rejeitadas e resíduos de produção necessitam de uma via separada de eliminação ou reciclagem. Esta atividade não evita a separação da banda de rodagem em pneus que permanecem em serviço, mas pode melhorar a organização e a segregação de materiais numa instalação de recauchutagem. Para o processamento de resíduos industriais, umtriturador de pneus usados de segunda mão pode processar pneus radiais inteiros de aço descartados em pedaços de borracha inferiores a 50 x 50 mm. As configurações ZPS-900 e ZPS-1200 destinam-se a diferentes tamanhos de pneus e volumes de processamento, com funções de controlo automatizado que incluem reversão por sobrecarga.
Este equipamento deve ser avaliado como parte de um sistema de manuseamento de pneus usados, e não como substituto da inspeção de carcaças ou do controlo do processo de recauchutagem. Misturar estas decisões é um erro comum de aquisição porque ambas envolvem pneus, mas resolvem problemas de segurança e produção totalmente diferentes.
As verificações que importam após a vulcanização
A inspeção final deve ir além da aparência da superfície. Os inspetores precisam de avaliar o posicionamento da banda de rodagem, o estado dos ombros, a zona da emenda, os defeitos relacionados com a vulcanização e qualquer sinal de comprometimento da montagem da carcaça ou da banda de rodagem. Quando uma fábrica utiliza métodos de inspeção não destrutivos, estes devem ser integrados numa decisão de aprovação documentada, em vez de serem utilizados de forma inconsistente depois de um problema já ter ocorrido.
A resposta mais útil a um incidente de separação é rastreá-lo retrospetivamente ao longo do processo: aceitação da carcaça, parâmetros de raspagem, materiais utilizados, verificações de montagem, registo de vulcanização, aprovação final e condições de serviço do pneu. Isto distingue um erro operacional isolado de uma fragilidade recorrente do sistema. Quando o mesmo defeito aparece em vários pneus, alterar apenas o padrão de inspeção final raramente é suficiente; a etapa anterior do processo que introduziu a variação deve ser corrigida.
Uma operação de recauchutagem fiável baseia-se numa preparação controlada, condições de ligação limpas, montagem precisa, vulcanização verificada e rastreabilidade. A máquina proporciona a repetibilidade. O sistema de qualidade garante que essa repetibilidade é aplicada à carcaça certa, com os materiais certos, sempre.