









أرسل لنا رسالة
كيف تؤثر عمليات تغيير مقاسات الإطارات على إنتاجية آلة بناء الإطارات
تؤدي عمليات تغيير مقاسات الإطارات إلى خفض إنتاجية آلة بناء الإطارات من خلال ثلاث خسائر منفصلة: توقف الإنتاج أثناء التجهيز، وانخفاض سرعة التشغيل أثناء استقرار عملية البناء الجديدة، والإطارات المرفوضة التي يتم إنتاجها قبل تأكيد الإعدادات. يصف زمن الدورة المقنن الإنتاج المستقر فقط في ظل ظروف محددة. لذلك، يجب أن يأخذ تقدير السعة المفيد في الاعتبار أيضًا مزيج المقاسات المجدول، والعمل المطلوب بين المقاسات، والوقت اللازم لاعتماد الإطارات الخضراء المقبولة.
غالبًا ما يكمن أكبر اختلاف بين تغيير مقاس يظل ضمن إعدادات الأدوات الحالية، وآخر يتطلب استبدال الأسطوانات أو معدات مناولة الحواف أو مكونات النقل. ولذلك، يمكن لآلتين تتمتعان بسرعات مقننة متقاربة أن تحققا إنتاجية مختلفة خلال الوردية عند تشغيل جدول الإنتاج المختلط نفسه.
حدّد نطاق التغيير قبل مقارنة الإنتاجية
إن قياس التغيير من لحظة توقف الآلة إلى أول دورة أوتوماتيكية يستبعد جزءًا من فاقد الإنتاج. أما النطاق التشغيلي الأكثر فائدة فيمتد من آخر إطار أخضر مقبول بالمواصفة الصادرة إلى أول إطار أخضر مقبول بالمواصفة الواردة. وينبغي تسجيل فترة الارتفاع التدريجي اللاحقة بشكل منفصل حتى يستقر معدل الدورة المتفق عليه وجودة البناء.
يكتسب هذا التمييز أهمية عندما يتطلب الإطار الأول فحصًا وضبطًا وتجربة بناء أخرى. فقد يؤدي الإعداد الميكانيكي القصير إلى انقطاع طويل في الإنتاج المقبول. وعلى العكس، فإن إتمام تجهيز المواد أثناء تشغيل المقاس السابق يقلل وقت التوقف دون تغيير تسلسل الضبط الفعلي.
حافظ على اتساق معايير القبول عند إجراء المقارنات. يجب أن يتوافق وضع المكونات، وحالة الوصلات، وتثبيت الحافة، وأبعاد الإطار الأخضر مع مواصفة المنتج المعتمدة. ويُعد القبول في مرحلة البناء مقياسًا مرحليًا؛ إذ تعتمد الإنتاجية النهائية القابلة للبيع أيضًا على المعالجة والفحص اللاحق.
تعيين المقاس لا يصف الإعداد الكامل
لا يُعد قطر الجنط الاسمي وحده مؤشرًا موثوقًا لجهد التغيير. فقد تتطلب الإطارات التي تشترك في القطر نفسه عروض بناء وأطوال مكونات وملامح حواف وإعدادات تشكيل مختلفة. كما أن التغييرات بين عائلات الهياكل تؤدي إلى اختلافات إضافية حتى عندما تبدو الأبعاد الخارجية متقاربة.
تتطلب هذه الفئات التحقق من إعداد الآلة الفعلي. ولا يثبت نطاق القطر المذكور أن كل انتقال ضمنه يتم تلقائيًا. إذ تحدد مخزونات الأدوات، وحدود الضبط، والتركيبات المسموح بها للأسطوانات وحلقات النقل وأجهزة الحواف، التغييرات التي يمكن إجراؤها دون استبدال المكونات.
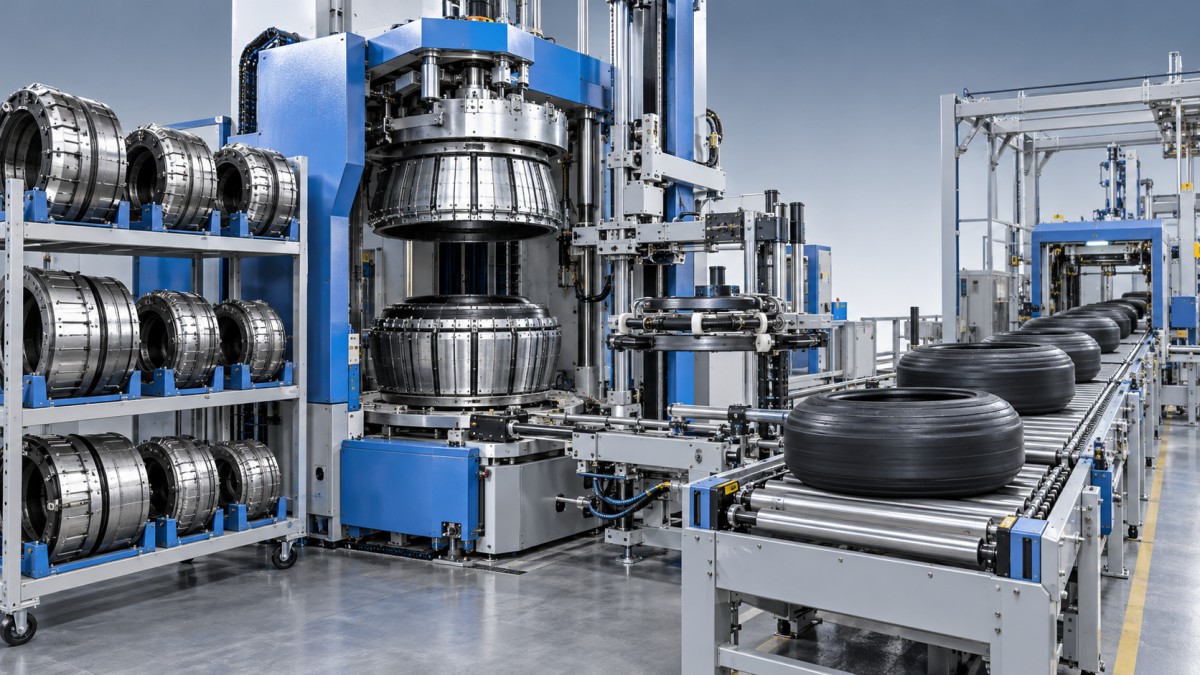
مواقع نشوء فاقد إعادة التشغيل
تحدد قابلية التكرار الميكانيكية مقدار التصحيح المطلوب بعد تغيير الأدوات. فقد تتسبب أسطح التحديد المتآكلة، أو التثبيت غير المتسق، أو سوء التحكم في محاذاة الأسطوانة، في أخطاء وضع بعد استعادة الإعدادات الاسمية. وقد يبدو العَرَض الناتج كمشكلة في الوصفة، رغم أن تكرار تعديلات البرنامج لن يصحح مرجعًا ميكانيكيًا غير مستقر.
ينشئ إعداد المواد نمطًا مختلفًا من الفاقد. إذ تتطلب البطانة الداخلية، وطبقة الهيكل، والجدار الجانبي، والحزام، ومكونات المداس، أبعادًا وطريقة تقديم صحيحة وفق الهيكل المحدد. وعندما تتطلب أنظمة الإمداد إعادة تمرير الخامة أو تغيير اللفائف، تظل الآلة غير متاحة حتى تصبح المادة جاهزة عند نقطة التطبيق. ويؤدي تجهيز المكونات ووضع بطاقات تعريف عليها مسبقًا إلى إزالة الانتظار القابل للتجنب، شريطة الالتزام بحدود تخزين المواد والتعرض لها.
بعد إعادة التشغيل، تستحق جودة الوصلات وتمركز المكونات اهتمامًا خاصًا. فقد يؤدي طول القطع غير الصحيح، أو شد التغذية، أو موضع التطبيق، إلى تفاوت في التراكب أو تجاعيد أو انزياح المكونات. وقد يؤدي خفض سرعة الدورة ببساطة إلى إخفاء العَرَض مع بقاء خطأ الإعداد الأساسي دون معالجة.
يقلل استدعاء الوصفة من الإدخال اليدوي، لكن الوصفة لا تكون موثوقة إلا عندما تتطابق مع الأدوات المركبة ومواصفة المواد. وينبغي أن تربط مراقبة الإصدارات بين مواصفة الإطار، وهوية الأدوات، والإعدادات المعتمدة. وإلا فقد يؤدي اسم وصفة مألوف إلى تحميل قيم تم التحقق منها لترتيب مختلف من المعدات.
حوّل جدول الإنتاج إلى تقدير للإنتاجية
احسب الإنتاج المقبول لكل تشغيل إنتاجي، باستخدام زمن الدورة الخاص بكل مقاس. إن قسمة الوردية بأكملها على أسرع زمن دورة في الكتالوج تفترض التشغيل المستمر بمواصفة واحدة، وتخفي تأثير الدفعات القصيرة.
لكل تشغيل، يمكن استخدام العلاقة العملية التالية للتخطيط:
الإطارات الخضراء المقبولة = (زمن التشغيل المخصص − زمن الإعداد المتوقف − الخسائر الأخرى الناتجة عن التوقف) ÷ زمن الدورة المستقر − فاقد الارتفاع التدريجي − عمليات البناء المرفوضة.
استخدم وحدات زمنية متسقة. عبّر عن فاقد الارتفاع التدريجي باعتباره الفرق بين الإنتاج عند المعدل المستقر وعمليات البناء الفعلية خلال فترة الارتفاع التدريجي؛ إذ إن طرح فترة الارتفاع التدريجي بأكملها سيؤدي إلى احتساب جزء من الفاقد مرتين. وينبغي أن تشمل عمليات البناء المرفوضة الإطارات المنتجة فعليًا التي لم تجتز القبول، لا الإطارات التي سبق تمثيلها كزمن إنتاج مفقود.
اجمع عمليات التشغيل لتقدير إنتاجية الوردية. أدرج فترات تعليق الفحص صراحةً إذا أدت إلى إيقاف الإنتاج أو استنفاد المخزون الوسيط المتاح. وعندما يتزامن الفحص مع استمرار البناء، سجّل الأعمال قيد التنفيذ الناتجة وأي مرفوضات متأثرة بدلًا من اعتبار مدة الفحص بأكملها تلقائيًا فترة توقف.
يغيّر طول الدفعة النتيجة بشكل كبير. إذ يستهلك الإعداد نفسه حصة أكبر من الوقت المتاح في التشغيل القصير. وتوزع الدفعات الأكبر هذا الفاقد على عدد أكبر من الإطارات، لكنها تزيد المخزون أيضًا وقد تعطل التسلسل في العمليات اللاحقة. وغالبًا ما يؤدي تجميع المقاسات التي تشترك في الأدوات إلى تقليل فاقد التغيير مع الحفاظ على قدر أكبر من مرونة الجدولة.
يجب أن تعمل الأتمتة على تقصير المهمة المحدِّدة الفعلية
تكون الوضعية الأوتوماتيكية ذات قيمة عندما يهيمن الضبط اليدوي المتكرر على وقت الإعداد. لكنها تحقق تحسنًا أقل عندما تكون المهمة الأطول هي انتظار أسطوانة بديلة، أو تحديد المكونات الصحيحة، أو اعتماد الإطار الأول. وينبغي أن تفصل قياسات الوقت بين التجهيز، والعمل الميكانيكي، وإعداد أنظمة التحكم، وإعداد المواد، واعتماد الجودة، حتى يصبح النشاط المحدِّد ظاهرًا.
يوفر التجهيز المتوازي فرصة مباشرة: جهّز الأدوات، وتحقق من توفر الوصفة، وأعد المواد بينما لا يزال المقاس الصادر قيد التشغيل. ويجب أن تظل الأنشطة التي تتطلب الوصول إلى مناطق الآلة الخطرة ضمن إجراءات العزل والوصول الآمن المعتمدة. ولا يكون تقصير زمن التغيير المسجل ذا معنى إلا عند تطبيق متطلبات السلامة والقبول نفسها.
تتطلب الآلات متعددة المراحل أيضًا قياسًا على مستوى كل مرحلة. فالتغيير المكتمل في مرحلة الهيكل لا يعيد الإنتاجية الكاملة إذا ظلت مرحلة الحزام والمداس أو تسلسل النقل غير متاح. سجّل مكان تشكل أول طابور انتظار، وما إذا كانت أجهزة المناولة المشتركة تمنع تنفيذ أعمال الإعداد المتزامنة.
تأكد من قدرة العملية التالية على استقبال المقاس الجديد
لا تتحول سعة البناء إلى إنتاج إطارات نهائي إلا عندما يستوعب جدول المعالجة مزيج الإطارات الخضراء الجديد. إذ يؤدي تغيير القالب في العملية اللاحقة أو عدم توفر مكبس متوافق إلى إنشاء مخزون منتظر، وقد يتسبب في نهاية المطاف في توقف آلة البناء.
على سبيل المثال، عند تنسيق الإنتاج مع مكبس معالجة إطارات مستعمل، تتطلب التوافقية مطابقة نطاق أقطار الحواف للمكبس المحدد، وارتفاع القالب، والخلوص داخل الحجرة، وقوة الإغلاق. ويشمل النطاق المدرج تكوينات ذات قالبين، لكن يجب مطابقة قيم المواصفات مع الطراز الفردي. ويمثل زمن فتح القالب وإغلاقه جزءًا واحدًا فقط من دورة المعالجة، ولا يمكنه وحده تحديد إنتاجية العملية اللاحقة.
لذلك، ينبغي أن تشمل تجربة قبول تمثيلية انتقالًا يحتفظ بالأدوات، وآخر يتطلب الاستبدال، باستخدام المواد المقصودة وترتيب العمالة المعتاد. سجّل بشكل منفصل آخر إطار صادر مقبول، وأول إطار وارد مقبول، واستعادة الدورة المستقرة، وعمليات البناء المرفوضة، والانتظار في العملية اللاحقة. وتوفر هذه الملاحظات أساسًا موثوقًا لتحديد بدل التغيير الخاص بجدول الإنتاج المقصود.