









Gửi tin nhắn cho chúng tôi
Việc thay đổi cỡ lốp làm giảm sản lượng của máy thành hình lốp do ba tổn thất riêng biệt: dừng sản xuất trong khi thiết lập, vận hành chậm hơn trong lúc quy trình thành hình mới ổn định và lốp bị loại trước khi xác nhận các cài đặt. Thời gian chu kỳ định mức chỉ mô tả sản xuất ổn định trong các điều kiện xác định. Để ước tính công suất hữu ích, cần tính đến cơ cấu cỡ lốp theo kế hoạch, công việc cần thực hiện giữa các cỡ và thời gian cần thiết để phê duyệt lốp mộc đạt yêu cầu.
Khác biệt lớn nhất thường nằm ở chỗ việc chuyển đổi cỡ lốp có sử dụng cấu hình dụng cụ hiện có hay cần thay thế trống, thiết bị xử lý tanh lốp hoặc các bộ phận chuyển lốp. Vì vậy, hai máy có tốc độ định mức tương tự nhau vẫn có thể đạt sản lượng khác nhau trong một ca khi chạy cùng một lịch sản xuất gồm nhiều cỡ lốp.
Xác định ranh giới của thời gian chuyển đổi trước khi so sánh sản lượng
Nếu đo thời gian chuyển đổi từ lúc máy dừng đến chu kỳ tự động đầu tiên, phép đo này sẽ bỏ qua một phần tổn thất sản xuất. Ranh giới vận hành hữu ích hơn là từ chiếc lốp mộc cuối cùng đạt yêu cầu của quy cách cũ đến chiếc lốp mộc đầu tiên đạt yêu cầu của quy cách mới. Sau đó, cần ghi nhận riêng giai đoạn tăng tốc cho đến khi tốc độ chu kỳ đã thống nhất và chất lượng thành hình ổn định.
Sự khác biệt này rất quan trọng khi chiếc lốp đầu tiên cần được kiểm tra, điều chỉnh và thành hình thử lại. Thời gian thiết lập cơ khí ngắn vẫn có thể dẫn đến gián đoạn kéo dài đối với sản lượng được chấp nhận. Ngược lại, việc chuẩn bị vật liệu trong khi máy vẫn đang chạy cỡ trước sẽ giảm thời gian dừng mà không làm thay đổi trình tự điều chỉnh cơ khí.
Hãy áp dụng nhất quán các tiêu chí nghiệm thu khi so sánh. Vị trí đặt các bộ phận, tình trạng mối nối, độ khớp của tanh và kích thước lốp mộc phải tuân theo quy cách sản phẩm đã phê duyệt. Nghiệm thu ở công đoạn thành hình là một chỉ số trung gian; sản lượng thành phẩm có thể bán được còn phụ thuộc vào lưu hóa và kiểm tra ở các công đoạn sau.
Ký hiệu cỡ lốp không mô tả đầy đủ việc thiết lập máy
Chỉ riêng đường kính danh nghĩa của vành không phải là căn cứ đáng tin cậy để đánh giá công sức chuyển đổi. Các loại lốp có cùng đường kính này vẫn có thể yêu cầu chiều rộng thành hình, chiều dài các bộ phận, biên dạng tanh và cài đặt định hình khác nhau. Việc chuyển đổi giữa các dòng kết cấu cũng phát sinh thêm khác biệt, ngay cả khi kích thước bên ngoài gần giống nhau.
Cần xác nhận các nhóm này dựa trên cấu hình máy thực tế. Dải đường kính được báo giá không chứng minh rằng mọi chuyển đổi trong dải đó đều được thực hiện tự động. Danh mục dụng cụ, giới hạn điều chỉnh và các tổ hợp trống, vòng chuyển lốp và thiết bị tanh được phép sử dụng sẽ quyết định những thay đổi nào có thể thực hiện mà không cần thay thế bộ phận.
Các nguồn phát sinh tổn thất khi khởi động lại
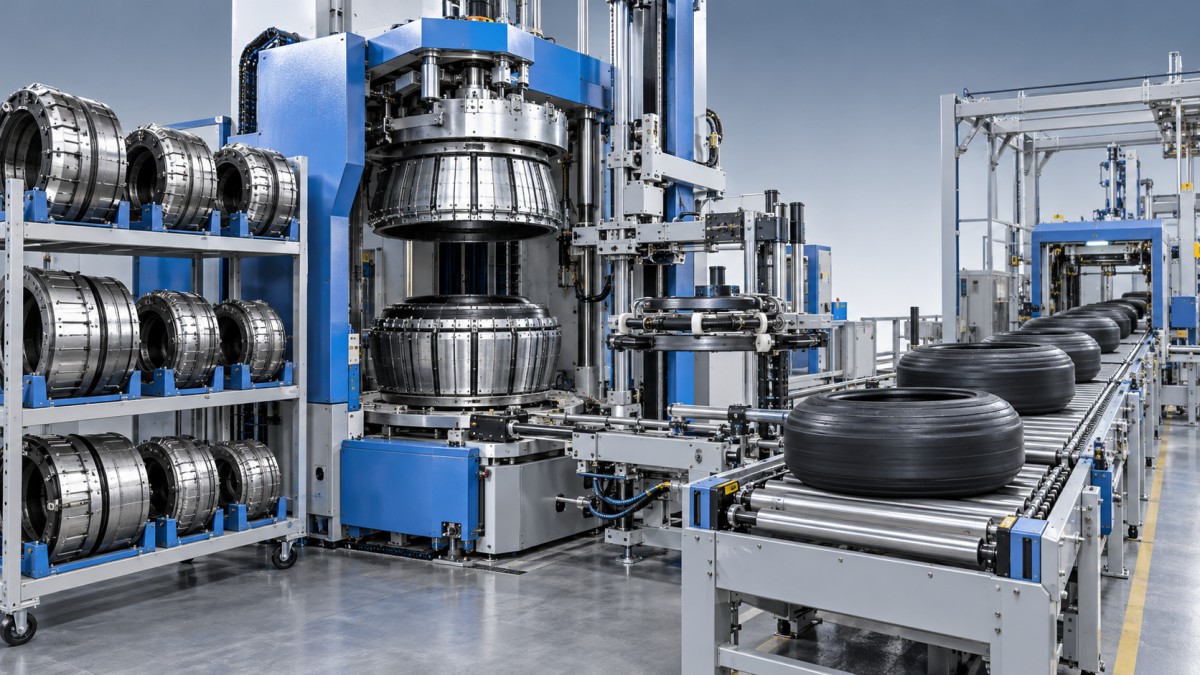
Khả năng lặp lại của cơ cấu máy quyết định mức độ hiệu chỉnh cần thực hiện sau khi thay dụng cụ. Bề mặt định vị bị mòn, lực kẹp không đồng đều hoặc căn chỉnh trống không được kiểm soát tốt có thể gây sai lệch vị trí sau khi khôi phục các cài đặt danh nghĩa. Triệu chứng phát sinh có thể giống như lỗi công thức cài đặt, nhưng việc liên tục điều chỉnh phần mềm sẽ không khắc phục được chuẩn tham chiếu cơ khí không ổn định.
Thiết lập vật liệu tạo ra một dạng tổn thất khác. Các bộ phận như lớp lót trong, lớp bố thân, hông lốp, lớp đai và lớp gai lốp phải có kích thước và cách bố trí phù hợp với kết cấu đã chọn. Nếu hệ thống cấp liệu cần luồn lại vật liệu hoặc thay cuộn, máy sẽ không thể hoạt động cho đến khi vật liệu sẵn sàng tại vị trí đắp. Chuẩn bị trước các bộ phận đã dán nhãn sẽ loại bỏ thời gian chờ không cần thiết, với điều kiện tuân thủ giới hạn bảo quản và thời gian phơi nhiễm vật liệu.
Sau khi khởi động lại, cần đặc biệt chú ý đến chất lượng mối nối và độ đồng tâm của các bộ phận. Chiều dài cắt, lực căng cấp liệu hoặc vị trí đắp không chính xác có thể gây sai lệch độ chồng mí, nhăn hoặc lệch vị trí các bộ phận. Chỉ giảm tốc độ chu kỳ có thể che khuất triệu chứng trong khi lỗi thiết lập cơ bản vẫn chưa được khắc phục.
Khôi phục công thức cài đặt giúp giảm thao tác nhập liệu thủ công, nhưng công thức chỉ đáng tin cậy khi khớp với dụng cụ đã lắp đặt và quy cách vật liệu. Việc kiểm soát phiên bản cần liên kết quy cách lốp, mã nhận dạng dụng cụ và các cài đặt đã phê duyệt. Nếu không, một tên công thức quen thuộc có thể tải các giá trị đã được xác nhận cho một cấu hình phần cứng khác.
Chuyển lịch sản xuất thành ước tính sản lượng
Tính sản lượng được chấp nhận theo từng đợt sản xuất, sử dụng thời gian chu kỳ của từng cỡ lốp. Lấy toàn bộ thời gian ca chia cho thời gian chu kỳ nhanh nhất trong danh mục giả định máy vận hành liên tục với một quy cách và không phản ánh tác động của các lô ngắn.
Với mỗi đợt sản xuất, có thể áp dụng công thức lập kế hoạch thực tế sau:
Số lốp mộc được chấp nhận = (thời gian được phân bổ cho đợt sản xuất − thời gian dừng để thiết lập − các tổn thất dừng máy khác) ÷ thời gian chu kỳ ổn định − tổn thất trong giai đoạn tăng tốc − số lốp thành hình bị loại.
Sử dụng đơn vị thời gian nhất quán. Tính tổn thất trong giai đoạn tăng tốc bằng chênh lệch giữa sản lượng theo tốc độ ổn định và số lốp thực tế được thành hình trong khoảng thời gian tăng tốc; nếu đồng thời trừ toàn bộ khoảng thời gian tăng tốc thì một phần tổn thất sẽ bị tính trùng. Số lốp thành hình bị loại phải tính những lốp đã được sản xuất nhưng không đạt nghiệm thu, thay vì những lốp đã được tính là sản lượng mất do thời gian dừng máy.
Cộng sản lượng các đợt để ước tính sản lượng trong ca. Ghi rõ thời gian chờ kiểm tra nếu thời gian này làm dừng sản xuất hoặc khiến lượng đệm sẵn có cạn kiệt. Nếu việc kiểm tra diễn ra đồng thời với quá trình thành hình tiếp tục, hãy ghi nhận lượng sản phẩm đang làm dở và số lốp bị loại có liên quan, thay vì mặc định toàn bộ thời gian kiểm tra là thời gian dừng máy.
Độ dài lô làm thay đổi đáng kể kết quả. Cùng một thời gian thiết lập sẽ chiếm tỷ trọng lớn hơn trong thời gian khả dụng của một đợt sản xuất ngắn. Lô lớn hơn phân bổ tổn thất đó cho nhiều lốp hơn, nhưng cũng làm tăng tồn kho và có thể gây gián đoạn trình tự sản xuất ở công đoạn sau. Gom nhóm các cỡ lốp dùng chung dụng cụ thường giúp giảm tổn thất chuyển đổi mà vẫn duy trì tính linh hoạt cao hơn trong việc lập lịch.
Tự động hóa phải rút ngắn đúng công việc đang gây hạn chế
Định vị tự động có giá trị khi việc điều chỉnh thủ công lặp đi lặp lại chiếm phần lớn thời gian thiết lập. Hiệu quả cải thiện sẽ thấp hơn khi công việc mất nhiều thời gian nhất là chờ trống thay thế, tìm đúng các bộ phận hoặc phê duyệt lốp đầu tiên. Cần phân tách việc quan sát thời gian thành các khâu chuẩn bị, công việc cơ khí, thiết lập điều khiển, thiết lập vật liệu và phê duyệt chất lượng để xác định rõ hoạt động gây hạn chế.
Chuẩn bị song song là cơ hội trực tiếp: sắp xếp sẵn dụng cụ, xác nhận công thức cài đặt có sẵn và chuẩn bị vật liệu trong khi máy vẫn đang chạy cỡ lốp trước. Các hoạt động cần tiếp cận khu vực nguy hiểm của máy phải tuân thủ quy trình cách ly và tiếp cận an toàn đã thiết lập. Chỉ có thể coi thời gian chuyển đổi ghi nhận được là rút ngắn thực sự nếu vẫn áp dụng cùng các yêu cầu về an toàn và nghiệm thu.
Máy nhiều công đoạn cũng cần được đo lường theo từng công đoạn. Việc hoàn tất chuyển đổi ở công đoạn thân lốp không giúp khôi phục toàn bộ sản lượng nếu công đoạn đai và gai lốp hoặc trình tự chuyển lốp vẫn chưa sẵn sàng. Hãy ghi nhận vị trí hình thành hàng chờ đầu tiên và việc các thiết bị xử lý dùng chung có cản trở công tác thiết lập đồng thời hay không.
Xác nhận công đoạn tiếp theo có thể tiếp nhận cỡ lốp mới
Công suất thành hình chỉ chuyển thành sản lượng lốp hoàn thiện khi lịch lưu hóa có thể tiếp nhận cơ cấu lốp mộc mới. Việc thay khuôn ở công đoạn sau hoặc không có máy ép tương thích sẽ tạo ra lượng tồn chờ và cuối cùng có thể làm máy thành hình phải dừng.
Ví dụ, khi phối hợp sản xuất với một máy ép lưu hóa lốp đã qua sử dụng, cần xác nhận khả năng tương thích theo dải đường kính tanh, chiều cao khuôn, khoảng hở buồng ép và lực đóng của máy ép cụ thể đó. Dải thông số được liệt kê bao gồm cấu hình hai khuôn, nhưng các giá trị thông số phải được đối chiếu với từng model cụ thể. Thời gian mở và đóng khuôn chỉ là một phần của chu kỳ lưu hóa, không thể tự nó xác định năng suất của công đoạn sau.
Do đó, một đợt chạy thử nghiệm thu đại diện cần bao gồm một lần chuyển đổi giữ nguyên dụng cụ và một lần cần thay thế dụng cụ, sử dụng vật liệu dự kiến và cách bố trí nhân sự thông thường. Hãy ghi riêng thời điểm chiếc lốp cuối cùng của cỡ cũ được chấp nhận, chiếc lốp đầu tiên của cỡ mới được chấp nhận, thời điểm chu kỳ ổn định được khôi phục, số lốp thành hình bị loại và thời gian chờ ở công đoạn sau. Những số liệu này là căn cứ đáng tin cậy để xác định thời gian chuyển đổi phù hợp với lịch sản xuất dự kiến.