









Изпратете ни съобщение
Как смяната на размера на гумата влияе върху производителността на машината за сглобяване на гуми
Смяната на размера на гумите намалява производителността на машината за изграждане на гуми поради три отделни загуби: спиране на производството по време на настройката, по-бавна работа, докато процесът на изграждане на новия размер се стабилизира, и бракувани гуми, произведени преди потвърждаването на настройките. Номиналното време за цикъл описва само стабилното производство при определени условия. За полезна оценка на капацитета трябва да се вземат предвид също планираният микс от размери, работата, необходима при преминаване между размерите, и времето за одобряване на годни зелени гуми.
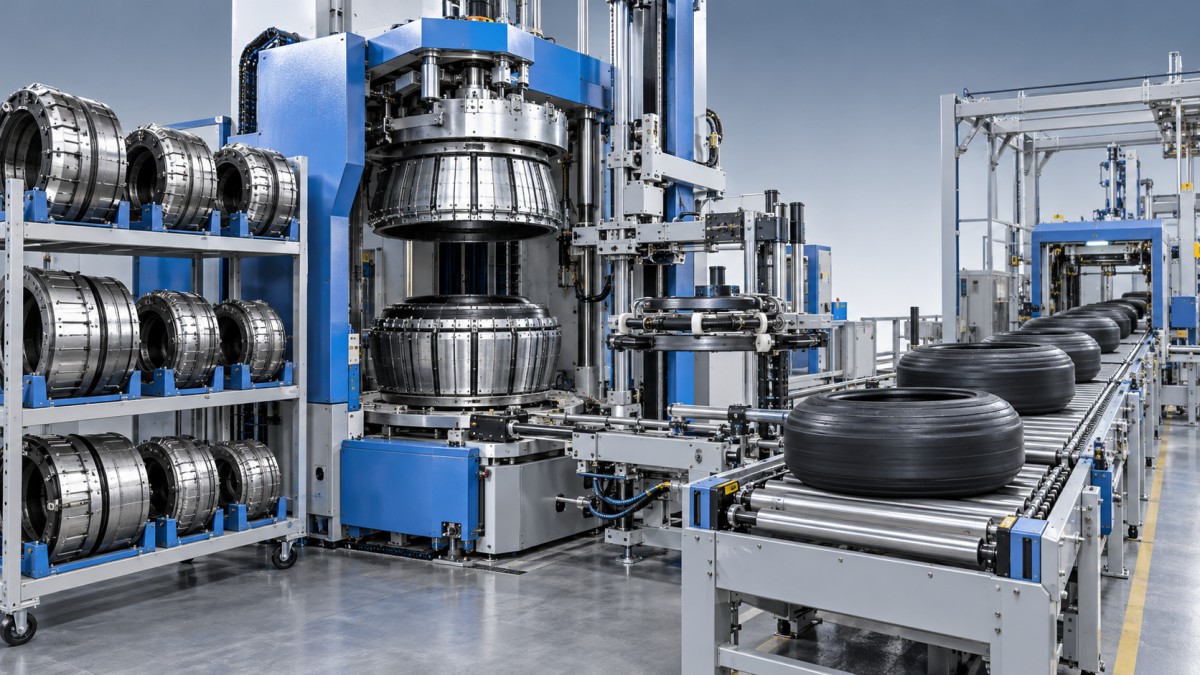
Най-голямата разлика често е между смяна на размер, която се извършва в рамките на съществуващата конфигурация на инструменталната екипировка, и такава, при която трябва да се сменят барабани, оборудване за обработка на бордовете или трансферни компоненти. Следователно две машини с близки номинални скорости могат да постигнат различна производителност за една смяна, когато изпълняват един и същ график с различни размери.
Определете границите на смяната, преди да сравнявате производителността
Смяна, измерена от спирането на машината до първия автоматичен цикъл, не отчита част от загубата на производителност. По-полезната оперативна граница е от последната одобрена зелена гума по изходната спецификация до първата одобрена зелена гума по новата спецификация. Следващият период на постепенно увеличаване на производителността трябва да се отчита отделно, докато договорената честота на цикъла и качеството на изграждане се стабилизират.
Това разграничение е важно, когато първата гума изисква проверка, корекция и повторно пробно изграждане. Кратката механична настройка все пак може да доведе до продължително прекъсване на производството на одобрени гуми. Обратно, подготовката на материалите, извършена по време на работа с предходния размер, намалява времето на престой, без да променя последователността на физическите настройки.
При сравненията използвайте едни и същи критерии за приемане. Разполагането на компонентите, състоянието на снажданията, поставянето на борда и размерите на зелената гума трябва да отговарят на одобрената продуктова спецификация. Приемането на етапа на изграждане е междинен показател; крайното количество продукция, годна за продажба, зависи също от вулканизацията и последващата проверка.
Обозначението на размера не описва цялата настройка
Номиналният диаметър на джантата сам по себе си не е надежден показател за сложността на смяната. Гумите с еднакъв диаметър може да изискват различни ширини на изграждане, дължини на компонентите, профили на борда и настройки за формоване. Преминаването между различни конструктивни семейства води до допълнителни различия, дори когато външните размери изглеждат близки.
Тези категории трябва да бъдат потвърдени спрямо действителната конфигурация на машината. Посоченият диапазон на диаметъра не гарантира, че всеки преход в неговите граници е автоматичен. Наличната инструментална екипировка, границите за регулиране и допустимите комбинации от барабани, трансферни пръстени и устройства за бордовете определят кои смени са възможни без подмяна.
Къде възникват загубите при повторно пускане
Механичната повторяемост определя колко корекции са необходими след смяна на инструменталната екипировка. Износени контактни повърхности за позициониране, непостоянно затягане или недостатъчно контролирано подравняване на барабана могат да причинят грешки в разполагането след възстановяване на номиналните настройки. Полученият проблем може да изглежда като проблем с рецептата, въпреки че многократните софтуерни корекции няма да отстранят нестабилната механична отправна точка.
Настройката на материалите води до различен модел на загуби. Вътрешният слой, каркасният слой, страничната стена, поясите и протекторът трябва да имат правилните размери и да бъдат подадени по подходящ начин за избраната конструкция. Когато системите за подаване изискват повторно вдяване или смяна на ролки, машината остава недостъпна, докато материалът не бъде готов в точката на полагане. Предварителната подготовка на етикетираните компоненти премахва предотвратимото изчакване, при условие че се спазват ограниченията за съхранение и излагане на материалите.
След повторното пускане обърнете особено внимание на качеството на снаждането и центрирането на компонентите. Неправилната дължина на отрязване, опънът при подаване или позицията на полагане могат да доведат до неравномерно застъпване, гънки или разместени компоненти. Самото намаляване на скоростта на цикъла може да прикрие проблема, без да отстрани първопричината за грешката в настройката.
Извикването на рецепта намалява ръчното въвеждане, но тя е надеждна само ако съответства на монтираната инструментална екипировка и спецификацията на материалите. Контролът на редакциите трябва да свързва спецификацията на гумата, идентификацията на инструменталната екипировка и одобрените настройки. В противен случай познато име на рецепта може да зареди стойности, валидирани за различна конфигурация на хардуера.
Преобразувайте производствения график в оценка на производителността
Изчислявайте количеството годна продукция за всеки производствен цикъл, като използвате времето за цикъл за съответния размер. Разделянето на цялата смяна на най-краткото каталожно време за цикъл предполага непрекъсната работа по една спецификация и прикрива влиянието на кратките серии.
За всеки цикъл може да се използва следната практична зависимост за планиране:
Годни зелени гуми = (отделено време за цикъла − време за спиране за настройка − други загуби от престой) ÷ стабилно време за цикъл − загуба при постепенно увеличаване на производителността − бракувани гуми.
Използвайте еднакви мерни единици за времето. Изразете загубата при постепенно увеличаване на производителността като разликата между продукцията при стабилната скорост и действително изградените гуми през този период; изваждането и на целия период за постепенно увеличаване би довело до двойно отчитане на част от загубата. Бракуваните гуми трябва да включват физически произведените гуми, които не отговарят на критериите за приемане, а не гуми, които вече са отчетени като загубено производствено време.
Сумирайте циклите, за да оцените производителността за смяната. Включете изрично паузите за проверка, ако те спират производството или изчерпват наличния буфер. Когато проверката протича успоредно с продължаващото изграждане, отчетете натрупаното незавършено производство и евентуално засегнатите бракувани гуми, вместо автоматично да третирате цялата продължителност на проверката като престой.
Дължината на серията оказва значително влияние върху резултата. При кратка серия една и съща настройка заема по-голям дял от наличното време. По-големите серии разпределят тази загуба върху повече гуми, но увеличават запасите и могат да нарушат последователността на последващите операции. Групирането на размери със споделена инструментална екипировка често намалява загубите от смяна, като същевременно запазва по-голяма гъвкавост на планирането.
Автоматизацията трябва да съкращава действително ограничаващата задача
Автоматичното позициониране е полезно, когато ръчните корекции, които трябва да се повтарят, са основната част от настройката. То носи по-малко подобрение, когато най-продължителната задача е изчакването на резервен барабан, намирането на подходящите компоненти или одобряването на първата гума. При измерването на времето трябва отделно да се отчитат подготовката, механичните дейности, настройката на управлението, подготовката на материалите и одобряването от качеството, за да се открои ограничаващата дейност.
Предварителната подготовка успоредно с производството предлага пряка възможност: подгответе инструменталната екипировка, проверете дали рецептата е налична и пригответе материалите, докато все още се произвежда предходният размер. Дейностите, изискващи достъп до опасни зони на машината, трябва да се извършват съгласно установената процедура за изолиране и безопасен достъп. Отчитането на по-кратко време за смяна има смисъл само когато се спазват същите изисквания за безопасност и приемане.
При машини с няколко етапа е необходимо измерване на ниво етап. Завършена смяна на етапа за каркаса не възстановява пълната производителност, ако етапът за поясите и протектора или трансферната последователност все още не е достъпен. Отбелязвайте къде се образува първата опашка на изчакване и дали общите устройства за обработка възпрепятстват едновременната работа по настройката.
Потвърдете, че следващият процес може да приеме новия размер
Производителността при изграждане се превръща в продукция от готови гуми само когато графикът за вулканизация може да поеме новия микс от зелени гуми. Смяната на форма надолу по веригата или липсата на съвместима преса създава чакащи запаси и в крайна сметка може да блокира машината за изграждане.
Например при координиране на производството с употребявана преса за вулканизация на гуми съвместимостта зависи от диапазона на диаметъра на борда на конкретната преса, височината на формата, свободното пространство в камерата и силата на затваряне. Посоченият диапазон включва конфигурации с две форми, но стойностите в спецификацията трябва да се съпоставят с конкретния модел. Времето за отваряне и затваряне на формата е само една част от цикъла на вулканизация и само по себе си не може да определи производителността на процеса надолу по веригата.
Затова представителното изпитване за приемане трябва да включва преход, при който инструменталната екипировка се запазва, и преход, при който се изисква подмяна, като се използват предвидените материали и обичайният състав на персонала. Отделно отчитайте последната одобрена гума по изходния размер, първата одобрена гума по новия размер, възстановяването на стабилното време за цикъл, бракуваните гуми и изчакването на процеса надолу по веригата. Тези наблюдения дават обоснована норма за времето за смяна при планирания производствен график.