









Envie-nos uma Mensagem
Como as mudanças de tamanho dos pneus afetam a produção da máquina de construção de pneus
As mudanças de medida dos pneus reduzem a produção da máquina de construção de pneus por meio de três perdas distintas: produção interrompida durante a preparação, operação mais lenta enquanto a nova construção se estabiliza e pneus rejeitados produzidos antes da confirmação dos ajustes. O tempo de ciclo nominal descreve apenas a produção estável em condições definidas. Uma estimativa útil da capacidade também deve levar em conta a combinação de medidas programada, o trabalho necessário entre medidas e o tempo necessário para liberar pneus verdes conformes.
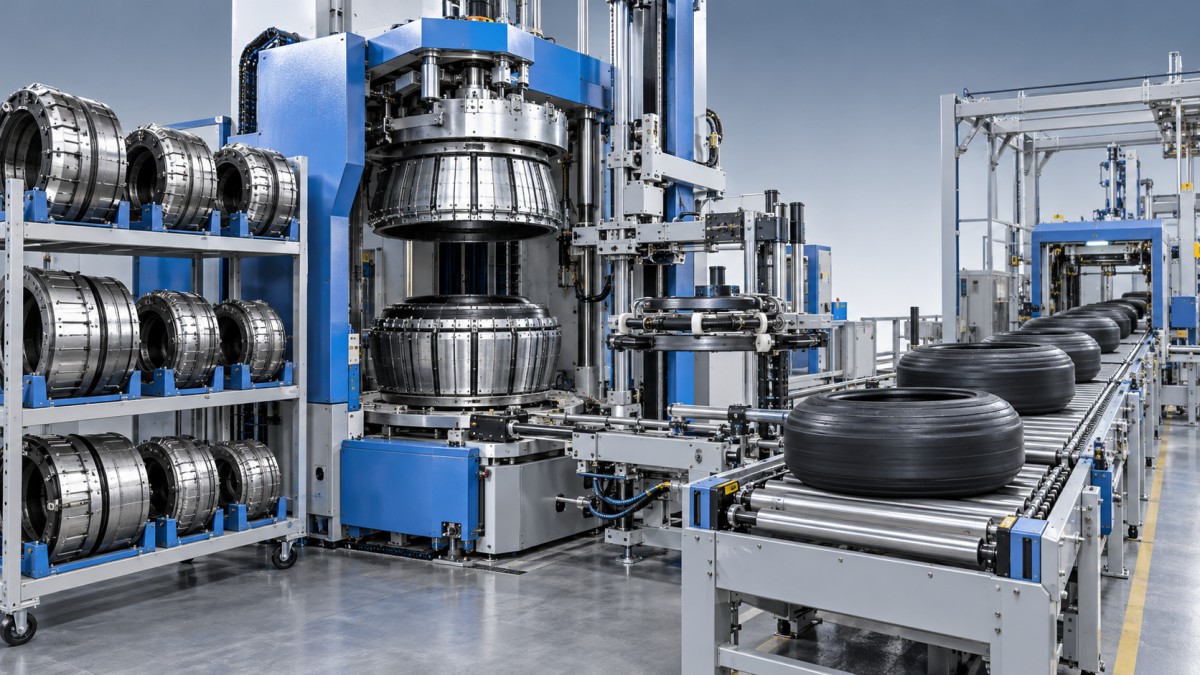
A maior diferença costuma estar entre uma mudança de medida que permanece dentro de uma configuração de ferramental existente e outra que exige a substituição de tambores, equipamentos de manuseio de talões ou componentes de transferência. Assim, duas máquinas com velocidades nominais semelhantes podem apresentar produções diferentes por turno ao executar a mesma programação de medidas variadas.
Defina os limites da troca antes de comparar a produção
Uma troca medida desde a parada da máquina até o primeiro ciclo automático exclui parte da perda de produção. Um limite operacional mais útil vai do último pneu verde aprovado da especificação anterior ao primeiro pneu verde aprovado da nova especificação. O período de retomada subsequente deve ser registrado separadamente, até que a taxa de ciclo acordada e a qualidade de construção se estabilizem.
Essa distinção é importante quando o primeiro pneu exige inspeção, ajuste e outra construção de teste. Uma preparação mecânica curta ainda pode resultar em uma longa interrupção da produção aprovada. Por outro lado, preparar os materiais enquanto a medida anterior está em produção reduz o tempo de parada sem alterar a sequência de ajustes físicos.
Mantenha critérios de aceitação consistentes nas comparações. O posicionamento dos componentes, a condição das emendas, o assentamento dos talões e as dimensões do pneu verde devem seguir a especificação aprovada do produto. A aprovação na etapa de construção é uma medida intermediária; a produção final comercializável também depende da vulcanização e da inspeção posterior.
A designação da medida não descreve toda a preparação
O diâmetro nominal do aro, por si só, não é um indicador confiável do esforço necessário para a troca. Pneus com o mesmo diâmetro podem exigir larguras de construção, comprimentos de componentes, perfis de talão e ajustes de conformação diferentes. Mudanças entre famílias de construção introduzem outras diferenças, mesmo quando as dimensões externas parecem semelhantes.
Essas categorias precisam ser confirmadas em relação à configuração real da máquina. Uma faixa de diâmetros informada não significa que todas as transições dentro dela sejam automáticas. O inventário de ferramentas, os limites de ajuste e as combinações permitidas de tambores, anéis de transferência e dispositivos para talões determinam quais mudanças podem ser feitas sem substituição.
Onde surgem as perdas na retomada
A repetibilidade mecânica determina a quantidade de correções necessárias após uma mudança de ferramental. Superfícies de localização desgastadas, fixação inconsistente ou alinhamento mal controlado do tambor podem causar erros de posicionamento após a restauração dos ajustes nominais. O sintoma resultante pode parecer um problema de receita, embora ajustes repetidos no software não corrijam uma referência mecânica instável.
A preparação dos materiais gera um padrão de perdas diferente. Os componentes de revestimento interno, lona, flanco, cinta e banda de rodagem precisam ter as dimensões e a apresentação corretas para a construção selecionada. Quando os sistemas de alimentação exigem novo enfiamento ou a troca de rolos, a máquina permanece indisponível até que o material esteja pronto no ponto de aplicação. Preparar os componentes identificados com antecedência elimina esperas evitáveis, desde que sejam respeitados os limites de armazenamento e exposição dos materiais.
Após a retomada, a qualidade das emendas e a centralização dos componentes merecem atenção especial. Comprimento de corte, tensão de alimentação ou posição de aplicação incorretos podem gerar variações de sobreposição, rugas ou componentes deslocados. Simplesmente reduzir a velocidade do ciclo pode ocultar o sintoma sem resolver o erro de preparação subjacente.
A recuperação de receitas reduz a entrada manual de dados, mas uma receita só é confiável quando corresponde ao ferramental instalado e à especificação dos materiais. O controle de revisões deve vincular a especificação do pneu, a identificação do ferramental e os ajustes aprovados. Caso contrário, uma receita com nome familiar pode carregar valores validados para uma configuração de hardware diferente.
Converta a programação da produção em uma estimativa de produção
Calcule a produção aprovada por lote de produção, usando o tempo de ciclo de cada medida. Dividir um turno inteiro pelo ciclo mais rápido do catálogo pressupõe operação contínua com uma única especificação e oculta o efeito dos lotes curtos.
Para cada lote, uma relação prática de planejamento é:
Pneus verdes aprovados = (tempo alocado ao lote − tempo de parada para preparação − outras perdas por parada) ÷ tempo de ciclo estável − perdas na retomada − construções rejeitadas.
Use unidades de tempo consistentes. Expresse as perdas na retomada como a diferença entre a produção à taxa estável e as construções reais durante o período de retomada; subtrair também todo o período de retomada causaria a dupla contabilização de parte da perda. As construções rejeitadas devem contabilizar os pneus efetivamente produzidos que não atendem aos critérios de aceitação, e não os pneus já contabilizados como perda de tempo de produção.
Some os lotes para estimar a produção do turno. Inclua explicitamente as esperas de inspeção caso interrompam a produção ou esgotem o buffer disponível. Quando a inspeção ocorrer em paralelo à continuação da construção, registre o trabalho em processo resultante e quaisquer rejeições afetadas, em vez de considerar automaticamente toda a duração da inspeção como tempo de inatividade.
O tamanho do lote altera substancialmente o resultado. A mesma preparação consome uma parcela maior do tempo disponível em um lote curto. Lotes maiores distribuem essa perda entre mais pneus, mas também aumentam o estoque e podem prejudicar a sequência das etapas posteriores. Agrupar medidas que compartilham ferramentas costuma reduzir as perdas nas trocas, preservando mais flexibilidade de programação.
A automação deve reduzir o tempo da tarefa que realmente limita a produção
O posicionamento automático é vantajoso quando os ajustes manuais repetidos dominam o tempo de preparação. O ganho é menor quando a tarefa mais demorada é esperar por um tambor de substituição, localizar os componentes corretos ou liberar o primeiro pneu da série. As medições de tempo devem separar a preparação, o trabalho mecânico, a configuração dos controles, a preparação dos materiais e a liberação da qualidade, para que a atividade limitante fique evidente.
A preparação em paralelo oferece uma oportunidade direta: deixar o ferramental pronto, verificar a disponibilidade da receita e preparar os materiais enquanto a medida anterior ainda está em produção. As atividades que exigem acesso a áreas perigosas da máquina devem seguir os procedimentos estabelecidos de isolamento e acesso seguro. Uma redução do tempo de troca registrado só é significativa quando os mesmos requisitos de segurança e aceitação são aplicados.
Máquinas de vários estágios também exigem medições por estágio. Uma troca concluída no estágio da carcaça não restabelece a produção plena se o estágio de cinta e banda de rodagem ou a sequência de transferência continuar indisponível. Registre onde se forma a primeira fila de espera e se os dispositivos de manuseio compartilhados impedem a preparação simultânea.
Confirme se o processo seguinte pode receber a nova medida
A capacidade de construção só se converte em produção de pneus acabados quando a programação de vulcanização consegue absorver a nova combinação de pneus verdes. Uma troca de molde na etapa seguinte ou a indisponibilidade de uma prensa compatível gera estoque em espera e, eventualmente, pode bloquear a máquina de construção.
Por exemplo, ao coordenar a produção com uma prensa de vulcanização de pneus usada, a compatibilidade depende da faixa de diâmetro do talão, da altura do molde, do espaço livre da câmara e da força de fechamento específicos da prensa. A faixa indicada inclui configurações com dois moldes, mas os valores da especificação precisam corresponder ao modelo específico. O tempo de abertura e fechamento do molde representa apenas uma parte do ciclo de vulcanização e, por si só, não permite determinar a capacidade de produção da etapa seguinte.
Por isso, um teste de aceitação representativo deve incluir uma transição que mantenha o ferramental e outra que exija substituição, usando os materiais previstos e a configuração normal de pessoal. Registre separadamente o último pneu aprovado da medida anterior, o primeiro pneu aprovado da nova medida, a recuperação do ciclo estável, as construções rejeitadas e as esperas na etapa seguinte. Essas observações permitem estabelecer uma margem de tempo de troca justificável para a programação de produção prevista.