









ส่งข้อความถึงเรา
การเปลี่ยนขนาดยางส่งผลต่อผลผลิตของเครื่องขึ้นรูปยางอย่างไร
การเปลี่ยนขนาดยางทำให้ผลผลิตของเครื่องขึ้นรูปยางลดลงจากการสูญเสีย 3 ช่วง ได้แก่ การหยุดผลิตระหว่างตั้งค่า การเดินเครื่องช้าลงขณะที่การผลิตขนาดใหม่เข้าสู่สภาวะคงที่ และยางที่ผลิตออกมาแล้วถูกคัดทิ้งก่อนยืนยันการตั้งค่า เวลารอบการผลิตที่ระบุเป็นเพียงข้อมูลของการผลิตต่อเนื่องภายใต้เงื่อนไขที่กำหนด การประเมินกำลังการผลิตที่เหมาะสมต้องคำนึงถึงสัดส่วนขนาดยางตามแผนการผลิต งานที่ต้องทำระหว่างเปลี่ยนขนาด และเวลาที่ต้องใช้ก่อนปล่อยยางดิบที่ผ่านเกณฑ์
ความแตกต่างที่สำคัญที่สุดมักอยู่ที่การเปลี่ยนขนาดซึ่งยังใช้ชุดอุปกรณ์ประกอบเดิมได้ กับการเปลี่ยนขนาดที่ต้องเปลี่ยนดรัม อุปกรณ์จัดการขอบยาง หรือชิ้นส่วนถ่ายโอน ดังนั้น เครื่องสองเครื่องที่มีความเร็วตามพิกัดใกล้เคียงกันอาจให้ผลผลิตต่อกะต่างกัน เมื่อผลิตตามตารางขนาดยางแบบผสมเดียวกัน
กำหนดขอบเขตการเปลี่ยนขนาดก่อนเปรียบเทียบผลผลิต
การวัดเวลาการเปลี่ยนขนาดตั้งแต่หยุดเครื่องจนถึงรอบการผลิตอัตโนมัติครั้งแรก จะไม่ครอบคลุมการสูญเสียผลผลิตทั้งหมด ขอบเขตการวัดที่มีประโยชน์ต่อการปฏิบัติงานมากกว่าคือ ตั้งแต่ยางดิบเส้นสุดท้ายของข้อกำหนดขาออกที่ผ่านการยอมรับ จนถึงยางดิบเส้นแรกของข้อกำหนดขาเข้าที่ผ่านการยอมรับ ควรบันทึกช่วงเพิ่มกำลังการผลิตหลังจากนั้นแยกต่างหาก จนกว่าอัตรารอบการผลิตและคุณภาพการขึ้นรูปจะคงที่ตามที่ตกลงกัน
ความแตกต่างนี้มีความสำคัญเมื่อยางเส้นแรกต้องผ่านการตรวจสอบ การปรับตั้ง และการทดลองขึ้นรูปอีกครั้ง การตั้งค่าเชิงกลที่ใช้เวลาไม่นานก็ยังทำให้การผลิตชิ้นงานที่ผ่านการยอมรับหยุดชะงักเป็นเวลานานได้ ในทางกลับกัน การเตรียมวัสดุระหว่างที่กำลังผลิตขนาดก่อนหน้าจะช่วยลดเวลาหยุดเครื่อง โดยไม่เปลี่ยนลำดับการปรับตั้งทางกายภาพ
ใช้เกณฑ์การยอมรับเดียวกันในการเปรียบเทียบทุกครั้ง การวางตำแหน่งชิ้นส่วน สภาพรอยต่อ การนั่งของขอบยาง และขนาดยางดิบ ต้องเป็นไปตามข้อกำหนดผลิตภัณฑ์ที่อนุมัติ การยอมรับในขั้นขึ้นรูปเป็นเพียงตัวชี้วัดระหว่างกระบวนการ ผลผลิตที่จำหน่ายได้จริงยังขึ้นอยู่กับการหลอมยางและการตรวจสอบในขั้นตอนถัดไป
การระบุขนาดไม่ได้แสดงรายละเอียดการตั้งค่าทั้งหมด
เส้นผ่านศูนย์กลางกระทะล้อมาตรฐานเพียงอย่างเดียวไม่ใช่ตัวบ่งชี้ที่เชื่อถือได้สำหรับประเมินความยุ่งยากในการเปลี่ยนขนาด ยางที่ใช้เส้นผ่านศูนย์กลางดังกล่าวร่วมกันอาจต้องใช้ความกว้างในการขึ้นรูป ความยาวชิ้นส่วน รูปทรงขอบยาง และการตั้งค่าการขึ้นรูปที่แตกต่างกัน การเปลี่ยนระหว่างกลุ่มโครงสร้างยังทำให้เกิดความแตกต่างเพิ่มเติม แม้ว่าขนาดภายนอกจะใกล้เคียงกันก็ตาม
หมวดหมู่เหล่านี้ต้องตรวจสอบยืนยันกับการกำหนดค่าจริงของเครื่อง ช่วงเส้นผ่านศูนย์กลางที่ระบุไว้ไม่ได้ยืนยันว่าการเปลี่ยนทุกรูปแบบภายในช่วงนั้นทำได้โดยอัตโนมัติ รายการเครื่องมือและอุปกรณ์ประกอบ ขีดจำกัดการปรับตั้ง และชุดผสมที่อนุญาตของดรัม วงแหวนถ่ายโอน และอุปกรณ์ขอบยาง เป็นตัวกำหนดว่าการเปลี่ยนแบบใดทำได้โดยไม่ต้องเปลี่ยนอุปกรณ์
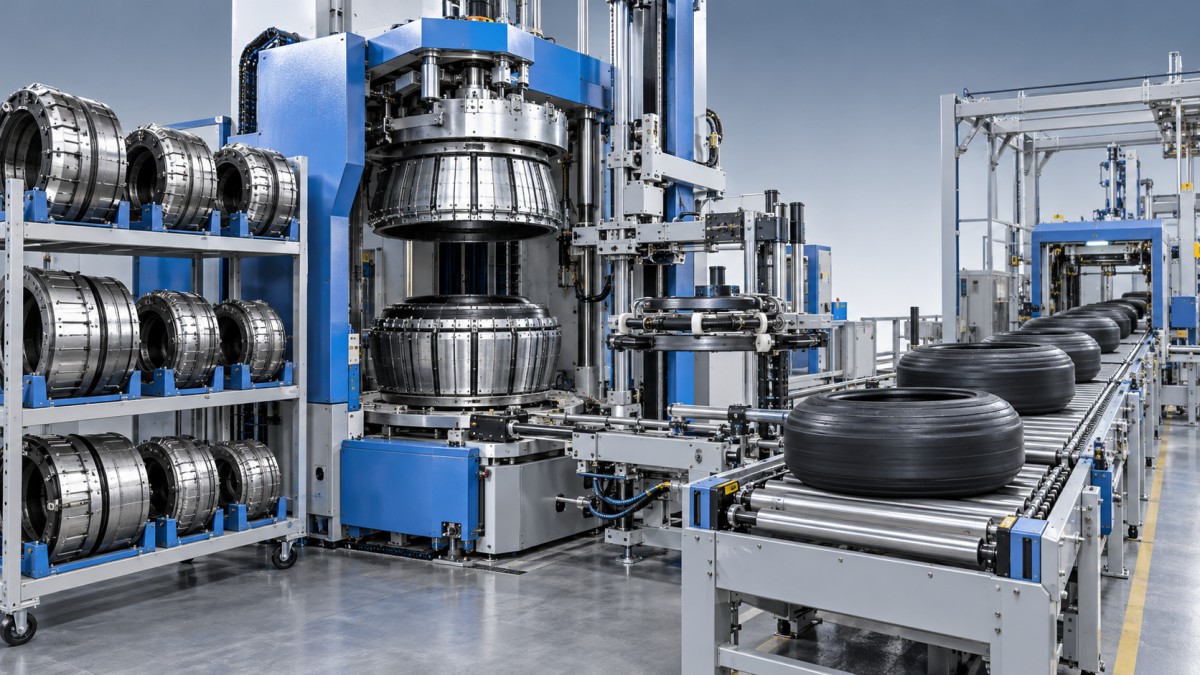
จุดที่ทำให้เกิดการสูญเสียระหว่างเริ่มผลิตใหม่
ความสามารถในการทำซ้ำทางกลกำหนดว่าหลังเปลี่ยนเครื่องมือแล้วต้องแก้ไขมากน้อยเพียงใด ผิวกำหนดตำแหน่งที่สึกหรอ การจับยึดที่ไม่สม่ำเสมอ หรือแนวศูนย์ดรัมที่ควบคุมได้ไม่ดี อาจทำให้ตำแหน่งชิ้นส่วนคลาดเคลื่อนหลังเรียกคืนค่าที่ระบุไว้แล้ว อาการที่เกิดขึ้นอาจดูเหมือนเป็นปัญหาของสูตรการผลิต ทั้งที่การปรับซอฟต์แวร์ซ้ำ ๆ ไม่สามารถแก้ไขจุดอ้างอิงทางกลที่ไม่เสถียรได้
การเตรียมวัสดุทำให้เกิดรูปแบบการสูญเสียอีกแบบหนึ่ง วัสดุชั้นใน ผ้าใบยาง แก้มยาง เข็มขัดรัด และดอกยาง ต้องมีขนาดและการจัดวางที่ถูกต้องตามโครงสร้างที่เลือก หากระบบป้อนวัสดุต้องร้อยวัสดุใหม่หรือเปลี่ยนม้วน เครื่องจะยังไม่พร้อมใช้งานจนกว่าวัสดุจะพร้อม ณ จุดติดตั้ง การเตรียมชิ้นส่วนที่ติดป้ายไว้ล่วงหน้าช่วยขจัดเวลารอที่หลีกเลี่ยงได้ โดยต้องปฏิบัติตามข้อกำหนดด้านการจัดเก็บและระยะเวลาสัมผัสของวัสดุ
หลังเริ่มผลิตใหม่ ควรให้ความสำคัญเป็นพิเศษกับคุณภาพรอยต่อและการจัดวางชิ้นส่วนให้อยู่กึ่งกลาง ความยาวตัด แรงดึงป้อน หรือจุดติดตั้งที่ไม่ถูกต้อง อาจทำให้เกิดการซ้อนทับที่ไม่สม่ำเสมอ รอยย่น หรือชิ้นส่วนเคลื่อนตำแหน่ง การลดความเร็วรอบการผลิตเพียงอย่างเดียวอาจกลบอาการ แต่ไม่ได้แก้ไขข้อผิดพลาดในการตั้งค่าที่เป็นต้นเหตุ
การเรียกคืนสูตรการผลิตช่วยลดการป้อนข้อมูลด้วยมือ แต่สูตรจะเชื่อถือได้ก็ต่อเมื่อสอดคล้องกับอุปกรณ์ประกอบที่ติดตั้งและข้อกำหนดวัสดุ การควบคุมเวอร์ชันควรเชื่อมโยงข้อกำหนดยาง ข้อมูลระบุอุปกรณ์ประกอบ และค่าการตั้งค่าที่อนุมัติ มิฉะนั้น ชื่อสูตรที่คุ้นเคยอาจโหลดค่าที่ผ่านการตรวจสอบแล้วสำหรับการจัดวางฮาร์ดแวร์รูปแบบอื่น
แปลงตารางการผลิตเป็นการประมาณผลผลิต
คำนวณผลผลิตยางดิบที่ผ่านเกณฑ์แยกตามรอบการผลิต โดยใช้เวลารอบการผลิตของแต่ละขนาด การนำเวลาทั้งกะหารด้วยเวลารอบการผลิตที่เร็วที่สุดในแค็ตตาล็อกเป็นการสมมติว่าผลิตตามข้อกำหนดเดียวอย่างต่อเนื่อง และไม่คำนึงถึงผลกระทบของรอบการผลิตขนาดสั้น
สำหรับแต่ละรอบการผลิต สามารถใช้ความสัมพันธ์นี้ในการวางแผนได้:
ยางดิบที่ผ่านเกณฑ์ = (เวลาที่จัดสรรให้รอบการผลิต − เวลาหยุดเพื่อตั้งค่า − การสูญเสียอื่น ๆ ระหว่างหยุดเครื่อง) ÷ เวลารอบการผลิตที่คงที่ − การสูญเสียช่วงเพิ่มกำลังการผลิต − จำนวนชิ้นงานที่ถูกคัดทิ้ง
ใช้หน่วยเวลาให้สอดคล้องกัน คำนวณการสูญเสียช่วงเพิ่มกำลังการผลิตจากผลต่างระหว่างผลผลิตที่อัตราคงที่กับจำนวนชิ้นงานจริงในช่วงดังกล่าว การหักเวลาช่วงเพิ่มกำลังการผลิตทั้งหมดอีกครั้งจะนับการสูญเสียบางส่วนซ้ำซ้อน จำนวนชิ้นงานที่ถูกคัดทิ้งควรนับเฉพาะยางที่ผลิตขึ้นจริงแต่ไม่ผ่านเกณฑ์ ไม่ใช่ยางที่รวมอยู่ในเวลาการผลิตที่สูญเสียไปแล้ว
รวมผลผลิตจากแต่ละรอบเพื่อประมาณผลผลิตต่อกะ ให้รวมเวลารอการตรวจสอบอย่างชัดเจน หากทำให้การผลิตหยุดหรือใช้บัฟเฟอร์ที่มีอยู่จนหมด กรณีที่การตรวจสอบดำเนินไปพร้อมกับการขึ้นรูป ให้บันทึกงานระหว่างทำและชิ้นงานที่ถูกคัดทิ้งอันเป็นผลตามมา แทนการนับเวลาตรวจสอบทั้งหมดเป็นเวลาหยุดการผลิตโดยอัตโนมัติ
ความยาวของรอบการผลิตมีผลต่อผลลัพธ์อย่างมาก การตั้งค่าเดียวกันจะใช้สัดส่วนเวลาที่มีอยู่มากกว่าในรอบการผลิตสั้น รอบการผลิตที่ยาวขึ้นช่วยกระจายการสูญเสียไปยังยางจำนวนมากขึ้น แต่ยังทำให้สินค้าคงคลังเพิ่มขึ้นและอาจรบกวนลำดับงานในขั้นตอนถัดไป การจัดกลุ่มขนาดที่ใช้เครื่องมือร่วมกันมักช่วยลดการสูญเสียระหว่างเปลี่ยนขนาด โดยยังคงความยืดหยุ่นในการจัดตารางการผลิตได้มากขึ้น
ระบบอัตโนมัติต้องลดเวลาของงานที่เป็นข้อจำกัดจริง
การจัดตำแหน่งอัตโนมัติมีประโยชน์เมื่อการปรับตั้งด้วยมือซ้ำ ๆ เป็นสาเหตุหลักที่ทำให้การตั้งค่าใช้เวลานาน แต่ช่วยปรับปรุงได้น้อยกว่าเมื่อเวลาส่วนใหญ่หมดไปกับการรอดรัมสำรอง การค้นหาชิ้นส่วนที่ถูกต้อง หรือการอนุมัติยางชิ้นแรก ควรแยกบันทึกเวลาการเตรียมงาน งานทางกล การตั้งค่าระบบควบคุม การเตรียมวัสดุ และการอนุมัติคุณภาพ เพื่อให้เห็นกิจกรรมที่เป็นข้อจำกัดอย่างชัดเจน
การเตรียมงานแบบขนานเป็นโอกาสที่ทำได้โดยตรง ได้แก่ จัดเตรียมเครื่องมือ ตรวจสอบว่ามีสูตรการผลิต และเตรียมวัสดุ ขณะที่เครื่องยังผลิตขนาดก่อนหน้าอยู่ กิจกรรมที่ต้องเข้าไปในพื้นที่อันตรายของเครื่องจักรต้องดำเนินการตามขั้นตอนการแยกแหล่งพลังงานและการเข้าถึงอย่างปลอดภัยที่กำหนดไว้ การลดเวลาการเปลี่ยนขนาดที่บันทึกไว้จะมีความหมายก็ต่อเมื่อใช้ข้อกำหนดด้านความปลอดภัยและการยอมรับเดียวกัน
เครื่องจักรหลายสถานียังต้องวัดผลแยกตามสถานี การเปลี่ยนแปลงที่สถานีขึ้นรูปโครงยางเสร็จแล้วไม่ได้ทำให้ผลผลิตกลับสู่ระดับเต็ม หากสถานีเข็มขัดรัดและดอกยาง หรือลำดับการถ่ายโอนยังไม่พร้อมใช้งาน ให้บันทึกตำแหน่งที่เริ่มเกิดคิวรอ และตรวจสอบว่าอุปกรณ์จัดการที่ใช้ร่วมกันทำให้งานตั้งค่าไม่สามารถดำเนินพร้อมกันได้หรือไม่
ตรวจสอบว่ากระบวนการถัดไปรองรับขนาดใหม่ได้
กำลังการผลิตจากการขึ้นรูปจะแปลงเป็นผลผลิตยางสำเร็จรูปได้ก็ต่อเมื่อตารางการหลอมยางสามารถรองรับส่วนผสมของยางดิบขนาดใหม่ได้ การเปลี่ยนแม่พิมพ์ในขั้นตอนถัดไปหรือการไม่มีเครื่องอัดที่รองรับ จะทำให้เกิดสินค้าคงคลังรอการผลิต และท้ายที่สุดอาจขัดขวางการทำงานของเครื่องขึ้นรูป
ตัวอย่างเช่น เมื่อประสานการผลิตกับเครื่องอัดหลอมยางมือสอง ความเข้ากันได้ต้องพิจารณาช่วงเส้นผ่านศูนย์กลางขอบยาง ความสูงแม่พิมพ์ ระยะห่างภายในห้อง และแรงปิดของเครื่องอัดแต่ละเครื่อง ช่วงที่ระบุครอบคลุมการกำหนดค่าแบบสองแม่พิมพ์ แต่ต้องจับคู่ค่าตามข้อกำหนดกับรุ่นเครื่องแต่ละรุ่น เวลาเปิดและปิดแม่พิมพ์เป็นเพียงส่วนหนึ่งของรอบการหลอมยาง และไม่สามารถใช้ระบุอัตราการผลิตในขั้นตอนถัดไปได้ด้วยตัวเอง
ดังนั้น การทดลองเพื่อยืนยันการยอมรับที่เป็นตัวแทนของการผลิตจริงควรรวมการเปลี่ยนขนาดที่ยังใช้เครื่องมือเดิม และการเปลี่ยนที่ต้องเปลี่ยนอุปกรณ์ โดยใช้วัสดุที่ตั้งใจจะผลิตและจัดกำลังคนตามปกติ บันทึกเวลาของยางขาออกชิ้นสุดท้ายที่ผ่านเกณฑ์ ยางขาเข้าชิ้นแรกที่ผ่านเกณฑ์ การกลับสู่รอบการผลิตที่คงที่ จำนวนชิ้นงานที่ถูกคัดทิ้ง และเวลารอในขั้นตอนถัดไปแยกจากกัน ข้อมูลเหล่านี้ใช้กำหนดเวลาเผื่อสำหรับการเปลี่ยนขนาดที่มีเหตุผลรองรับ และสอดคล้องกับตารางการผลิตที่ต้องการ