









Envíanos un mensaje
¿Qué cubre la norma ISO 20430 sobre la seguridad de las prensas de moldeo por inyección?
¿Qué abarca la norma ISO 20430 en materia de seguridad de las prensas de moldeo por inyección?
La evaluación de una prensa de moldeo por inyección requiere ir más allá del tiempo de ciclo, la consistencia de la inyección y la fuerza de cierre. La norma ISO 20430 aborda la seguridad de las máquinas de moldeo por inyección que procesan plásticos o caucho, incluidos los peligros derivados de los platos de cierre, los mecanismos móviles, los materiales calientes y los sistemas presurizados. Proporciona una base para evaluar las medidas de protección, los sistemas de control relacionados con la seguridad y la información necesaria para un funcionamiento seguro.
Para la aceptación del equipo, la cuestión pertinente no es simplemente si el proveedor menciona la norma. Se trata de determinar si la configuración real de la máquina, sus modos de funcionamiento y la documentación justificativa demuestran que se han abordado sus peligros.
Empiece por el proceso de la máquina, no por su denominación
ISO 20430:2020,Máquinas para plásticos y caucho — Máquinas de moldeo por inyección — Requisitos de seguridad, es una norma de seguridad específica para máquinas, o de tipo C. Aborda los peligros significativos asociados a estas máquinas y especifica medidas de protección y requisitos de verificación. Al definir los criterios de aceptación de un proyecto, utilice la edición aplicable y su adopción nacional.
Esta distinción es importante en las plantas de metalurgia, donde se puede llamar «prensas» a máquinas diferentes. Una máquina de moldeo por inyección de plástico que fabrica componentes para conjuntos metálicos no pertenece a la misma categoría de equipos que una prensa de estampación de metal o una máquina de fundición a presión de metal. La presencia de elementos comunes —platos, circuitos hidráulicos y resguardos— no hace que sus normas de seguridad sean intercambiables.
Tampoco cubre automáticamente ISO 20430 todos los peligros introducidos por una célula de producción completa. Los robots, transportadores, equipos de manipulación de materiales y otros accesorios requieren su propia evaluación y las normas apropiadas. También deben evaluarse sus interfaces con la máquina de moldeo.
Los peligros van más allá de la zona de cierre del molde
La zona del molde merece especial atención, ya que el cierre de un plato puede causar lesiones mortales por aplastamiento. Sin embargo, una inspección limitada a la puerta de seguridad frontal deja lagunas importantes. Según el diseño de la máquina, la evaluación también debe considerar el acceso desde la parte trasera, superior e inferior, así como a través de las aberturas utilizadas para la descarga de piezas o los equipos auxiliares.
- Mecanismos de cierre y del molde: riesgos de aplastamiento y cizallamiento en los platos, los mecanismos de rodillera, los expulsores y los núcleos accionados.
- Unidad de inyección: movimientos peligrosos del carro de inyección, componentes de accionamiento accesibles y riesgos en la zona de la boquilla.
- Peligros térmicos y relacionados con los materiales: contacto con superficies calientes y exposición a material caliente durante la inyección, las fugas o la purga.
- Sistemas de energía: peligros eléctricos, circuitos hidráulicos o neumáticos presurizados y energía almacenada que puede permanecer después de una parada.
- Otros riesgos operativos: ruido, acceso para el mantenimiento y peligros asociados a las tareas de intervención previsibles.
La geometría de la máquina modifica la evaluación. Por ejemplo, una disposición de cierre vertical requiere tener en cuenta el movimiento descendente involuntario. Una máquina grande que permite la entrada de todo el cuerpo plantea cuestiones de acceso y rearranque distintas a las de una máquina en la que solo se puede introducir una mano en la zona de peligro.
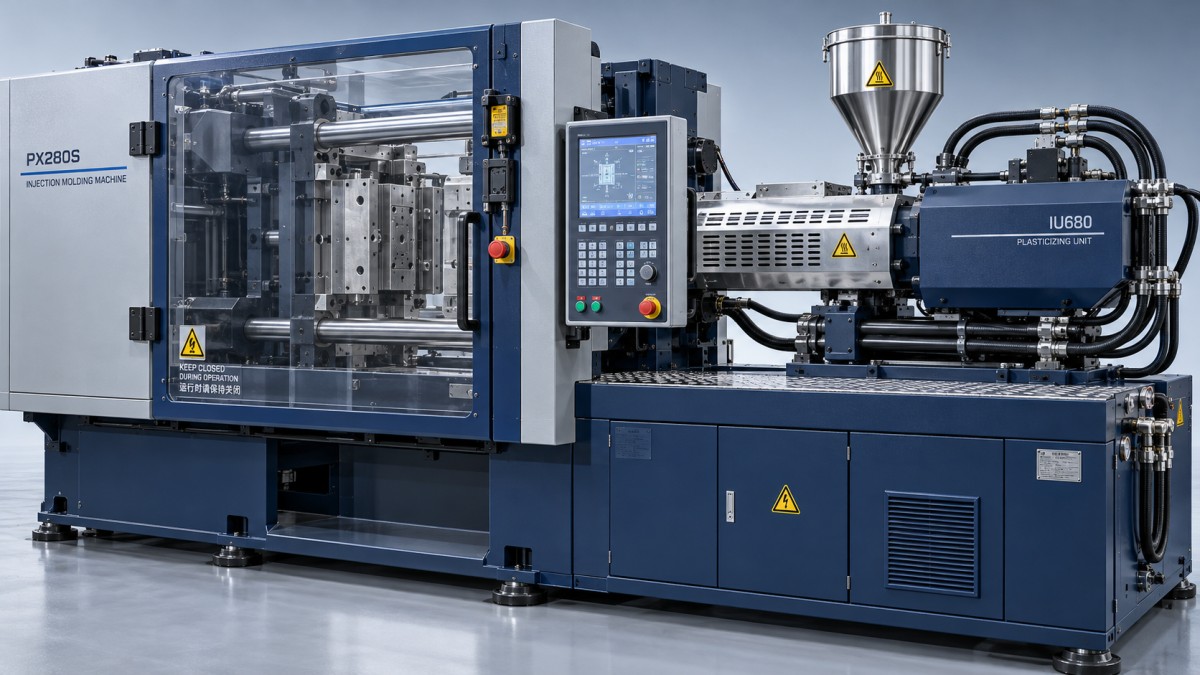
Los resguardos, los enclavamientos y las paradas de emergencia deben funcionar conjuntamente
Un resguardo no es adecuado solo por separar al operador de las piezas móviles durante la producción normal. Sus aberturas, ubicación y construcción deben impedir el acceso pertinente. Cuando se necesita acceder, el enclavamiento debe controlar las funciones peligrosas correspondientes. Si el tiempo de parada deja el peligro accesible, puede ser necesario bloquear el resguardo; el diseño concreto debe cumplir los requisitos aplicables.
Los sistemas de control relacionados con la seguridad requieren un rendimiento documentado y validación. Pregunte qué funciones de seguridad están implementadas, qué movimientos afectan y cómo se detectan los fallos. ISO 13849-1 e ISO 13849-2 son referencias pertinentes para el diseño y la validación de los sistemas de control, pero no debe aplicarse indiscriminadamente una única declaración de nivel de prestaciones a todas las funciones.
Una parada de emergencia es una medida de protección complementaria, no un sustituto de los resguardos. Tampoco es un dispositivo de aislamiento de energía. Una prensa detenida aún puede contener presión hidráulica, acumuladores cargados, polímero caliente o componentes capaces de moverse por gravedad.
Preste especial atención al comportamiento del rearme y el rearranque. El cierre de un resguardo o el rearme de un dispositivo de protección no deben provocar por sí solos un rearranque peligroso e inesperado. Si una persona puede entrar por completo, la disposición de protección debe contemplar la posibilidad de que permanezca dentro.
Revise las tareas de intervención, no solo la producción automática
Los cambios de molde, la puesta a punto, la purga, la limpieza y la recuperación de fallos pueden revelar deficiencias que una demostración de producción normal no detectaría. Identifique qué tareas requieren acceso, si es necesario realizar movimientos y qué medidas de protección se aplican en cada modo seleccionado. Un selector de modo, por sí solo, no garantiza que una intervención sea segura.
Los equipos de limpieza ilustran por qué es importante delimitar el proceso. El dispositivo de limpieza de platos de JC INDUSTRY está destinado a los platos calefactores de prensas de vulcanización de bandas transportadoras, no necesariamente a una prensa de moldeo por inyección. Entre las condiciones de funcionamiento indicadas se incluyen una luz entre platos de 230–350 mm, una temperatura inferior a 60°C y una alimentación de 380 V AC, trifásica y de cuatro hilos; incluye un rodillo de cepillo, un control remoto y repuestos.
Estos parámetros ayudan a determinar la compatibilidad, pero no demuestran la conformidad con ISO 20430. Cualquier accesorio de limpieza requiere evaluar el acceso, el riesgo de atrapamiento, la conexión eléctrica y las disposiciones de aislamiento. El funcionamiento a distancia no elimina la necesidad de impedir movimientos peligrosos de la prensa.
Convierta la norma en un registro de evidencias para la aceptación
La declaración del proveedor es un punto de partida, no el expediente completo de aceptación. Solicite evidencias vinculadas al número de serie y a la configuración suministrados. Entre los registros útiles se encuentran la lista de normas aplicables, las descripciones de las funciones de seguridad, los resultados de validación, los esquemas eléctricos y de potencia fluida, las instrucciones de funcionamiento y los riesgos residuales documentados. La documentación concreta que se suministre dependerá de los requisitos contractuales y legales.
Durante la aceptación en fábrica y en las instalaciones, acuerde comprobaciones seguras y documentadas, como las siguientes:
- Verificar qué funciones peligrosas inhibe cada resguardo con enclavamiento.
- Comprobar el comportamiento del rearme de los dispositivos de protección y la prevención de rearranques inesperados.
- Confirmar que las interfaces de los robots y las aberturas de descarga de piezas no permitan el acceso sin protección.
- Revisar los puntos de aislamiento, la liberación de energía almacenada y las instrucciones de inmovilización mecánica.
- Comprobar que el software instalado, los componentes de seguridad y los planos coincidan con la configuración validada.
Las pruebas de respuesta a fallos deben planificarse y ser realizadas por personal competente con procedimientos controlados. Puenteos improvisados de interruptores no son un método de aceptación aceptable.
La maquinaria reacondicionada requiere una revisión específica de su configuración
Una prensa de moldeo por inyección reacondicionada puede tener controles sustituidos, circuitos hidráulicos modificados o una disposición de resguardos diferente. La documentación original no valida automáticamente esos cambios. Determine qué se modificó, quién lo evaluó y qué pruebas respaldan la máquina terminada.
JC INDUSTRY combina la fabricación de maquinaria con la instalación, la puesta en marcha y los servicios de consultoría, y creó su Centro de Reciclaje de Maquinaria y Equipos Usados en 2015. Su garantía declarada de 24 meses cubre tanto los equipos nuevos como los usados. Este servicio es pertinente para la planificación del mantenimiento, pero la duración de la garantía no equivale a una prueba de conformidad de seguridad.
ISO 20430 no constituye por sí sola un certificado ni una autorización para operar en todos los mercados. También importan la legislación local, el historial de la máquina y el alcance de las modificaciones. Antes de la aceptación, resuelva cualquier discrepancia entre la documentación suministrada, las medidas de protección instaladas y las tareas que las personas realizarán realmente. Un ciclo repetible demuestra capacidad de producción; no demuestra que el acceso, la intervención o el rearranque sean seguros.