









Envie-nos uma Mensagem
O que a ISO 20430 abrange em relação à segurança das prensas de moldagem por injeção?
O que a ISO 20430 abrange em relação à segurança das prensas de moldagem por injeção?
Avaliar uma prensa de moldagem por injeção exige olhar além do tempo de ciclo, da consistência da injeção e da força de fechamento. A ISO 20430 trata da segurança de máquinas de moldagem por injeção que processam plásticos ou borracha, incluindo os perigos causados pelo fechamento das placas, por mecanismos móveis, materiais quentes e sistemas pressurizados. A norma fornece uma base para avaliar medidas de proteção, controles relacionados à segurança e as informações necessárias para uma operação segura.
Na aceitação do equipamento, a questão relevante não é simplesmente se o fornecedor menciona a norma. É preciso verificar se a configuração real da máquina, seus modos de operação e as evidências de suporte demonstram que os perigos foram tratados.
Comece pelo processo da máquina, não pelo nome
A ISO 20430:2020,Máquinas para plásticos e borracha — Máquinas de moldagem por injeção — Requisitos de segurança, é uma norma de segurança específica para máquinas, ou do Tipo C. Ela aborda os perigos significativos associados a essas máquinas e especifica medidas de proteção e requisitos de verificação. Ao definir os critérios de aceitação de um projeto, use a edição aplicável e sua adoção nacional.
Essa distinção é importante em instalações de metalurgia, onde diferentes máquinas podem ser chamadas de “prensas”. Uma máquina de moldagem por injeção de plásticos que produz componentes para conjuntos metálicos não pertence à mesma categoria de equipamento que uma prensa de estampagem de metais ou uma máquina de fundição sob pressão de metais. Características em comum — placas, circuitos hidráulicos e proteções — não tornam intercambiáveis as normas de segurança aplicáveis.
A ISO 20430 também não abrange automaticamente todos os perigos introduzidos por uma célula de produção completa. Robôs, transportadores, equipamentos de movimentação de materiais e outros acessórios precisam de avaliação própria e das normas apropriadas. As interfaces desses equipamentos com a máquina de moldagem também devem ser avaliadas.
Os perigos vão além da área de fechamento do molde
A área do molde exige atenção especial, pois uma placa em fechamento pode causar esmagamentos fatais. No entanto, uma inspeção limitada à porta de segurança frontal deixa lacunas significativas. Dependendo do projeto da máquina, a avaliação também deve considerar o acesso pela parte traseira, por cima, por baixo e pelas aberturas usadas para a descarga de peças ou para equipamentos auxiliares.
- Mecanismos de fechamento e do molde: riscos de esmagamento e cisalhamento nas placas, nos mecanismos de joelho, nos extratores e nos machos móveis.
- Unidade de injeção: movimentos perigosos do carro de injeção, componentes de acionamento acessíveis e perigos na área do bico.
- Perigos térmicos e relacionados aos materiais: contato com superfícies aquecidas e exposição a material quente durante a injeção, em caso de vazamento ou durante a purga.
- Sistemas de energia: perigos elétricos, circuitos hidráulicos ou pneumáticos pressurizados e energia acumulada que pode permanecer após uma parada.
- Outros riscos operacionais: ruído, acesso para manutenção e perigos associados a tarefas de intervenção previsíveis.
A geometria da máquina altera a avaliação. Por exemplo, um sistema de fechamento vertical exige atenção a movimentos descendentes involuntários. Uma máquina de grande porte que permite a entrada de todo o corpo apresenta questões de acesso e reinicialização diferentes das de uma máquina em que apenas a mão consegue alcançar a zona de perigo.
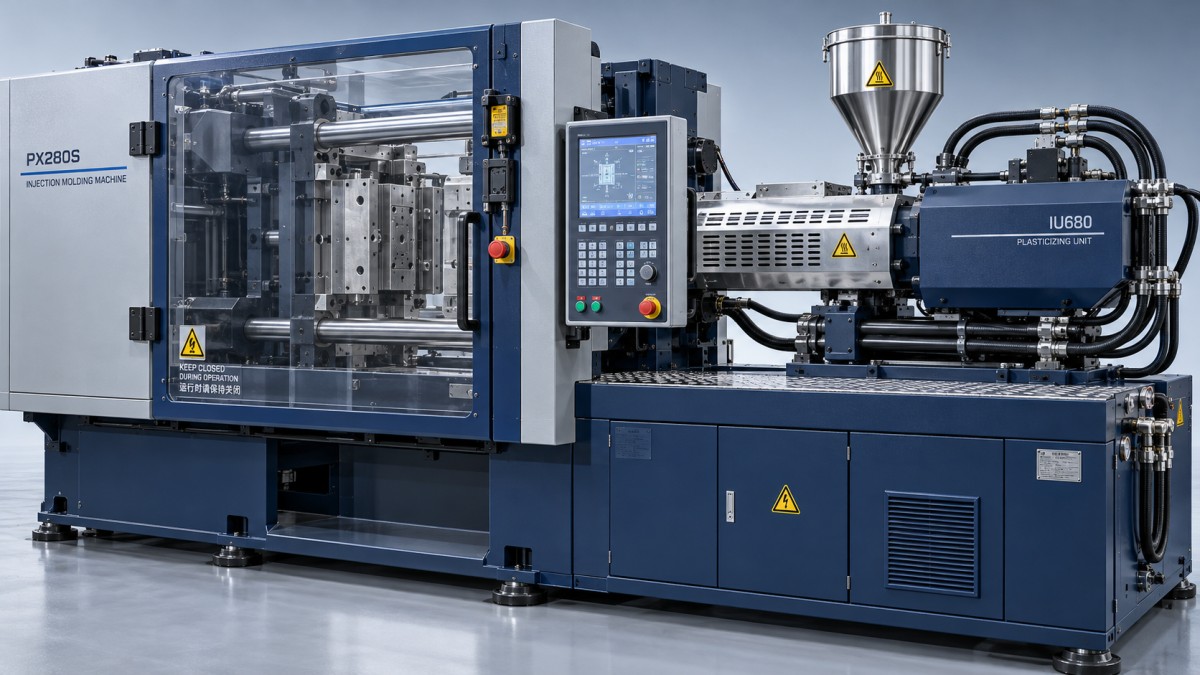
Proteções, intertravamentos e paradas de emergência devem funcionar em conjunto
Uma proteção não é adequada apenas por separar o operador das partes móveis durante a produção normal. Suas aberturas, posição e construção devem impedir o acesso relevante. Quando o acesso é necessário, os intertravamentos devem controlar as funções perigosas correspondentes. Se o tempo de parada permitir que o perigo permaneça acessível, pode ser necessário travar a proteção; o projeto efetivo deve atender aos requisitos aplicáveis.
Os controles relacionados à segurança precisam ter desempenho documentado e ser validados. Pergunte quais funções de segurança foram implementadas, quais movimentos elas afetam e como as falhas são detectadas. As ISO 13849-1 e ISO 13849-2 são referências pertinentes para o projeto e a validação de sistemas de controle, mas não se deve aplicar indiscriminadamente uma única alegação de nível de desempenho a todas as funções.
A parada de emergência é uma medida de proteção complementar, não substitui as proteções. Também não é um dispositivo de isolamento de energia. Mesmo parada, uma prensa pode conter pressão hidráulica, acumuladores carregados, polímero quente ou componentes capazes de se mover pela ação da gravidade.
Preste atenção especial ao comportamento após o rearme e na reinicialização. Fechar uma proteção ou rearmar um dispositivo de proteção não deve, por si só, provocar uma reinicialização perigosa inesperada. Quando alguém puder entrar completamente na máquina, a disposição de proteção deve considerar a possibilidade de essa pessoa permanecer no interior.
Avalie as tarefas de intervenção, não apenas a produção automática
A troca de moldes, a preparação, a purga, a limpeza e a recuperação de falhas podem revelar pontos fracos que passam despercebidos numa demonstração de produção normal. Identifique quais tarefas exigem acesso, se é necessário haver movimento e quais medidas de proteção se aplicam em cada modo selecionado. Um seletor de modo, por si só, não garante que uma intervenção seja segura.
Os equipamentos de limpeza mostram por que é importante definir os limites do processo. O dispositivo de limpeza de placas da JC INDUSTRY foi projetado para as placas de aquecimento de prensas de vulcanização de correias transportadoras, e não para uma prensa de moldagem por injeção. As condições de operação declaradas incluem uma abertura entre placas de 230–350 mm, temperatura inferior a 60°C e alimentação de 380 V AC, trifásica, com quatro fios; o equipamento inclui rolo de escovas, controle remoto e peças sobressalentes.
Esses parâmetros ajudam a determinar a compatibilidade, mas não comprovam a conformidade com a ISO 20430. Qualquer acessório de limpeza exige uma avaliação do acesso, do risco de aprisionamento, da conexão elétrica e dos meios de isolamento. A operação remota não elimina a necessidade de impedir movimentos perigosos da prensa.
Transforme a norma em um conjunto de evidências para aceitação
Uma declaração do fornecedor é um ponto de partida, não o registro completo de aceitação. Solicite evidências vinculadas ao número de série e à configuração entregues. Entre os registros úteis estão a lista de normas aplicáveis, as descrições das funções de segurança, os resultados da validação, os diagramas elétricos e de potência fluida, as instruções de operação e os riscos residuais documentados. A documentação exata fornecida depende dos requisitos contratuais e legais.
Durante a aceitação na fábrica e no local de instalação, acordem verificações seguras e documentadas, como:
- Verificar quais funções perigosas são inibidas por cada proteção intertravada.
- Verificar o comportamento de rearme dos dispositivos de proteção e a prevenção de reinicialização inesperada.
- Confirmar que as interfaces com robôs e as aberturas de descarga de peças não criam pontos de acesso sem proteção.
- Revisar os pontos de isolamento, a liberação de energia acumulada e as instruções de restrição mecânica.
- Verificar se o software instalado, os componentes de segurança e os desenhos correspondem à configuração validada.
Os testes de resposta a falhas devem ser planejados e realizados por pessoal competente, seguindo procedimentos controlados. Fazer desvios improvisados dos interruptores não é um método de aceitação aceitável.
Máquinas recondicionadas exigem uma análise específica da configuração
Uma prensa de moldagem por injeção recondicionada pode ter controles substituídos, circuitos hidráulicos alterados ou uma disposição diferente das proteções. A documentação original não valida automaticamente essas alterações. Determine o que foi modificado, quem avaliou as mudanças e quais testes dão suporte à máquina finalizada.
A JC INDUSTRY combina a fabricação de máquinas com instalação, comissionamento e consultoria, e criou seu Centro de Reciclagem de Máquinas e Equipamentos Usados em 2015. Sua garantia declarada de 24 meses cobre equipamentos novos e usados. Esse suporte é relevante para o planejamento da manutenção, mas a duração da garantia é distinta da comprovação da conformidade de segurança.
Por si só, a ISO 20430 não é um certificado nem uma autorização para operar em todos os mercados. A legislação local, o histórico da máquina e a extensão das modificações também são relevantes. Antes da aceitação, resolva qualquer divergência entre a documentação fornecida, as medidas de proteção instaladas e as tarefas que as pessoas realmente executarão. Um ciclo repetível comprova a capacidade de produção; não comprova que o acesso, a intervenção ou a reinicialização sejam seguros.