









أرسل لنا رسالة
كيف تقلل آلات المطاط المستصلح الروائح وتفاوت جودة الدفعات
بالنسبة لفرق مراقبة الجودة والسلامة، لا تُعد الرائحة وعدم اتساق الدُفعات مسائل ثانوية تتعلق بالنظافة. فقد تشير الرائحة النفاذة أو المتغيرة إلى أن درجة الحرارة أو زمن المكوث أو حالة المواد الخام أو التهوية تنحرف عن نطاق العملية المقصود. وفي الوقت نفسه، يمكن أن يؤدي التباين في صلادة المطاط المستصلح أو تشتته أو لدونته أو رطوبته إلى مشكلات لاحقة في الخلط والبثق والدرفلة والمعالجة بالكبريت.
إن آلة المطاط المستصلح المضبوطة جيدًا لا «تزيل الرائحة» بمفردها. لكنها تستطيع جعل الظروف التي تولد الرائحة أكثر قابلية للتحكم: تغذية أكثر استقرارًا، وتسخين أكثر اتساقًا، وتحكم أفضل في إزالة الفلكنة، ونقاط نقل مغلقة، وسجلات عملية أوضح. وهذا الانضباط نفسه هو ما يقلل تباين الجودة من دفعة إلى أخرى.
لماذا تظهر الرائحة غالبًا بالتزامن مع تباين الدُفعات
في إنتاج المطاط المستصلح، ترتبط الرائحة عادةً بالمركبات المتطايرة المنبعثة من المطاط الخردة أو الزيوت المتبقية أو الإضافات أو الرطوبة أو التسخين المفرط. ويعتمد المصدر الدقيق على المادة الداخلة ومسار العملية. وقد تتصرف دفعة تحتوي على أجزاء إطارات مختلفة، أو مطاط ملوث، أو بقايا نسيج زائدة، أو مواد مفصولة بشكل غير جيد، بطريقة تختلف كثيرًا عن الدفعة السابقة، حتى عندما يستخدم المشغّل الإعدادات الاسمية نفسها.
الخطأ الشائع هو التعامل مع الرائحة على أنها مجرد مشكلة في نظام شفط العادم. فالتهوية القوية ضرورية، لكنها لا تستطيع تصحيح تاريخ حراري غير مستقر. وإذا بقيت المادة وقتًا طويلًا في منطقة مرتفعة الحرارة، أو إذا كان أحد أقسام الآلة يعمل بدرجة حرارة أعلى من الآخر، فقد يشهد المصنع رائحة أقوى وتغيرًا في خصائص المطاط المستصلح معًا. وقد تصبح المادة النهائية لينة بشكل مفرط، أو معالجة بصورة غير متجانسة، أو يصعب خلطها في مركب لاحق.
بالنسبة لفريق مراقبة الجودة، يجعل ذلك من الرائحة إشارة إنذار مبكر مفيدة. ولا ينبغي أن تحل محل الاختبارات المعملية، لكن التغير المفاجئ في نمط الرائحة يستحق الاهتمام قبل وصول الدفعة إلى العملية التالية. وعمليًا، يبدأ التحقيق الأكثر فائدة بتتبع المواد، وسجلات درجات الحرارة، وزمن المكوث، وحالة نقاط الإحكام والشفط.
استقرار التغذية أهم مما يبدو
لا تستطيع الآلة معالجة إلا ما تستقبله. وعندما تكون المواد الخام غير متسقة من حيث حجم الجسيمات أو الرطوبة أو التلوث المعدني أو تركيب المطاط، يميل المشغلون إلى التعويض بتغيير الحرارة أو الشدة الميكانيكية. وقد يحل ذلك مشكلة فورية في الإنتاجية، لكنه غالبًا ما ينتج مطاطًا مستصلحًا أقل قابلية للتنبؤ.
ينبغي لآلة المطاط المستصلح الموثوقة أن تدعم التغذية المتحكم بها بدلًا من التدفقات المتقطعة. وتساعد معدلات التغذية المتسقة في الحفاظ على حمل مستقر في أقسام الخلط وإزالة الفلكنة. وهذا مهم لأن الآلة التي تتناوب بين نقص التغذية والتحميل الزائد لن تمنح كل جزء من المادة نفس تاريخ القص والحرارة. وقد تكون النتيجة تباينًا مرئيًا في الملمس، وتشتتًا غير متجانس، ومستويات مختلفة من الرائحة خلال وردية الإنتاج نفسها.
قبل إلقاء اللوم على وحدة المعالجة الرئيسية، افحص المراحل السابقة. فالفصل المغناطيسي، وإزالة الألياف، والتحبيب، وممارسات التخزين، والتحكم في الرطوبة غالبًا ما تحدد ما إذا كانت المعدات قادرة على العمل باستقرار. ويسجل فريق التشغيل الجيد تغييرات المواد الخام بحسب الدُفعة بدلًا من الاعتماد على تسميات عامة مثل «مطاط الإطارات» أو «الخردة المختلطة». فنادرًا ما تكون هذه التسميات مفصلة بما يكفي لمراقبة جودة ذات معنى.
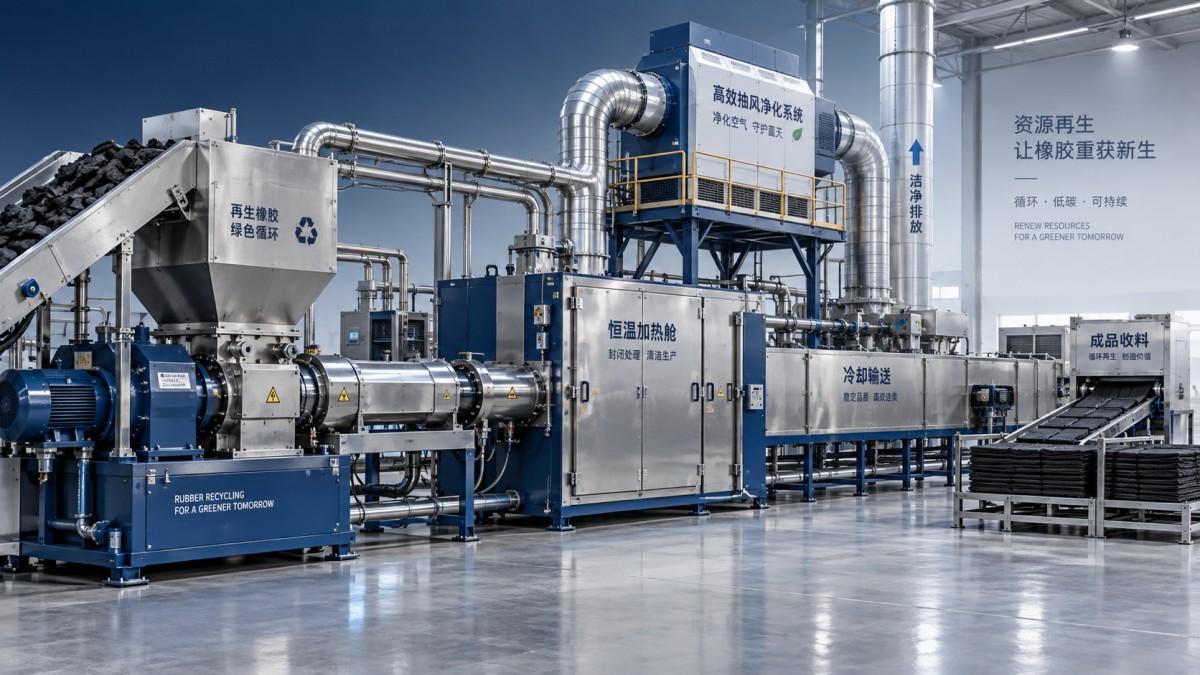
التحكم في درجة الحرارة يقلل كلاً من المعالجة المفرطة وذروات الرائحة
الحرارة ضرورية في معظم عمليات المطاط المستصلح، لكنها أيضًا الموضع الذي تبدأ فيه كثير من مشكلات الجودة. فإذا لم تتلق المادة معالجة حرارية وميكانيكية كافية، فقد تكون إزالة الفلكنة غير مكتملة. وإذا تعرضت لحرارة مفرطة أو احتُفظ بها مدة طويلة، فقد تزداد الانبعاثات المتطايرة ويصبح تدهور البوليمر أكثر احتمالًا.
لا تقتصر النقطة المهمة على ضبط درجة حرارة مستهدفة. ينبغي لموظفي مراقبة الجودة التحقق مما إذا كانت درجة حرارة العملية الفعلية مستقرة عبر المناطق ذات الصلة، وما إذا كانت القيمة المسجلة تعكس حالة المادة بدلًا من مجرد إعداد السخان. ويمكن للضغط ومستوى التعبئة وأداء التبريد ونظافة المعدات أن تؤثر جميعها في انتقال الحرارة الفعلي.
يمكن لأنظمة التحكم الحديثة أن تساعد من خلال ربط سرعة المغذي وحمل المحرك ودرجة الحرارة وزمن المعالجة. وعند مراقبة هذه القيم معًا، يقل احتمال أن يصحح المشغّل حالة غير طبيعية واحدة بإجراء تعديل حاد في موضع آخر. فعلى سبيل المثال، قد يؤدي رفع درجة الحرارة للتعويض عن سوء تحضير التغذية إلى تحسين التدفق على المدى القصير، لكنه يزيد الرائحة ويُحدث مشكلة جديدة في الاتساق.
يجب أن يتبع الاحتواء والشفط مسار المادة
يكون التحكم في الرائحة أقوى عندما تكون العملية مغلقة في الأماكن التي تتولد فيها الانبعاثات. ويمكن لنقاط النقل المفتوحة، وموانع التسرب المتآكلة، والأغطية غير الملائمة، والتأخر في إزالة المواد المعالجة الدافئة، أن تسمح بانتشار الرائحة في مناطق العمل قبل أن يتمكن الشفط من التقاطها. ويصبح هذا مصدر قلق لإدارة السلامة وكذلك مسألة راحة، لا سيما عندما يتعين على الأفراد الفحص أو التدخل اليدوي حول الخط.
انظر إلى ما هو أبعد من حجرة إزالة الفلكنة الرئيسية. فقد تسهم السيور الناقلة، ونقاط التفريغ، وأقسام التبريد، وصناديق التخزين، ومحطات التعبئة في الأكياس، كل منها في الرائحة الملحوظة في أرضية المصنع. وينبغي تقييم أغطية الشفط في ظروف الإنتاج الفعلية، لا فقط عندما يكون الخط فارغًا أو يعمل بحمل منخفض. وقد يلزم موازنة تدفق الهواء مع احتواء العملية؛ إذ إن تدفق الهواء المفتوح المفرط حول نقطة نقل يمكن أن يبرّد المادة بشكل غير متجانس أحيانًا أو يسحب الغبار إلى مناطق لا ينبغي أن يوجد فيها.
وهذا أحد أسباب أهمية تخطيط المعدات المتكامل. تعمل JC INDUSTRY في مجالات آلات المطاط والبلاستيك، والمعدات البيئية، وأنظمة المسابك، وتقنية قوالب الإطارات الرقمية. ويكون هذا المنظور الأوسع للمعدات مفيدًا عندما يحتاج خط إعادة التدوير إلى أن تعمل ضوابط عمليته وحركة المواد وإتاحة الصيانة والتدابير البيئية معًا بدلًا من العمل كمشاريع منفصلة.
انضباط التنظيف يحمي استقرار العملية
غالبًا ما يتم التقليل من شأن تراكم البقايا. إذ يمكن للترسبات على أسطح التلامس أن تحتفظ بمواد متدهورة وتطلق رائحة أثناء دورات التسخين اللاحقة. كما يمكنها أن تغير انتقال الحرارة، وتقيّد الحركة، وتدخل تلوثًا إلى دفعة مستقرة بخلاف ذلك. وفي الخطوط التي تتضمن معدات مرتبطة بالمعالجة بالكبريت أو معدات دعم لمعالجة المعادن، ينبغي تحديد شروط التنظيف كجزء من إجراء التشغيل، لا تركها كمهمة غير رسمية في نهاية الوردية.
على سبيل المثال، تتطلب مكبس المعالجة بالكبريت ذي السير الناقل تنظيف أسطح الألواح فقط بعد أن تنخفض درجة حرارة لوح التسخين إلى أقل من 60℃. إن جهاز تنظيف الألواح المستعمل used_second hand مصمم لهذه المهمة ويعمل مع مسافات فتح تتراوح من 230 mm إلى 350 mm، باستخدام مصدر طاقة 380V AC، ثلاثي الطور، رباعي الأسلاك. وتلبي أسطوانة الفرشاة، وجهاز التحكم عن بُعد، وقطع الغيار الموردة احتياجًا عمليًا للصيانة: الحفاظ على ألواح التسخين خالية من التراكمات دون تعريض العمال دون ضرورة لأسطح ساخنة.
لا يحل هذا المثال محل خطط تنظيف خطوط المطاط المستصلح، لكن المبدأ ينطبق عليها. وينبغي اختيار معدات الصيانة وفقًا لإتاحة الوصول الفعلية، ودرجة الحرارة، ومتطلبات القفل والعزل، ومخاطر التلوث. فأداة التنظيف التي لا يمكن استخدامها بأمان في الوقت المناسب لن تحل مشكلة العملية الأساسية.
ما الذي ينبغي أن تراقبه فرق مراقبة الجودة والسلامة معًا
غالبًا ما تُحفظ سجلات الجودة والسلامة بشكل منفصل، مما يزيد صعوبة رؤية انحراف العملية. وتُقارن المراجعة الأكثر فائدة بين بيانات الإنتاج وملاحظات المشغلين وظروف مكان العمل. وتميل الفحوصات التالية إلى كشف المشكلات في وقت أبكر من فحص المنتج النهائي وحده:
- تحديد المواد الخام الواردة، والتلوث المرئي، واتساق الجسيمات، ومدة التخزين.
- اتجاهات درجات الحرارة الفعلية، وليس فقط نقاط الضبط، عبر مراحل الخلط والتسخين والتفريغ والتبريد.
- تغيرات حمل المحرك أو عزم الدوران التي قد تشير إلى تغذية غير متسقة أو تراكم أو تغير في سلوك المادة.
- تغيرات الرائحة التي يبلغ عنها المشغلون عند نقاط محددة في الخط وخلال ورديات محددة.
- حالة موانع التسرب والأغطية ووصلات الشفط والمرشحات وأعمال النظافة حول محطات النقل.
- نتائج اختبار الدُفعات مقارنة بنافذة التشغيل المسجلة لتلك الدفعة.
ليس الهدف هو إنشاء أعمال ورقية مفرطة. بل تحديد المتغيرات التي تتحرك معًا. فإذا زادت الرائحة كلما ارتفعت الإنتاجية، فقد تكون المشكلة عدم كفاية التحكم في زمن المكوث، أو تحميلًا زائدًا على نظام الشفط، أو تغيرًا في المواد الخام. وإذا تفاوتت الجودة بعد فترات التنظيف، فقد يكون تراكم البقايا أو تغير انتقال الحرارة جزءًا من التفسير.
لا تستطيع آلة أفضل تصحيح عملية غير محددة
يمكن لتحديث المعدات أن يجعل إنتاج المطاط المستصلح أكثر قابلية للتكرار بكثير، لا سيما عندما يتم دمج التحكم الذكي والمناولة المغلقة ومراقبة العملية منذ البداية. طورت JC INDUSTRY آلات عبر عدة فئات من المعدات الصناعية، كما تدير مركزًا لإعادة تدوير الآلات والمعدات المستعملة أُسس في عام 2015. وبالنسبة للمصانع التي تدرس المعدات المجددة، لا يتمثل السؤال الرئيسي ببساطة في ما إذا كانت الآلة تستطيع العمل؛ بل في ما إذا كانت حالة التحكم فيها ووظائف السلامة وسجل الصيانة ومتطلبات التكامل لديها يمكن أن تدعم نافذة جودة محددة. وتذكر JC INDUSTRY أن المعدات الجديدة والمستعملة على حد سواء تُورّد بضمان لمدة 24 شهرًا.
ومع ذلك، فإن تقليل الرائحة وتجانس الدُفعات ينتجان عن التشغيل المنضبط بقدر ما ينتجان عن الأجهزة. حدد المواد الخام المقبولة، وضع حدودًا لظروف المعالجة الحرجة، وافحص الاحتواء والنظافة بشكل روتيني، وحقق في تغيرات الرائحة قبل أن تتحول إلى اتجاه للرفض. وعندما تكون هذه الأساسيات قائمة، تصبح آلة المطاط المستصلح أداة تحكم عملية بدلًا من مصدر آخر للتباين.