









Envie-nos uma Mensagem
Como as Máquinas de Borracha Regenerada Reduzem Odores e Variações na Qualidade dos Lotes
Para as equipes de controle de qualidade e segurança, o odor e a inconsistência entre lotes não são questões menores de organização. Um odor forte ou variável pode indicar que a temperatura, o tempo de residência, a condição da matéria-prima ou a ventilação estão se afastando da janela de processo prevista. Ao mesmo tempo, variações na dureza, dispersão, plasticidade ou umidade da borracha regenerada podem criar problemas posteriores na mistura, extrusão, calandragem e vulcanização.
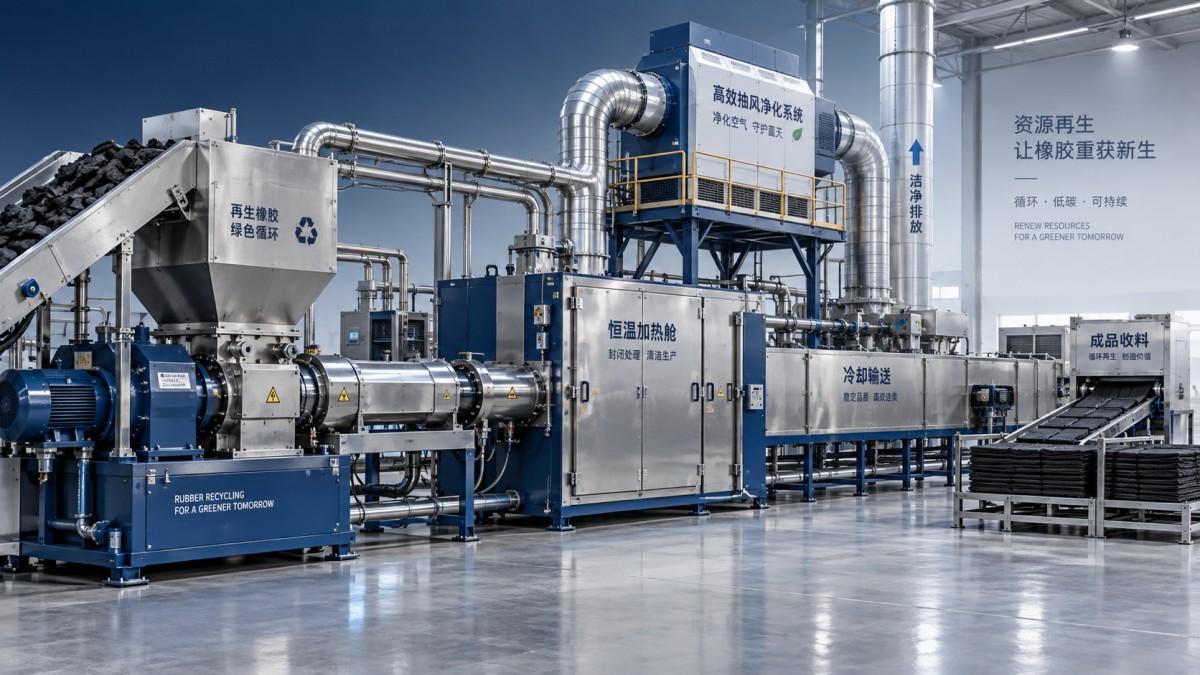
Umamáquina de borracha regeneradabem configurada não “elimina o odor” por si só. O que ela pode fazer é tornar mais controláveis as condições que geram odor: alimentação mais estável, aquecimento mais consistente, melhor controle da desvulcanização, pontos de transferência fechados e registros de processo mais claros. Essa mesma disciplina é o que reduz a variação de qualidade entre lotes.
Por que o odor frequentemente aparece junto com a variação entre lotes
Na produção de borracha regenerada, o odor geralmente está ligado a compostos voláteis liberados pela borracha de sucata, óleos residuais, aditivos, umidade ou superaquecimento. A fonte exata depende do material recebido e da rota de processo. Um lote contendo diferentes frações de pneus, borracha contaminada, excesso de resíduos têxteis ou material mal separado pode comportar-se de maneira muito diferente do lote anterior, mesmo quando o operador utiliza as mesmas configurações nominais.
O erro comum é tratar o odor apenas como um problema do sistema de exaustão. Uma ventilação eficiente é necessária, mas não pode corrigir um histórico térmico instável. Se um material permanecer tempo demais em uma zona de alta temperatura, ou se uma seção da máquina operar mais quente que outra, a planta poderá apresentar tanto um odor mais forte quanto uma alteração nas propriedades da borracha regenerada. O material acabado pode ficar excessivamente macio, tratado de forma irregular ou difícil de incorporar a um composto posterior.
Para uma equipe de CQ, isso torna o odor um sinal útil de alerta precoce. Ele não deve substituir os testes laboratoriais, mas uma mudança repentina no perfil de odor merece atenção antes que o lote chegue ao próximo processo. Na prática, a investigação mais útil começa com a rastreabilidade do material, os registros de temperatura, o tempo de residência e a condição dos pontos de vedação e extração.
A alimentação estável é mais importante do que parece
A máquina só pode processar o que recebe. Quando a matéria-prima apresenta inconsistências no tamanho das partículas, umidade, contaminação metálica ou composição da borracha, os operadores tendem a compensar alterando o calor ou a intensidade mecânica. Isso pode resolver um problema imediato de produtividade, mas frequentemente resulta em uma produção de borracha regenerada menos previsível.
Uma máquina de borracha regenerada confiável deve permitir alimentação controlada, em vez de picos intermitentes. Taxas de alimentação consistentes ajudam a manter uma carga estável nas seções de mistura e desvulcanização. Isso é importante porque uma máquina que alterna entre falta de material e sobrecarga não fornecerá o mesmo histórico de cisalhamento e calor a cada porção de material. O resultado pode ser variação visível na textura, dispersão irregular e diferentes níveis de odor durante o mesmo turno de produção.
Antes de culpar a unidade principal de processamento, inspecione as etapas anteriores. A separação magnética, a remoção de fibras, a granulação, as práticas de armazenamento e o controle de umidade frequentemente determinam se o equipamento pode operar de forma estável. Uma boa equipe operacional registra as alterações da matéria-prima por lote, em vez de depender de rótulos genéricos como “borracha de pneu” ou “sucata mista”. Esses rótulos raramente são detalhados o suficiente para um controle de qualidade significativo.
O controle de temperatura reduz tanto o sobreprocessamento quanto os picos de odor
O calor é essencial na maioria dos processos de borracha regenerada, mas também é onde muitos problemas de qualidade começam. Se o material não receber tratamento térmico e mecânico suficiente, a desvulcanização poderá ser incompleta. Se for exposto a calor excessivo ou mantido por tempo demais, as emissões voláteis podem aumentar e a degradação do polímero pode se tornar mais provável.
O ponto importante não é apenas definir uma temperatura-alvo. O pessoal de CQ deve verificar se a temperatura real do processo é estável nas zonas relevantes e se o valor registrado reflete a condição do material, e não apenas uma configuração do aquecedor. Pressão, nível de enchimento, desempenho de resfriamento e limpeza do equipamento podem afetar a transferência de calor real.
Os sistemas de controle modernos podem ajudar conectando a velocidade do alimentador, a carga do motor, a temperatura e o tempo de processamento. Quando esses valores são monitorados em conjunto, é menos provável que um operador corrija uma condição anormal fazendo um ajuste agressivo em outro ponto. Por exemplo, aumentar a temperatura para compensar uma preparação inadequada da alimentação pode melhorar o fluxo no curto prazo, mas aumentar o odor e introduzir um novo problema de consistência.
A contenção e a extração devem seguir o percurso do material
O controle de odor é mais eficaz quando o processo é fechado nos locais onde as emissões são geradas. Pontos de transferência abertos, vedações desgastadas, tampas mal ajustadas e a remoção tardia de material processado quente podem permitir que o odor se espalhe pelas áreas de trabalho antes que a extração possa capturá-lo. Isso se torna uma preocupação de gestão de segurança, além de uma questão de conforto, especialmente quando o pessoal precisa inspecionar ou intervir manualmente ao redor da linha.
Observe além da câmara principal de desvulcanização. Transportadores, pontos de descarga, seções de resfriamento, silos de armazenamento e estações de ensacamento podem contribuir, cada um, para o odor percebido no chão de fábrica. As coifas de extração devem ser avaliadas em condições reais de produção, não apenas quando a linha está vazia ou operando com baixa carga. Pode ser necessário equilibrar o fluxo de ar com a contenção do processo; um fluxo de ar aberto excessivo ao redor de um ponto de transferência pode, às vezes, resfriar o material de forma irregular ou puxar poeira para áreas onde ela não deveria estar.
Esta é uma das razões pelas quais o planejamento integrado de equipamentos é importante. A JC INDUSTRY atua com máquinas para borracha e plástico, equipamentos ambientais, sistemas de fundição e tecnologia de moldes digitais para pneus. Essa perspectiva mais ampla de equipamentos é útil quando uma linha de reciclagem precisa que seus controles de processo, movimentação de materiais, acesso para manutenção e medidas ambientais funcionem em conjunto, em vez de operarem como projetos separados.
A disciplina de limpeza protege a estabilidade do processo
O acúmulo de resíduos é frequentemente subestimado. Depósitos nas superfícies de contato podem reter material degradado e liberar odor durante ciclos posteriores de aquecimento. Eles também podem alterar a transferência de calor, restringir o movimento e introduzir contaminação em um lote que, de outra forma, seria estável. Em linhas que incluem equipamentos relacionados à vulcanização ou equipamentos de apoio ao processamento de metais, as condições de limpeza devem ser definidas como parte do procedimento operacional, e não deixadas como uma tarefa informal de fim de turno.
Por exemplo, uma prensa de vulcanização de correia transportadora exige que as superfícies das placas sejam limpas somente depois que a temperatura da placa de aquecimento estiver abaixo de 60℃. Odispositivo usado/de segunda mão para limpeza de placasfoi projetado para essa tarefa e funciona com distâncias de abertura de 230 mm a 350 mm, utilizando uma alimentação elétrica de 380V AC, trifásica, de quatro fios. Seu rolo de escova, controle remoto e peças sobressalentes fornecidas atendem a uma necessidade prática de manutenção: manter as placas de aquecimento livres de acúmulos sem colocar os trabalhadores desnecessariamente próximos a superfícies quentes.
Esse exemplo não substitui os planos de limpeza de linhas de borracha regenerada, mas o princípio se aplica. Os equipamentos de manutenção devem ser selecionados de acordo com o acesso real, a temperatura, os requisitos de bloqueio e os riscos de contaminação. Uma ferramenta de limpeza que não possa ser utilizada com segurança no momento adequado não resolverá o problema subjacente do processo.
O que as equipes de CQ e segurança devem monitorar juntas
Os registros de qualidade e segurança frequentemente são mantidos separadamente, o que dificulta a identificação de desvios no processo. Uma análise mais útil compara os dados de produção com as observações dos operadores e as condições do local de trabalho. As verificações a seguir tendem a revelar problemas mais cedo do que a inspeção apenas do produto final:
- Identificação da matéria-prima recebida, contaminação visível, consistência das partículas e duração do armazenamento.
- Tendências reais de temperatura, e não apenas pontos de ajuste, nas etapas de mistura, aquecimento, descarga e resfriamento.
- Alterações na carga ou no torque do motor que possam indicar alimentação inconsistente, acúmulo ou mudança no comportamento do material.
- Mudanças de odor relatadas pelos operadores em pontos específicos da linha e durante turnos específicos.
- Condição das vedações, tampas, conexões de extração, filtros e limpeza ao redor das estações de transferência.
- Resultados dos testes de lote comparados com a janela operacional registrada para esse lote.
O objetivo não é criar documentação excessiva. É identificar quais variáveis se movem em conjunto. Se o odor aumentar sempre que a produtividade aumentar, o problema pode ser controle insuficiente do tempo de residência, extração sobrecarregada ou uma mudança na matéria-prima. Se a qualidade variar após os intervalos de limpeza, o acúmulo de resíduos ou a alteração na transferência de calor podem fazer parte da explicação.
Uma máquina melhor não pode corrigir um processo indefinido
A modernização dos equipamentos pode tornar a produção de borracha regenerada muito mais repetível, especialmente quando o controle inteligente, o manuseio fechado e o monitoramento do processo são integrados desde o início. A JC INDUSTRY desenvolveu máquinas em diversas categorias de equipamentos industriais e também opera um centro de reciclagem de máquinas e equipamentos usados estabelecido em 2015. Para plantas que consideram equipamentos recondicionados, a questão principal não é simplesmente se a máquina pode operar; é se sua condição de controle, funções de segurança, histórico de manutenção e requisitos de integração podem sustentar uma janela de qualidade definida. A JC INDUSTRY informa que os equipamentos novos e usados são fornecidos com garantia de 24 meses.
Ainda assim, a redução de odor e a uniformidade dos lotes dependem tanto de uma operação disciplinada quanto do hardware. Defina a matéria-prima aceitável, estabeleça limites para as condições críticas de processamento, inspecione rotineiramente a contenção e a limpeza e investigue as mudanças de odor antes que se tornem uma tendência de rejeição. Quando esses fundamentos estão estabelecidos, uma máquina de borracha regenerada torna-se uma ferramenta prática de controle, em vez de outra fonte de variabilidade.