









Envíanos un mensaje
Cómo las máquinas de caucho recuperado reducen el olor y la variación de calidad entre lotes
Para los equipos de control de calidad y seguridad, el olor y la inconsistencia entre lotes no son problemas menores de orden y limpieza. Un olor intenso o cambiante puede indicar que la temperatura, el tiempo de residencia, el estado de la materia prima o la ventilación se están desviando de la ventana de proceso prevista. Al mismo tiempo, las variaciones en la dureza, dispersión, plasticidad o humedad del caucho regenerado pueden generar problemas posteriores en la mezcla, extrusión, calandrado y vulcanización.
Una máquina de caucho regenerado bien configurada no «elimina el olor» por sí sola. Lo que puede hacer es controlar mejor las condiciones que generan olor: una alimentación más estable, un calentamiento más uniforme, un mejor control de la desvulcanización, puntos de transferencia cerrados y registros de proceso más claros. Esa misma disciplina es la que reduce las variaciones de calidad entre lotes.
Por qué el olor suele aparecer junto con la variación entre lotes
En la producción de caucho regenerado, el olor suele estar relacionado con compuestos volátiles liberados por caucho de desecho, aceites residuales, aditivos, humedad o sobrecalentamiento. La fuente exacta depende del material de entrada y de la ruta de proceso. Un lote que contiene diferentes fracciones de neumáticos, caucho contaminado, exceso de residuos textiles o material mal separado puede comportarse de forma muy diferente al anterior, incluso cuando el operador utiliza los mismos ajustes nominales.
El error habitual es tratar el olor únicamente como un problema del sistema de extracción. Una ventilación potente es necesaria, pero no puede corregir un historial térmico inestable. Si un material permanece demasiado tiempo en una zona de alta temperatura, o si una sección de la máquina funciona a una temperatura más alta que otra, la planta puede observar tanto un olor más intenso como un cambio en las propiedades del caucho regenerado. El material acabado puede quedar excesivamente blando, tratado de forma irregular o ser difícil de incorporar a un compuesto posterior.
Para un equipo de control de calidad, esto hace que el olor sea una señal útil de alerta temprana. No debe sustituir los ensayos de laboratorio, pero un cambio repentino en el perfil de olor merece atención antes de que el lote llegue al siguiente proceso. En la práctica, la investigación más útil comienza con la trazabilidad del material, los registros de temperatura, el tiempo de residencia y el estado de los puntos de sellado y extracción.
Una alimentación estable es más importante de lo que parece
La máquina solo puede procesar lo que recibe. Cuando la materia prima es inconsistente en tamaño de partícula, humedad, contaminación metálica o composición de caucho, los operadores tienden a compensarlo modificando el calor o la intensidad mecánica. Esto puede resolver un problema inmediato de rendimiento, pero a menudo genera una producción de caucho regenerado menos predecible.
Una máquina de caucho regenerado fiable debe admitir una alimentación controlada en lugar de incrementos intermitentes. Las velocidades de alimentación constantes ayudan a mantener una carga estable en las secciones de mezcla y desvulcanización. Esto es importante porque una máquina que alterna entre alimentación insuficiente y sobrecarga no aplicará el mismo historial de cizallamiento y calor a cada porción de material. El resultado puede ser una variación visible en la textura, una dispersión desigual y distintos niveles de olor durante el mismo turno de producción.
Antes de culpar a la unidad principal de procesamiento, inspeccione las etapas previas. La separación magnética, la eliminación de fibras, la granulación, las prácticas de almacenamiento y el control de humedad determinan con frecuencia si el equipo puede funcionar de forma estable. Un buen equipo operativo registra los cambios de materia prima por lote en lugar de depender de etiquetas generales como «caucho de neumático» o «desecho mixto». Estas etiquetas rara vez son lo suficientemente detalladas para un control de calidad significativo.
El control de temperatura reduce tanto el sobreprocesamiento como los picos de olor
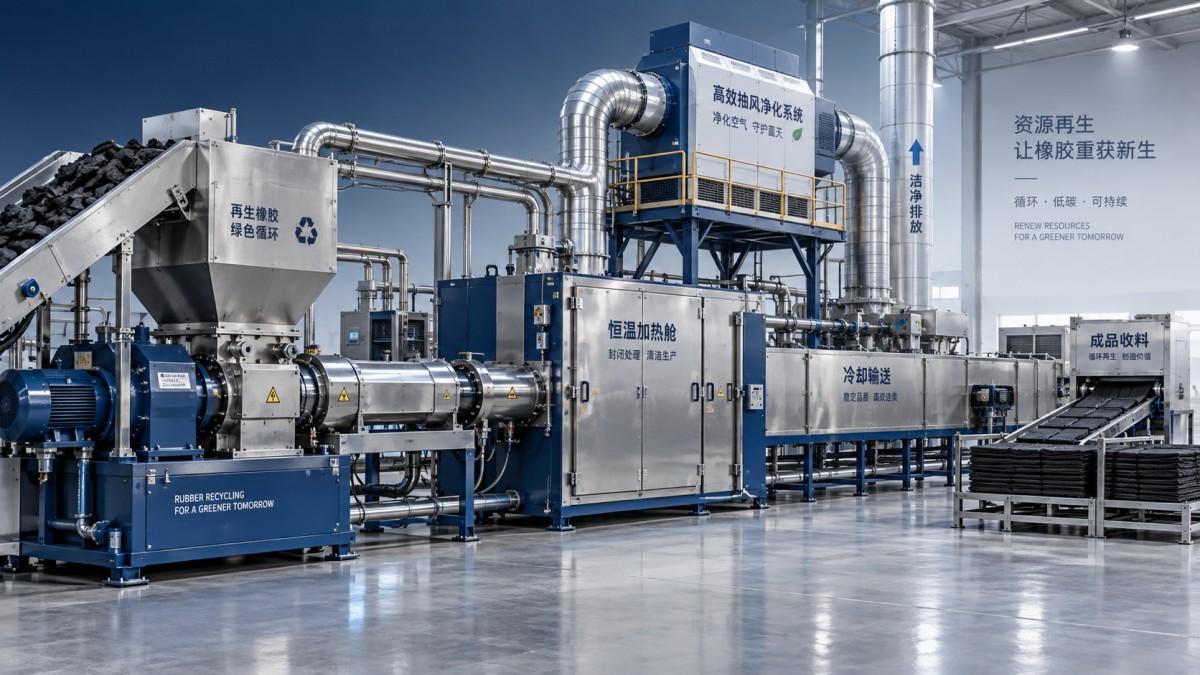
El calor es esencial en la mayoría de los procesos de caucho regenerado, pero también es donde comienzan muchos problemas de calidad. Si el material no recibe suficiente tratamiento térmico y mecánico, la desvulcanización puede ser incompleta. Si se expone a calor excesivo o se mantiene demasiado tiempo, las emisiones volátiles pueden aumentar y la degradación del polímero puede ser más probable.
El punto importante no es simplemente establecer una temperatura objetivo. El personal de control de calidad debe verificar si la temperatura real del proceso es estable en las zonas pertinentes y si el valor registrado refleja el estado del material, en lugar de únicamente el ajuste del calentador. La presión, el nivel de llenado, el rendimiento de refrigeración y la limpieza del equipo pueden afectar la transferencia de calor real.
Los sistemas de control modernos pueden ayudar vinculando la velocidad del alimentador, la carga del motor, la temperatura y el tiempo de procesamiento. Cuando estos valores se supervisan conjuntamente, es menos probable que un operador corrija una condición anormal realizando un ajuste agresivo en otra parte. Por ejemplo, aumentar la temperatura para compensar una preparación deficiente de la alimentación puede mejorar el flujo a corto plazo, pero aumentar el olor e introducir un nuevo problema de consistencia.
La contención y la extracción deben seguir la trayectoria del material
El control de olores es más eficaz cuando el proceso está cerrado en los puntos donde se generan las emisiones. Los puntos de transferencia abiertos, los sellos desgastados, las cubiertas mal ajustadas y la retirada tardía de material procesado caliente pueden permitir que el olor se disperse por las áreas de trabajo antes de que la extracción pueda capturarlo. Esto se convierte en una preocupación de gestión de seguridad además de un problema de confort, especialmente cuando el personal debe inspeccionar o intervenir manualmente alrededor de la línea.
Mire más allá de la cámara principal de desvulcanización. Las cintas transportadoras, los puntos de descarga, las secciones de enfriamiento, las tolvas de almacenamiento y las estaciones de ensacado pueden contribuir al olor percibido en el área de producción. Las campanas de extracción deben evaluarse en condiciones reales de producción, no solo cuando la línea está vacía o funciona con baja carga. Puede ser necesario equilibrar el flujo de aire con la contención del proceso; un flujo de aire abierto excesivo alrededor de un punto de transferencia puede, en ocasiones, enfriar el material de manera desigual o arrastrar polvo hacia zonas donde no debería estar.
Esta es una de las razones por las que importa la planificación integrada de equipos. JC INDUSTRY trabaja con maquinaria para caucho y plástico, equipos ambientales, sistemas de fundición y tecnología de moldes digitales para neumáticos. Esta perspectiva más amplia sobre los equipos es útil cuando una línea de reciclaje necesita que sus controles de proceso, movimiento de materiales, acceso para mantenimiento y medidas ambientales funcionen conjuntamente en lugar de operar como proyectos separados.
La disciplina de limpieza protege la estabilidad del proceso
La acumulación de residuos suele subestimarse. Los depósitos en las superficies de contacto pueden retener material degradado y liberar olor durante ciclos posteriores de calentamiento. También pueden alterar la transferencia de calor, restringir el movimiento e introducir contaminación en un lote que, de otro modo, sería estable. En líneas que incluyen equipos relacionados con la vulcanización o equipos auxiliares de procesamiento de metales, las condiciones de limpieza deben definirse como parte del procedimiento operativo, y no dejarse como una tarea informal al final del turno.
Por ejemplo, una prensa de vulcanización de cinta transportadora requiere que las superficies de las placas se limpien solo después de que la temperatura de la placa calefactora sea inferior a 60℃. El dispositivo de limpieza de placas de segunda mano está diseñado para esta tarea y funciona con distancias de apertura de 230 mm a 350 mm, utilizando una fuente de alimentación de 380V AC, trifásica, de cuatro hilos. Su rodillo de cepillo, control remoto y piezas de repuesto suministradas responden a una necesidad práctica de mantenimiento: mantener las placas calefactoras libres de acumulaciones sin situar a los trabajadores innecesariamente cerca de superficies calientes.
Ese ejemplo no sustituye los planes de limpieza de líneas de caucho regenerado, pero el principio es aplicable. Los equipos de mantenimiento deben seleccionarse en función del acceso real, la temperatura, los requisitos de bloqueo y los riesgos de contaminación. Una herramienta de limpieza que no puede utilizarse de forma segura en el momento adecuado no resolverá el problema subyacente del proceso.
Qué deben supervisar conjuntamente los equipos de control de calidad y seguridad
Los registros de calidad y seguridad suelen mantenerse por separado, lo que dificulta detectar desviaciones del proceso. Una revisión más útil compara los datos de producción con las observaciones de los operadores y las condiciones del lugar de trabajo. Las siguientes comprobaciones tienden a revelar problemas antes que la inspección del producto final por sí sola:
- Identificación de la materia prima entrante, contaminación visible, uniformidad de las partículas y duración del almacenamiento.
- Tendencias reales de temperatura, no solo puntos de ajuste, en las etapas de mezcla, calentamiento, descarga y enfriamiento.
- Cambios en la carga o el par del motor que puedan indicar una alimentación inconsistente, acumulación o un comportamiento alterado del material.
- Cambios de olor comunicados por los operadores en puntos específicos de la línea y durante turnos concretos.
- Estado de sellos, cubiertas, conexiones de extracción, filtros y limpieza alrededor de las estaciones de transferencia.
- Resultados de ensayos por lote comparados con la ventana operativa registrada para ese lote.
El objetivo no es crear documentación excesiva. Es identificar qué variables cambian conjuntamente. Si el olor aumenta cada vez que aumenta el rendimiento, el problema puede ser un control insuficiente del tiempo de residencia, una extracción sobrecargada o un cambio en la materia prima. Si la calidad varía después de los intervalos de limpieza, la acumulación de residuos o una transferencia de calor alterada pueden ser parte de la explicación.
Una máquina mejor no puede corregir un proceso indefinido
La modernización de equipos puede hacer que la producción de caucho regenerado sea mucho más repetible, especialmente cuando el control inteligente, la manipulación cerrada y la supervisión del proceso se integran desde el inicio. JC INDUSTRY ha desarrollado maquinaria en varias categorías de equipos industriales y también opera un centro de reciclaje de maquinaria y equipos usados establecido en 2015. Para las plantas que consideran equipos reacondicionados, la cuestión clave no es simplemente si la máquina puede funcionar; es si el estado de su control, sus funciones de seguridad, su historial de mantenimiento y sus requisitos de integración pueden respaldar una ventana de calidad definida. JC INDUSTRY indica que tanto los equipos nuevos como los usados se suministran con una garantía de 24 meses.
No obstante, la reducción de olores y la uniformidad entre lotes dependen tanto de una operación disciplinada como del hardware. Defina la materia prima aceptable, establezca límites para las condiciones críticas de procesamiento, inspeccione rutinariamente la contención y la limpieza, e investigue los cambios de olor antes de que se conviertan en una tendencia de rechazo. Cuando se cumplen estos aspectos básicos, una máquina de caucho regenerado se convierte en una herramienta práctica de control en lugar de otra fuente de variabilidad.