









Gửi tin nhắn cho chúng tôi
Đối với các đội ngũ kiểm soát chất lượng và an toàn, mùi và sự không đồng nhất giữa các lô không phải là những vấn đề vệ sinh nhỏ. Mùi hăng hoặc thay đổi có thể cho thấy nhiệt độ, thời gian lưu, tình trạng nguyên liệu đầu vào hoặc hệ thống thông gió đang lệch khỏi cửa sổ quy trình dự kiến. Đồng thời, sự biến động về độ cứng, độ phân tán, độ dẻo hoặc độ ẩm của cao su tái sinh có thể gây ra các vấn đề ở các công đoạn phối trộn, ép đùn, cán tráng và lưu hóa tiếp theo.
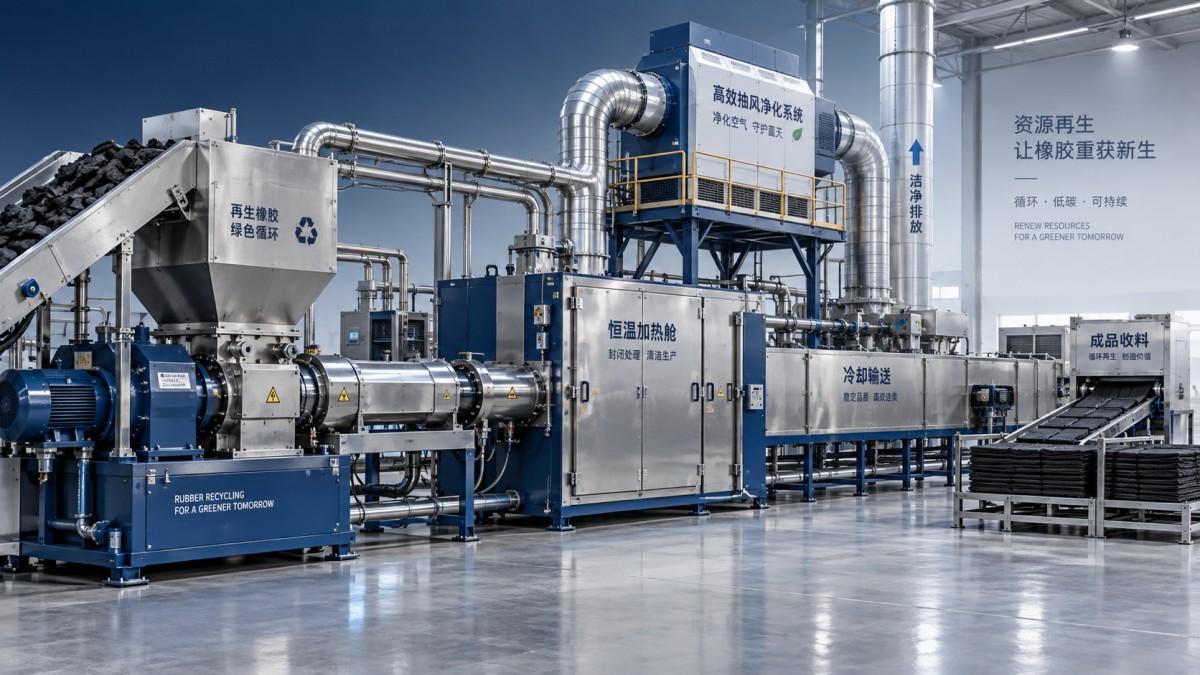
Một máy sản xuất cao su tái sinh được cấu hình tốt không tự “khử mùi”. Điều máy có thể làm là giúp các điều kiện tạo ra mùi trở nên dễ kiểm soát hơn: cấp liệu ổn định hơn, gia nhiệt nhất quán hơn, kiểm soát khử lưu tốt hơn, các điểm chuyển liệu kín và hồ sơ quy trình rõ ràng hơn. Chính tính kỷ luật đó cũng giúp giảm biến động chất lượng giữa các lô.
Vì Sao Mùi Thường Xuất Hiện Cùng Với Biến Động Giữa Các Lô
Trong sản xuất cao su tái sinh, mùi thường liên quan đến các hợp chất dễ bay hơi được giải phóng từ cao su phế liệu, dầu còn dư, phụ gia, độ ẩm hoặc hiện tượng quá nhiệt. Nguồn chính xác phụ thuộc vào vật liệu đầu vào và tuyến quy trình. Một lô chứa các phần lốp khác nhau, cao su bị nhiễm bẩn, dư lượng sợi dệt quá mức hoặc vật liệu được phân tách kém có thể có đặc tính rất khác lô trước đó, ngay cả khi người vận hành sử dụng cùng các cài đặt danh nghĩa.
Sai lầm phổ biến là chỉ xem mùi như một vấn đề của hệ thống hút khí. Thông gió mạnh là cần thiết, nhưng không thể khắc phục lịch sử nhiệt không ổn định. Nếu vật liệu ở quá lâu trong vùng nhiệt độ cao hoặc một khu vực của máy nóng hơn khu vực khác, nhà máy có thể vừa gặp mùi mạnh hơn vừa thấy các đặc tính của cao su tái sinh thay đổi. Vật liệu thành phẩm có thể trở nên quá mềm, được xử lý không đồng đều hoặc khó pha trộn vào hợp chất ở công đoạn sau.
Đối với đội QC, điều đó khiến mùi trở thành một tín hiệu cảnh báo sớm hữu ích. Nó không nên thay thế thử nghiệm trong phòng thí nghiệm, nhưng sự thay đổi đột ngột trong đặc tính mùi cần được chú ý trước khi lô hàng đi tới công đoạn tiếp theo. Trên thực tế, việc điều tra hữu ích nhất bắt đầu từ khả năng truy xuất nguồn gốc vật liệu, hồ sơ nhiệt độ, thời gian lưu và tình trạng của các điểm làm kín तथा hút khí.
Cấp Liệu Ổn Định Quan Trọng Hơn Vẻ Bề Ngoài
Máy chỉ có thể xử lý những gì nó nhận được. Khi nguyên liệu đầu vào không nhất quán về kích thước hạt, độ ẩm, tạp nhiễm kim loại hoặc thành phần cao su, người vận hành thường có xu hướng bù trừ bằng cách thay đổi nhiệt hoặc cường độ cơ học. Điều đó có thể giải quyết vấn đề năng suất tức thời nhưng thường tạo ra đầu ra cao su tái sinh khó dự đoán hơn.
Một máy sản xuất cao su tái sinh đáng tin cậy cần hỗ trợ cấp liệu có kiểm soát thay vì các đợt tăng đột ngột không liên tục. Tốc độ cấp liệu nhất quán giúp duy trì tải ổn định trong các khu vực phối trộn và khử lưu. Điều này quan trọng vì một máy luân phiên bị thiếu liệu và quá tải sẽ không cung cấp cùng lịch sử lực cắt và nhiệt cho mọi phần vật liệu. Kết quả có thể là sự khác biệt rõ rệt về kết cấu, độ phân tán không đồng đều và mức mùi khác nhau trong cùng một ca sản xuất.
Trước khi đổ lỗi cho cụm xử lý chính, hãy kiểm tra các công đoạn phía trước. Tách từ, loại bỏ sợi, tạo hạt, phương thức lưu trữ và kiểm soát độ ẩm thường quyết định liệu thiết bị có thể vận hành ổn định hay không. Một đội ngũ vận hành tốt ghi nhận thay đổi nguyên liệu đầu vào theo từng lô thay vì dựa vào những nhãn chung như “cao su lốp xe” hoặc “phế liệu hỗn hợp”. Những nhãn này hiếm khi đủ chi tiết để kiểm soát chất lượng có ý nghĩa.
Kiểm Soát Nhiệt Độ Giảm Cả Xử Lý Quá Mức Lẫn Đỉnh Mùi
Nhiệt là yếu tố thiết yếu trong hầu hết các quy trình cao su tái sinh, nhưng cũng là nơi nhiều vấn đề chất lượng bắt đầu. Nếu vật liệu không nhận được xử lý nhiệt và cơ học đầy đủ, quá trình khử lưu có thể không hoàn toàn. Nếu vật liệu tiếp xúc với nhiệt quá mức hoặc được giữ quá lâu, phát thải chất bay hơi có thể tăng và khả năng suy giảm polymer cũng cao hơn.
Điểm quan trọng không chỉ đơn giản là cài đặt nhiệt độ mục tiêu. Nhân viên QC nên xác minh liệu nhiệt độ quy trình thực tế có ổn định ở các vùng liên quan hay không và liệu giá trị được ghi nhận có phản ánh tình trạng vật liệu thay vì chỉ là cài đặt bộ gia nhiệt. Áp suất, mức nạp liệu, hiệu suất làm mát và độ sạch của thiết bị đều có thể ảnh hưởng đến truyền nhiệt thực tế.
Các hệ thống điều khiển hiện đại có thể hỗ trợ bằng cách liên kết tốc độ cấp liệu, tải động cơ, nhiệt độ và thời gian xử lý. Khi các giá trị này được giám sát cùng nhau, người vận hành sẽ ít có khả năng khắc phục một điều kiện bất thường bằng cách điều chỉnh mạnh ở vị trí khác. Ví dụ, tăng nhiệt độ để bù cho việc chuẩn bị liệu kém có thể cải thiện dòng chảy trong ngắn hạn nhưng làm tăng mùi và tạo ra một vấn đề mới về tính nhất quán.
Bao Kín Và Hút Khí Phải Theo Đường Đi Của Vật Liệu
Kiểm soát mùi hiệu quả nhất khi quy trình được bao kín tại nơi phát sinh khí thải. Các điểm chuyển liệu hở, phớt mòn, nắp không lắp khít và việc chậm loại bỏ vật liệu đã xử lý còn ấm có thể khiến mùi lan vào khu vực làm việc trước khi hệ thống hút khí có thể thu giữ. Điều này trở thành vấn đề quản lý an toàn cũng như vấn đề về sự thoải mái, đặc biệt khi nhân viên phải kiểm tra hoặc can thiệp thủ công quanh dây chuyền.
Hãy xem xét vượt ra ngoài buồng khử lưu chính. Băng tải, điểm xả liệu, khu vực làm mát, thùng chứa và trạm đóng bao đều có thể góp phần tạo ra mùi trên sàn xưởng. Chụp hút phải được đánh giá trong điều kiện sản xuất thực tế, không chỉ khi dây chuyền trống hoặc chạy tải thấp. Luồng không khí có thể cần được cân bằng với việc bao kín quy trình; luồng khí hở quá mức quanh một điểm chuyển liệu đôi khi có thể làm nguội vật liệu không đồng đều hoặc hút bụi vào những khu vực không phù hợp.
Đây là một lý do khiến việc lập kế hoạch thiết bị tích hợp có ý nghĩa quan trọng. JC INDUSTRY hoạt động trong lĩnh vực máy móc cao su và nhựa, thiết bị môi trường, hệ thống đúc và công nghệ khuôn lốp kỹ thuật số. Góc nhìn thiết bị rộng hơn này hữu ích khi một dây chuyền tái chế cần các hệ thống kiểm soát quy trình, vận chuyển vật liệu, khả năng tiếp cận để bảo trì và biện pháp môi trường phối hợp với nhau thay vì vận hành như các dự án riêng biệt.
Kỷ Luật Vệ Sinh Bảo Vệ Tính Ổn Định Của Quy Trình
Sự tích tụ cặn thường bị đánh giá thấp. Cặn bám trên các bề mặt tiếp xúc có thể giữ lại vật liệu đã suy giảm và giải phóng mùi trong các chu kỳ gia nhiệt sau. Chúng cũng có thể làm thay đổi truyền nhiệt, hạn chế chuyển động và gây nhiễm bẩn cho một lô vốn ổn định. Trong các dây chuyền có thiết bị liên quan đến lưu hóa hoặc thiết bị hỗ trợ gia công kim loại, điều kiện vệ sinh cần được xác định như một phần của quy trình vận hành, thay vì để thành công việc không chính thức cuối ca.
Ví dụ, máy ép lưu hóa băng tải yêu cầu các bề mặt tấm ép chỉ được vệ sinh sau khi nhiệt độ tấm gia nhiệt dưới 60℃. thiết bị vệ sinh tấm ép đã qua sử dụng được thiết kế cho công việc này và hoạt động với khoảng cách mở từ 230 mm đến 350 mm, sử dụng nguồn điện 380V AC, ba pha, bốn dây. Con lăn chổi, điều khiển từ xa và phụ tùng thay thế đi kèm đáp ứng một nhu cầu bảo trì thực tế: giữ các tấm gia nhiệt không bị tích tụ cặn mà không khiến công nhân phải ở quá gần các bề mặt nóng một cách không cần thiết.
Ví dụ đó không thay thế cho kế hoạch vệ sinh dây chuyền cao su tái sinh, nhưng nguyên tắc có thể áp dụng tương tự. Thiết bị bảo trì nên được lựa chọn dựa trên khả năng tiếp cận thực tế, nhiệt độ, yêu cầu khóa cách ly và rủi ro nhiễm bẩn. Một dụng cụ vệ sinh không thể được sử dụng an toàn vào đúng thời điểm sẽ không giải quyết được vấn đề quy trình cốt lõi.
Những Nội Dung Đội QC Và An Toàn Nên Cùng Theo Dõi
Hồ sơ chất lượng và an toàn thường được lưu riêng biệt, khiến việc nhận biết sự lệch quy trình trở nên khó khăn hơn. Một đánh giá hữu ích hơn là so sánh dữ liệu sản xuất với quan sát của người vận hành và điều kiện tại nơi làm việc. Các kiểm tra sau thường phát hiện vấn đề sớm hơn so với chỉ kiểm tra thành phẩm:
- Nhận diện nguyên liệu đầu vào, tạp nhiễm nhìn thấy được, độ nhất quán của hạt và thời gian lưu trữ.
- Xu hướng nhiệt độ thực tế, không chỉ các giá trị cài đặt, tại các công đoạn phối trộn, gia nhiệt, xả liệu và làm mát.
- Thay đổi tải động cơ hoặc mô-men xoắn có thể cho thấy cấp liệu không nhất quán, tích tụ cặn hoặc thay đổi hành vi vật liệu.
- Thay đổi mùi do người vận hành báo cáo tại các vị trí cụ thể trên dây chuyền và trong các ca cụ thể.
- Tình trạng của phớt, nắp che, kết nối hút khí, bộ lọc và công tác vệ sinh quanh các trạm chuyển liệu.
- Kết quả thử nghiệm lô được so sánh với cửa sổ vận hành đã ghi nhận cho lô đó.
Mục tiêu không phải là tạo ra giấy tờ quá mức. Mục tiêu là xác định những biến số nào thay đổi cùng nhau. Nếu mùi tăng mỗi khi năng suất tăng, vấn đề có thể là kiểm soát thời gian lưu không đủ, hệ thống hút khí quá tải hoặc thay đổi nguyên liệu đầu vào. Nếu chất lượng biến động sau các khoảng thời gian vệ sinh, sự tích tụ cặn hoặc thay đổi truyền nhiệt có thể là một phần của lời giải thích.
Một Chiếc Máy Tốt Hơn Không Thể Khắc Phục Quy Trình Chưa Được Xác Định
Hiện đại hóa thiết bị có thể giúp sản xuất cao su tái sinh có tính lặp lại cao hơn đáng kể, đặc biệt khi điều khiển thông minh, xử lý kín và giám sát quy trình được tích hợp ngay từ đầu. JC INDUSTRY đã phát triển máy móc thuộc nhiều nhóm thiết bị công nghiệp và cũng vận hành một trung tâm tái chế máy móc và thiết bị đã qua sử dụng được thành lập năm 2015. Đối với các nhà máy đang xem xét thiết bị tân trang, câu hỏi then chốt không chỉ là máy có thể vận hành hay không; mà là tình trạng điều khiển, chức năng an toàn, lịch sử bảo trì và yêu cầu tích hợp của máy có thể hỗ trợ một cửa sổ chất lượng xác định hay không. JC INDUSTRY cho biết cả thiết bị mới và đã qua sử dụng đều được cung cấp bảo hành 24 tháng.
Tuy nhiên, giảm mùi và tính đồng đều giữa các lô đến từ vận hành có kỷ luật cũng nhiều như từ phần cứng. Hãy xác định nguyên liệu đầu vào chấp nhận được, thiết lập giới hạn cho các điều kiện xử lý quan trọng, kiểm tra thường xuyên việc bao kín và độ sạch, đồng thời điều tra các thay đổi về mùi trước khi chúng trở thành xu hướng bị loại bỏ. Khi các nền tảng này được thiết lập, máy sản xuất cao su tái sinh sẽ trở thành một công cụ kiểm soát thiết thực thay vì một nguồn biến động khác.