









ส่งข้อความถึงเรา
เครื่องจักรยางรีเคลมช่วยลดกลิ่นและความแปรปรวนของคุณภาพระหว่างแบตช์ได้อย่างไร
สำหรับทีมควบคุมคุณภาพและความปลอดภัย กลิ่นและความไม่สม่ำเสมอระหว่างล็อตไม่ใช่ปัญหาด้านการดูแลความเรียบร้อยเล็กน้อย กลิ่นที่ฉุนหรือเปลี่ยนแปลงอาจบ่งชี้ว่าอุณหภูมิ เวลาพักของวัสดุ สภาพวัตถุดิบ หรือการระบายอากาศกำลังเบี่ยงเบนออกจากช่วงกระบวนการที่กำหนดไว้ ในขณะเดียวกัน ความแปรปรวนของความแข็ง การกระจายตัว ความเป็นพลาสติก หรือความชื้นของยางรีเคลมอาจก่อให้เกิดปัญหาในขั้นตอนการผสม การอัดรีด การรีดแผ่น และการวัลคาไนซ์ในกระบวนการถัดไป
เครื่องผลิตยางรีเคลมที่ได้รับการกำหนดค่ามาอย่างเหมาะสมไม่ได้ “กำจัดกลิ่น” ได้ด้วยตัวเอง สิ่งที่เครื่องทำได้คือทำให้สภาวะที่ก่อให้เกิดกลิ่นควบคุมได้มากขึ้น ได้แก่ การป้อนวัสดุที่สม่ำเสมอขึ้น การให้ความร้อนที่คงที่มากขึ้น การควบคุมการดีวัลคาไนซ์ที่ดีขึ้น จุดถ่ายโอนวัสดุแบบปิด และบันทึกกระบวนการที่ชัดเจนขึ้น วินัยเดียวกันนี้เองที่ช่วยลดความแปรปรวนของคุณภาพระหว่างล็อต
เหตุใดกลิ่นจึงมักเกิดควบคู่กับความแปรปรวนระหว่างล็อต
ในการผลิตยางรีเคลม กลิ่นมักเกี่ยวข้องกับสารระเหยที่ปลดปล่อยจากเศษยาง น้ำมันตกค้าง สารเติมแต่ง ความชื้น หรือความร้อนสูงเกินไป แหล่งกำเนิดที่แน่นอนขึ้นอยู่กับวัสดุขาเข้าและเส้นทางกระบวนการ ล็อตที่มีสัดส่วนของยางรถยนต์แตกต่างกัน ยางปนเปื้อน เศษเส้นใยมากเกินไป หรือวัสดุที่คัดแยกได้ไม่ดี อาจมีพฤติกรรมแตกต่างจากล็อตก่อนหน้าอย่างมาก แม้ว่าผู้ปฏิบัติงานจะใช้การตั้งค่าพิกัดเดียวกันก็ตาม
ข้อผิดพลาดที่พบบ่อยคือการมองกลิ่นว่าเป็นเพียงปัญหาของระบบระบายอากาศ การระบายอากาศที่มีประสิทธิภาพเป็นสิ่งจำเป็น แต่ไม่สามารถแก้ไขประวัติความร้อนที่ไม่เสถียรได้ หากวัสดุอยู่ในโซนอุณหภูมิสูงนานเกินไป หรือหากส่วนหนึ่งของเครื่องทำงานร้อนกว่าส่วนอื่น โรงงานอาจพบทั้งกลิ่นที่แรงขึ้นและการเปลี่ยนแปลงคุณสมบัติของยางรีเคลม วัสดุสำเร็จรูปอาจนิ่มเกินไป ผ่านการแปรรูปไม่สม่ำเสมอ หรือผสมเข้ากับคอมพาวด์ในกระบวนการถัดไปได้ยาก
สำหรับทีม QC สิ่งนี้ทำให้กลิ่นเป็นสัญญาณเตือนล่วงหน้าที่มีประโยชน์ ไม่ควรใช้แทนการทดสอบในห้องปฏิบัติการ แต่การเปลี่ยนแปลงของลักษณะกลิ่นอย่างฉับพลันควรได้รับความสนใจก่อนที่ล็อตจะเข้าสู่กระบวนการถัดไป ในทางปฏิบัติ การตรวจสอบที่มีประโยชน์ที่สุดเริ่มจากการตรวจสอบย้อนกลับของวัสดุ บันทึกอุณหภูมิ เวลาพักของวัสดุ และสภาพของจุดซีลและจุดดูดระบาย
การป้อนวัสดุอย่างสม่ำเสมอสำคัญกว่าที่เห็น
เครื่องจักรสามารถแปรรูปได้เฉพาะสิ่งที่ได้รับเท่านั้น เมื่อวัตถุดิบมีขนาดอนุภาค ความชื้น การปนเปื้อนของโลหะ หรือองค์ประกอบของยางไม่สม่ำเสมอ ผู้ปฏิบัติงานมักชดเชยด้วยการปรับความร้อนหรือความเข้มของแรงทางกล การทำเช่นนั้นอาจแก้ปัญหากำลังการผลิตเฉพาะหน้าได้ แต่บ่อยครั้งทำให้ผลลัพธ์ของยางรีเคลมคาดการณ์ได้ยากขึ้น
เครื่องผลิตยางรีเคลมที่เชื่อถือได้ควรรองรับการป้อนวัสดุแบบควบคุม แทนที่จะเป็นการป้อนพุ่งเป็นระยะ อัตราการป้อนที่สม่ำเสมอช่วยรักษาภาระให้คงที่ในส่วนการผสมและการดีวัลคาไนซ์ ซึ่งมีความสำคัญเนื่องจากเครื่องที่สลับระหว่างการขาดวัสดุและการรับภาระเกินจะไม่สามารถให้ประวัติแรงเฉือนและความร้อนแบบเดียวกันแก่ทุกส่วนของวัสดุได้ ผลลัพธ์อาจเป็นความแตกต่างของเนื้อสัมผัสที่มองเห็นได้ การกระจายตัวไม่สม่ำเสมอ และระดับกลิ่นที่แตกต่างกันภายในกะการผลิตเดียวกัน
ก่อนจะกล่าวโทษหน่วยแปรรูปหลัก ควรตรวจสอบขั้นตอนต้นน้ำ การแยกด้วยแม่เหล็ก การกำจัดเส้นใย การทำเป็นเม็ด วิธีการจัดเก็บ และการควบคุมความชื้น มักเป็นปัจจัยกำหนดว่าอุปกรณ์จะเดินเครื่องได้อย่างสม่ำเสมอหรือไม่ ทีมปฏิบัติการที่ดีจะบันทึกการเปลี่ยนแปลงของวัตถุดิบตามล็อต แทนที่จะอาศัยคำระบุแบบกว้าง ๆ เช่น “ยางรถยนต์” หรือ “เศษวัสดุผสม” คำระบุเหล่านั้นแทบไม่ละเอียดพอสำหรับการควบคุมคุณภาพที่มีความหมาย
การควบคุมอุณหภูมิช่วยลดทั้งการแปรรูปเกินและจุดสูงสุดของกลิ่น
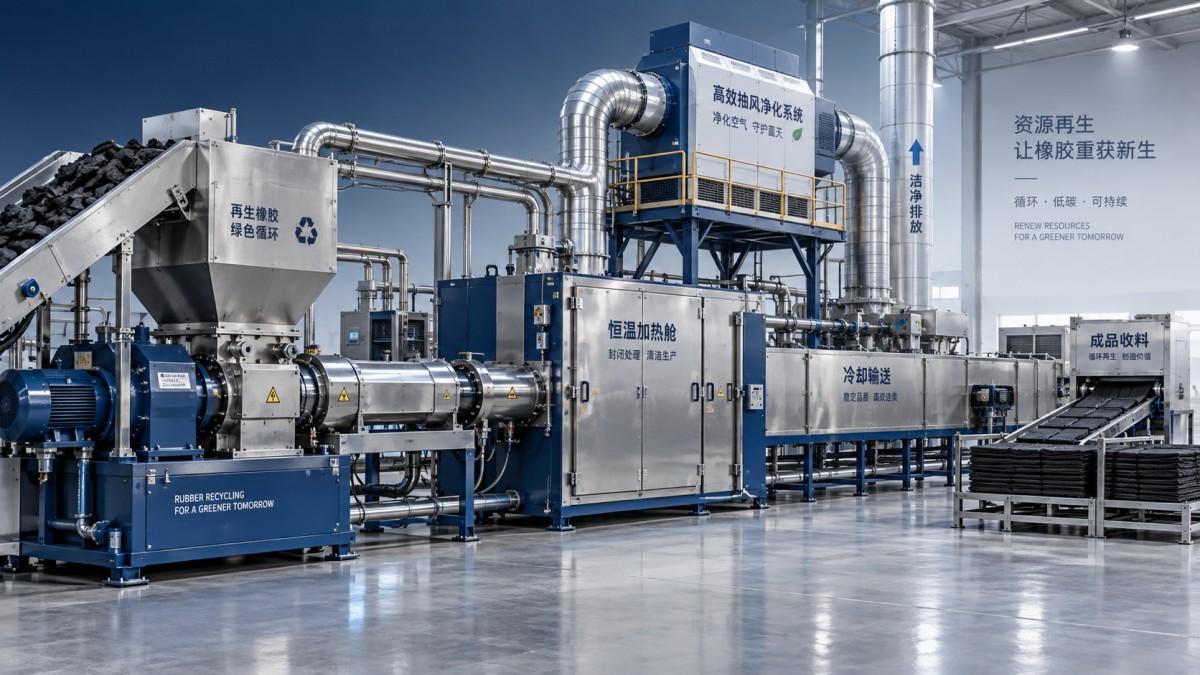
ความร้อนเป็นสิ่งจำเป็นในกระบวนการยางรีเคลมส่วนใหญ่ แต่ก็เป็นจุดเริ่มต้นของปัญหาคุณภาพจำนวนมากเช่นกัน หากวัสดุไม่ได้รับการบำบัดด้วยความร้อนและแรงทางกลอย่างเพียงพอ การดีวัลคาไนซ์อาจไม่สมบูรณ์ หากวัสดุสัมผัสความร้อนมากเกินไปหรือคงอยู่เป็นเวลานานเกินไป การปล่อยสารระเหยอาจเพิ่มขึ้นและโอกาสการเสื่อมสภาพของพอลิเมอร์อาจสูงขึ้น
ประเด็นสำคัญไม่ได้อยู่เพียงการตั้งอุณหภูมิเป้าหมาย บุคลากร QC ควรตรวจสอบว่าอุณหภูมิของกระบวนการจริงมีเสถียรภาพในทุกโซนที่เกี่ยวข้องหรือไม่ และค่าที่บันทึกสะท้อนสภาพของวัสดุ ไม่ใช่เพียงการตั้งค่าฮีตเตอร์เท่านั้น ความดัน ระดับการบรรจุ ประสิทธิภาพการระบายความร้อน และความสะอาดของอุปกรณ์ ล้วนส่งผลต่อการถ่ายเทความร้อนจริง
ระบบควบคุมสมัยใหม่สามารถช่วยได้ด้วยการเชื่อมโยงความเร็วของเครื่องป้อน ภาระมอเตอร์ อุณหภูมิ และเวลาในการแปรรูปเข้าด้วยกัน เมื่อมีการติดตามค่าเหล่านี้ร่วมกัน ผู้ปฏิบัติงานจะมีโอกาสน้อยลงที่จะแก้ไขสภาวะผิดปกติหนึ่งด้วยการปรับอย่างรุนแรงในจุดอื่น ตัวอย่างเช่น การเพิ่มอุณหภูมิเพื่อชดเชยการเตรียมวัสดุป้อนที่ไม่ดีอาจช่วยการไหลในระยะสั้น แต่เพิ่มกลิ่นและก่อให้เกิดปัญหาความสม่ำเสมอใหม่
การปิดกักและการดูดระบายต้องเป็นไปตามเส้นทางของวัสดุ
การควบคุมกลิ่นมีประสิทธิภาพสูงสุดเมื่อกระบวนการถูกปิดกัก ณ จุดที่เกิดการปล่อยมลพิษ จุดถ่ายโอนแบบเปิด ซีลสึกหรอ ฝาครอบที่ติดตั้งไม่พอดี และการนำวัสดุแปรรูปที่ยังอุ่นออกล่าช้า อาจทำให้กลิ่นแพร่กระจายไปยังพื้นที่ทำงานก่อนที่ระบบดูดระบายจะจับได้ สิ่งนี้เป็นประเด็นด้านการจัดการความปลอดภัยและความสะดวกสบาย โดยเฉพาะเมื่อบุคลากรต้องตรวจสอบหรือเข้าแทรกแซงด้วยมือบริเวณสายการผลิต
ควรมองให้ไกลกว่าห้องดีวัลคาไนซ์หลัก สายพานลำเลียง จุดปล่อยวัสดุ ส่วนทำความเย็น ถังเก็บ และสถานีบรรจุถุง ต่างอาจมีส่วนทำให้เกิดกลิ่นที่พบในพื้นที่การผลิต ควรประเมินฮูดดูดระบายภายใต้สภาวะการผลิตจริง ไม่ใช่เฉพาะเมื่อสายการผลิตว่างหรือเดินเครื่องที่ภาระต่ำ การไหลเวียนอากาศอาจต้องสมดุลกับการปิดกักกระบวนการ การไหลของอากาศแบบเปิดที่มากเกินไปรอบจุดถ่ายโอน บางครั้งอาจทำให้วัสดุเย็นตัวไม่สม่ำเสมอหรือดึงฝุ่นเข้าสู่บริเวณที่ไม่ควรอยู่
นี่คือเหตุผลหนึ่งที่การวางแผนอุปกรณ์แบบบูรณาการมีความสำคัญ JC INDUSTRY ดำเนินงานครอบคลุมเครื่องจักรยางและพลาสติก อุปกรณ์สิ่งแวดล้อม ระบบโรงหล่อ และเทคโนโลยีแม่พิมพ์ยางรถยนต์ดิจิทัล มุมมองด้านอุปกรณ์ที่กว้างขึ้นนี้มีประโยชน์เมื่อสายการรีไซเคิลต้องการให้การควบคุมกระบวนการ การเคลื่อนย้ายวัสดุ การเข้าถึงเพื่อบำรุงรักษา และมาตรการด้านสิ่งแวดล้อมทำงานร่วมกัน แทนที่จะดำเนินการเป็นโครงการแยกส่วน
วินัยในการทำความสะอาดช่วยปกป้องเสถียรภาพของกระบวนการ
การสะสมของคราบตกค้างมักถูกประเมินต่ำเกินไป คราบบนพื้นผิวสัมผัสสามารถกักเก็บวัสดุที่เสื่อมสภาพและปล่อยกลิ่นระหว่างรอบการให้ความร้อนในภายหลัง นอกจากนี้ยังอาจเปลี่ยนแปลงการถ่ายเทความร้อน จำกัดการเคลื่อนที่ และนำสิ่งปนเปื้อนเข้าสู่ล็อตที่โดยปกติมีเสถียรภาพ ในสายการผลิตที่มีอุปกรณ์เกี่ยวกับการวัลคาไนซ์หรืออุปกรณ์สนับสนุนการแปรรูปโลหะ ควรกำหนดเงื่อนไขการทำความสะอาดเป็นส่วนหนึ่งของขั้นตอนการปฏิบัติงาน ไม่ใช่ปล่อยให้เป็นงานปลายกะแบบไม่เป็นทางการ
ตัวอย่างเช่น เครื่องอัดวัลคาไนซ์แบบสายพานลำเลียงกำหนดให้ทำความสะอาดพื้นผิวแผ่นกดหลังจากอุณหภูมิของแผ่นให้ความร้อนต่ำกว่า 60℃ เท่านั้น อุปกรณ์ทำความสะอาดแผ่นกดมือสองได้รับการออกแบบสำหรับงานนี้ และใช้งานกับระยะเปิดตั้งแต่ 230 mm ถึง 350 mm โดยใช้แหล่งจ่ายไฟ 380V AC แบบสามเฟสสี่สาย ลูกกลิ้งแปรง รีโมตคอนโทรล และอะไหล่ที่ให้มาพร้อมกัน ตอบสนองความต้องการด้านการบำรุงรักษาในทางปฏิบัติ คือการรักษาแผ่นให้ความร้อนให้ปราศจากคราบสะสมโดยไม่ทำให้พนักงานต้องอยู่ใกล้พื้นผิวร้อนโดยไม่จำเป็น
ตัวอย่างดังกล่าวไม่ใช่สิ่งทดแทนแผนการทำความสะอาดสายการผลิตยางรีเคลม แต่หลักการสามารถนำไปใช้ได้เช่นกัน ควรเลือกอุปกรณ์บำรุงรักษาโดยพิจารณาจากการเข้าถึงจริง อุณหภูมิ ข้อกำหนดการล็อกเอาต์ และความเสี่ยงของการปนเปื้อน เครื่องมือทำความสะอาดที่ไม่สามารถใช้งานได้อย่างปลอดภัยในเวลาที่เหมาะสมจะไม่สามารถแก้ปัญหากระบวนการที่แท้จริงได้
สิ่งที่ทีม QC และความปลอดภัยควรติดตามร่วมกัน
บันทึกด้านคุณภาพและความปลอดภัยมักเก็บแยกกัน ซึ่งทำให้มองเห็นการเบี่ยงเบนของกระบวนการได้ยากขึ้น การทบทวนที่มีประโยชน์กว่าคือการเปรียบเทียบข้อมูลการผลิตกับข้อสังเกตของผู้ปฏิบัติงานและสภาพแวดล้อมในการทำงาน การตรวจสอบต่อไปนี้มักเผยให้เห็นปัญหาได้เร็วกว่าการตรวจสอบผลิตภัณฑ์ขั้นสุดท้ายเพียงอย่างเดียว:
- การระบุวัตถุดิบขาเข้า สิ่งปนเปื้อนที่มองเห็นได้ ความสม่ำเสมอของอนุภาค และระยะเวลาการจัดเก็บ
- แนวโน้มอุณหภูมิจริง ไม่ใช่เพียงค่าที่ตั้งไว้ ในขั้นตอนการผสม การให้ความร้อน การปล่อยวัสดุ และการทำความเย็น
- การเปลี่ยนแปลงของภาระมอเตอร์หรือแรงบิดที่อาจบ่งชี้ถึงการป้อนที่ไม่สม่ำเสมอ การสะสมของคราบ หรือพฤติกรรมของวัสดุที่เปลี่ยนแปลง
- การเปลี่ยนแปลงของกลิ่นที่ผู้ปฏิบัติงานรายงาน ณ จุดเฉพาะของสายการผลิตและในกะเฉพาะ
- สภาพของซีล ฝาครอบ จุดเชื่อมต่อระบบดูดระบาย ตัวกรอง และความเรียบร้อยรอบสถานีถ่ายโอน
- ผลการทดสอบล็อตเมื่อเปรียบเทียบกับช่วงการปฏิบัติงานที่บันทึกไว้สำหรับล็อตนั้น
เป้าหมายไม่ใช่การสร้างเอกสารมากเกินไป แต่เพื่อระบุว่าตัวแปรใดเปลี่ยนแปลงไปพร้อมกัน หากกลิ่นเพิ่มขึ้นทุกครั้งที่อัตราการผลิตเพิ่มขึ้น ปัญหาอาจเป็นการควบคุมเวลาพักที่ไม่เพียงพอ ระบบดูดระบายที่รับภาระเกิน หรือการเปลี่ยนแปลงวัตถุดิบ หากคุณภาพแปรปรวนหลังช่วงเวลาทำความสะอาด การสะสมของคราบหรือการถ่ายเทความร้อนที่เปลี่ยนไปอาจเป็นส่วนหนึ่งของคำอธิบาย
เครื่องจักรที่ดีกว่าไม่สามารถแก้ไขกระบวนการที่ไม่ได้กำหนดไว้
การปรับปรุงอุปกรณ์ให้ทันสมัยสามารถทำให้การผลิตยางรีเคลมทำซ้ำได้มากขึ้นอย่างมีนัยสำคัญ โดยเฉพาะในกรณีที่มีการบูรณาการการควบคุมอัจฉริยะ การจัดการแบบปิด และการติดตามกระบวนการตั้งแต่เริ่มต้น JC INDUSTRY ได้พัฒนาเครื่องจักรในหลายประเภทอุปกรณ์อุตสาหกรรม และยังดำเนินศูนย์รีไซเคิลเครื่องจักรและอุปกรณ์ใช้แล้วที่ก่อตั้งขึ้นในปี 2015 สำหรับโรงงานที่กำลังพิจารณาอุปกรณ์ปรับสภาพใหม่ คำถามสำคัญไม่ได้มีเพียงว่าเครื่องจักรสามารถเดินเครื่องได้หรือไม่ แต่คือสภาพของระบบควบคุม ฟังก์ชันความปลอดภัย ประวัติการบำรุงรักษา และข้อกำหนดการบูรณาการของเครื่องจักร สามารถรองรับช่วงคุณภาพที่กำหนดไว้ได้หรือไม่ JC INDUSTRY ระบุว่าอุปกรณ์ใหม่และอุปกรณ์ใช้แล้วทั้งสองประเภทมาพร้อมการรับประกัน 24 เดือน
อย่างไรก็ตาม การลดกลิ่นและความสม่ำเสมอระหว่างล็อตเกิดจากการปฏิบัติงานอย่างมีวินัยมากพอ ๆ กับฮาร์ดแวร์ กำหนดวัตถุดิบที่ยอมรับได้ กำหนดขีดจำกัดสำหรับเงื่อนไขการแปรรูปที่สำคัญ ตรวจสอบการปิดกักและความสะอาดเป็นประจำ และตรวจสอบการเปลี่ยนแปลงของกลิ่นก่อนที่จะกลายเป็นแนวโน้มการปฏิเสธสินค้า เมื่อมีพื้นฐานเหล่านี้แล้ว เครื่องผลิตยางรีเคลมจะกลายเป็นเครื่องมือควบคุมที่ใช้งานได้จริง แทนที่จะเป็นอีกแหล่งหนึ่งของความแปรปรวน