









Отправить нам сообщение
Как оборудование для производства регенерированной резины снижает запах и вариативность качества между партиями
Для отделов контроля качества и безопасности запах и нестабильность характеристик партий не являются незначительными вопросами поддержания порядка. Резкий или изменяющийся запах может указывать на то, что температура, время пребывания материала, состояние сырья или вентиляция выходят за пределы заданного технологического окна. В то же время различия в твердости, дисперсии, пластичности или влажности регенерированной резины могут создавать проблемы на последующих этапах смешения, экструзии, каландрирования и вулканизации.
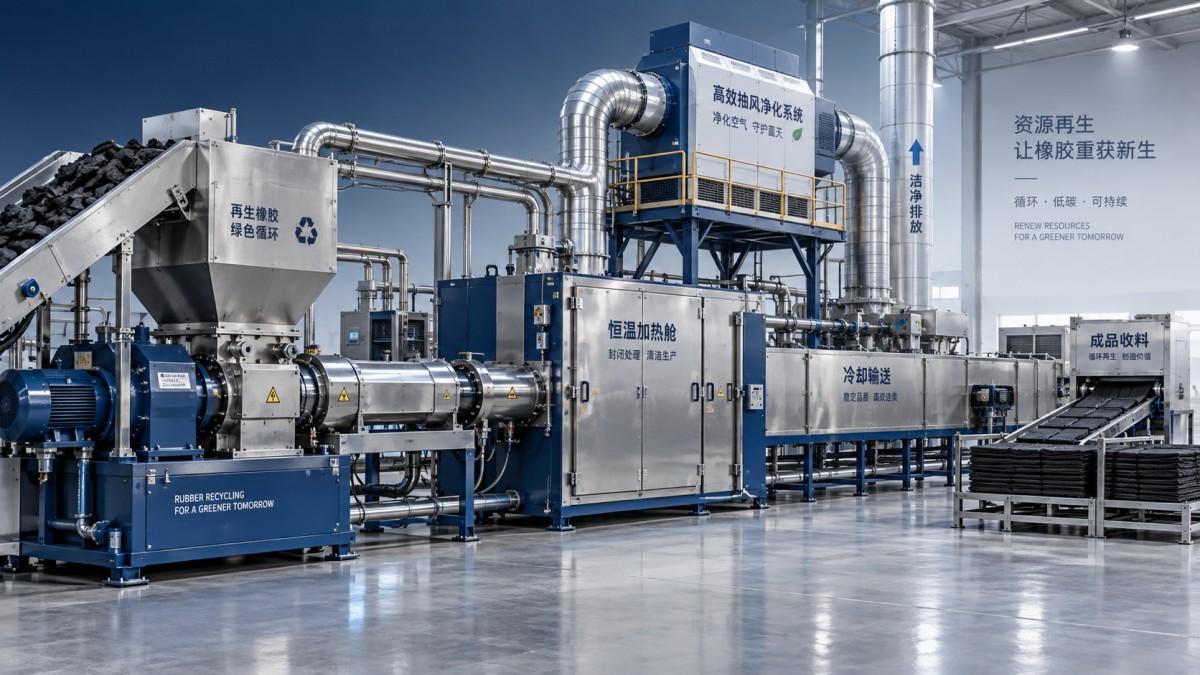
Правильно сконфигурированнаямашина для производства регенерированной резины сама по себе не «устраняет запах». Она позволяет сделать условия, вызывающие запах, более контролируемыми: обеспечить более стабильную подачу, более равномерный нагрев, лучший контроль девулканизации, герметизированные точки передачи материала и более четкую регистрацию технологических параметров. Та же дисциплина позволяет снизить вариабельность качества от партии к партии.
Почему запах часто появляется вместе с различиями между партиями
При производстве регенерированной резины запах обычно связан с летучими соединениями, выделяющимися из резинового лома, остаточных масел, добавок, влаги или вследствие перегрева. Точный источник зависит от входящего материала и выбранного технологического маршрута. Партия, содержащая различные фракции шин, загрязненную резину, избыточные остатки текстильного корда или плохо разделенный материал, может вести себя совершенно иначе, чем предыдущая, даже если оператор использует те же номинальные настройки.
Распространенная ошибка — рассматривать запах исключительно как проблему системы вытяжки. Интенсивная вентиляция необходима, но она не может компенсировать нестабильную температурную историю процесса. Если материал находится слишком долго в высокотемпературной зоне или один участок машины работает горячее другого, на предприятии могут наблюдаться как более сильный запах, так и изменение свойств регенерированной резины. Готовый материал может стать чрезмерно мягким, неравномерно обработанным или трудным для смешения с последующей резиновой смесью.
Для команды контроля качества это делает запах полезным сигналом раннего предупреждения. Он не должен заменять лабораторные испытания, но внезапное изменение профиля запаха требует внимания до того, как партия поступит на следующий этап процесса. На практике наиболее полезное расследование начинается с прослеживаемости материала, температурных записей, времени пребывания и состояния уплотнений и точек вытяжки.
Стабильная подача важнее, чем кажется
Машина может перерабатывать только тот материал, который в нее поступает. Когда сырье неоднородно по размеру частиц, влажности, содержанию металлических примесей или составу резины, операторы обычно пытаются компенсировать это изменением температуры или механической интенсивности. Это может решить текущую проблему производительности, но часто приводит к менее предсказуемому качеству регенерированной резины на выходе.
Надежная машина для производства регенерированной резины должна обеспечивать контролируемую подачу, а не прерывистые скачки. Постоянная скорость подачи помогает поддерживать стабильную нагрузку в секциях смешения и девулканизации. Это важно, поскольку машина, которая попеременно работает с недостаточной и чрезмерной загрузкой, не обеспечит одинаковую историю сдвиговых усилий и нагрева для каждой части материала. Результатом могут стать заметные различия в текстуре, неравномерная дисперсия и разный уровень запаха в течение одной производственной смены.
Прежде чем обвинять основной перерабатывающий агрегат, проверьте предшествующие этапы. Магнитная сепарация, удаление волокон, гранулирование, методы хранения и контроль влажности часто определяют, сможет ли оборудование работать стабильно. Хорошая производственная команда регистрирует изменения сырья по партиям, а не полагается на общие обозначения, такие как «шинная резина» или «смешанный лом». Эти обозначения редко бывают достаточно подробными для эффективного контроля качества.
Контроль температуры снижает как чрезмерную обработку, так и пиковые уровни запаха
Нагрев необходим в большинстве процессов производства регенерированной резины, однако именно здесь начинаются многие проблемы качества. Если материал не получает достаточной термической и механической обработки, девулканизация может быть неполной. Если он подвергается чрезмерному нагреву или выдерживается слишком долго, выделение летучих веществ может увеличиться, а вероятность деградации полимера — возрасти.
Важно не просто установить целевую температуру. Специалисты по контролю качества должны проверять, стабильна ли фактическая температура процесса во всех соответствующих зонах и отражает ли зарегистрированное значение состояние материала, а не только настройку нагревателя. Давление, уровень заполнения, эффективность охлаждения и чистота оборудования могут влиять на реальную теплопередачу.
Современные системы управления могут помочь, связывая скорость питателя, нагрузку двигателя, температуру и время обработки. Когда эти значения контролируются совместно, оператор с меньшей вероятностью будет корректировать одно отклонение путем резкого изменения другого параметра. Например, повышение температуры для компенсации плохой подготовки сырья может улучшить текучесть в краткосрочной перспективе, но усилить запах и создать новую проблему стабильности характеристик.
Герметизация и вытяжка должны соответствовать пути движения материала
Контроль запаха наиболее эффективен, когда процесс герметизирован в местах образования выбросов. Открытые точки передачи материала, изношенные уплотнения, плохо подогнанные крышки и несвоевременное удаление теплого обработанного материала могут привести к распространению запаха в рабочих зонах до того, как вытяжка сможет его улавливать. Это становится вопросом управления безопасностью, а также комфорта, особенно если персоналу необходимо проводить осмотр или вручную вмешиваться в работу линии.
Не ограничивайтесь основной камерой девулканизации. Конвейеры, точки выгрузки, секции охлаждения, накопительные бункеры и станции упаковки могут по отдельности вносить вклад в запах, ощущаемый в производственном помещении. Вытяжные зонты следует оценивать в реальных производственных условиях, а не только при пустой линии или работе с низкой нагрузкой. Воздушный поток может требовать балансировки с герметизацией процесса; чрезмерный открытый воздушный поток вокруг точки передачи иногда может неравномерно охлаждать материал или втягивать пыль в нежелательные зоны.
Это одна из причин важности комплексного планирования оборудования. JC INDUSTRY работает с оборудованием для переработки резины и пластмасс, экологическим оборудованием, литейными системами и технологией цифровых пресс-форм для шин. Такой более широкий взгляд на оборудование полезен, когда линии переработки необходимо, чтобы ее средства управления процессом, перемещение материалов, доступ для обслуживания и природоохранные меры работали согласованно, а не как отдельные проекты.
Дисциплина очистки защищает стабильность процесса
Накопление остатков часто недооценивают. Отложения на контактных поверхностях могут удерживать деградировавший материал и выделять запах в ходе последующих циклов нагрева. Они также могут изменять теплопередачу, ограничивать движение и вносить загрязнения в партию, которая в остальном является стабильной. В линиях, включающих оборудование, связанное с вулканизацией, или вспомогательное оборудование для обработки металла, условия очистки должны быть определены как часть рабочей процедуры, а не оставлены в качестве неформальной задачи в конце смены.
Например, для вулканизационного пресса с конвейерной лентой поверхности плит следует очищать только после того, как температура нагревательной плиты станет ниже 60℃. Б/у устройство для очистки плит предназначено для этой задачи и работает при расстоянии раскрытия от 230 mm до 350 mm, используя питание 380V AC, трехфазное, четырехпроводное. Его щеточный ролик, дистанционное управление и поставляемые запасные части отвечают практической потребности в обслуживании: поддерживать нагревательные плиты свободными от отложений, не подвергая работников излишней близости к горячим поверхностям.
Этот пример не заменяет планы очистки линий регенерированной резины, однако сам принцип применим. Оборудование для обслуживания следует выбирать с учетом фактического доступа, температуры, требований блокировки и рисков загрязнения. Инструмент для очистки, который нельзя безопасно использовать в нужный момент, не решит основную проблему процесса.
Что должны совместно контролировать команды качества и безопасности
Записи по качеству и безопасности часто ведутся отдельно, что затрудняет выявление отклонений процесса. Более полезный анализ сопоставляет производственные данные с наблюдениями операторов и условиями на рабочем месте. Следующие проверки обычно выявляют проблемы раньше, чем один только контроль готовой продукции:
- Идентификация входящего сырья, видимые загрязнения, однородность частиц и продолжительность хранения.
- Фактические температурные тренды, а не только заданные значения, на этапах смешения, нагрева, выгрузки и охлаждения.
- Изменения нагрузки двигателя или крутящего момента, которые могут указывать на нестабильную подачу, накопление отложений или изменение поведения материала.
- Изменения запаха, о которых сообщают операторы в конкретных точках линии и в определенные смены.
- Состояние уплотнений, крышек, соединений вытяжки, фильтров и чистота вокруг станций передачи материала.
- Результаты испытаний партий в сопоставлении с зарегистрированным рабочим диапазоном параметров для данной партии.
Цель состоит не в создании избыточной документации. Она заключается в выявлении переменных, которые изменяются совместно. Если запах усиливается при каждом увеличении производительности, причиной может быть недостаточный контроль времени пребывания, перегруженная вытяжка или изменение сырья. Если качество меняется после интервалов очистки, частью объяснения могут быть накопление остатков или изменение теплопередачи.
Более совершенная машина не может исправить неопределенный процесс
Модернизация оборудования может сделать производство регенерированной резины значительно более воспроизводимым, особенно там, где интеллектуальное управление, закрытая обработка материала и мониторинг процесса интегрированы с самого начала. JC INDUSTRY разработала оборудование для нескольких категорий промышленного оборудования, а также управляет центром переработки бывших в употреблении машин и оборудования, созданным в 2015 году. Для предприятий, рассматривающих восстановленное оборудование, ключевой вопрос заключается не просто в том, может ли машина работать, а в том, способны ли состояние ее систем управления, функции безопасности, история обслуживания и требования к интеграции поддерживать определенное окно качества. JC INDUSTRY заявляет, что на новое и бывшее в употреблении оборудование предоставляется гарантия 24 месяца.
Тем не менее снижение запаха и однородность партий зависят от дисциплинированной эксплуатации не меньше, чем от оборудования. Определите допустимое сырье, установите пределы для критических условий обработки, регулярно проверяйте герметизацию и чистоту и исследуйте изменения запаха до того, как они станут тенденцией к отбраковке. Когда эти основы обеспечены, машина для производства регенерированной резины становится практическим инструментом контроля, а не еще одним источником вариабельности.