









Wyślij nam wiadomość
Jak maszyny do regenerowanej gumy ograniczają zapach i zmienność jakości między partiami
Dla zespołów ds. kontroli jakości i bezpieczeństwa zapach oraz niejednorodność między partiami nie są drobnymi kwestiami porządkowymi. Ostry lub zmieniający się zapach może wskazywać, że temperatura, czas przebywania materiału, stan surowca wsadowego lub wentylacja odbiegają od założonego okna procesowego. Jednocześnie różnice w twardości, dyspersji, plastyczności lub wilgotności regenerowanej gumy mogą powodować problemy na dalszych etapach mieszania, wytłaczania, kalandrowania i wulkanizacji.
Dobrze skonfigurowanamaszyna do regenerowanej gumy sama w sobie nie „usuwa zapachu”. Może jednak zwiększyć kontrolę nad warunkami powodującymi powstawanie zapachu: zapewnić bardziej równomierne podawanie, bardziej stabilne ogrzewanie, lepszą kontrolę dewulkanizacji, zamknięte punkty transferu oraz bardziej przejrzyste zapisy procesowe. Ta sama dyscyplina ogranicza różnice jakości między kolejnymi partiami.
Dlaczego zapach często występuje wraz ze zmiennością między partiami
W produkcji regenerowanej gumy zapach jest zazwyczaj związany z lotnymi związkami uwalnianymi ze zużytej gumy, pozostałości olejów, dodatków, wilgoci lub przegrzania. Dokładne źródło zależy od materiału wejściowego i przebiegu procesu. Partia zawierająca różne frakcje opon, zanieczyszczoną gumę, nadmiar pozostałości tekstylnych lub słabo rozdzielony materiał może zachowywać się zupełnie inaczej niż poprzednia, nawet gdy operator stosuje te same ustawienia nominalne.
Częstym błędem jest traktowanie zapachu wyłącznie jako problemu systemu odciągowego. Skuteczna wentylacja jest konieczna, ale nie może skorygować niestabilnej historii cieplnej. Jeśli materiał zbyt długo przebywa w strefie wysokiej temperatury lub jedna sekcja maszyny pracuje w wyższej temperaturze niż inna, zakład może obserwować zarówno silniejszy zapach, jak i zmianę właściwości regenerowanej gumy. Gotowy materiał może stać się zbyt miękki, nierównomiernie przetworzony lub trudny do wymieszania z mieszanką na dalszym etapie.
Dla zespołu QC zapach stanowi zatem użyteczny sygnał wczesnego ostrzegania. Nie powinien zastępować badań laboratoryjnych, jednak nagła zmiana profilu zapachowego zasługuje na uwagę, zanim partia trafi do kolejnego procesu. W praktyce najbardziej użyteczne dochodzenie rozpoczyna się od identyfikowalności materiału, zapisów temperatury, czasu przebywania oraz stanu punktów uszczelnienia i odciągu.
Stabilne podawanie jest ważniejsze, niż się wydaje
Maszyna może przetwarzać wyłącznie to, co otrzymuje. Gdy surowiec wsadowy jest niejednorodny pod względem wielkości cząstek, wilgotności, zanieczyszczeń metalowych lub składu gumy, operatorzy mają tendencję do kompensowania tego zmianą temperatury lub intensywności oddziaływań mechanicznych. Może to rozwiązać doraźny problem wydajności, lecz często prowadzi do mniej przewidywalnych właściwości regenerowanej gumy na wyjściu.
Niezawodna maszyna do regenerowanej gumy powinna wspierać kontrolowane podawanie, a nie okresowe skoki podawania. Stałe natężenie podawania pomaga utrzymać stabilne obciążenie w sekcjach mieszania i dewulkanizacji. Jest to istotne, ponieważ maszyna pracująca naprzemiennie przy niedoborze materiału i przeciążeniu nie zapewni każdej porcji materiału tej samej historii ścinania i ogrzewania. Rezultatem mogą być widoczne różnice w teksturze, nierównomierna dyspersja oraz różny poziom zapachu w ramach tej samej zmiany produkcyjnej.
Przed obwinianiem głównego zespołu przetwórczego należy sprawdzić etapy wcześniejsze. Separacja magnetyczna, usuwanie włókien, granulacja, praktyki magazynowania i kontrola wilgotności często decydują o tym, czy urządzenie może pracować stabilnie. Dobry zespół operacyjny rejestruje zmiany surowca według partii, zamiast opierać się na ogólnych określeniach, takich jak „guma oponowa” lub „mieszany złom”. Takie określenia rzadko są wystarczająco szczegółowe dla skutecznej kontroli jakości.
Kontrola temperatury ogranicza zarówno nadmierne przetwarzanie, jak i szczytowe natężenie zapachu
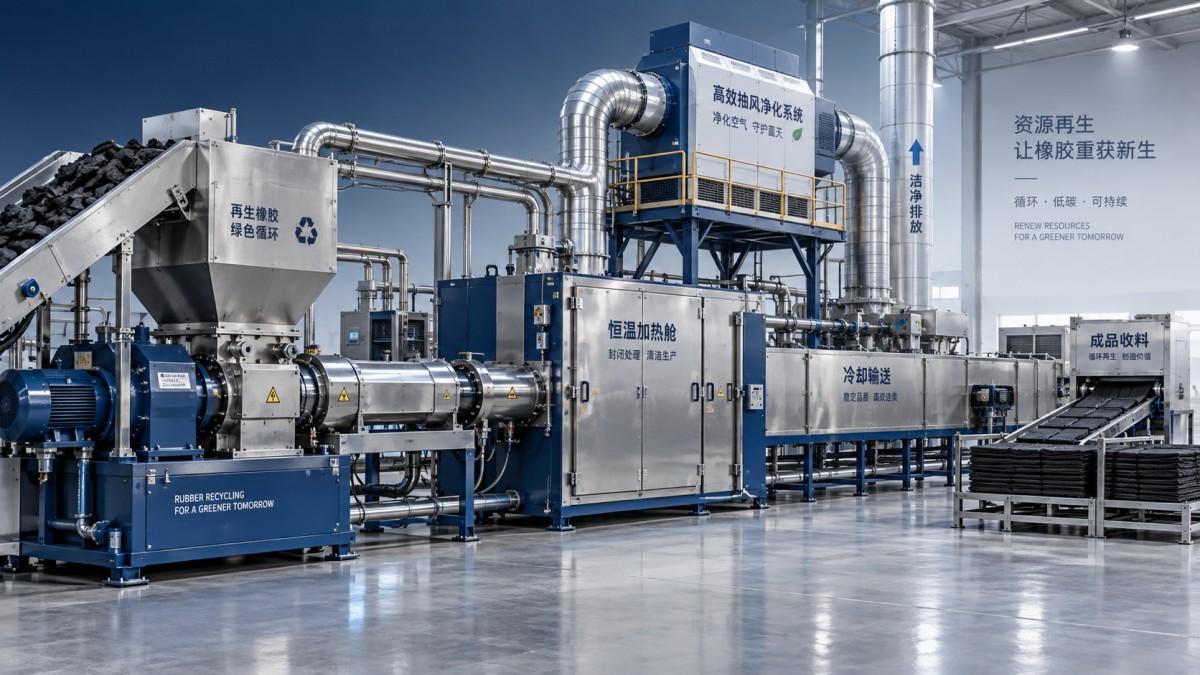
Ciepło jest niezbędne w większości procesów regeneracji gumy, jednak to właśnie na tym etapie zaczyna się wiele problemów jakościowych. Jeśli materiał nie otrzymuje wystarczającej obróbki termicznej i mechanicznej, dewulkanizacja może być niepełna. Jeśli jest narażony na nadmierne ciepło lub zbyt długo utrzymywany, emisje lotnych związków mogą wzrosnąć, a degradacja polimeru może stać się bardziej prawdopodobna.
Istotą nie jest jedynie ustawienie temperatury docelowej. Personel QC powinien sprawdzać, czy rzeczywista temperatura procesu jest stabilna we wszystkich odpowiednich strefach oraz czy rejestrowana wartość odzwierciedla stan materiału, a nie tylko ustawienie grzejnika. Ciśnienie, poziom napełnienia, wydajność chłodzenia i czystość urządzenia mogą wpływać na rzeczywisty transfer ciepła.
Nowoczesne systemy sterowania mogą pomóc poprzez powiązanie prędkości podajnika, obciążenia silnika, temperatury i czasu przetwarzania. Gdy wartości te są monitorowane łącznie, operator rzadziej koryguje jeden nieprawidłowy warunek przez agresywną regulację w innym miejscu. Na przykład podniesienie temperatury w celu skompensowania słabego przygotowania wsadu może poprawić krótkoterminowy przepływ, lecz zwiększyć zapach i wprowadzić nowy problem ze stabilnością właściwości.
Hermetyzacja i odciąg muszą podążać za drogą materiału
Kontrola zapachu jest najskuteczniejsza, gdy proces jest zamknięty w miejscach powstawania emisji. Otwarte punkty transferu, zużyte uszczelnienia, źle dopasowane osłony oraz opóźnione usuwanie ciepłego przetworzonego materiału mogą umożliwić rozprzestrzenianie się zapachu w obszarach roboczych, zanim zostanie on wychwycony przez odciąg. Staje się to zagadnieniem zarządzania bezpieczeństwem, a także kwestią komfortu, szczególnie gdy personel musi kontrolować linię lub ręcznie interweniować w jej pobliżu.
Należy spojrzeć szerzej niż tylko na główną komorę dewulkanizacji. Przenośniki, punkty rozładunku, sekcje chłodzenia, zbiorniki magazynowe i stanowiska workowania mogą przyczyniać się do zapachu odczuwanego na hali produkcyjnej. Okapy odciągowe powinny być oceniane w rzeczywistych warunkach produkcyjnych, a nie wyłącznie wtedy, gdy linia jest pusta lub pracuje przy małym obciążeniu. Przepływ powietrza może wymagać zrównoważenia z hermetyzacją procesu; nadmierny otwarty przepływ powietrza wokół punktu transferu może czasem nierównomiernie chłodzić materiał lub zasysać pył do miejsc, do których nie powinien trafiać.
Jest to jeden z powodów, dla których zintegrowane planowanie wyposażenia ma znaczenie. JC INDUSTRY działa w obszarze maszyn do gumy i tworzyw sztucznych, urządzeń środowiskowych, systemów odlewniczych oraz technologii cyfrowych form oponowych. Ta szersza perspektywa dotycząca wyposażenia jest przydatna, gdy linia recyklingu wymaga współdziałania kontroli procesu, transportu materiału, dostępu serwisowego i środków środowiskowych, zamiast funkcjonowania jako odrębne projekty.
Dyscyplina czyszczenia chroni stabilność procesu
Nagromadzenie pozostałości jest często niedoceniane. Osady na powierzchniach kontaktowych mogą zatrzymywać zdegradowany materiał i uwalniać zapach podczas kolejnych cykli ogrzewania. Mogą również zmieniać transfer ciepła, ograniczać ruch oraz wprowadzać zanieczyszczenia do partii, która poza tym byłaby stabilna. W liniach obejmujących urządzenia związane z wulkanizacją lub urządzenia wspierające obróbkę metalu warunki czyszczenia powinny być określone jako część procedury operacyjnej, a nie pozostawione jako nieformalna czynność na koniec zmiany.
Na przykład prasa wulkanizacyjna z taśmą przenośnikową wymaga czyszczenia powierzchni płyt wyłącznie po obniżeniu temperatury płyty grzewczej poniżej 60℃. używane_second hand urządzenie do czyszczenia płyt grzewczych jest przeznaczone do tego zadania i współpracuje z rozstawem otwarcia od 230 mm do 350 mm, wykorzystując zasilanie 380V AC, trójfazowe, czteroprzewodowe. Jego wałek szczotkowy, zdalne sterowanie i dostarczane części zamienne odpowiadają na praktyczną potrzebę konserwacyjną: utrzymanie płyt grzewczych w stanie wolnym od osadów bez niepotrzebnego zbliżania pracowników do gorących powierzchni.
Ten przykład nie zastępuje planów czyszczenia linii regenerowanej gumy, lecz przedstawiona zasada ma szersze zastosowanie. Urządzenia konserwacyjne powinny być dobierane z uwzględnieniem rzeczywistego dostępu, temperatury, wymagań blokowania i ryzyka zanieczyszczeń. Narzędzie do czyszczenia, którego nie można bezpiecznie użyć we właściwym czasie, nie rozwiąże podstawowego problemu procesowego.
Co zespoły QC i bezpieczeństwa powinny monitorować wspólnie
Zapisy dotyczące jakości i bezpieczeństwa są często prowadzone oddzielnie, co utrudnia dostrzeżenie odchylenia procesu. Bardziej użyteczna analiza porównuje dane produkcyjne z obserwacjami operatorów i warunkami w miejscu pracy. Poniższe kontrole zwykle ujawniają problemy wcześniej niż sama kontrola produktu końcowego:
- Identyfikacja przychodzącego surowca wsadowego, widoczne zanieczyszczenia, jednorodność cząstek i czas magazynowania.
- Rzeczywiste trendy temperatury, a nie tylko wartości zadane, na etapach mieszania, ogrzewania, rozładunku i chłodzenia.
- Zmiany obciążenia silnika lub momentu obrotowego, które mogą wskazywać na niejednorodne podawanie, nagromadzenie osadów lub zmienione zachowanie materiału.
- Zmiany zapachu zgłaszane przez operatorów w konkretnych punktach linii i podczas określonych zmian.
- Stan uszczelnień, osłon, połączeń odciągowych, filtrów oraz porządek wokół stacji transferowych.
- Wyniki badań partii porównane z zarejestrowanym oknem operacyjnym dla danej partii.
Celem nie jest tworzenie nadmiernej dokumentacji. Chodzi o określenie, które zmienne zmieniają się razem. Jeśli zapach nasila się zawsze wraz ze wzrostem przepustowości, problemem może być niewystarczająca kontrola czasu przebywania, przeciążony odciąg lub zmiana surowca wsadowego. Jeśli jakość zmienia się po okresach między czyszczeniem, częścią wyjaśnienia może być nagromadzenie pozostałości lub zmieniony transfer ciepła.
Lepsza maszyna nie może skorygować nieokreślonego procesu
Modernizacja wyposażenia może uczynić produkcję regenerowanej gumy znacznie bardziej powtarzalną, szczególnie tam, gdzie od początku zintegrowano inteligentne sterowanie, zamkniętą obsługę materiałów i monitorowanie procesu. JC INDUSTRY opracowała maszyny w kilku kategoriach urządzeń przemysłowych oraz prowadzi centrum recyklingu używanych maszyn i urządzeń założone w 2015 roku. Dla zakładów rozważających sprzęt odnowiony kluczowe pytanie nie brzmi jedynie, czy maszyna może pracować, lecz czy jej stan sterowania, funkcje bezpieczeństwa, historia konserwacji i wymagania integracyjne mogą wspierać określone okno jakości. JC INDUSTRY podaje, że zarówno nowe, jak i używane urządzenia są dostarczane z 24-miesięczną gwarancją.
Mimo to ograniczanie zapachu i jednorodność partii wynikają w równym stopniu ze zdyscyplinowanej eksploatacji, co z samego wyposażenia. Należy określić dopuszczalny surowiec wsadowy, ustanowić limity krytycznych warunków przetwarzania, rutynowo kontrolować hermetyzację i czystość oraz badać zmiany zapachu, zanim staną się tendencją prowadzącą do odrzucania partii. Gdy te podstawy są zapewnione, maszyna do regenerowanej gumy staje się praktycznym narzędziem kontroli, a nie kolejnym źródłem zmienności.