









أرسل لنا رسالة
فهم الضغط ودرجة الحرارة والترشيح في البثق بالترشيح
فهم الضغط ودرجة الحرارة والترشيح في البثق بالترشيح
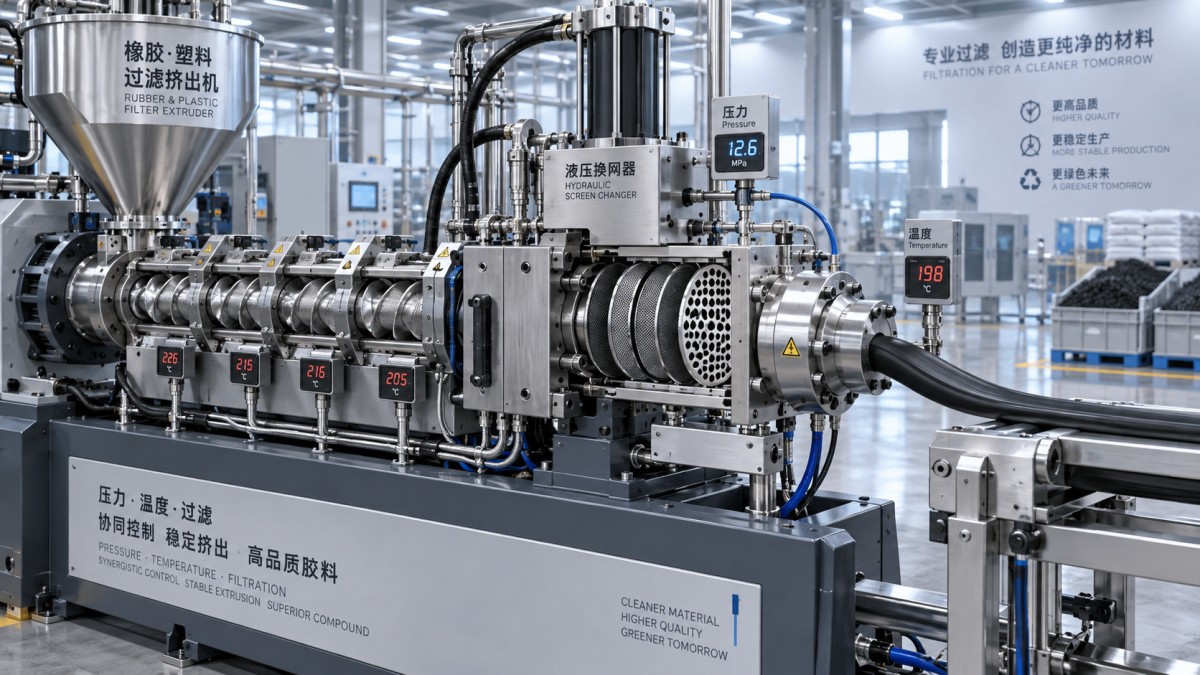
في البثق بالترشيح، يعمل الضغط ودرجة الحرارة والترشيح كنظام تشغيل واحد بدلاً من ثلاثة إعدادات مستقلة. يمكن أن يؤدي تغيير مجموعة الشاشات إلى تغيير متطلبات الضغط؛ وقد يزيد الضغط المرتفع من التسخين الناتج عن القص؛ ويمكن أن يغيّر التحول الطفيف في درجة الحرارة لزوجة المركب بما يكفي للتأثير في كل من الإنتاجية وإزالة الملوثات. ولهذا السبب، لا توضح القدرة الإنتاجية الاسمية وحدها إلا القليل جداً عن القدرة الفعلية لآلة البثق بالترشيح عند التقييم الفني.
الغرض العملي من الترشيح واضح ومباشر: إزالة الجسيمات الغريبة أو المكونات غير المشتتة أو جسيمات الاحتراق المسبق أو المواد المتدهورة قبل وصول المركب إلى عملية لاحقة أكثر حساسية. في إنتاج الإطارات والخراطيم والأختام والسيور والمطاط الصناعي، قد لا تظهر النتائج عند آلة البثق نفسها. وغالباً ما تظهر لاحقاً على شكل عيوب سطحية أو خطوط القالب أو نقاط ضعف أو انقطاعات في المعالجة أو منتجات معالجة مرفوضة. وتواجه المركبات البلاستيكية مشكلة مماثلة، إذ يمكن أن يؤثر التلوث في مظهر الفيلم أو اتساق البثق أو سلامة الأجزاء المصبوبة.
الجزء الصعب هو أن المخرجات الأنظف تتطلب عادةً مقاومة أكبر للتدفق. لذلك، ينظر التقييم السليم إلى كيفية إدارة المعدات لهذه المقاومة دون رفع حرارة المركب بشكل مفرط أو التسبب في مخرجات غير مستقرة أو فرض تغييرات للشاشات بوتيرة متكررة تجعل الخط غير اقتصادي.
الضغط معلومات مفيدة، وليس مجرد حمل يجب التغلب عليه
يتولد الضغط عند دفع المادة عبر صفيحة القاطع ومجموعة الشاشات. ويتأثر بلزوجة المركب واتساق التغذية وتصميم اللولب ومساحة الشاشة وترتيب شبكات الشاشات وهندسة القالب وكمية التلوث المحتجزة بواسطة المرشح. ولذلك، لا تكون قراءة الضغط ذات معنى إلا عند النظر إليها مع درجة الحرارة وسرعة اللولب ومعدل الإنتاج وتكوين الشاشة المستخدم.
من الأخطاء الشائعة تفسير الضغط المرتفع على أنه دليل على جودة الترشيح. فقد يشير إلى ترشيح فعال، لكنه قد يعني أيضاً أن النظام يقترب من نقطة تشغيل غير مستقرة. وإذا ارتفع الضغط بسرعة أثناء التشغيل، فينبغي أن يكون السؤال الأول هو ما إذا كانت الشاشات تمتلئ بالملوثات أو ما إذا كان المركب الداخل قد تغير. إذ يمكن لدفعة أبرد، أو اختلاف في تشتت الحشوة، أو مادة معالجة مسبقاً جزئياً أن تزيد المقاومة قبل أن تنسد مجموعة الشاشات فعلياً.
استقرار الضغط مهم بقدر أهمية القيمة المطلقة. فقد تنتج الآلة التي تتعرض لارتفاعات متكررة خيطاً أو صفيحة غير متسقة حتى عندما يبدو متوسط ضغطها مقبولاً. ولهذا السبب، ينبغي للمقيّمين طلب بيانات الاتجاهات عند توفرها، وليس مجرد قيمة ضغط واحدة تؤخذ أثناء التشغيل التجريبي. ويكشف منحنى الضغط خلال بدء التشغيل والإنتاج المستقر وفترات تغيير الشاشات عن التحكم في العملية أكثر بكثير من رقم السعة الوارد في الكتيب.
ويستحق الجانب الميكانيكي اهتماماً مماثلاً. يجب أن يكون البرميل والرأس ومبدل الشاشات والأختام ومجموعة نقل الحركة مصنفة لدورة التشغيل المقصودة وأقصى ضغط تشغيل. ولا تُعد ترتيبات تخفيف الضغط الآمنة والتشابكات والحواجز الواقية وإمكانية الوصول للصيانة تفاصيل ثانوية في خط عالي الضغط. فهي تؤثر في قدرة المصنع على صيانة المعدات بأمان وإعادتها إلى الإنتاج دون إدخال تلوث يمكن تجنبه.
يبدأ التحكم في درجة الحرارة قبل وصول المادة إلى الشاشة
المطاط والعديد من المركبات البوليمرية حساسة جداً للتاريخ الحراري. في آلة البثق بالترشيح، تأتي الحرارة من مناطق البرميل، وغالباً بشكل أكبر من الاحتكاك الداخلي والقص. وعندما تصبح مجموعة الشاشات مقيدة للتدفق، قد يتعرض المركب لقص إضافي بالقرب من صفيحة القاطع. وقد يؤدي رفع التسخين الخارجي لاستعادة التدفق إلى تفاقم المشكلة إذا كانت المادة تولد بالفعل حرارة داخلية زائدة.
الهدف ليس تحقيق أقصى تجانس في درجة الحرارة بمعنى مجرد؛ بل تحقيق ملف درجة حرارة يوفر لزوجة مستقرة مع حماية المركب. واستناداً إلى متطلبات التركيبة والعملية، تحتاج بعض المواد إلى تسخين مضبوط للتدفق عبر شاشة دقيقة. بينما تتطلب مواد أخرى تبريداً نشطاً حول مناطق القص العالي لمنع الاحتراق المسبق أو التدهور. ويجب التحقق من الملف الصحيح مقابل مواصفات المركب ومدة المكوث المسموح بها، بدلاً من نسخه من خط آخر.
موضع الحساسات مهم بصورة خاصة. فقد تبدو قراءة منطقة البرميل مستقرة بينما تنحرف درجة حرارة المصهور الفعلية أو مادة المطاط بالقرب من الرأس. وينبغي للمقيّمين التمييز بين نقطة ضبط وحدة التحكم وقياس سطح البرميل ودرجة حرارة المادة. ترتبط هذه القيم ببعضها، لكنها ليست قابلة للاستبدال. ويعتمد التحكم الموثوق أيضاً على استجابة دوائر التسخين والتبريد وممارسات المعايرة وما إذا كانت الإنذارات تحدد انحرافاً ذا معنى في العملية بدلاً من مجرد حساس معطل.
ينتقل هذا الانضباط نفسه إلى معدات المعالجة اللاحقة. على سبيل المثال، يتم تحديد مواصفات خط فحص وإصلاح السيور المعالجة المستعملة والمستعملة يدويًا لمعالجة السيور الصناعية بألواح ضغط مسخنة بالبخار، وتفاوت في التحكم بدرجة الحرارة يبلغ ±1°C عند 155°C، ومتطلب لإمداد البخار بضغط 800 kPa. لا تحدد هذه الأرقام أداء الترشيح، لكنها توضح سبب وجوب قراءة بيانات درجة الحرارة في سياقها: دقة الحساسات ووسط التسخين ووقت التسخين وتجانس ألواح الضغط وواجهة المنتج الفعلية، كلها تؤثر في النتيجة النهائية.
الترشيح هو حل وسط بين النظافة وقابلية المعالجة
لا يتم اختيار مجموعة الشاشات بناءً على حجم الشبكة وحده. يمكن للشاشات الدقيقة التقاط ملوثات أصغر، لكنها تقلل أيضاً المساحة المفتوحة وترفع هبوط الضغط. كما تؤثر مادة الشاشة وبنية السلك والشاشات الداعمة وتصميم صفيحة القاطع ومساحة الترشيح جميعاً في النتيجة. عملياً، قد تُستخدم مجموعة شاشات متدرجة بحيث تدعم الطبقات الأكثر خشونة طبقات الترشيح الأدق وتوزع التحميل بصورة أكثر تدرجاً. ويعتمد الترتيب المناسب على خصائص الملوثات وحساسية المركب في المراحل اللاحقة.
لا يوجد عدد شبكات «أفضل» بشكل عام. فقد يستدعي مركب مخصص لقطاع مبثوق ظاهر استراتيجية ترشيح مختلفة عن مركب يدخل في مكون مصبوب أقل أهمية من ناحية المظهر. وبالمثل، تتطلب المادة التي تحتوي على جسيمات صلبة عرضية تقييماً مختلفاً عن مادة يكون الشاغل الرئيسي فيها سوء التشتت أو التلوث الشبيه بالهلام. وينبغي للفرق الفنية تحديد العيب الذي تحاول منعه قبل تحديد مواصفات مجموعة الشاشات.
عمر الشاشة هو أيضاً أحد معايير الإنتاج. فلا تؤدي التغييرات المتكررة جداً إلى تحسين الجودة أو تكلفة التشغيل إذا كانت تسبب فقدان الحرارة أو هدر المواد أو ظروف إعادة تشغيل غير متسقة. ويمكن لأنظمة تغيير الشاشات المستمرة أو الهيدروليكية أن تقلل الانقطاع، لكن قيمتها تعتمد على المادة ومعدل الإنتاج وقدرة الموقع على الصيانة. وقد يكون الترتيب الأبسط أكثر ملاءمة عندما تكون تغييرات المنتجات متكررة أو عندما يحتاج المشغلون إلى فحص بصري سريع للملوثات التي تمت إزالتها.
ما يجب التحقق منه أثناء تقييم المعدات
عند مقارنة آلة بثق بالترشيح، اطلب من الموردين وصف نطاق التشغيل بدلاً من الحد الأقصى للإنتاجية فقط. والأسئلة المفيدة هي: ما نطاق صلابة ولزوجة المركبات الذي صُممت الآلة للتعامل معه؟ ما مساحة الشاشة وطريقة تغيير الشاشات المقترحتان؟ كيف يتم قياس الضغط ودرجة حرارة المادة بالقرب من الرأس؟ ماذا يحدث عندما يصل الضغط إلى الحد المحدد؟ هل يستطيع نظام التحكم تسجيل الاتجاهات والتكامل مع شبكات المصنع؟
بالنسبة إلى شركة مصنعة مثل JC INDUSTRY، التي يشمل نطاق معداتها آلات المطاط والبلاستيك ومعدات المسابك والمعدات البيئية وأنظمة قوالب الإطارات الرقمية، يمكن أن تكون الخبرة عبر العمليات ذات صلة عندما تحسن التركيب وتكامل أنظمة التحكم وتخطيط الخدمة. ولكن ينبغي مع ذلك تقييم وحدة الترشيح بناءً على أدلتها الخاصة بالعملية: تجارب المواد وبنية التحكم وتوفر الأجزاء القابلة للتآكل وإجراء تغيير الشاشات ووضوح معايير قبول التشغيل التجريبي.
تستحق المعدات المستعملة أو المجددة الانضباط نفسه. يمكن أن يخفف الضمان لمدة 24 شهراً من المخاوف، لكنه لا يغني عن فحص تآكل البرميل وحالة اللولب والأختام الهيدروليكية ومعايرة أجهزة القياس والوثائق الكهربائية وتوفر الشاشات أو الأختام البديلة. وفي العديد من مشاريع التحديث، لا تكون الترقية الأكثر جدوى محركاً أكبر؛ بل تحسين استشعار الضغط ومراقبة درجة الحرارة ووضوح بيانات PLC، بما يتيح للمشغلين رؤية مشكلة ترشيح آخذة في التطور قبل تأثر الجودة.
لا تفرض آلة البثق بالترشيح المختارة جيداً مزيداً من المركب عبر شاشة أدق فحسب. بل تحافظ على توازن يمكن التحكم فيه: ضغط كافٍ للترشيح بفعالية، وتحكم حراري كافٍ للحفاظ على المركب، ومساحة ترشيح كافية للتشغيل بصورة يمكن التنبؤ بها. وينبغي إظهار هذا التوازن باستخدام المادة الفعلية ومجموعة الشاشات المقصودة كلما أمكن ذلك. فهو الفارق بين آلة يمكنها العمل وعملية يمكن الوثوق بها.