









Изпратете ни съобщение
Разбиране на налягането, температурата и филтрацията при филтриращата екструзия
Разбиране на налягането, температурата и филтрацията при филтрираща екструзия
При филтриращата екструзия налягането, температурата и филтрацията функционират като единна работна система, а не като три независими настройки. Промяна в пакета сита може да промени необходимото налягане; по-високото налягане може да увеличи нагряването от срязване; малка температурна промяна може да промени вискозитета на сместа достатъчно, за да повлияе както на производителността, така и на отстраняването на замърсители. Поради това при техническата оценка само номиналната производителност казва много малко за реалните възможности на филтриращия екструдер.
Практическата цел на филтрирането е ясна: да се отстранят чужди частици, недиспергирани съставки, частици от прегрял материал или деградирал материал, преди сместа да достигне до по-чувствителен последващ процес. При производството на гуми, маркучи, уплътнения, ремъци и промишлени каучукови изделия последствията може да не се виждат на самия екструдер. Те често се проявяват по-късно като повърхностни дефекти, линии от матрицата, слаби места, прекъсвания в обработката или бракувани вулканизирани изделия. Пластмасовите смеси са изправени пред сходен проблем, при който замърсяването може да повлияе на външния вид на фолиото, постоянството на екструзията или целостта на формованите детайли.
Трудността е, че по-чистият изходящ материал обикновено изисква по-голямо съпротивление на потока. Следователно обоснованата оценка разглежда как оборудването управлява това съпротивление, без да прегрява сместа, да създава нестабилен изходящ поток или да налага толкова чести смени на ситата, че линията да стане икономически неизгодна.
Налягането е полезна информация, а не просто натоварване, което трябва да се преодолее
Налягането се създава, когато материалът се избутва през опорната плоча и пакета сита. То се влияе от вискозитета на сместа, постоянството на подаването, конструкцията на шнека, площта на ситата, подредбата на мрежите на ситата, геометрията на матрицата и количеството замърсители, задържани от филтъра. Следователно показанието за налягане е значимо само когато се разглежда заедно с температурата, скоростта на шнека, дебита и използваната конфигурация на ситата.
Често срещана грешка е високото налягане да се тълкува като доказателство за добра филтрация. То може да показва ефективно пресяване, но може и да означава, че системата се приближава до нестабилна работна точка. Ако налягането се повишава бързо по време на работа, първият въпрос трябва да бъде дали ситата се натоварват със замърсители или входящата смес се е променила. По-студена партида, различие в дисперсията на пълнителя или частично предварително вулканизиран материал могат да увеличат съпротивлението, преди пакетът сита действително да е блокиран.
Стабилността на налягането е също толкова важна, колкото и абсолютната му стойност. Машина, която многократно пулсира, може да произвежда нееднородна нишка или лента, дори когато средното ѝ налягане изглежда приемливо. Поради тази причина оценителите трябва да изискват данни за тенденциите, когато са налични, а не само единична стойност на налягането, отчетена при пускане в експлоатация. Кривата на налягането при стартиране, стабилно производство и интервали за смяна на ситата разкрива много повече за управлението на процеса, отколкото стойност за капацитет в брошура.
Механичната част заслужава също толкова внимание. Цилиндърът, главата, сменячът на сита, уплътненията и задвижващата система трябва да са оразмерени за предвидения работен цикъл и максималното работно налягане. Устройствата за предпазно освобождаване на налягането, блокировките, защитните ограждения и достъпът за поддръжка не са второстепенни детайли при линия с високо налягане. Те определят дали предприятието може безопасно да обслужва оборудването и да го върне в производство, без да въвежда предотвратимо замърсяване.
Контролът на температурата започва преди материалът да достигне ситото
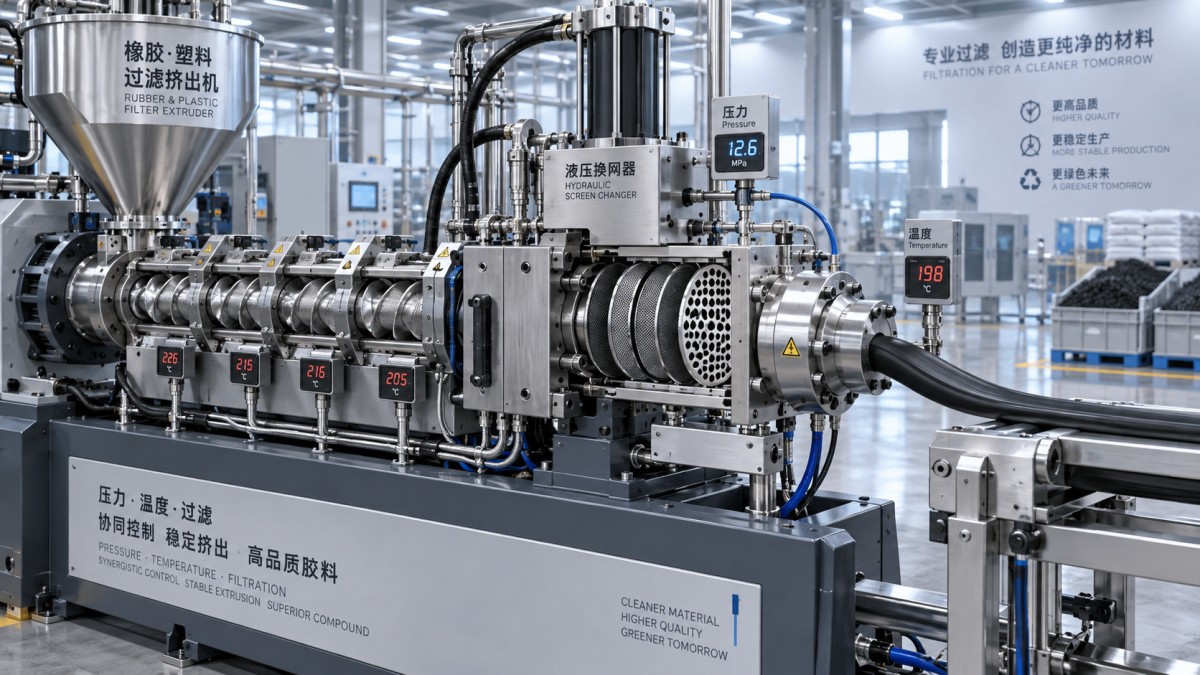
Каучукът и много полимерни смеси са силно чувствителни към топлинната история. При филтриращ екструдер топлината идва от зоните на цилиндъра и често, още по-значително, от вътрешното триене и срязването. Когато пакетът сита стане ограничаващ, сместа може да претърпи допълнително срязване в близост до опорната плоча. Повишаването на външното нагряване с цел възстановяване на потока може да влоши проблема, ако материалът вече генерира прекомерна вътрешна топлина.
Целта не е максимална равномерност на температурата в абстрактен смисъл; тя е температурен профил, който осигурява стабилен вискозитет, като същевременно защитава сместа. В зависимост от рецептурата и изискванията на процеса някои материали се нуждаят от контролирано затопляне, за да преминат през фино сито. Други изискват активно охлаждане около зоните с високо срязване, за да се предотврати прегаряне или деградация. Правилният профил трябва да бъде валидиран спрямо спецификацията на сместа и допустимото време на престой, вместо да се копира от друга линия.
Разположението на сензорите е особено важно. Показанието от зона на цилиндъра може да изглежда стабилно, докато действителната температура на стопилката или каучуковата смес в близост до главата се отклонява. Оценителите трябва да разграничават зададената стойност на контролера, измерването на повърхността на цилиндъра и температурата на материала. Тези стойности са свързани, но не са взаимозаменяеми. Надеждният контрол зависи също от реакцията на отоплителните и охлаждащите вериги, практиката за калибриране и от това дали алармите идентифицират значимо отклонение на процеса, а не просто повреден сензор.
Същата дисциплина се прилага и при оборудването за последваща вулканизация. Например линия за инспекция и ремонт на вулканизирани ремъци втора употреба за вулканизация на промишлени ремъци е специфицирана с парно нагрявани плочи, допуск за контрол на температурата ±1°C при 155°C и изискване за подаване на пара от 800 kPa. Тези стойности не определят ефективността на филтрирането, но илюстрират защо температурните данни трябва да се разглеждат в контекст: точността на сензорите, нагревателната среда, времето за загряване, равномерността на плочите и действителният контакт с продукта влияят върху крайния резултат.
Филтрацията е компромис между чистота и обработваемост
Пакетът сита не се избира само според размера на мрежата. Фините сита могат да улавят по-малки замърсители, но също така намаляват свободната площ и увеличават спада на налягането. Материалът на ситата, конструкцията на телта, поддържащите сита, конструкцията на опорната плоча и площта на филтрация влияят върху резултата. На практика може да се използва многостепенен пакет сита, при който по-грубите слоеве поддържат по-фините филтриращи слоеве и разпределят натоварването по-постепенно. Правилната конфигурация зависи от профила на замърсителите и чувствителността на сместа в последващия процес.
Не съществува универсално „най-добър“ брой мрежи. Сместа, предназначена за видим екструдиран профил, може да оправдае различна стратегия за филтрация в сравнение със смес, използвана за формован компонент, при който външният вид е по-малко критичен. По същия начин материалът, съдържащ случайни твърди частици, изисква различна оценка от материал, при който основният проблем е лоша дисперсия или гелообразно замърсяване. Техническите екипи трябва да определят дефекта, който се стремят да предотвратят, преди да специфицират пакета сита.
Срокът на експлоатация на ситата също е производствен параметър. Много честите смени не подобряват нито качеството, нито експлоатационните разходи, ако водят до загуба на температура, разхищение на материал или непостоянни условия при повторно стартиране. Непрекъснатите или хидравличните системи за смяна на сита могат да намалят прекъсванията, но стойността им зависи от материала, производителността и възможностите за поддръжка на обекта. По-проста конфигурация може да е по-подходяща при чести смени на продуктите или когато операторите трябва бързо да извършват визуална проверка на отстранените замърсители.
Какво да се провери при оценката на оборудването
Когато сравнявате филтриращи екструдери, поискайте от доставчиците да опишат работния диапазон, а не само максималната производителност. Полезните въпроси са: За какъв диапазон на твърдост и вискозитет на сместа е проектирана машината? Каква площ на ситата и какъв метод за смяна на сита се предлагат? Как се измерват налягането и температурата на сместа в близост до главата? Какво се случва, когато налягането достигне определения лимит? Може ли системата за управление да записва тенденции и да се интегрира с мрежите на предприятието?
За производител като JC INDUSTRY, чийто обхват на оборудването включва машини за каучук и пластмаси, леярско оборудване, екологично оборудване и системи за цифрови форми за гуми, опитът в различни процеси може да е от значение, когато подобрява монтажа, интеграцията на системите за управление и планирането на сервизното обслужване. Филтриращият модул обаче трябва все пак да се оценява въз основа на собствените му доказателства за процеса: изпитвания с материали, архитектура на управлението, наличност на износващи се части, процедура за смяна на сита и яснота на критериите за приемане при пускане в експлоатация.
Оборудването втора употреба или обновеното оборудване заслужава същата дисциплина. Гаранция от 24 месеца може да намали опасенията, но не замества проверката на износването на цилиндъра, състоянието на шнека, хидравличните уплътнения, калибрирането на измервателните прибори, електрическата документация и наличността на резервни сита или уплътнения. При много проекти за модернизация най-целесъобразното подобрение не е по-голям двигател; то е подобрено измерване на налягането, температурен мониторинг и видимост на данните от PLC, които позволяват на операторите да видят развиващ се проблем с филтрацията, преди качеството да бъде засегнато.
Добре подбраният филтриращ екструдер не просто принуждава повече смес да премине през по-фино сито. Той поддържа управляем баланс: достатъчно налягане за ефективна филтрация, достатъчен топлинен контрол за запазване на сместа и достатъчна площ за филтрация за предвидима работа. Този баланс трябва да бъде демонстриран с действителния материал и предвидения пакет сита винаги когато е възможно. Това е разликата между машина, която може да работи, и процес, на който може да се има доверие.