









Trimiteți-ne un mesaj
Înțelegerea presiunii, temperaturii și filtrării în extrudarea cu filtrare
Înțelegerea presiunii, temperaturii și filtrării în extrudarea de strecurare
În extrudarea de strecurare, presiunea, temperatura și filtrarea funcționează ca un singur sistem operațional, nu ca trei setări independente. O modificare a pachetului de site poate schimba necesarul de presiune; o presiune mai mare poate crește încălzirea prin forfecare; o mică variație de temperatură poate modifica suficient vâscozitatea amestecului pentru a afecta atât debitul, cât și îndepărtarea contaminanților. Pentru evaluarea tehnică, acesta este motivul pentru care numai capacitatea nominală oferă foarte puține informații despre capacitatea reală a unui extruder de strecurare.
Scopul practic al strecurării este simplu: îndepărtarea particulelor străine, a ingredientelor nedispersate, a particulelor de material ars sau a materialului degradat înainte ca amestecul să ajungă într-un proces din aval mai sensibil. În producția de anvelope, furtunuri, garnituri, benzi și produse din cauciuc industrial, consecințele pot să nu fie vizibile chiar la extruder. Ele apar adesea ulterior sub formă de defecte de suprafață, linii de matriță, puncte slabe, întreruperi ale procesării sau produse vulcanizate respinse. Amestecurile plastice se confruntă cu o problemă similară, în care contaminarea poate afecta aspectul filmului, consecvența extrudării sau integritatea pieselor turnate.
Partea dificilă este că un material de ieșire mai curat necesită în mod normal o rezistență mai mare la curgere. Prin urmare, o evaluare corectă analizează modul în care echipamentul gestionează această rezistență fără a supraîncălzi amestecul, a crea o producție instabilă sau a impune schimbarea sitelor atât de frecvent încât linia devine neeconomicală.
Presiunea este informație utilă, nu doar o sarcină de depășit
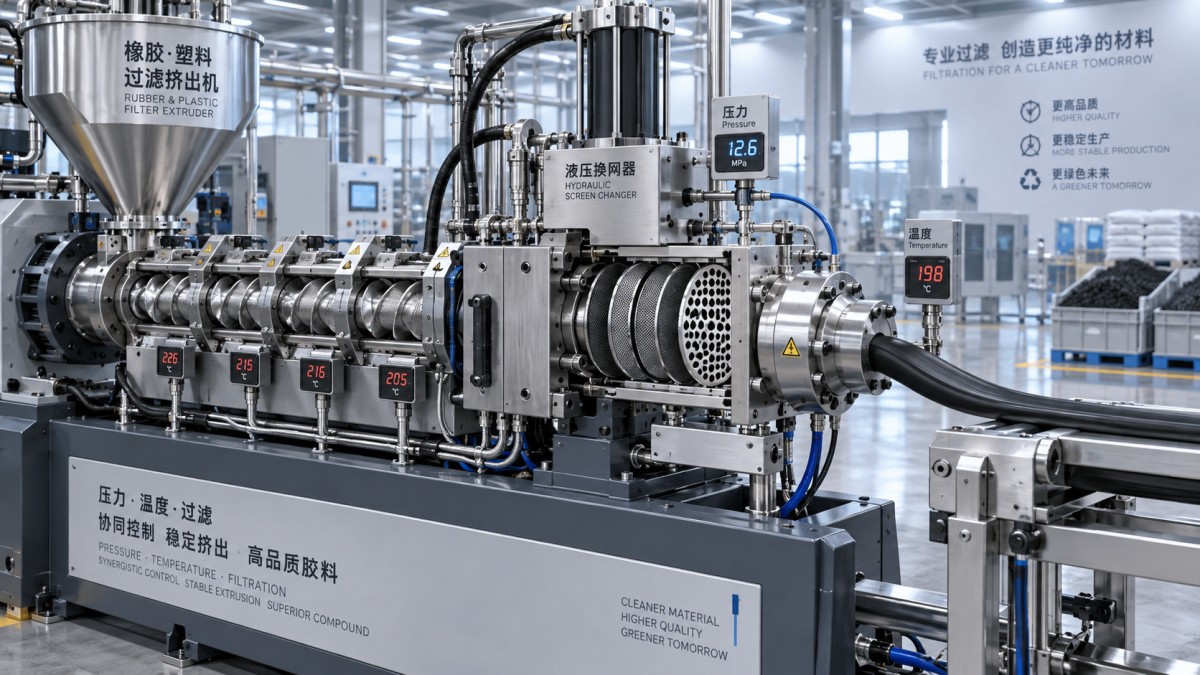
Presiunea se dezvoltă pe măsură ce materialul este împins prin placa de rupere și pachetul de site. Aceasta este influențată de vâscozitatea amestecului, consistența alimentării, proiectarea șnecului, suprafața sitelor, configurația ochiurilor sitelor, geometria matriței și cantitatea de contaminanți reținută de filtru. Prin urmare, o citire a presiunii este semnificativă numai atunci când este analizată împreună cu temperatura, viteza șnecului, debitul de producție și configurația de site utilizată.
O greșeală frecventă este interpretarea presiunii ridicate drept dovadă a unei filtrări bune. Aceasta poate indica o sitare eficientă, dar poate însemna și că sistemul se apropie de un punct de funcționare instabil. Dacă presiunea crește rapid în timpul funcționării, prima întrebare ar trebui să fie dacă sitele se încarcă cu contaminanți sau dacă amestecul de intrare s-a modificat. Un lot mai rece, o variație a dispersiei materialului de umplere sau materialul parțial prevulcanizat pot crește rezistența înainte ca pachetul de site să fie cu adevărat blocat.
Stabilitatea presiunii contează la fel de mult ca valoarea absolută. O mașină care prezintă repetat fluctuații bruște poate produce un șnur sau o foaie neuniformă, chiar și atunci când presiunea medie pare acceptabilă. Din acest motiv, evaluatorii ar trebui să solicite date de tendință, acolo unde sunt disponibile, nu doar o singură valoare a presiunii înregistrată în timpul punerii în funcțiune. Curba presiunii în timpul pornirii, al producției stabile și al intervalelor de schimbare a sitelor dezvăluie mult mai multe despre controlul procesului decât o cifră de capacitate dintr-o broșură.
Partea mecanică merită o atenție egală. Cilindrul, capul, schimbătorul de site, garniturile și sistemul de antrenare trebuie să fie dimensionate pentru ciclul de lucru intenționat și presiunea maximă de funcționare. Dispozitivele de siguranță pentru eliberarea presiunii, interblocările, protecțiile și accesul pentru întreținere nu sunt detalii secundare pe o linie de înaltă presiune. Acestea influențează dacă o fabrică poate întreține echipamentul în siguranță și îl poate repune în producție fără a introduce contaminare evitabilă.
Controlul temperaturii începe înainte ca materialul să ajungă la sită
Cauciucul și multe amestecuri polimerice sunt foarte sensibile la istoricul termic. Într-un extruder de strecurare, căldura provine din zonele cilindrului și, adesea mai semnificativ, din frecarea internă și forfecare. Când pachetul de site devine restrictiv, amestecul poate fi supus unei forfecări suplimentare în apropierea plăcii de rupere. Creșterea încălzirii externe pentru a restabili curgerea poate agrava problema dacă materialul generează deja un exces de căldură internă.
Obiectivul nu este uniformitatea maximă a temperaturii într-un sens abstract; este un profil de temperatură care asigură o vâscozitate stabilă, protejând în același timp amestecul. În funcție de formulă și de cerințele procesului, unele materiale necesită încălzire controlată pentru a curge printr-o sită fină. Altele necesită răcire activă în jurul zonelor cu forfecare ridicată pentru a preveni arderea sau degradarea. Profilul corect trebuie validat în raport cu specificația amestecului și timpul de staționare admis, nu copiat de la o altă linie.
Amplasarea senzorilor este deosebit de importantă. O citire dintr-o zonă a cilindrului poate părea stabilă, în timp ce temperatura reală a topiturii sau a amestecului de cauciuc din apropierea capului variază. Evaluatorii ar trebui să distingă între valoarea de referință a controlerului, măsurarea suprafeței cilindrului și temperatura materialului. Aceste valori sunt corelate, dar nu sunt interschimbabile. Controlul fiabil depinde, de asemenea, de răspunsul circuitelor de încălzire și răcire, de practica de calibrare și de măsura în care alarmele identifică o abatere semnificativă a procesului, în loc să indice doar un senzor defect.
Aceeași disciplină se aplică și echipamentelor de vulcanizare din aval. De exemplu, olinie second-hand de inspecție și reparație a benzilor vulcanizate pentru vulcanizarea benzilor industriale este specificată cu platane încălzite cu abur, o toleranță de control al temperaturii de ±1°C la 155°C și o cerință de alimentare cu abur de 800 kPa. Aceste cifre nu definesc performanța strecurării, însă ilustrează de ce datele privind temperatura trebuie interpretate în context: precizia senzorilor, mediul de încălzire, timpul de încălzire, uniformitatea platanului și interfața reală cu produsul influențează toate rezultatul final.
Filtrarea reprezintă un compromis între curățenie și procesabilitate
Un pachet de site nu se selectează doar după dimensiunea ochiurilor. Sitele fine pot reține contaminanți mai mici, dar reduc și suprafața liberă și cresc căderea de presiune. Materialul sitei, construcția firului, sitele de susținere, proiectarea plăcii de rupere și suprafața de filtrare influențează toate rezultatul. În practică, poate fi utilizat un pachet de site în trepte, astfel încât straturile mai grosiere să susțină straturile de filtrare mai fine și să distribuie încărcarea mai gradual. Configurația potrivită depinde de profilul contaminanților și de sensibilitatea procesului din aval al amestecului.
Nu există un număr de ochiuri universal „optim”. Un amestec destinat unui profil extrudat vizibil poate justifica o strategie de filtrare diferită față de un amestec destinat unei componente turnate, pentru care aspectul este mai puțin critic. În mod similar, un material care conține ocazional particule dure necesită o evaluare diferită față de unul în care principala preocupare este dispersia slabă sau contaminarea de tip gel. Echipele tehnice ar trebui să definească defectul pe care încearcă să îl prevină înainte de a specifica pachetul de site.
Durata de utilizare a sitelor este, de asemenea, un parametru de producție. Schimbările foarte frecvente nu îmbunătățesc nici calitatea, nici costul de operare dacă generează pierderi de temperatură, risipă de material sau condiții de repornire neuniforme. Sistemele continue sau hidraulice de schimbare a sitelor pot reduce întreruperile, însă valoarea lor depinde de material, debitul de producție și capacitatea de întreținere a locației. O configurație mai simplă poate fi mai potrivită acolo unde schimbările de produs sunt frecvente sau unde operatorii au nevoie de inspecția vizuală rapidă a contaminanților îndepărtați.
Ce trebuie verificat în timpul evaluării echipamentului
Când comparați un extruder de strecurare, solicitați furnizorilor să descrie fereastra de funcționare, nu doar producția maximă. Întrebările utile sunt: Pentru ce interval de duritate și vâscozitate a amestecului a fost proiectată mașina? Ce suprafață de sită și ce metodă de schimbare a sitelor sunt propuse? Cum sunt măsurate presiunea și temperatura amestecului în apropierea capului? Ce se întâmplă când presiunea atinge limita definită? Poate sistemul de control să înregistreze tendințe și să se integreze cu rețelele fabricii?
Pentru un producător precum JC INDUSTRY, al cărui domeniu de echipamente include utilaje pentru cauciuc și plastic, echipamente de turnătorie, echipamente de mediu și sisteme de matrițe digitale pentru anvelope, experiența între procese poate fi relevantă atunci când îmbunătățește instalarea, integrarea sistemelor de control și planificarea service-ului. Totuși, unitatea de strecurare ar trebui evaluată pe baza propriilor dovezi de proces: teste cu materiale, arhitectura de control, disponibilitatea pieselor de uzură, procedura de schimbare a sitelor și claritatea criteriilor de acceptare la punerea în funcțiune.
Echipamentele second-hand sau recondiționate merită aceeași disciplină. O garanție de 24 de luni poate reduce îngrijorările, dar nu înlocuiește inspecția uzurii cilindrului, a stării șnecului, a garniturilor hidraulice, a calibrării instrumentației, a documentației electrice și a disponibilității sitelor sau garniturilor de schimb. În multe proiecte de modernizare, cea mai valoroasă îmbunătățire nu este un motor mai mare; este o detecție îmbunătățită a presiunii, monitorizarea temperaturii și vizibilitatea datelor PLC, care le permit operatorilor să observe o problemă de filtrare în curs de dezvoltare înainte ca aceasta să afecteze calitatea.
Un extruder de strecurare ales corect nu forțează pur și simplu mai mult amestec printr-o sită mai fină. Acesta menține un echilibru controlabil: suficientă presiune pentru a filtra eficient, suficient control termic pentru a proteja amestecul și suficientă suprafață de filtrare pentru o funcționare previzibilă. Acest echilibru ar trebui demonstrat cu materialul real și pachetul de site prevăzut, ori de câte ori este posibil. Este diferența dintre o mașină care poate funcționa și un proces în care se poate avea încredere.