









Envie-nos uma Mensagem
Compreendendo a Pressão, a Temperatura e a Filtragem na Extrusão por Filtragem
Compreendendo a pressão, a temperatura e a filtração na extrusão por peneiramento
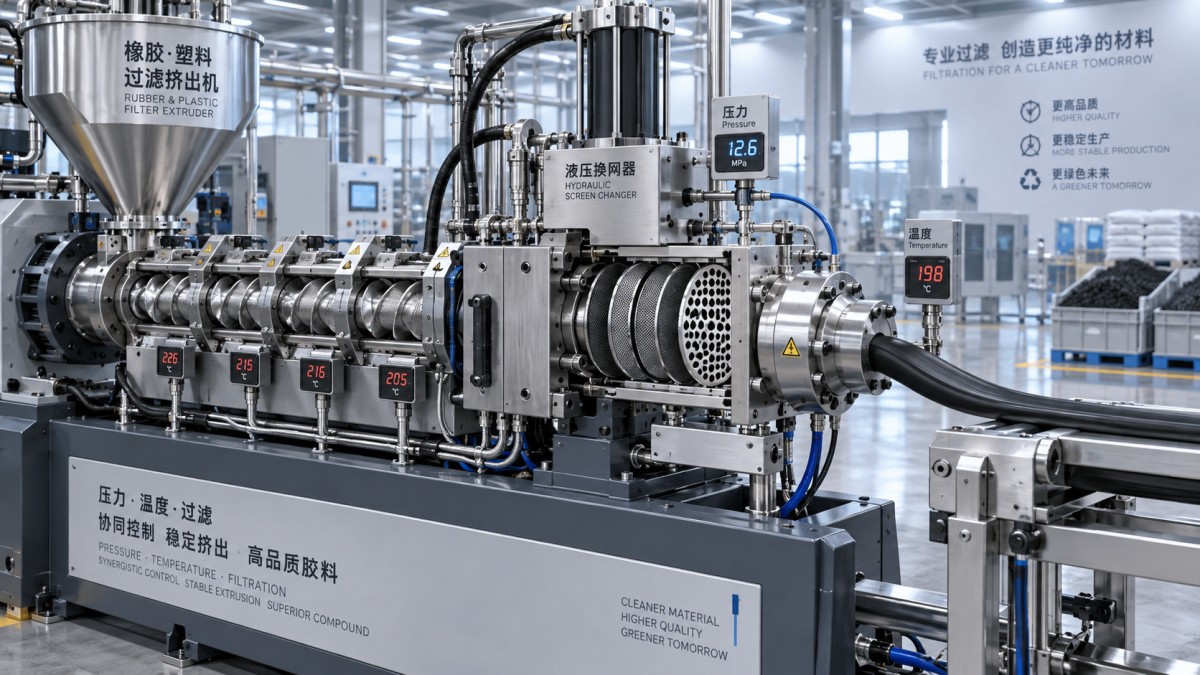
Na extrusão por peneiramento, pressão, temperatura e filtração funcionam como um único sistema operacional, e não como três ajustes independentes. Uma alteração no conjunto de telas pode modificar a demanda de pressão; uma pressão mais elevada pode aumentar o aquecimento por cisalhamento; uma pequena variação de temperatura pode alterar a viscosidade do composto o suficiente para afetar tanto a produtividade quanto a remoção de contaminantes. Para a avaliação técnica, é por isso que a capacidade nominal por si só diz muito pouco sobre a capacidade real de uma extrusora de peneiramento.
O objetivo prático do peneiramento é simples: remover partículas estranhas, ingredientes não dispersos, partículas queimadas ou material degradado antes que o composto alcance um processo posterior mais sensível. Na produção de pneus, mangueiras, vedações, correias e borracha industrial, as consequências podem não ser visíveis na própria extrusora. Muitas vezes, surgem posteriormente como defeitos superficiais, marcas da matriz, pontos fracos, interrupções no processamento ou produtos curados rejeitados. Os compostos plásticos enfrentam uma questão semelhante, em que a contaminação pode afetar a aparência do filme, a consistência da extrusão ou a integridade das peças moldadas.
A parte difícil é que uma saída mais limpa normalmente exige maior resistência ao fluxo. Portanto, uma avaliação adequada analisa como o equipamento administra essa resistência sem superaquecer o composto, criar uma produção instável ou exigir trocas de tela tão frequentes que a linha se torne antieconômica.
A pressão é uma informação útil, não apenas uma carga a ser superada
A pressão se desenvolve à medida que o material é empurrado através da placa quebra-fluxo e do conjunto de telas. Ela é afetada pela viscosidade do composto, consistência da alimentação, projeto da rosca, área da tela, disposição das malhas, geometria da matriz e quantidade de contaminação retida pelo filtro. Portanto, uma leitura de pressão só é significativa quando considerada em conjunto com a temperatura, velocidade da rosca, taxa de produção e configuração de tela em uso.
Um erro comum é interpretar a alta pressão como prova de boa filtração. Ela pode indicar uma triagem eficaz, mas também pode significar que o sistema está se aproximando de um ponto operacional instável. Se a pressão aumentar rapidamente durante uma operação, a primeira questão deve ser se as telas estão sendo carregadas com contaminantes ou se o composto de entrada foi alterado. Um lote mais frio, uma variação na dispersão de carga ou material parcialmente pré-curado podem aumentar a resistência antes que o conjunto de telas esteja realmente bloqueado.
A estabilidade da pressão é tão importante quanto o valor absoluto. Uma máquina que sofre picos repetidamente pode produzir um cordão ou uma lâmina inconsistentes, mesmo quando sua pressão média parece aceitável. Por esse motivo, os avaliadores devem solicitar dados de tendência, quando disponíveis, e não apenas um único valor de pressão obtido durante o comissionamento. A curva de pressão durante a partida, a produção estável e os intervalos de troca de tela revela muito mais sobre o controle do processo do que um valor de capacidade apresentado em um folheto.
O aspecto mecânico merece igual atenção. O cilindro, cabeçote, trocador de telas, vedações e sistema de acionamento devem ser dimensionados para o ciclo de trabalho pretendido e a pressão máxima de operação. Dispositivos de alívio de segurança, intertravamentos, proteções e acesso para manutenção não são detalhes secundários em uma linha de alta pressão. Eles afetam se uma planta consegue realizar a manutenção do equipamento com segurança e retorná-lo à produção sem introduzir contaminação evitável.
O controle de temperatura começa antes que o material chegue à tela
A borracha e muitos compostos poliméricos são altamente sensíveis ao histórico térmico. Em uma extrusora de peneiramento, o calor provém das zonas do cilindro e, muitas vezes de forma mais significativa, do atrito interno e do cisalhamento. Quando o conjunto de telas se torna restritivo, o composto pode sofrer cisalhamento adicional próximo à placa quebra-fluxo. Aumentar o aquecimento externo para restabelecer o fluxo pode piorar o problema se o material já estiver gerando excesso de calor interno.
O objetivo não é a máxima uniformidade de temperatura em sentido abstrato; é um perfil de temperatura que forneça viscosidade estável enquanto protege o composto. Dependendo da formulação e dos requisitos do processo, alguns materiais precisam de aquecimento controlado para fluir através de uma tela fina. Outros exigem resfriamento ativo em torno das zonas de alto cisalhamento para evitar queima ou degradação. O perfil correto deve ser validado em relação à especificação do composto e ao tempo de residência permitido, em vez de ser copiado de outra linha.
O posicionamento dos sensores é particularmente importante. Uma leitura da zona do cilindro pode parecer estável enquanto a temperatura real da massa fundida ou do composto de borracha próxima ao cabeçote está variando. Os avaliadores devem distinguir entre o ponto de ajuste do controlador, a medição da superfície do cilindro e a temperatura do material. Esses valores estão relacionados, mas não são intercambiáveis. Um controle confiável também depende da resposta dos circuitos de aquecimento e resfriamento, das práticas de calibração e de os alarmes identificarem um desvio significativo do processo, em vez de apenas um sensor com falha.
Essa mesma disciplina se aplica aos equipamentos de cura posteriores. Por exemplo, umalinha usada de segunda mão para inspeção e reparo de correias curadas para cura de correias industriais é especificada com platôs aquecidos a vapor, uma tolerância de controle de temperatura de ±1°C a 155°C e uma exigência de fornecimento de vapor de 800 kPa. Esses valores não definem o desempenho de peneiramento, mas ilustram por que os dados de temperatura devem ser interpretados no contexto: precisão do sensor, meio de aquecimento, tempo de aquecimento, uniformidade do platô e a interface real com o produto influenciam o resultado final.
A filtração é um compromisso entre limpeza e processabilidade
Um conjunto de telas não é selecionado apenas pelo tamanho da malha. Telas finas podem capturar contaminantes menores, mas também reduzem a área aberta e aumentam a queda de pressão. O material da tela, a construção do arame, as telas de suporte, o projeto da placa quebra-fluxo e a área de filtração influenciam o resultado. Na prática, pode ser utilizado um conjunto de telas escalonado, de modo que camadas mais grossas sustentem camadas de filtração mais finas e distribuam a carga de forma mais gradual. A disposição correta depende do perfil de contaminantes e da sensibilidade do composto no processo posterior.
Não existe uma contagem de malha universalmente “melhor”. Um composto fornecido para um perfil extrudado visível pode justificar uma estratégia de filtração diferente daquela de um composto destinado a um componente moldado menos crítico em termos de aparência. Da mesma forma, um material que contém partículas duras ocasionais exige uma avaliação diferente daquela de um material em que a principal preocupação é a má dispersão ou a contaminação semelhante a gel. As equipes técnicas devem definir o defeito que estão tentando evitar antes de especificar o conjunto de telas.
A vida útil da tela também é um parâmetro de produção. Trocas muito frequentes não melhoram nem a qualidade nem o custo operacional se gerarem perda de temperatura, desperdício de material ou condições de reinício inconsistentes. Sistemas contínuos ou hidráulicos de troca de telas podem reduzir interrupções, mas seu valor depende do material, da taxa de produção e da capacidade de manutenção da instalação. Uma configuração mais simples pode ser mais adequada quando as mudanças de produto são frequentes ou quando os operadores precisam de inspeção visual rápida dos contaminantes removidos.
O que verificar durante a avaliação do equipamento
Ao comparar uma extrusora de peneiramento, peça aos fornecedores que descrevam a faixa operacional, e não apenas a produção máxima. As perguntas úteis são: Para qual faixa de dureza e viscosidade do composto a máquina foi projetada? Que área de tela e método de troca de tela são propostos? Como a pressão e a temperatura do composto são medidas perto do cabeçote? O que acontece quando a pressão atinge o limite definido? O sistema de controle pode registrar tendências e integrar-se às redes da planta?
Para um fabricante como a JC INDUSTRY, cujo escopo de equipamentos inclui máquinas para borracha e plástico, equipamentos de fundição, equipamentos ambientais e sistemas de moldes digitais para pneus, a experiência entre processos pode ser relevante quando melhora a instalação, a integração de controles e o planejamento de serviços. No entanto, a unidade de peneiramento ainda deve ser avaliada com base em suas próprias evidências de processo: testes de materiais, arquitetura de controle, disponibilidade de peças de desgaste, procedimento de troca de telas e clareza dos critérios de aceitação no comissionamento.
Equipamentos usados ou recondicionados merecem a mesma disciplina. Uma garantia de 24 meses pode reduzir preocupações, mas não substitui a inspeção do desgaste do cilindro, da condição da rosca, das vedações hidráulicas, da calibração da instrumentação, da documentação elétrica e da disponibilidade de telas ou vedações de reposição. Em muitos projetos de modernização, a atualização mais vantajosa não é um motor maior; é o aprimoramento da detecção de pressão, do monitoramento de temperatura e da visibilidade dos dados do PLC, que permite aos operadores identificar um problema de filtração em desenvolvimento antes que a qualidade seja afetada.
Uma extrusora de peneiramento bem escolhida não apenas força uma quantidade maior de composto através de uma tela mais fina. Ela mantém um equilíbrio controlável: pressão suficiente para filtrar com eficácia, controle térmico suficiente para preservar o composto e área de filtração suficiente para operar de forma previsível. Sempre que possível, esse equilíbrio deve ser demonstrado com o material real e o conjunto de telas pretendido. Essa é a diferença entre uma máquina que pode operar e um processo em que se pode confiar.