









Envíanos un mensaje
Comprensión de la presión, la temperatura y la filtración en la extrusión con filtración
Comprensión de la presión, la temperatura y la filtración en la extrusión de filtrado
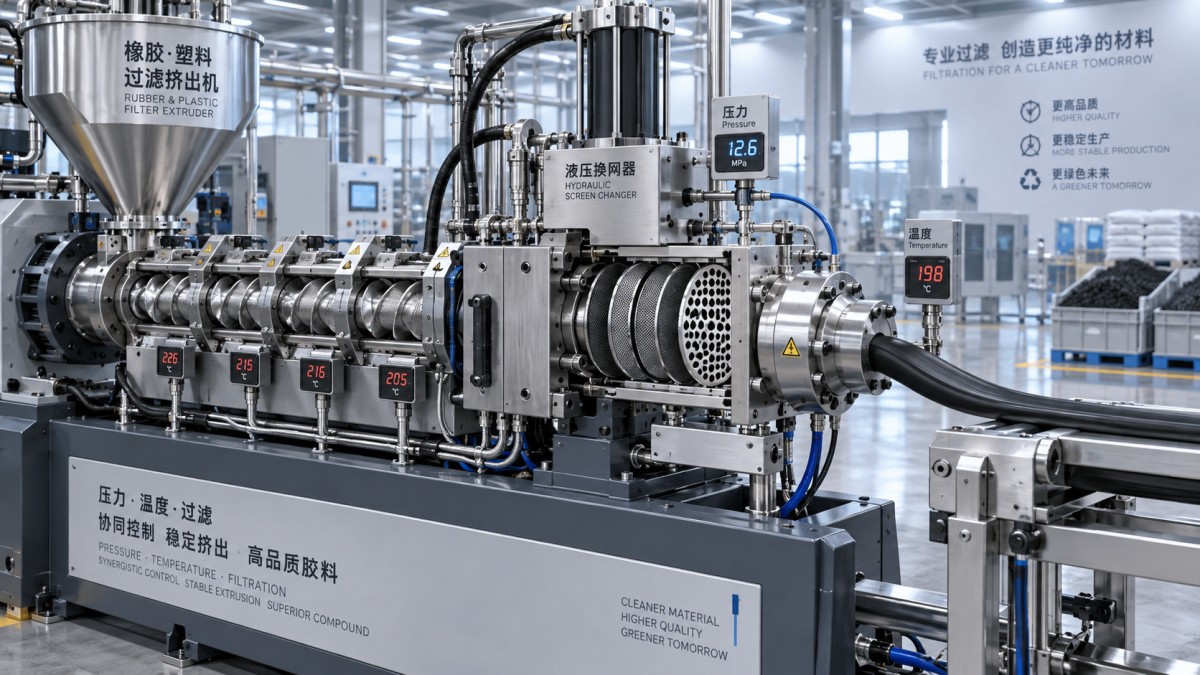
En la extrusión de filtrado, la presión, la temperatura y la filtración funcionan como un único sistema operativo, en lugar de tres ajustes independientes. Un cambio en el paquete de mallas puede modificar la demanda de presión; una presión más alta puede aumentar el calentamiento por cizallamiento; un pequeño cambio de temperatura puede modificar lo suficiente la viscosidad del compuesto como para afectar tanto al rendimiento como a la eliminación de contaminantes. Para la evaluación técnica, esta es la razón por la que la producción nominal por sí sola dice muy poco sobre la capacidad real de una extrusora de filtrado.
El propósito práctico del filtrado es sencillo: eliminar partículas extrañas, ingredientes no dispersados, partículas de quemado o material degradado antes de que el compuesto llegue a un proceso posterior más sensible. En la producción de neumáticos, mangueras, juntas, correas y caucho industrial, las consecuencias pueden no ser visibles en la propia extrusora. A menudo aparecen más tarde como defectos superficiales, líneas de matriz, puntos débiles, interrupciones del proceso o productos curados rechazados. Los compuestos plásticos enfrentan un problema similar, ya que la contaminación puede afectar la apariencia de la película, la consistencia de la extrusión o la integridad de las piezas moldeadas.
La parte difícil es que una salida más limpia normalmente requiere una mayor resistencia al flujo. Por ello, una evaluación sólida analiza cómo el equipo gestiona esa resistencia sin sobrecalentar el compuesto, generar una salida inestable o forzar cambios de malla tan frecuentes que la línea deje de ser rentable.
La presión es información útil, no simplemente una carga que superar
La presión se genera a medida que el material es impulsado a través de la placa rompedora y el paquete de mallas. Se ve afectada por la viscosidad del compuesto, la consistencia de la alimentación, el diseño del tornillo, el área de las mallas, la disposición de las mallas, la geometría de la matriz y la cantidad de contaminación retenida por el filtro. Por lo tanto, una lectura de presión solo es significativa cuando se considera junto con la temperatura, la velocidad del tornillo, la tasa de producción y la configuración de mallas utilizada.
Un error común es interpretar una presión alta como prueba de una buena filtración. Puede indicar un cribado eficaz, pero también puede significar que el sistema se está aproximando a un punto de funcionamiento inestable. Si la presión aumenta rápidamente durante una operación, la primera pregunta debería ser si las mallas se están cargando de contaminantes o si el compuesto de entrada ha cambiado. Un lote más frío, una variación en la dispersión de la carga o material parcialmente prevulcanizado pueden aumentar la resistencia antes de que el paquete de mallas esté realmente bloqueado.
La estabilidad de la presión importa tanto como el valor absoluto. Una máquina que presenta oscilaciones repetidas puede producir una tira o lámina inconsistente incluso cuando su presión promedio parece aceptable. Por esta razón, los evaluadores deberían solicitar datos de tendencia cuando estén disponibles, no solo un único valor de presión tomado durante la puesta en marcha. La curva de presión durante el arranque, la producción estable y los intervalos de cambio de malla revela mucho más sobre el control del proceso que una cifra de capacidad indicada en un folleto.
El aspecto mecánico merece la misma atención. El cilindro, el cabezal, el cambiador de mallas, las juntas y el sistema de transmisión deben estar dimensionados para el ciclo de trabajo previsto y la presión máxima de operación. Los dispositivos de alivio de seguridad, los enclavamientos, las protecciones y el acceso para mantenimiento no son detalles secundarios en una línea de alta presión. Afectan a la capacidad de una planta para realizar el mantenimiento del equipo de forma segura y devolverlo a producción sin introducir contaminación evitable.
El control de temperatura comienza antes de que el material llegue a la malla
El caucho y muchos compuestos poliméricos son muy sensibles a su historial térmico. En una extrusora de filtrado, el calor procede de las zonas del cilindro y, a menudo de forma más significativa, de la fricción interna y el cizallamiento. Cuando el paquete de mallas se vuelve restrictivo, el compuesto puede experimentar cizallamiento adicional cerca de la placa rompedora. Aumentar el calentamiento externo para restablecer el flujo puede empeorar el problema si el material ya está generando un exceso de calor interno.
El objetivo no es una uniformidad máxima de temperatura en un sentido abstracto; es un perfil de temperatura que proporcione una viscosidad estable y proteja el compuesto. Según la formulación y los requisitos del proceso, algunos materiales necesitan un calentamiento controlado para pasar a través de una malla fina. Otros requieren enfriamiento activo alrededor de las zonas de alto cizallamiento para evitar el quemado o la degradación. El perfil correcto debe validarse frente a la especificación del compuesto y el tiempo de residencia permitido, en lugar de copiarse de otra línea.
La ubicación de los sensores es especialmente importante. Una lectura de la zona del cilindro puede parecer estable mientras la temperatura real de la masa fundida o del compuesto de caucho cerca del cabezal varía. Los evaluadores deben distinguir entre el punto de ajuste del controlador, la medición de la superficie del cilindro y la temperatura del material. Estos valores están relacionados, pero no son intercambiables. Un control fiable también depende de la respuesta de los circuitos de calentamiento y enfriamiento, las prácticas de calibración y de si las alarmas identifican una desviación significativa del proceso en lugar de simplemente un sensor averiado.
Esta misma disciplina se aplica a los equipos de curado posteriores. Por ejemplo, unalínea usada de inspección y reparación de correas curadas para el curado de correas industriales se especifica con platos calentados por vapor, una tolerancia de control de temperatura de ±1°C a 155°C y un requisito de suministro de vapor de 800 kPa. Estas cifras no definen el rendimiento de filtrado, pero ilustran por qué los datos de temperatura deben interpretarse en contexto: la precisión del sensor, el medio de calentamiento, el tiempo de calentamiento, la uniformidad de los platos y la interfaz real con el producto influyen en el resultado final.
La filtración es un compromiso entre limpieza y procesabilidad
Un paquete de mallas no se selecciona únicamente por el tamaño de malla. Las mallas finas pueden capturar contaminantes más pequeños, pero también reducen el área abierta y aumentan la caída de presión. El material de la malla, la construcción del alambre, las mallas de soporte, el diseño de la placa rompedora y el área de filtración influyen en el resultado. En la práctica, puede utilizarse un paquete de mallas escalonado, de modo que las capas más gruesas respalden las capas de filtración más finas y distribuyan la carga de forma más gradual. La disposición adecuada depende del perfil de contaminantes y de la sensibilidad del compuesto en las etapas posteriores.
No existe un número de malla “mejor” de forma universal. Un compuesto destinado a un perfil extruido visible puede justificar una estrategia de filtración diferente a la de un compuesto destinado a un componente moldeado menos crítico desde el punto de vista estético. Del mismo modo, un material que contiene partículas duras ocasionales requiere una evaluación diferente de otro en el que la principal preocupación sea una mala dispersión o una contaminación de tipo gel. Los equipos técnicos deben definir el defecto que intentan prevenir antes de especificar el paquete de mallas.
La vida útil de las mallas también es un parámetro de producción. Los cambios muy frecuentes no mejoran ni la calidad ni el coste operativo si generan pérdida de temperatura, desperdicio de material o condiciones de reinicio inconsistentes. Los sistemas de cambio de mallas continuo o hidráulico pueden reducir las interrupciones, pero su valor depende del material, la tasa de producción y la capacidad de mantenimiento de la planta. Una disposición más simple puede ser más adecuada cuando los cambios de producto son frecuentes o cuando los operadores necesitan una inspección visual rápida de los contaminantes retirados.
Qué verificar durante la evaluación del equipo
Al comparar una extrusora de filtrado, solicite a los proveedores que describan la ventana operativa en lugar de limitarse a la producción máxima. Las preguntas útiles son: ¿Qué rango de dureza y viscosidad del compuesto ha sido diseñada para manejar la máquina? ¿Qué área de malla y qué método de cambio de mallas se proponen? ¿Cómo se miden la presión y la temperatura del compuesto cerca del cabezal? ¿Qué ocurre cuando la presión alcanza el límite definido? ¿Puede el sistema de control registrar tendencias e integrarse con las redes de la planta?
Para un fabricante como JC INDUSTRY, cuyo alcance de equipos incluye maquinaria para caucho y plástico, equipos de fundición, equipos ambientales y sistemas de moldes digitales para neumáticos, la experiencia en distintos procesos puede ser relevante cuando mejora la instalación, la integración de controles y la planificación del servicio. Sin embargo, la unidad de filtrado debe seguir evaluándose según su propia evidencia de proceso: pruebas de materiales, arquitectura de control, disponibilidad de piezas de desgaste, procedimiento de cambio de mallas y claridad de los criterios de aceptación de la puesta en marcha.
Los equipos usados o reacondicionados merecen la misma disciplina. Una garantía de 24 meses puede reducir la preocupación, pero no sustituye la inspección del desgaste del cilindro, el estado del tornillo, las juntas hidráulicas, la calibración de la instrumentación, la documentación eléctrica y la disponibilidad de mallas o juntas de repuesto. En muchos proyectos de modernización, la mejora más valiosa no es un motor más grande; es una mejor detección de presión, monitorización de temperatura y visibilidad de datos del PLC que permita a los operadores detectar un problema de filtración en desarrollo antes de que la calidad se vea afectada.
Una extrusora de filtrado bien elegida no se limita a forzar más compuesto a través de una malla más fina. Mantiene un equilibrio controlable: suficiente presión para filtrar eficazmente, suficiente control térmico para preservar el compuesto y suficiente área de filtración para operar de forma predecible. Siempre que sea posible, ese equilibrio debe demostrarse con el material real y el paquete de mallas previsto. Es la diferencia entre una máquina que puede funcionar y un proceso en el que se puede confiar.