









Отправить нам сообщение
Давление, температура и фильтрация в процессе фильтрующей экструзии
Понимание давления, температуры и фильтрации при фильтрующей экструзии
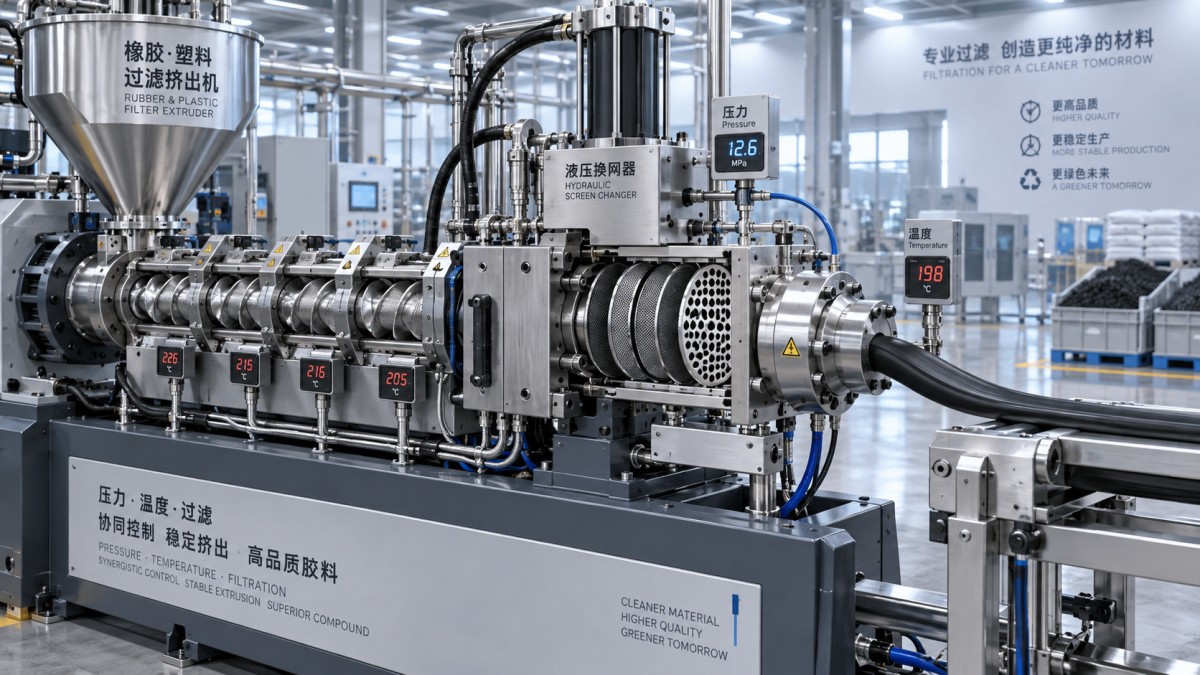
При фильтрующей экструзии давление, температура и фильтрация работают как единая рабочая система, а не как три независимые настройки. Изменение пакета сеток может изменить требуемое давление; более высокое давление может усилить нагрев от сдвига; небольшое изменение температуры может достаточно изменить вязкость смеси, чтобы повлиять как на производительность, так и на удаление загрязнений. Поэтому при технической оценке паспортная производительность сама по себе мало говорит о реальных возможностях фильтрующего экструдера.
Практическая цель фильтрации проста: удалить посторонние частицы, недиспергированные ингредиенты, частицы подвулканизации или деградированный материал до того, как смесь поступит на более чувствительный последующий процесс. При производстве шин, рукавов, уплотнений, ремней и промышленных резиновых изделий последствия могут быть не видны непосредственно на экструдере. Они часто проявляются позднее в виде дефектов поверхности, линий фильеры, слабых участков, перебоев в процессе или брака вулканизированных изделий. Пластмассовые смеси сталкиваются с аналогичной проблемой, когда загрязнения могут влиять на внешний вид пленки, стабильность экструзии или целостность формованных деталей.
Сложность заключается в том, что более чистый выходной материал обычно требует большего сопротивления потоку. Поэтому грамотная оценка учитывает, как оборудование справляется с этим сопротивлением без перегрева смеси, нестабильного выхода или настолько частой замены сеток, что линия становится экономически невыгодной.
Давление — полезный показатель, а не просто нагрузка, которую необходимо преодолеть
Давление создается, когда материал проталкивается через плиту разрывателя потока и пакет сеток. На него влияют вязкость смеси, стабильность подачи, конструкция шнека, площадь сеток, расположение ячеек сетки, геометрия фильеры и количество загрязнений, удерживаемых фильтром. Поэтому показание давления имеет значение только при рассмотрении вместе с температурой, частотой вращения шнека, производительностью и используемой конфигурацией сеток.
Распространенная ошибка — считать высокое давление доказательством хорошей фильтрации. Оно может указывать на эффективное просеивание, но также может означать, что система приближается к нестабильной рабочей точке. Если давление быстро растет во время работы, первым вопросом должно быть, загружаются ли сетки загрязнениями или изменилась ли поступающая смесь. Более холодная партия, изменение диспергирования наполнителя или частично предварительно вулканизированный материал могут увеличить сопротивление еще до того, как пакет сеток действительно заблокируется.
Стабильность давления так же важна, как и его абсолютное значение. Машина, в которой регулярно возникают скачки давления, может производить неоднородный жгут или лист, даже если среднее давление кажется приемлемым. По этой причине специалисты по оценке должны запрашивать данные о трендах, если они доступны, а не только единичное значение давления, зафиксированное при вводе в эксплуатацию. Кривая давления при запуске, стабильном производстве и в периоды замены сеток дает гораздо больше информации об управлении процессом, чем показатель производительности из брошюры.
Механическая часть заслуживает не меньшего внимания. Цилиндр, головка, устройство смены сеток, уплотнения и приводная система должны быть рассчитаны на предполагаемый рабочий цикл и максимальное рабочее давление. Устройства аварийного сброса давления, блокировки, защитные ограждения и доступ для обслуживания не являются второстепенными деталями на линии высокого давления. Они определяют, сможет ли предприятие безопасно обслуживать оборудование и вернуть его в производство без внесения предотвратимых загрязнений.
Контроль температуры начинается до поступления материала к сетке
Резина и многие полимерные смеси очень чувствительны к термической истории. В фильтрующем экструдере тепло поступает из зон цилиндра и, зачастую в большей степени, возникает вследствие внутреннего трения и сдвига. Когда пакет сеток становится ограничивающим фактором, смесь может подвергаться дополнительному сдвигу вблизи плиты разрывателя потока. Повышение внешнего нагрева для восстановления потока может усугубить проблему, если материал уже генерирует избыточное внутреннее тепло.
Цель состоит не в максимальной равномерности температуры в абстрактном смысле, а в создании температурного профиля, обеспечивающего стабильную вязкость при защите смеси. В зависимости от рецептуры и требований процесса некоторым материалам требуется контролируемый нагрев для прохождения через мелкую сетку. Другим необходимо активное охлаждение зон высокого сдвига для предотвращения подвулканизации или деградации. Правильный профиль должен быть подтвержден в соответствии со спецификацией смеси и допустимым временем пребывания, а не скопирован с другой линии.
Особенно важно размещение датчиков. Показание зоны цилиндра может выглядеть стабильным, тогда как фактическая температура расплава или резиновой смеси вблизи головки изменяется. При оценке следует различать заданное значение контроллера, измерение поверхности цилиндра и температуру материала. Эти значения взаимосвязаны, но не взаимозаменяемы. Надежное управление также зависит от реакции контуров нагрева и охлаждения, практики калибровки и от того, выявляют ли аварийные сигналы значимое отклонение процесса, а не просто неисправность датчика.
Такая же дисциплина применяется к последующему оборудованию для вулканизации. Например, линия used_second hand для инспекции и ремонта вулканизированных ремней для вулканизации промышленных ремней оснащается плитами с паровым нагревом, имеет допуск регулирования температуры ±1°C при 155°C и требует подачи пара под давлением 800 kPa. Эти показатели не определяют эффективность фильтрации, но иллюстрируют, почему данные о температуре необходимо рассматривать в контексте: точность датчиков, теплоноситель, время нагрева, равномерность температуры плит и фактический контакт с изделием влияют на конечный результат.
Фильтрация — это компромисс между чистотой и технологичностью
Пакет сеток не выбирается только по размеру ячеек. Мелкие сетки способны улавливать более мелкие загрязнения, но также уменьшают открытую площадь и повышают перепад давления. Материал сетки, конструкция проволоки, опорные сетки, конструкция плиты разрывателя потока и площадь фильтрации влияют на результат. На практике может использоваться многоступенчатый пакет сеток, в котором более грубые слои поддерживают более тонкие фильтрующие слои и обеспечивают более постепенное распределение нагрузки. Правильная конфигурация зависит от профиля загрязнений и чувствительности смеси на последующих этапах процесса.
Не существует универсально «лучшего» количества ячеек. Для смеси, используемой для видимого экструдированного профиля, может быть оправдана иная стратегия фильтрации, чем для смеси, предназначенной для формованного компонента с менее критичными требованиями к внешнему виду. Аналогично, материал, содержащий случайные твердые частицы, требует иной оценки, чем материал, для которого основная проблема — плохое диспергирование или гелеобразные загрязнения. Технические команды должны определить дефект, который они стремятся предотвратить, до выбора пакета сеток.
Срок службы сеток также является производственным параметром. Очень частая замена не улучшает ни качество, ни эксплуатационные затраты, если она вызывает потерю температуры, отходы материала или нестабильные условия перезапуска. Системы непрерывной или гидравлической смены сеток могут сократить простои, но их ценность зависит от материала, производительности и возможностей предприятия по техническому обслуживанию. Более простая компоновка может быть предпочтительнее при частой смене продукции или когда операторам требуется быстрый визуальный контроль удаленных загрязнений.
Что необходимо проверить при оценке оборудования
При сравнении фильтрующих экструдеров попросите поставщиков описать рабочий диапазон, а не только максимальную производительность. Полезные вопросы: на какой диапазон твердости и вязкости смеси рассчитана машина? Какая площадь сеток и какой метод их замены предлагаются? Как измеряются давление и температура материала вблизи головки? Что происходит, когда давление достигает установленного предела? Может ли система управления записывать тренды и интегрироваться с сетями предприятия?
Для такого производителя, как JC INDUSTRY, чья номенклатура оборудования включает машины для резины и пластмасс, литейное оборудование, экологическое оборудование и системы цифровых пресс-форм для шин, опыт работы с различными процессами может быть актуален, если он улучшает монтаж, интеграцию систем управления и планирование сервиса. Однако фильтрующий агрегат все равно следует оценивать на основании его собственных технологических подтверждений: испытаний материалов, архитектуры управления, доступности быстроизнашиваемых деталей, процедуры смены сеток и ясности критериев приемки при вводе в эксплуатацию.
Подержанное или восстановленное оборудование требует такой же тщательности. Гарантия 24 месяца может снизить опасения, но не заменяет проверку износа цилиндра, состояния шнека, гидравлических уплотнений, калибровки измерительных приборов, электрической документации и наличия сменных сеток или уплотнений. Во многих проектах модернизации наиболее целесообразным улучшением является не более мощный двигатель, а усовершенствованное измерение давления, мониторинг температуры и прозрачность данных PLC, позволяющие операторам увидеть развивающуюся проблему фильтрации до того, как она повлияет на качество.
Грамотно выбранный фильтрующий экструдер не просто проталкивает больше смеси через более мелкую сетку. Он поддерживает управляемый баланс: достаточное давление для эффективной фильтрации, достаточный тепловой контроль для сохранения свойств смеси и достаточную площадь фильтрации для предсказуемой работы. Этот баланс следует по возможности демонстрировать на фактическом материале и с предполагаемым пакетом сеток. В этом заключается разница между машиной, способной работать, и процессом, которому можно доверять.