









Wyślij nam wiadomość
Zrozumienie ciśnienia, temperatury i filtracji w procesie wytłaczania filtrującego
Zrozumienie ciśnienia, temperatury i filtracji w ekstruzji filtracyjnej
W ekstruzji filtracyjnej ciśnienie, temperatura i filtracja działają jako jeden system operacyjny, a nie trzy niezależne ustawienia. Zmiana pakietu sit może zmienić zapotrzebowanie na ciśnienie; wyższe ciśnienie może zwiększyć nagrzewanie ścinające; niewielka zmiana temperatury może zmienić lepkość mieszanki na tyle, aby wpłynąć zarówno na wydajność, jak i usuwanie zanieczyszczeń. Z tego względu w ocenie technicznej sama wydajność znamionowa niewiele mówi o rzeczywistych możliwościach ekstrudera filtracyjnego.
Praktyczny cel filtracji jest prosty: usunąć obce cząstki, niedyspergowane składniki, cząstki przypalenia lub zdegradowany materiał, zanim mieszanka trafi do bardziej wrażliwego procesu dalszego. W produkcji opon, węży, uszczelek, pasów i wyrobów z gumy przemysłowej konsekwencje mogą nie być widoczne bezpośrednio na ekstruderze. Często ujawniają się później jako defekty powierzchni, smugi matrycowe, słabe miejsca, przerwy w przetwarzaniu lub odrzucone wyroby po wulkanizacji. Mieszanki tworzyw sztucznych napotykają podobny problem, ponieważ zanieczyszczenia mogą wpływać na wygląd folii, stabilność ekstruzji lub integralność części formowanych.
Trudność polega na tym, że czystszy produkt wyjściowy zwykle wymaga większego oporu przepływu. Rzetelna ocena uwzględnia zatem, w jaki sposób urządzenie radzi sobie z tym oporem bez przegrzewania mieszanki, powodowania niestabilnego wyjścia lub wymuszania tak częstych zmian sit, że linia staje się nieopłacalna.
Ciśnienie jest użyteczną informacją, a nie tylko obciążeniem do pokonania
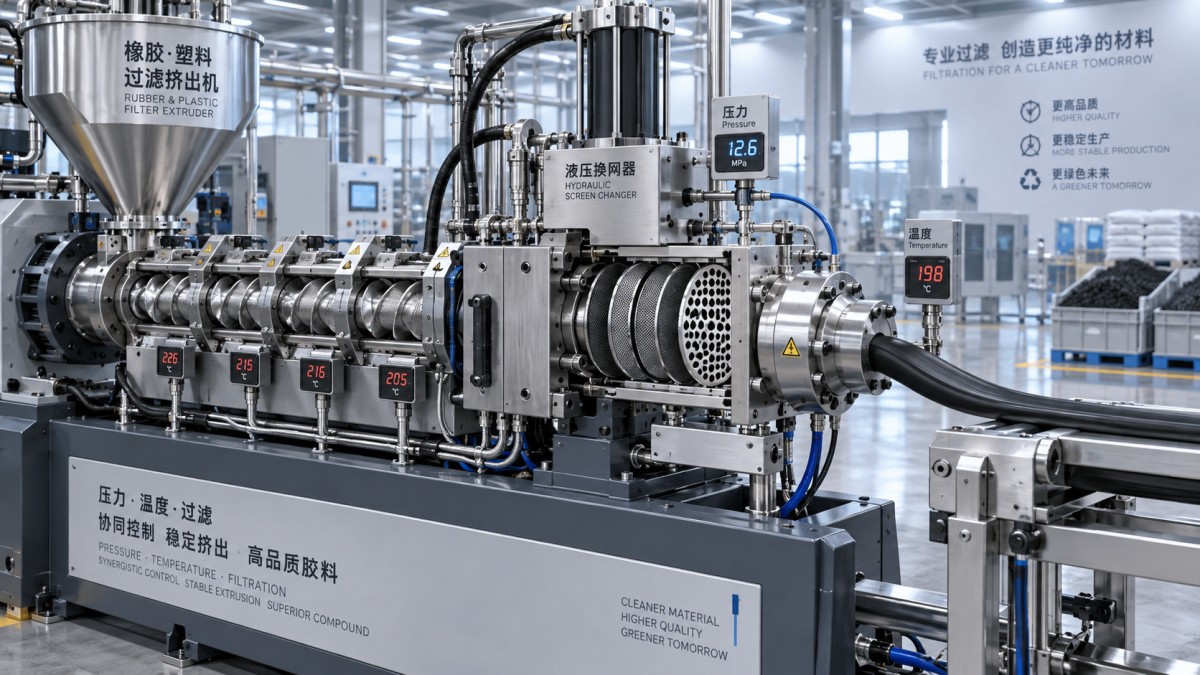
Ciśnienie powstaje, gdy materiał jest przepychany przez płytę łamacza i pakiet sit. Wpływają na nie lepkość mieszanki, stabilność podawania, konstrukcja ślimaka, powierzchnia sit, układ oczek sit, geometria matrycy oraz ilość zanieczyszczeń zatrzymywanych przez filtr. Odczyt ciśnienia ma zatem znaczenie tylko wtedy, gdy jest rozpatrywany łącznie z temperaturą, prędkością ślimaka, wydajnością i stosowaną konfiguracją sit.
Częstym błędem jest interpretowanie wysokiego ciśnienia jako dowodu dobrej filtracji. Może ono wskazywać na skuteczne przesiewanie, ale może również oznaczać, że system zbliża się do niestabilnego punktu pracy. Jeśli ciśnienie szybko wzrasta podczas pracy, pierwszym pytaniem powinno być, czy sita zapełniają się zanieczyszczeniami, czy też zmieniła się właściwość podawanej mieszanki. Chłodniejsza partia, różnice w dyspersji napełniacza lub częściowo przewulkanizowany materiał mogą zwiększyć opór, zanim pakiet sit zostanie faktycznie zablokowany.
Stabilność ciśnienia jest równie ważna jak jego wartość bezwzględna. Maszyna, w której wielokrotnie występują skoki ciśnienia, może wytwarzać niejednorodne pasmo lub arkusz, nawet gdy średnie ciśnienie wydaje się akceptowalne. Z tego powodu osoby oceniające powinny, jeśli są dostępne, żądać danych trendowych, a nie tylko pojedynczej wartości ciśnienia zarejestrowanej podczas uruchomienia. Krzywa ciśnienia podczas rozruchu, stabilnej produkcji i okresów wymiany sit mówi o kontroli procesu znacznie więcej niż wartość wydajności podana w broszurze.
Aspekt mechaniczny zasługuje na równie dużą uwagę. Cylinder, głowica, zmieniacz sit, uszczelnienia i układ napędowy muszą być dostosowane do planowanego cyklu pracy i maksymalnego ciśnienia roboczego. Układy bezpieczeństwa upustowego, blokady, osłony i dostęp serwisowy nie są drugorzędnymi szczegółami w linii wysokociśnieniowej. Wpływają na to, czy zakład może bezpiecznie serwisować urządzenie i przywrócić je do produkcji bez wprowadzania możliwych do uniknięcia zanieczyszczeń.
Kontrola temperatury zaczyna się, zanim materiał dotrze do sita
Guma i wiele mieszanek polimerowych są bardzo wrażliwe na historię termiczną. W ekstruderze filtracyjnym ciepło pochodzi ze stref cylindra, a często w jeszcze większym stopniu z tarcia wewnętrznego i ścinania. Gdy pakiet sit staje się ograniczeniem przepływu, mieszanka może podlegać dodatkowemu ścinaniu w pobliżu płyty łamacza. Zwiększenie ogrzewania zewnętrznego w celu przywrócenia przepływu może pogorszyć problem, jeśli materiał już generuje nadmiar ciepła wewnętrznego.
Celem nie jest maksymalna jednorodność temperatury w abstrakcyjnym sensie; jest nim profil temperatury zapewniający stabilną lepkość przy jednoczesnej ochronie mieszanki. W zależności od formulacji i wymagań procesu niektóre materiały wymagają kontrolowanego podgrzewania, aby przepływać przez drobne sito. Inne wymagają aktywnego chłodzenia wokół stref intensywnego ścinania, aby zapobiec przypaleniu lub degradacji. Właściwy profil należy zweryfikować względem specyfikacji mieszanki i dopuszczalnego czasu przebywania, zamiast kopiować go z innej linii.
Rozmieszczenie czujników ma szczególne znaczenie. Odczyt strefy cylindra może wyglądać stabilnie, podczas gdy rzeczywista temperatura stopionego tworzywa lub mieszanki gumowej w pobliżu głowicy się zmienia. Osoby oceniające powinny rozróżniać wartość zadaną regulatora, pomiar powierzchni cylindra i temperaturę materiału. Wartości te są ze sobą powiązane, ale nie są zamienne. Niezawodne sterowanie zależy również od reakcji obiegów grzewczych i chłodzących, praktyki kalibracyjnej oraz od tego, czy alarmy wskazują znaczące odchylenie procesu, a nie jedynie awarię czujnika.
Ta sama dyscyplina dotyczy urządzeń do wulkanizacji w dalszej części procesu. Na przykład używana linia do kontroli i naprawy wulkanizowanych pasów do wulkanizacji pasów przemysłowych jest wyposażona w płyty grzewcze ogrzewane parą, tolerancję regulacji temperatury ±1°C przy 155°C oraz wymaga zasilania parą o ciśnieniu 800 kPa. Dane te nie określają wydajności filtracji, ale pokazują, dlaczego dane temperaturowe należy odczytywać w kontekście: dokładność czujników, medium grzewcze, czas nagrzewania, jednorodność płyt i rzeczywisty kontakt z produktem wpływają na wynik końcowy.
Filtracja jest kompromisem między czystością a przetwarzalnością
Pakiet sit nie jest dobierany wyłącznie według wielkości oczek. Drobne sita mogą wychwytywać mniejsze zanieczyszczenia, ale zmniejszają również powierzchnię otwartą i zwiększają spadek ciśnienia. Materiał sita, konstrukcja drutu, sita podporowe, konstrukcja płyty łamacza i powierzchnia filtracji wpływają na wynik. W praktyce można stosować stopniowany pakiet sit, w którym warstwy o większych oczkach wspierają warstwy filtracyjne o drobniejszych oczkach i bardziej równomiernie rozkładają obciążenie. Właściwy układ zależy od profilu zanieczyszczeń i wrażliwości mieszanki w dalszym procesie.
Nie istnieje uniwersalnie „najlepsza” liczba oczek. Mieszanka stosowana do widocznego profilu ekstrudowanego może uzasadniać inną strategię filtracji niż mieszanka przeznaczona do formowanego elementu, w którym wygląd jest mniej istotny. Podobnie materiał zawierający sporadycznie twarde cząstki wymaga innej oceny niż materiał, w którym głównym problemem jest słaba dyspersja lub zanieczyszczenia podobne do żelu. Zespoły techniczne powinny zdefiniować wadę, której chcą zapobiec, przed określeniem pakietu sit.
Żywotność sit jest również parametrem produkcyjnym. Bardzo częste zmiany nie poprawiają ani jakości, ani kosztów eksploatacyjnych, jeśli powodują utratę temperatury, straty materiału lub niestabilne warunki ponownego rozruchu. Systemy ciągłej lub hydraulicznej wymiany sit mogą ograniczyć przerwy, ale ich wartość zależy od materiału, wydajności i możliwości serwisowych zakładu. Prostsze rozwiązanie może być bardziej odpowiednie tam, gdzie zmiany produktów są częste lub gdzie operatorzy potrzebują szybkiej kontroli wzrokowej usuniętych zanieczyszczeń.
Co należy sprawdzić podczas oceny urządzenia
Porównując ekstrudery filtracyjne, należy poprosić dostawców o opisanie zakresu pracy, a nie tylko maksymalnej wydajności. Przydatne pytania to: Do obsługi jakiego zakresu twardości i lepkości mieszanki zaprojektowano maszynę? Jaką powierzchnię sit i metodę ich wymiany proponuje się? W jaki sposób mierzone są ciśnienie i temperatura mieszanki w pobliżu głowicy? Co się dzieje, gdy ciśnienie osiąga określony limit? Czy system sterowania może rejestrować trendy i integrować się z sieciami zakładowymi?
W przypadku producenta takiego jak JC INDUSTRY, którego zakres urządzeń obejmuje maszyny do gumy i tworzyw sztucznych, urządzenia odlewnicze, urządzenia środowiskowe oraz systemy cyfrowych form oponowych, doświadczenie w różnych procesach może mieć znaczenie, jeśli usprawnia instalację, integrację systemów sterowania i planowanie serwisu. Jednak jednostkę filtracyjną należy nadal oceniać na podstawie własnych dowodów procesowych: prób materiałowych, architektury sterowania, dostępności części zużywalnych, procedury wymiany sit oraz jasności kryteriów odbioru podczas uruchomienia.
Urządzenia używane lub regenerowane zasługują na taką samą dyscyplinę. Gwarancja 24-miesięczna może zmniejszyć obawy, ale nie zastępuje kontroli zużycia cylindra, stanu ślimaka, uszczelnień hydraulicznych, kalibracji aparatury pomiarowej, dokumentacji elektrycznej ani dostępności wymiennych sit lub uszczelnień. W wielu projektach modernizacyjnych najbardziej wartościowym ulepszeniem nie jest większy silnik; jest nim lepszy pomiar ciśnienia, monitorowanie temperatury i widoczność danych PLC, które pozwalają operatorom dostrzec rozwijający się problem filtracyjny, zanim wpłynie on na jakość.
Dobrze dobrany ekstruder filtracyjny nie tylko przepycha większą ilość mieszanki przez drobniejsze sito. Utrzymuje kontrolowaną równowagę: wystarczające ciśnienie dla skutecznej filtracji, odpowiednią kontrolę termiczną dla ochrony mieszanki oraz wystarczającą powierzchnię filtracji dla przewidywalnej pracy. W miarę możliwości tę równowagę należy wykazać przy użyciu rzeczywistego materiału i planowanego pakietu sit. To różnica między maszyną, która może pracować, a procesem, któremu można zaufać.