









أرسل لنا رسالة
ما الذي يحدد حجم المواد الخارجة من آلة التقطيع ذات العمود الواحد؟
ما الذي يحدد حجم المواد الخارجة من آلة فرم أحادية العمود؟
لماذا تنتج آلة فرم أحادية العمود مواد بأحجام غير متجانسة مع بقاء حجم الغربال كما هو؟ تُعد فتحات الغربال العامل الأساسي للتحكم في الحجم، لكنها لا تحدد أبعاد كل قطعة خارجة بدقة. إذ تؤثر هندسة الشفرات وخلوص القطع وسرعة الدوّار وظروف التغذية وخصائص المواد جميعها في التوزيع النهائي لأحجام الجسيمات. وفي معالجة المعادن وإعادة تدوير المعدات، يساعد فهم هذه العوامل المتداخلة على تفسير سبب إنتاج دفعةٍ ما شظايا مدمجة، بينما تحتوي دفعة أخرى على شرائط طويلة ومواد دقيقة وقطع مطوية.
يتحكم الغربال في المرور، لا في طول القطع بدقة
في آلة فرم أحادية العمود مزودة بغربال، تقطع سكاكين الدوّار المواد بمقابل سكاكين ثابتة. وتبقى المواد عمومًا في حجرة القطع إلى أن تتمكن من المرور عبر الغربال الموجود أسفل الدوّار. وتتطلب الفتحات الأصغر عادةً دورات قطع أكثر، ما يزيد زمن بقاء المواد وقد يقلل الإنتاجية.
لكن حجم الفتحة لا يضمن حدًا أقصى لطول الجسيمات. فقد يمر شريط معدني ضيق عبر الفتحة من طرفه أولًا، رغم أن طوله أكبر بكثير من قطره. كما يمكن للقطع الرقيقة واللدنة أن تنثني أو تطوى أثناء مرورها. وتسمح الثقوب الدائرية والفتحات المشقوقة بمرور أشكال مختلفة أيضًا، حتى عندما تبدو أبعادها الاسمية متقاربة.
حالة الغربال لا تقل أهمية عن المواصفات الواردة في الرسم. فقد تسمح الفتحات المتآكلة أو الشقوق أو الدعامات التالفة أو الفجوات حول غربال غير مركب بإحكام بخروج مواد أكبر من الحجم المطلوب. أما الفتحات المسدودة فتقلل المساحة المفتوحة الفعلية وتُبقي المواد في دورة داخلية مدة أطول، ما يزيد تكرار القطع وتكوّن المواد الدقيقة.
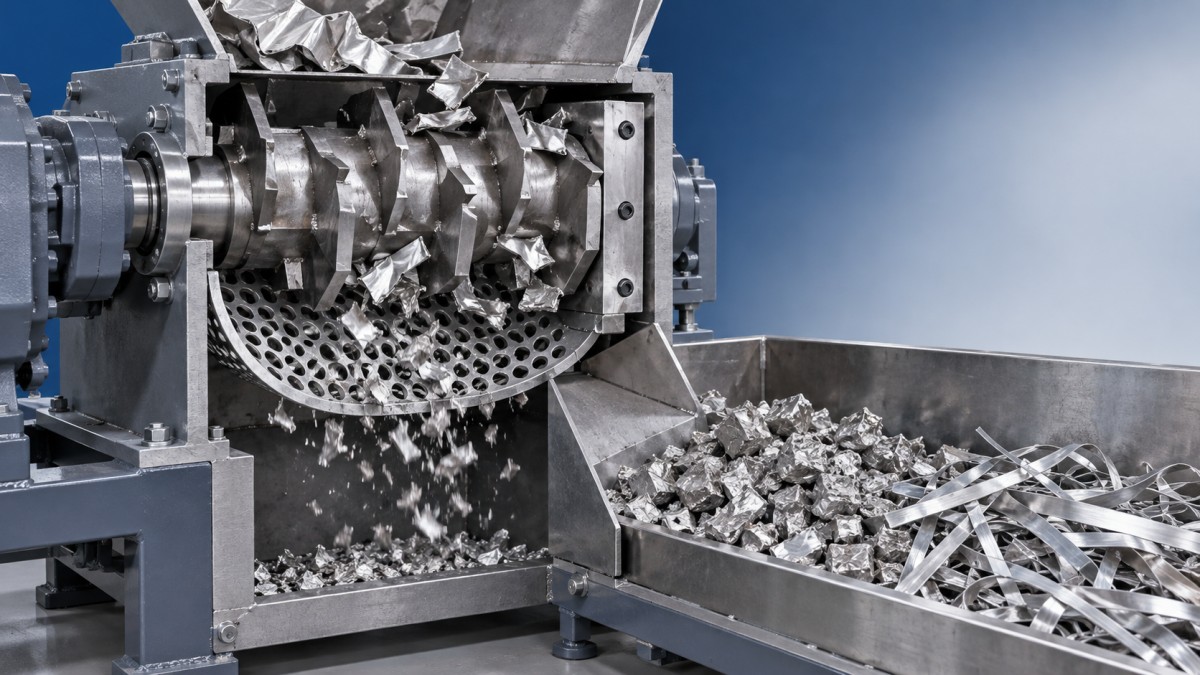
ينبغي أن يميز الرسم التوضيحي المفيد بين منطقة القطع الواقعة بين السكين والسكين المقابل، ومنطقة المرور عبر الغربال: الأولى تُنتج القطع، والثانية تحدد أيّها يمكنه الخروج.
تشكل هندسة القطع والخلوص حجم المواد الناتجة
يؤثر شكل السكين وحافة القطع المكشوفة وترتيب الدوّار وهندسة السكين المقابلة في طريقة إمساك المواد وتقسيمها. والتصميم الملائم للمكونات البلاستيكية الضخمة ليس بالضرورة مناسبًا لمخلفات قطع المعادن. تأكد من أن الآلة مصممة للمعدن وسمكه وشكل تغذيته المحددة قبل مناقشة حجم المواد الخارجة.
تميل الحواف غير الحادة والخلوص المفرط إلى تشجيع التشوه والتمزق بدلًا من القص المضبوط. وقد يؤدي ذلك، عند معالجة مخلفات الصفائح اللدنة، إلى إنتاج شرائط ملتفة وقطع ممزقة الحواف. وتتصرف هذه الأشكال على نحو مختلف عن القطع الأكثر تماسكًا عند مرورها عبر الغربال.
ولا يُعد تقليل الخلوص دون تمييز حلًا للمشكلة. فقد يتسبب الخلوص الضيق جدًا في تلامس السكاكين عند أخذ خلوص المحامل والتمدد الحراري وأحمال التشغيل في الحسبان. استخدم إعدادات الشركة المصنعة وإجراءات القياس الخاصة بالدوّار والمواد المعنية. وقارن الخلوص على امتداد عرض القطع، لا عند نقطة واحدة ملائمة فحسب، واعزل جميع مصادر الطاقة قبل الفحص.
تغير السرعة والتغذية ظروف القطع
زيادة سرعة الدوّار لا تنتج تلقائيًا جسيمات أصغر أو أكثر تجانسًا. فهي تغير وتيرة القطع وحركة المواد ومتطلبات الطاقة وتوليد الحرارة. وتعتمد النتيجة على مدى فعالية اشتباك السكاكين مع المواد المغذاة ومدى سهولة وصول القطع إلى الغربال. ويجب أن تبقى تعديلات السرعة ضمن نطاق التشغيل المعتمد للآلة.
غالبًا ما يكون اتساق التغذية نقطة بداية أكثر فائدة. فقد يؤدي تحميل الحجرة فوق طاقتها إلى ارتفاعات مفاجئة في التيار الكهربائي، وتكرار عكس الحركة، وعدم انتظام اشتباك السكاكين مع المواد. أما التغذية غير الكافية أو المتقطعة فتؤدي إلى ظروف تشغيل مختلفة. وعند وجود دافع هيدروليكي، يؤثر ضغطه وآلية تقدمه في مدى إحكام تقديم المواد إلى الدوّار.
قيّم توزيع الأحجام بالتوازي مع الإنتاجية وحمل المحرك ومعدل عكس الحركة والطاقة المستهلكة لكل وحدة من المواد المعالجة. قد يحقق الغربال ذو الفتحات الأصغر الجزء الحجمي المطلوب، لكنه قد يسبب اختناقًا غير مقبول في الإنتاج. أما الغربال ذو الفتحات الأكبر فقد يزيد السعة، لكنه يسمح بمرور كمية كبيرة من المواد الأكبر من الحجم المطلوب إلى المعدات اللاحقة.
تفسر خصائص المواد كثيرًا من حالات عدم الاتساق الظاهرة
لن تنتج صفائح الألومنيوم الرقيقة وبرادة الفولاذ والأسلاك ومكونات المعدات المختلطة مواد خارجة متطابقة لمجرد مرورها عبر الآلة نفسها. إذ يؤثر السمك واللدونة والصلادة والشكل الأولي والكثافة الظاهرية في سلوك القطع. وقد تلتف الرايشات الطويلة والأسلاك أو تتشابك، فيما قد تفرض المقاطع المدمجة أحمالًا تتجاوز تصميم آلة معينة.
وتطرح التجميعات المختلطة مشكلة أخرى: فقد يبقى الجزء المعدني خشنًا نسبيًا، بينما تنتج المواد البلاستيكية الهشة مواد دقيقة. وقد يخفي متوسط حجم الجسيمات هذا الاختلاف. افصل أجزاء المواد أثناء التقييم عندما تختلف متطلباتها في المراحل اللاحقة. كما يجب تحديد البطاريات والمكونات المضغوطة والبقايا الخطرة وإزالتها على النحو المناسب قبل المعالجة.
ينبغي لمواقع التصنيع التي تتعامل مع مواد مختلطة إبقاء مجاري النفايات منفصلة. فعلى سبيل المثال، يخدم خط طلاء PU الرطب STENTER من JC INDUSTRY تطبيقات الجلد الصناعي والأقمشة المطلية بـ PU/PVC، مع مراحل قابلة للتهيئة لتحضير الأقمشة والتخثير والغسل، بما يدعم تبادل DMF وإزالته. وتتطلب بقايا هذه العمليات توصيفًا منفصلًا؛ ولا ينبغي استنتاج متطلبات التعامل معها من مواصفات فرم مخلفات المعادن.
حدد مواصفات جودة المواد الخارجة قبل إجراء اختبار القبول
تُعد عبارة «مواد ناتجة أصغر من حجم الغربال» معيار قبول ملتبسًا. حدد ما إذا كان المطلوب يتعلق بالمرور عبر المنخل أو بالطول الأقصى أو بنسبة المواد الدقيقة أو بمدى ملاءمة المواد للفاصل في المرحلة التالية. وبالنسبة إلى القطع المعدنية الطويلة، قد لا يصف التحليل المنخلي وحده البُعد الذي يتسبب في انسداد الناقلات أو مشكلات التغذية.
ينبغي أن يسجل اتفاق الاختبار العملي ما يلي:
- تركيب المواد المغذاة ونطاق السمك والأبعاد الأولية والملوثات المسموح بها.
- هندسة فتحات الغربال وحالته وحالة السكاكين والخلوص المقاس.
- سرعة الدوّار وإعدادات التغذية وفترة التشغيل المستقر المستخدمة لأخذ العينات.
- مواقع أخذ العينات وكميتها وطريقة القياس المتفق عليها.
- النسب المقبولة للمواد الأكبر من الحجم المطلوب والمواد الدقيقة، إلى جانب الإنتاجية المطلوبة.
اذكر معيار الاختبار المعمول به إذا كان العقد أو العملية اللاحقة يتطلبانه. وإلا، فوثّق طريقة خاصة بالمشروع قابلة للتكرار بدلًا من تقديم فحص منخلي غير رسمي على أنه امتثال عام. اجمع العينات خلال التشغيل المستقر، لا من حفنة يسهل أخذها عند بدء التشغيل فحسب.
افحص الآلة قبل تغيير المواصفات
عندما يتغير الناتج على نحو غير متوقع، افحص المواد المغذاة وسلامة الغربال وتآكل السكاكين والخلوص قبل شراء غربال مختلف. ثم راجع سلوك التغذية وإعدادات التشغيل، مع تغيير عامل واحد في كل مرة. ويساعد هذا التسلسل على التمييز بين مشكلات الصيانة وعدم التوافق الفعلي بين تكوين الآلة والمواد.
وينطبق النهج نفسه على المعدات المجددة. تجمع JC INDUSTRY بين تصميم الآلات وتصنيعها وتركيبها وتشغيلها واستشاراتها، وأنشأت مركزًا لإعادة تدوير الآلات والمعدات المستعملة في عام 2015. ويشمل الضمان المعلن لمدة 24 شهرًا المعدات الجديدة والمستعملة، لكن مدة الضمان لا تضمن حجمًا معينًا للجسيمات. وفي كلتا الحالتين، وثّق حالة الدوّار وملاءمة الغربال ووظائف التحكم ونتائج التجربة باستخدام مواد ممثلة.
إذا كان الحد الأقصى الصارم لطول القطع ضروريًا، فقد لا توفر آلة الفرم أحادية العمود المزودة بغربال وحدها تحكمًا كافيًا. وقد تلزم عملية تصنيف لاحقة أو إعادة تدوير المواد أو مرحلة قطع ثانوية مناسبة. اتخذ القرار بناءً على النواتج المقاسة وسماحات العملية اللاحقة، لا على حجم فتحة الغربال الاسمي وحده.