









Отправить нам сообщение
Что определяет размер фракции на выходе одновального шредера?
От чего зависит размер выгружаемых фрагментов в одновальном шредере?
Почему одновальный шредер выдает неоднородный материал, даже если размер ячеек сита не меняется? Размер отверстий сита — основной параметр, определяющий размер фрагментов, но он не задает точные размеры каждой выгружаемой частицы. На итоговое распределение частиц влияют геометрия ножей, зазор резания, частота вращения ротора, условия подачи и свойства материала. При переработке металлов и утилизации оборудования понимание этих взаимосвязей помогает объяснить, почему одна партия состоит из компактных фрагментов, а другая содержит длинные полосы, мелочь и сложенные куски.
Сито регулирует прохождение материала, а не точную длину реза
В одновальном шредере с ситом ножи ротора режут материал о неподвижные ножи. Как правило, материал остается в камере резания, пока не сможет пройти через сито под ротором. Для прохождения через более мелкие отверстия обычно требуется больше циклов резания, что увеличивает время пребывания материала в камере и может снизить производительность.
Однако размер отверстий не гарантирует, что длина частиц не превысит определенное значение. Узкая металлическая полоса может пройти через отверстие торцом вперед, даже если она намного длиннее своего диаметра. Тонкие пластичные куски могут сгибаться или складываться при прохождении. Круглые отверстия и щелевые прорези пропускают фрагменты разной формы, даже если их номинальные размеры кажутся сопоставимыми.
Состояние сита не менее важно, чем его характеристики, указанные на чертеже. Изношенные отверстия, трещины, поврежденные опоры или зазоры по краям неправильно установленного сита могут пропускать слишком крупный материал. Засоренные отверстия уменьшают эффективную площадь просева и заставляют материал дольше циркулировать в камере, увеличивая количество повторных резов и мелкой фракции.
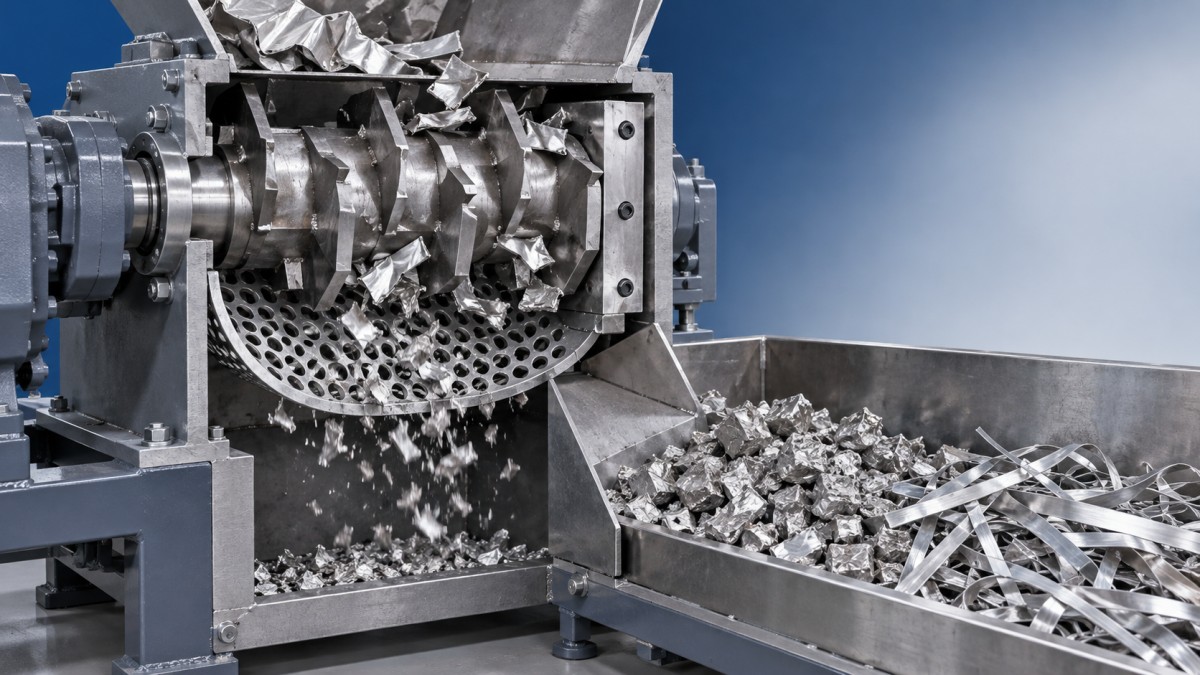
На наглядной схеме следует отдельно показать зону резания между ножами ротора и контрножами и зону прохождения через сито: первая формирует фрагменты, вторая определяет, какие из них могут выйти из камеры.
Геометрия ножей и зазор влияют на размер фрагментов
Профиль ножей, длина выступающей режущей кромки, компоновка ротора и геометрия контрножей влияют на захват и разделение материала. Конфигурация, подходящая для крупногабаритных пластиковых деталей, не обязательно подходит для металлических обрезков. Прежде чем обсуждать размер выгружаемых фрагментов, убедитесь, что оборудование рассчитано на конкретный металл, его толщину и форму подачи.
Тупые кромки и чрезмерный зазор между ножами обычно приводят к деформации и разрыву материала вместо контролируемого среза. При измельчении пластичных листовых отходов это может приводить к образованию скрученных полос и рваных фрагментов. Такие формы проходят через сито иначе, чем более компактные куски.
Без необходимости уменьшать зазор не следует. Слишком малый зазор может привести к контакту ножей с учетом люфта подшипников, теплового расширения или рабочих нагрузок. Используйте настройки и методику измерения производителя для конкретного ротора и материала. Проверяйте зазор по всей ширине резания, а не только в одной удобной точке; перед осмотром отключите все источники энергии.
Скорость и подача меняют условия резания
Повышение частоты вращения ротора не обязательно дает более мелкие или однородные частицы. При этом меняются частота резания, перемещение материала, потребляемая мощность и тепловыделение. Результат зависит от того, насколько эффективно ножи захватывают подаваемый материал и насколько легко фрагменты достигают сита. Изменять скорость следует только в пределах утвержденного рабочего диапазона оборудования.
Часто полезнее начать с обеспечения равномерной подачи. Перегрузка камеры может вызывать скачки тока, повторное изменение направления вращения и неравномерное взаимодействие материала с ножами. Недостаточная или прерывистая подача создает другие условия работы. Если установлена гидравлическая толкающая плита, ее давление и алгоритм подачи влияют на то, насколько плотно материал подается к ротору.
Оценивайте распределение частиц по размерам наряду с производительностью, нагрузкой на двигатель, частотой реверсов и энергопотреблением на единицу переработанного материала. Сито с меньшими отверстиями может обеспечить требуемую фракцию, но создать неприемлемое узкое место в производстве. Сито с более крупными отверстиями может повысить производительность, но передавать слишком много негабаритного материала на последующее оборудование.
Свойства материала объясняют многие кажущиеся несоответствия
Тонкий алюминиевый лист, стальная стружка, проволока и смешанные компоненты оборудования не будут давать одинаковый результат только потому, что они проходят через одну и ту же машину. На характер резания влияют толщина, пластичность, твердость, исходная форма и насыпная плотность. Длинная стружка и проволока могут наматываться или запутываться; компактные детали могут создавать нагрузки, превышающие расчетные для конкретного оборудования.
Смешанные узлы создают еще одну проблему: металлическая фракция может оставаться относительно крупной, в то время как хрупкие пластмассы превращаются в мелочь. Один показатель среднего размера частиц может скрывать эту разницу. Если требования к последующей переработке различаются, оценивайте фракции раздельно. Перед переработкой также необходимо выявлять и надлежащим образом удалять аккумуляторы, компоненты под давлением и опасные остатки.
На предприятиях со смешанными производственными процессами следует хранить потоки отходов раздельно. Например, линия мокрого нанесения PU-покрытия STENTER компании JC INDUSTRY предназначена для производства синтетической кожи PU/PVC и нанесения покрытий на ткани; ее конфигурация может включать подготовку ткани, коагуляцию и промывку, обеспечивающие обмен и удаление DMF. Такие технологические остатки необходимо отдельно идентифицировать; требования к их обращению нельзя определять исходя из спецификации шредера для металлолома.
Определите требования к качеству выгружаемого материала до приемочных испытаний
Критерий приемки «размер материала меньше размера отверстий сита» неоднозначен. Укажите, идет ли речь о прохождении через сито, максимальной длине, содержании мелкой фракции или пригодности материала для последующего сепаратора. Для вытянутых металлических фрагментов одного ситового анализа может быть недостаточно, чтобы определить размер, из-за которого возникают засоры конвейеров или проблемы с подачей.
В соглашении о проведении испытаний рекомендуется зафиксировать:
- Состав подаваемого материала, диапазон толщины, исходные размеры и допустимые примеси.
- Геометрию отверстий и состояние сита, состояние ножей и измеренный зазор.
- Частоту вращения ротора, настройки подачи и период стабильной работы, используемый для отбора проб.
- Места и объем отбора проб, а также согласованный метод измерения.
- Допустимое содержание негабаритной и мелкой фракций, а также требуемую производительность.
Укажите применимый стандарт испытаний, если этого требует договор или последующий технологический процесс. В противном случае зафиксируйте воспроизводимую методику, разработанную для конкретного проекта, вместо того чтобы выдавать неформальную проверку на сите за универсальное подтверждение соответствия. Отбирайте пробы в течение стабильной работы, а не только из небольшой порции материала, взятой при запуске.
Проверьте машину, прежде чем менять спецификацию
Если размер выгружаемых фрагментов неожиданно изменился, перед покупкой другого сита проверьте сырье, целостность сита, износ ножей и зазор. Затем проверьте поведение системы подачи и рабочие настройки, изменяя только один параметр за раз. Такой порядок помогает отличить проблемы технического обслуживания от реального несоответствия конфигурации машины перерабатываемому материалу.
Такой же подход необходим при работе с восстановленным оборудованием. JC INDUSTRY занимается проектированием и производством оборудования, его монтажом и вводом в эксплуатацию, а также консультационными услугами; в 2015 году компания создала Центр переработки подержанного оборудования и техники. Заявленная гарантия сроком 24 месяца распространяется как на новое, так и на подержанное оборудование, однако срок гарантии не является гарантией определенного размера частиц. В обоих случаях следует задокументировать состояние ротора, установку сита, работу систем управления и результаты испытаний на репрезентативном материале.
Если требуется строго ограничить максимальную длину фрагментов, одного одновального шредера с ситом может быть недостаточно. Может потребоваться последующая классификация, рециркуляция или подходящая дополнительная ступень резания. Принимайте решение по измеренным результатам и допускам последующего процесса, а не только по номинальному размеру отверстий сита.