









Изпратете ни съобщение
Какво определя размера на фракцията на изхода при едновалов шредер?
Какво определя размера на изходящия материал при едновалов шредер?
Защо едноваловият шредер произвежда материал с неравномерни размери, когато размерът на ситото остава същият? Отворите на ситото са основният фактор за определяне на размера, но не определят размерите на всяка изходяща частица. Геометрията на ножовете, хлабината при рязане, скоростта на ротора, условията на подаване и свойствата на материала влияят върху крайното разпределение на частиците. При обработката на метали и рециклирането на оборудване разбирането на тези взаимодействия помага да се обясни защо една партида съдържа компактни фрагменти, а друга — дълги ленти, фини частици и огънати парчета.
Ситото контролира преминаването, а не точната дължина на рязане
При едновалов шредер със сито роторните ножове режат срещу неподвижни ножове. Обикновено материалът остава в камерата за рязане, докато не може да премине през ситото под ротора. По-малките отвори обикновено изискват повече цикли на рязане, което увеличава времето на престой и може да намали производителността.
Размерът на отвора обаче не гарантира максимална дължина на частиците. Тясна метална лента може да премине през отвора с тесния си край напред, въпреки че е много по-дълга от диаметъра му. Тънките, пластични парчета могат да се огънат или прегънат при преминаване. Кръглите отвори и прорезите също пропускат различни форми, дори когато номиналните им размери изглеждат сходни.
Състоянието на ситото е също толкова важно, колкото и спецификацията в чертежа. Износените отвори, пукнатините, повредените опори или пролуките около неправилно монтирано сито могат да позволят на прекалено едър материал да излезе. Запушените отвори намаляват ефективната отворена площ и задържат материала в циркулация за по-дълго време, което увеличава повторното рязане и образуването на фини частици.
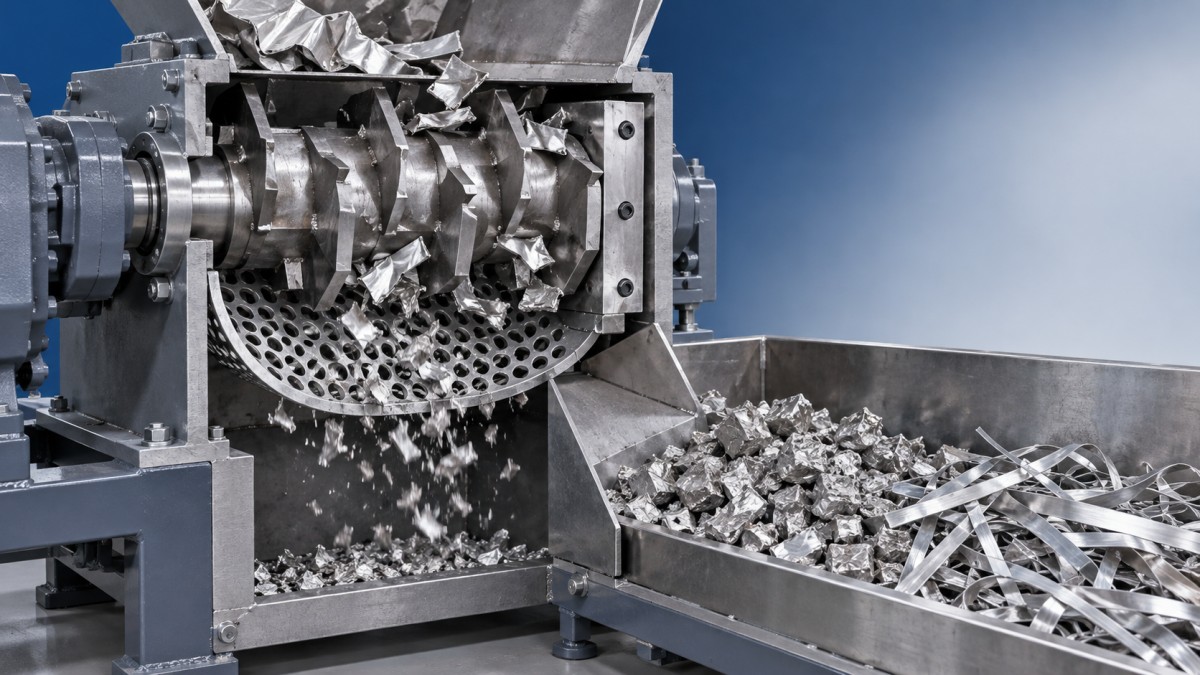
Полезната схема трябва да разграничава зоната на рязане между ножа и контраножа от зоната на преминаване през ситото: първата създава фрагменти, а втората определя кои фрагменти могат да излязат.
Геометрията на рязане и хлабината оформят изходящия материал
Профилът на ножа, откритият режещ ръб, разположението на ротора и геометрията на контраножа влияят върху захващането и разделянето на материала. Конфигурация, подходяща за обемисти пластмасови компоненти, не е автоматично подходяща за метални изрезки. Преди да обсъждате размера на изходящия материал, проверете дали машината е проектирана за конкретния метал, дебелина и форма на подавания материал.
Тъпите режещи ръбове и прекомерната хлабина при рязане обикновено водят до деформация и разкъсване, а не до контролирано срязване. При отпадъци от пластичен листов материал това може да доведе до извити ленти и неравномерни фрагменти. Тези форми преминават през ситото по различен начин от по-компактните парчета.
Безразборното намаляване на хлабината не е решение. Ако се вземат предвид луфтът в лагерите, топлинното разширение и експлоатационните натоварвания, твърде малката хлабина може да доведе до контакт между ножовете. Използвайте настройките и процедурата за измерване на производителя за съответния ротор и материал. Сравнявайте хлабината по цялата ширина на рязане, а не само в една удобна точка, и изолирайте всички източници на енергия преди проверка.
Скоростта и подаването променят условията на рязане
По-високата скорост на ротора не води автоматично до по-малки или по-равномерни частици. Тя променя честотата на рязане, движението на материала, консумираната мощност и отделянето на топлина. Резултатът зависи от това колко ефективно ножовете захващат подавания материал и колко лесно фрагментите достигат до ситото. Промените в скоростта трябва да остават в одобрения работен диапазон на машината.
Постоянството на подаването често е по-полезна отправна точка. Претоварената камера може да предизвика пикове в тока, многократно обръщане на посоката и неравномерно захващане на материала. Недостатъчното или прекъсващото подаване създава други работни условия. Когато машината е оборудвана с хидравличен тласкач, неговото налягане и логика на подаване влияят върху това колко плътно материалът се подава към ротора.
Оценявайте разпределението на размерите заедно с производителността, натоварването на двигателя, честотата на обръщане на посоката и енергията на единица обработен материал. По-малкото сито може да осигури необходимата фракция, но да създаде неприемливо затруднение в производството. По-голямото сито може да увеличи капацитета, но да пропуска твърде много едри частици към следващото оборудване.
Свойствата на материала обясняват много от привидните несъответствия
Тънкият алуминиев лист, стружките от стомана, телта и смесените компоненти от оборудване няма да дадат еднакъв изходящ материал само защото преминават през една и съща машина. Дебелината, пластичността, твърдостта, първоначалната форма и насипната плътност влияят върху поведението при рязане. Дългите стружки и телта могат да се увиват или заплитат; компактните детайли могат да създадат натоварвания, надхвърлящи проектните възможности на конкретната машина.
Смесените възли създават и друг проблем: металната фракция може да остане сравнително едра, докато крехките пластмаси се превръщат във фини частици. Една средна стойност за размера на частиците може да прикрие тази разлика. При оценката разделяйте материалните фракции, когато изискванията към последващата им обработка се различават. Батериите, компонентите под налягане и опасните остатъци също трябва да бъдат идентифицирани и подходящо отстранени преди обработката.
Производствените обекти със смесени дейности трябва да държат отделните потоци отпадъци разделени. Например линията на JC INDUSTRY линия за мокро PU покритие STENTER е предназначена за синтетична кожа PU/PVC и приложения за покритие на тъкани, като конфигурируемите етапи за подготовка на тъканта, коагулация и измиване подпомагат обмена и отстраняването на DMF. Такива технологични остатъци изискват отделна характеристика; изискванията за боравене с тях не бива да се извеждат от спецификация за раздробяване на метален скрап.
Определете качеството на изходящия материал преди приемателното изпитване
„Изходящ материал с размер под този на ситото“ е двусмислен критерий за приемане. Посочете дали изискването се отнася до преминаване през сито, максимална дължина, съдържание на фини частици или пригодност за следващ сепаратор. При удължени метални фрагменти само ситовият анализ може да не описва размера, който причинява запушвания на конвейера или проблеми при подаването.
В практическото споразумение за изпитване следва да се запишат:
- Съставът на подавания материал, диапазонът на дебелината, първоначалните размери и допустимите примеси.
- Геометрията на отворите на ситото, състоянието на ситото и ножовете, както и измерената хлабина.
- Скоростта на ротора, настройките за подаване и периодът на стабилна работа, използван за вземане на проби.
- Местата за вземане на проби, количеството на пробата и съгласуваният метод за измерване.
- Допустимите фракции едри частици и фини частици, заедно с изискваната производителност.
Посочете приложимия стандарт за изпитване, когато това се изисква от договора или последващия процес. В противен случай документирайте повторяем метод, специфичен за проекта, вместо да представяте неформалната проверка със сито като универсално съответствие. Вземайте проби по време на стабилна работа, а не само от произволно количество материал в началото.
Проверете машината, преди да промените спецификацията
Когато изходящият материал се промени неочаквано, проверете подавания материал, целостта на ситото, износването на ножовете и хлабината, преди да закупите друго сито. След това прегледайте поведението при подаване и работните настройки, като променяте по един параметър. Тази последователност помага да се разграничат проблемите с поддръжката от действителното несъответствие между конфигурацията на машината и материала.
Същият подход важи и за обновеното оборудване. JC INDUSTRY съчетава проектиране и производство на машини, монтаж, пускане в експлоатация и консултации, а през 2015 г. създава Център за рециклиране на употребявани машини и оборудване. Посочената 24-месечна гаранция обхваща както ново, така и употребявано оборудване, но продължителността на гаранцията не е гаранция за размера на частиците. Независимо от избрания вариант, документирайте състоянието на ротора, монтажа на ситото, функциите за управление и резултатите от изпитване с представителен материал.
Ако е необходима строга максимална дължина на фрагментите, само един едновалов шредер със сито може да не осигури достатъчен контрол. Може да са необходими последващо класифициране, рециркулация или подходящ втори етап на рязане. Вземете решение въз основа на измерения изходящ материал и допустимите отклонения на следващия процес, а не само на номиналния размер на отворите на ситото.