









Envíanos un mensaje
¿Qué determina el tamaño de descarga en una trituradora de un solo eje?
¿Qué determina el tamaño de descarga en una trituradora de un solo eje?
¿Por qué una trituradora de un solo eje produce material de salida irregular aunque el tamaño de la criba no cambie? La abertura de la criba es el principal factor de control del tamaño, pero no determina todas las dimensiones de cada fragmento descargado. La geometría de las cuchillas, la holgura de corte, la velocidad del rotor, las condiciones de alimentación y las propiedades del material influyen en la distribución final de partículas. En el procesamiento de metales y el reciclaje de equipos, comprender estas interacciones ayuda a explicar por qué un lote produce fragmentos compactos y otro contiene tiras largas, partículas finas y piezas plegadas.
La criba controla el paso, no una longitud de corte precisa
En una trituradora de un solo eje con criba, las cuchillas del rotor cortan contra cuchillas fijas. Por lo general, el material permanece en la cámara de corte hasta que puede pasar por la criba situada debajo del rotor. Las aberturas más pequeñas normalmente requieren más ciclos de corte, lo que aumenta el tiempo de permanencia y puede reducir el rendimiento.
Sin embargo, el tamaño de la abertura no garantiza una longitud máxima de partícula. Una tira metálica estrecha puede pasar de canto por una abertura, aunque su longitud sea mucho mayor que su diámetro. Las piezas delgadas y dúctiles pueden doblarse o plegarse al pasar. Los orificios redondos y las ranuras también dejan pasar formas distintas, aunque sus dimensiones nominales parezcan comparables.
El estado de la criba importa tanto como la especificación del plano. Las aberturas desgastadas, las grietas, los soportes dañados o las holguras alrededor de una criba mal instalada pueden permitir que salga material sobredimensionado. Las aberturas obstruidas reducen el área abierta efectiva y hacen que el material circule durante más tiempo, lo que aumenta los cortes repetidos y la generación de partículas finas.
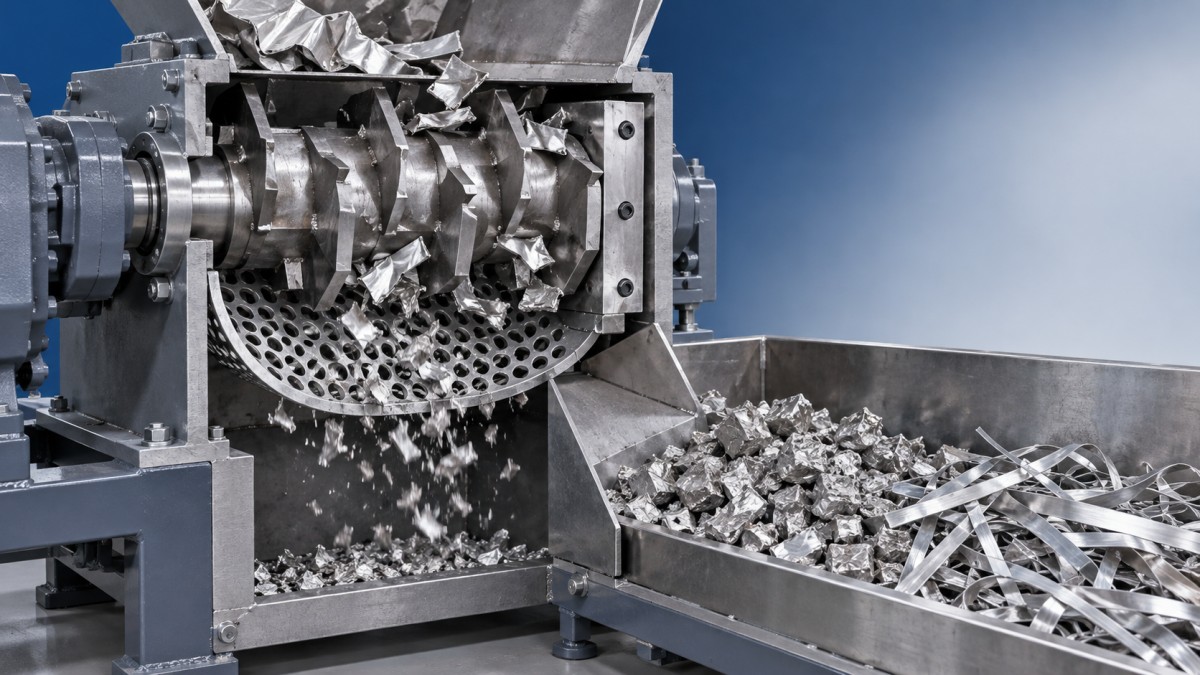
Un diagrama útil debe diferenciar la zona de corte entre la cuchilla y la contracuchilla de la zona de paso por la criba: una crea los fragmentos; la otra determina cuáles pueden salir.
La geometría de corte y la holgura determinan la forma del material de salida
El perfil de las cuchillas, el filo de corte expuesto, la disposición del rotor y la geometría de la contracuchilla influyen en cómo se sujeta y se divide el material. Una configuración adecuada para componentes plásticos voluminosos no es automáticamente apropiada para recortes metálicos. Antes de hablar del tamaño de descarga, confirme que la máquina está diseñada para el tipo de metal, el espesor y la forma de alimentación específicos.
Los filos desafilados y una holgura de corte excesiva tienden a provocar deformación y desgarro, en lugar de un cizallamiento controlado. En el caso de la chatarra de chapa dúctil, esto puede producir tiras curvadas y fragmentos irregulares. Estas formas se comportan de manera distinta en la criba que las piezas más compactas.
Reducir la holgura indiscriminadamente no es la solución. Una holgura demasiado pequeña puede provocar el contacto entre cuchillas si se tienen en cuenta el juego de los rodamientos, la dilatación térmica o las cargas de funcionamiento. Utilice los ajustes y el procedimiento de medición del fabricante para el rotor y el material en cuestión. Compare la holgura a lo largo de todo el ancho de corte, no solo en un punto conveniente, y aísle todas las fuentes de energía antes de la inspección.
La velocidad y la alimentación modifican las condiciones de corte
Una mayor velocidad del rotor no produce automáticamente partículas más pequeñas o uniformes. Modifica la frecuencia de corte, el movimiento del material, la demanda de potencia y la generación de calor. El resultado depende de la eficacia con la que las cuchillas actúan sobre el material alimentado y de la facilidad con que los fragmentos llegan a la criba. Los ajustes de velocidad deben mantenerse dentro del rango de funcionamiento aprobado para la máquina.
La uniformidad de la alimentación suele ser un punto de partida más útil. Una cámara sobrecargada puede provocar picos de corriente, inversiones repetidas del rotor y un acoplamiento irregular. Una alimentación insuficiente o intermitente también genera condiciones de funcionamiento distintas. Si la máquina está equipada con un empujador hidráulico, la presión y la lógica de avance afectan a la fuerza con la que se presenta el material al rotor.
Evalúe la distribución de tamaños junto con el rendimiento, la carga del motor, la frecuencia de inversión y la energía consumida por unidad de material procesado. Una criba más pequeña puede producir la fracción requerida, pero crear un cuello de botella de producción inaceptable. Una criba más grande puede aumentar la capacidad, pero transferir demasiado material sobredimensionado a los equipos posteriores.
Las propiedades del material explican muchas de las aparentes inconsistencias
La chapa fina de aluminio, las virutas de acero, el alambre y los componentes de equipos mixtos no producirán una descarga equivalente por el mero hecho de pasar por la misma máquina. El espesor, la ductilidad, la dureza, la forma inicial y la densidad aparente afectan al comportamiento de corte. Las virutas largas y el alambre pueden enrollarse o enredarse; las secciones compactas pueden generar cargas que superen el diseño de una máquina determinada.
Los conjuntos mixtos plantean otro problema: la fracción metálica puede permanecer relativamente gruesa, mientras que los plásticos frágiles generan partículas finas. Un único tamaño medio de partícula puede ocultar esta diferencia. Separe las fracciones de material durante la evaluación cuando tengan requisitos distintos para las etapas posteriores. También es necesario identificar y retirar adecuadamente las baterías, los componentes presurizados y los residuos peligrosos antes del procesamiento.
Las plantas de fabricación con procesos mixtos deben mantener separados los flujos de residuos. Por ejemplo, lalínea de recubrimiento de PU húmedo STENTER de JC INDUSTRY se utiliza para cuero sintético de PU/PVC y aplicaciones de recubrimiento de tejidos, con etapas configurables de preparación del tejido, coagulación y lavado que permiten el intercambio y la eliminación de DMF. Los residuos de estos procesos deben caracterizarse por separado; sus requisitos de manipulación no deben deducirse de una especificación de trituración de chatarra metálica.
Defina la calidad de descarga antes de realizar una prueba de aceptación
«Material de salida por debajo del tamaño de la criba» es un criterio de aceptación ambiguo. Especifique si el requisito se refiere al paso por el tamiz, la longitud máxima, el contenido de finos o la idoneidad para un separador posterior. En el caso de los fragmentos metálicos alargados, el análisis granulométrico por tamizado por sí solo puede no describir la dimensión que provoca atascos en los transportadores o problemas de alimentación.
Un acuerdo práctico para la prueba debe registrar:
- La composición del material alimentado, el rango de espesores, las dimensiones iniciales y los contaminantes permitidos.
- La geometría de las aberturas de la criba, el estado de la criba, el estado de las cuchillas y la holgura medida.
- La velocidad del rotor, los ajustes de alimentación y el período de funcionamiento estable utilizado para el muestreo.
- Los puntos de muestreo, la cantidad de muestra y el método de medición acordado.
- Las fracciones aceptables de material sobredimensionado y finos, junto con el rendimiento requerido.
Indique la norma de ensayo aplicable cuando lo exijan el contrato o el proceso posterior. De lo contrario, documente un método específico para el proyecto y que pueda repetirse, en lugar de presentar una comprobación informal con tamiz como si garantizara el cumplimiento universal. Recoja muestras durante el funcionamiento estable, no solo de un puñado tomado cómodamente al inicio.
Inspeccione la máquina antes de cambiar las especificaciones
Cuando el material de salida cambia inesperadamente, compruebe la materia prima, la integridad de la criba, el desgaste de las cuchillas y la holgura antes de comprar otra criba. Después, revise el comportamiento de la alimentación y los ajustes de funcionamiento, modificando una variable a la vez. Esta secuencia ayuda a distinguir los problemas de mantenimiento de una incompatibilidad real entre la configuración de la máquina y el material.
El mismo rigor se aplica a los equipos reacondicionados. JC INDUSTRY combina el diseño, la fabricación, la instalación, la puesta en marcha y la consultoría de maquinaria, y en 2015 estableció su Centro de Reciclaje de Maquinaria y Equipos Usados. La garantía declarada de 24 meses cubre tanto los equipos nuevos como los usados, pero la duración de la garantía no garantiza un tamaño de partícula determinado. Tanto si se opta por equipos nuevos como usados, documente el estado del rotor, el ajuste de la criba, las funciones de control y los resultados de las pruebas con material representativo.
Si es imprescindible cumplir una longitud máxima estricta de los fragmentos, es posible que una trituradora de un solo eje con criba no ofrezca suficiente control por sí sola. Puede ser necesario recurrir a una clasificación posterior, a la recirculación o a una etapa de corte secundaria adecuada. Tome la decisión basándose en el material de salida medido y las tolerancias del proceso posterior, no únicamente en la abertura nominal de la criba.