









Gửi tin nhắn cho chúng tôi
Những yếu tố nào quyết định kích thước vật liệu đầu ra của máy nghiền trục đơn?
Vì sao máy nghiền trục đơn tạo ra sản phẩm đầu ra không đồng đều dù kích thước lỗ sàng không thay đổi? Kích thước lỗ sàng là yếu tố kiểm soát chính đối với kích thước vật liệu, nhưng không quyết định mọi kích thước của từng mảnh vật liệu được thải ra. Hình dạng dao, khe hở cắt, tốc độ rôto, điều kiện cấp liệu và đặc tính vật liệu đều ảnh hưởng đến phân bố kích thước hạt cuối cùng. Trong lĩnh vực gia công kim loại và tái chế thiết bị, hiểu rõ những yếu tố tương tác này giúp giải thích vì sao mẻ này tạo ra các mảnh nhỏ gọn, còn mẻ khác lại có các dải dài, hạt mịn và mảnh bị gấp lại.
Sàng kiểm soát việc vật liệu đi qua, chứ không xác định chính xác chiều dài mảnh cắt
Trong máy nghiền trục đơn có sàng, dao trên rôto cắt vật liệu đối diện với dao cố định. Vật liệu thường nằm trong buồng cắt cho đến khi có thể đi qua sàng bên dưới rôto. Các lỗ sàng nhỏ hơn thường đòi hỏi nhiều chu kỳ cắt hơn, làm tăng thời gian lưu và có thể giảm năng suất.
Tuy nhiên, kích thước lỗ sàng không đảm bảo chiều dài tối đa của hạt. Một dải kim loại hẹp có thể lọt qua lỗ theo chiều đầu tiên dù dài hơn nhiều so với đường kính của nó. Các mảnh mỏng, dẻo có thể uốn cong hoặc gấp lại khi đi qua. Lỗ tròn và khe sàng cũng cho phép các hình dạng khác nhau đi qua, ngay cả khi kích thước danh nghĩa có vẻ tương đương.
Tình trạng của sàng cũng quan trọng không kém thông số ghi trên bản vẽ. Lỗ bị mòn, vết nứt, gối đỡ hư hỏng hoặc khe hở quanh sàng lắp không đúng có thể khiến vật liệu quá cỡ lọt ra ngoài. Lỗ bị tắc làm giảm diện tích mở hiệu dụng và khiến vật liệu lưu chuyển lâu hơn, tăng số lần cắt lặp lại và lượng hạt mịn tạo ra.
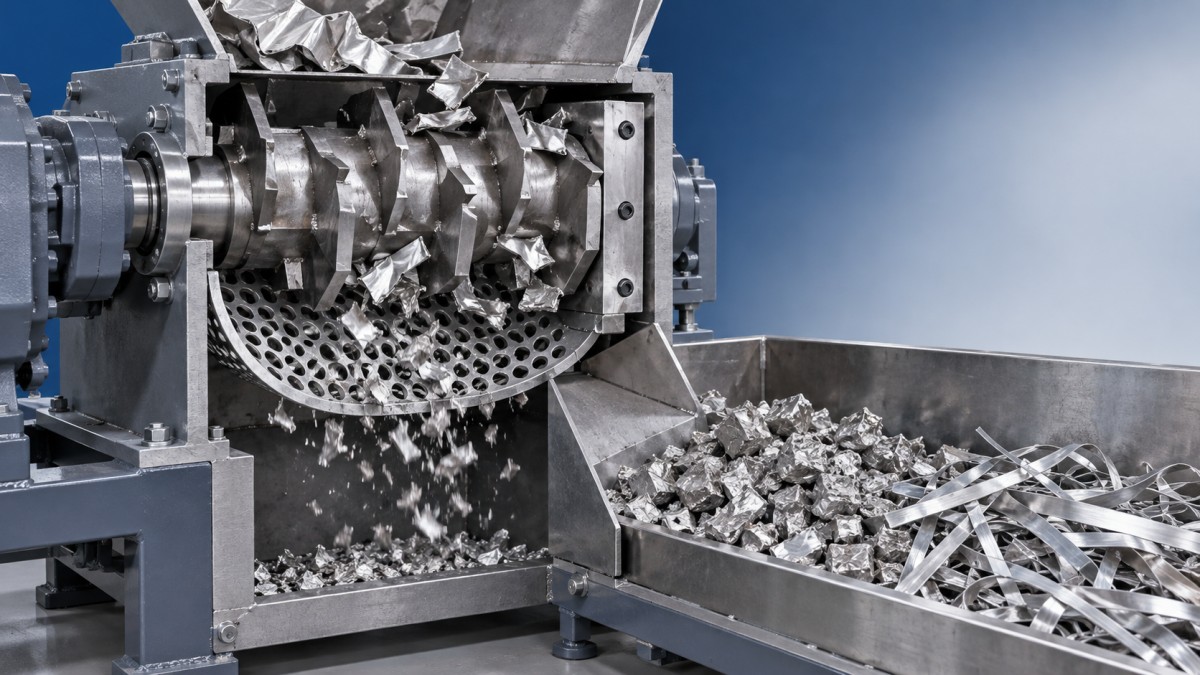
Sơ đồ hữu ích cần phân biệt vùng cắt giữa dao và dao đối ứng với vùng vật liệu đi qua sàng: vùng thứ nhất tạo ra các mảnh, còn vùng thứ hai quyết định mảnh nào có thể thoát ra.
Hình học dao và khe hở định hình sản phẩm đầu ra
Biên dạng dao, lưỡi cắt lộ ra, cách bố trí rôto và hình dạng dao đối ứng ảnh hưởng đến cách vật liệu được giữ và phân tách. Cấu hình phù hợp với các chi tiết nhựa cồng kềnh không mặc nhiên phù hợp với phế liệu kim loại. Trước khi bàn về kích thước vật liệu đầu ra, hãy xác nhận máy được thiết kế cho loại kim loại, độ dày và dạng cấp liệu cụ thể.
Lưỡi dao cùn và khe hở cắt quá lớn thường khiến vật liệu biến dạng và bị xé thay vì được cắt xén có kiểm soát. Với phế liệu tấm dẻo, điều này có thể tạo ra các dải cuộn và mảnh vụn lởm chởm. Những hình dạng này hoạt động khác với các mảnh nhỏ gọn khi đi qua sàng.
Giảm khe hở một cách tùy tiện không phải là giải pháp. Khe hở quá nhỏ có thể khiến dao tiếp xúc với nhau khi xét đến độ rơ ổ trục, giãn nở nhiệt hoặc tải trọng vận hành. Hãy sử dụng các thông số cài đặt và quy trình đo của nhà sản xuất cho rôto và vật liệu liên quan. So sánh khe hở trên toàn bộ chiều rộng vùng cắt, không chỉ tại một điểm thuận tiện, và cô lập mọi nguồn năng lượng trước khi kiểm tra.
Tốc độ và cách cấp liệu làm thay đổi điều kiện cắt
Tốc độ rôto cao hơn không tự động tạo ra hạt nhỏ hơn hoặc đồng đều hơn. Tốc độ làm thay đổi tần suất cắt, chuyển động của vật liệu, nhu cầu công suất và mức sinh nhiệt. Kết quả phụ thuộc vào mức độ dao tiếp xúc hiệu quả với vật liệu cấp vào và khả năng các mảnh đi đến sàng. Việc điều chỉnh tốc độ phải nằm trong phạm vi vận hành được phê duyệt của máy.
Độ ổn định của quá trình cấp liệu thường là điểm khởi đầu hữu ích hơn. Buồng cắt bị quá tải có thể gây ra dòng điện tăng đột biến, đảo chiều liên tục và dao tiếp xúc với vật liệu không đồng đều. Cấp liệu không đủ hoặc gián đoạn cũng tạo ra điều kiện vận hành khác. Nếu máy được trang bị bàn đẩy thủy lực, áp suất và logic tiến liệu của bàn đẩy sẽ ảnh hưởng đến mức độ vật liệu được đưa vào rôto.
Đánh giá phân bố kích thước hạt cùng với năng suất, tải động cơ, tần suất đảo chiều và năng lượng tiêu thụ trên mỗi đơn vị vật liệu được xử lý. Sàng nhỏ hơn có thể đạt được tỷ lệ hạt yêu cầu nhưng gây ra nút thắt sản xuất không thể chấp nhận. Sàng lớn hơn có thể tăng công suất nhưng đưa quá nhiều vật liệu quá cỡ sang thiết bị ở công đoạn sau.
Đặc tính vật liệu giải thích nhiều trường hợp không nhất quán tưởng như bất thường
Tấm nhôm mỏng, phoi thép, dây kim loại và các chi tiết thiết bị hỗn hợp sẽ không tạo ra sản phẩm đầu ra tương đương chỉ vì chúng đi qua cùng một máy. Độ dày, độ dẻo, độ cứng, hình dạng ban đầu và khối lượng riêng xốp ảnh hưởng đến quá trình cắt. Phoi dài và dây kim loại có thể quấn hoặc rối vào nhau; các đoạn vật liệu đặc có thể tạo ra tải trọng vượt quá thiết kế của một số máy.
Cụm chi tiết hỗn hợp tạo thêm một vấn đề: phần kim loại có thể vẫn tương đối thô trong khi nhựa giòn tạo ra nhiều hạt mịn. Một kích thước hạt trung bình duy nhất có thể che khuất sự khác biệt này. Khi yêu cầu ở công đoạn sau khác nhau, hãy tách riêng các thành phần vật liệu trong quá trình đánh giá. Pin, các bộ phận chịu áp suất và chất thải nguy hại cũng cần được nhận diện và loại bỏ phù hợp trước khi xử lý.
Các cơ sở sản xuất có nhiều loại vật liệu nên giữ riêng các dòng chất thải. Ví dụ, dây chuyền phủ PU dạng ướt STENTER của JC INDUSTRY phục vụ các ứng dụng da tổng hợp PU/PVC và phủ vải; các công đoạn chuẩn bị vải, đông tụ và giặt có thể cấu hình để hỗ trợ quá trình trao đổi và loại bỏ DMF. Cần xác định đặc tính riêng của các chất dư từ quy trình này; không nên suy đoán yêu cầu xử lý chúng từ thông số nghiền phế liệu kim loại.
Xác định chất lượng đầu ra trước khi tiến hành nghiệm thu
Tiêu chí nghiệm thu “sản phẩm đầu ra nhỏ hơn kích thước lỗ sàng” còn mơ hồ. Hãy xác định yêu cầu liên quan đến việc lọt qua sàng, chiều dài tối đa, hàm lượng hạt mịn hay mức độ phù hợp với thiết bị phân loại ở công đoạn sau. Với các mảnh kim loại dài, chỉ phân tích bằng sàng có thể không mô tả được kích thước gây tắc băng tải hoặc sự cố cấp liệu.
Thỏa thuận chạy thử thực tế nên ghi lại:
- Thành phần vật liệu cấp vào, phạm vi độ dày, kích thước ban đầu và tạp chất được phép.
- Hình dạng lỗ sàng, tình trạng sàng, tình trạng dao và khe hở đã đo.
- Tốc độ rôto, thông số cấp liệu và khoảng thời gian vận hành ổn định được dùng để lấy mẫu.
- Vị trí lấy mẫu, lượng mẫu và phương pháp đo đã thống nhất.
- Tỷ lệ vật liệu quá cỡ và hạt mịn có thể chấp nhận, cùng với năng suất yêu cầu.
Nêu tiêu chuẩn thử nghiệm áp dụng nếu hợp đồng hoặc quy trình ở công đoạn sau yêu cầu. Nếu không, hãy lập thành tài liệu một phương pháp riêng cho dự án có thể lặp lại, thay vì coi việc kiểm tra sàng không chính thức là tiêu chuẩn tuân thủ áp dụng chung. Lấy mẫu trong suốt quá trình vận hành ổn định, không chỉ từ một lượng nhỏ tiện tay lúc khởi động.
Kiểm tra máy trước khi thay đổi thông số kỹ thuật
Khi sản phẩm đầu ra thay đổi bất ngờ, hãy kiểm tra nguyên liệu cấp vào, độ nguyên vẹn của sàng, độ mòn của dao và khe hở trước khi mua sàng khác. Sau đó, xem xét cách cấp liệu và các thông số vận hành, mỗi lần chỉ thay đổi một biến số. Trình tự này giúp phân biệt vấn đề bảo trì với sự không phù hợp thực sự giữa cấu hình máy và vật liệu.
Cách tiếp cận tương tự cũng áp dụng cho thiết bị tân trang. JC INDUSTRY cung cấp các dịch vụ thiết kế máy móc, sản xuất, lắp đặt, chạy thử và tư vấn, đồng thời thành lập Trung tâm Tái chế Máy móc và Thiết bị đã qua sử dụng vào năm 2015. Theo thông tin công bố, chế độ bảo hành 24 tháng áp dụng cho cả thiết bị mới và đã qua sử dụng, nhưng thời hạn bảo hành không phải là cam kết về kích thước hạt. Dù chọn phương án nào, hãy ghi lại tình trạng rôto, độ khớp của sàng, chức năng điều khiển và kết quả chạy thử với vật liệu đại diện.
Nếu bắt buộc phải giới hạn nghiêm ngặt chiều dài tối đa của mảnh, chỉ dùng máy nghiền trục đơn có sàng có thể không đủ khả năng kiểm soát. Có thể cần phân loại ở công đoạn sau, tuần hoàn lại vật liệu hoặc bổ sung một công đoạn cắt thứ cấp phù hợp. Hãy quyết định dựa trên sản phẩm đầu ra đã đo và dung sai của công đoạn sau, không chỉ dựa vào kích thước lỗ sàng danh nghĩa.